中文简体
Shandong'daki bir döner kalıplama makinesi, hurda PE filmi ve reddedilen parçaları her sabah bir kesme tesisine besliyor. Dakikalar içinde makine, talaşları temizlemek için malzemeyi azaltır ve operatör, boyut küçültme sorununun çözüldüğünü varsayar. Daha sonra talaşlar pülverizatöre ulaşır ve gerçek darboğaz ortaya çıkar: üretim miktarı düşer, toz dağılımı dengesizdir ve kesme tesisi çıkışı, bir sonraki işlem aşaması için basitçe yanlış girdi spesifikasyonudur.
Bu süreç yüzlerce plastik fabrikasında tekrarlanıyor çünkü kesme fabrikasının genellikle yapabileceğinden fazlasını yapması bekleniyor. Bu nedenle, sonucu baştan belirtiyoruz: Büyük plastik hurdalardan talaş ve granül üreten, kaba ve orta dereceli küçültme için kesme değirmeni doğru araçtır. Rotomolding, masterbatch üretimi, PVC kuru harmanlama ve polimer bileşiğinin gerektirdiği ince, dar dağılımlı tozları yapmak için tasarlanmamıştır. Bu işler için, bir kesme değirmeni tarafından beslenen veya tek bir üretim hattına entegre edilmiş bir öğütücüye ihtiyacınız vardır.
Kesme Değirmeni Nedir ve Nasıl Çalışır?
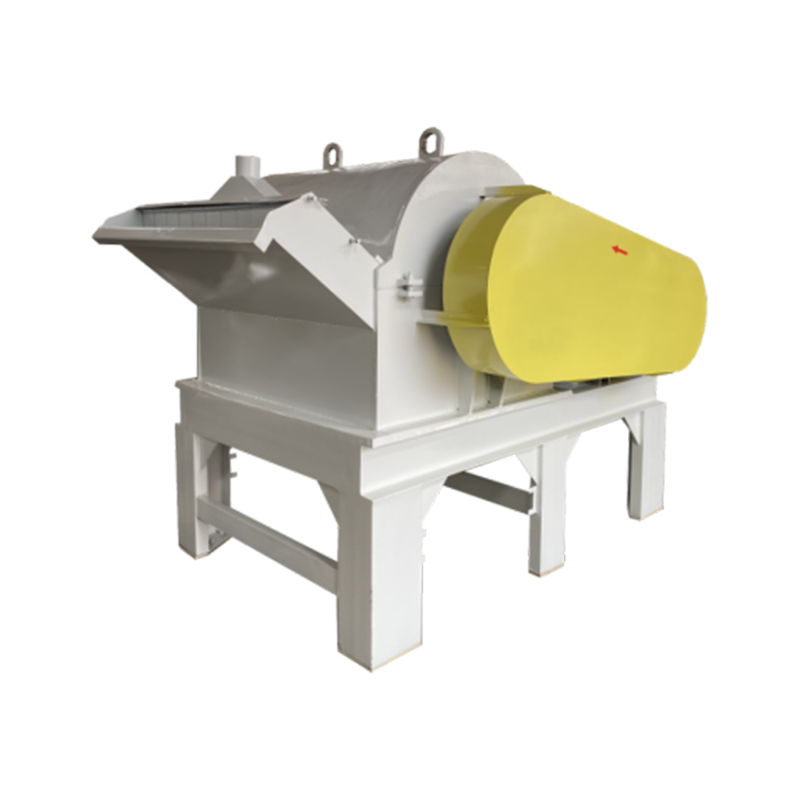
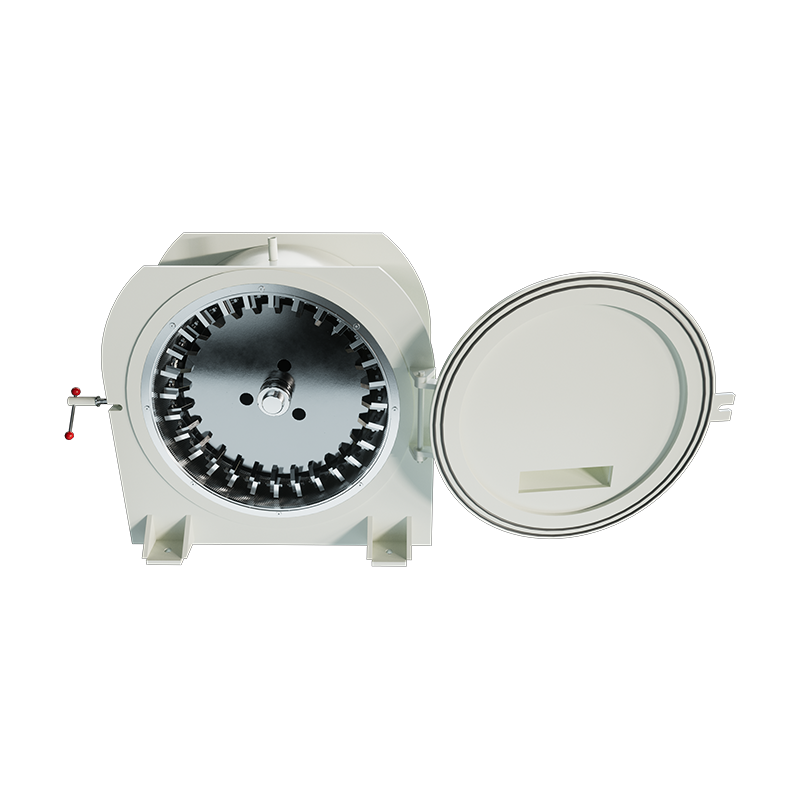
Bıçaklı değirmen veya granülatör olarak da adlandırılan kesme değirmeni, malzemeyi darbe veya sürtünme yerine mekanik kesme yoluyla azaltır. Bıçak bıçaklarıyla donatılmış bir rotor, sabit bir bölmenin içinde hızla döner. Gövde üzerine monte edilen karşı bıçaklar, bir makas gibi rotor kanatlarına karşı çalışarak, parçalar alttaki bir elekten geçebilecek kadar küçük olana kadar besleme malzemesini tekrar tekrar keser.
Bir kesici değirmenin çıktısını üç değişken kontrol eder: elek deliği boyutu, rotor bıçakları ile karşı bıçaklar arasındaki boşluk ve bıçak kenarlarının durumu. Keskin bıçaklar, doğru aralık ve 6 mm'lik elek ile termoplastiklerin çoğu makineden temiz, oldukça düzgün talaşlar olarak ayrılır. Bıçaklar köreldikçe kesme eylemi yırtılma eylemine dönüşür, parçacık kenarları pürüzlü hale gelir, ince taneler artar ve verim düşer.
Bir kesme tesisi sağlamdır ancak tasarım kapsamı dahilinde beslenmesi gerekir. Aşırı besleme rotoru yavaşlatır, kesme odasındaki sıcaklığı yükseltir ve eleği tıkar. İyi uygulama, besleme akışını rotor hızı sabit kalacak şekilde sabit bir hızda tutmaktır.
Bir Kesimhanenin Diğer Ebat Küçültme Makineleriyle Karşılaştırması
Kesme değirmenleri genellikle çekiçli değirmenler ve diskli öğütücülerle karıştırılır çünkü üçüne de genel olarak öğütücü denir. Farklı prensiplerle çalışırlar ve çok farklı parçacık dağılımları üretirler.
| Makine tipi | Çalışma prensibi | Tipik çıktı boyutu | Şunlar için en uygun: |
|---|---|---|---|
| Kesme değirmeni | Rotor bıçakları ve sabit karşı bıçaklar arasında kesme | 1–10 mm talaş ve granüller | Hurda azaltma, film, temizleme, spesifikasyon dışı parçalar |
| Çekiçli değirmen | Çekiçlerin kırıcı plakaya doğru sallanmasıyla oluşan darbe | 100 µm–3 mm ekrana bağlı olarak | Kırılgan veya lifli malzemeler, kuru tozlar |
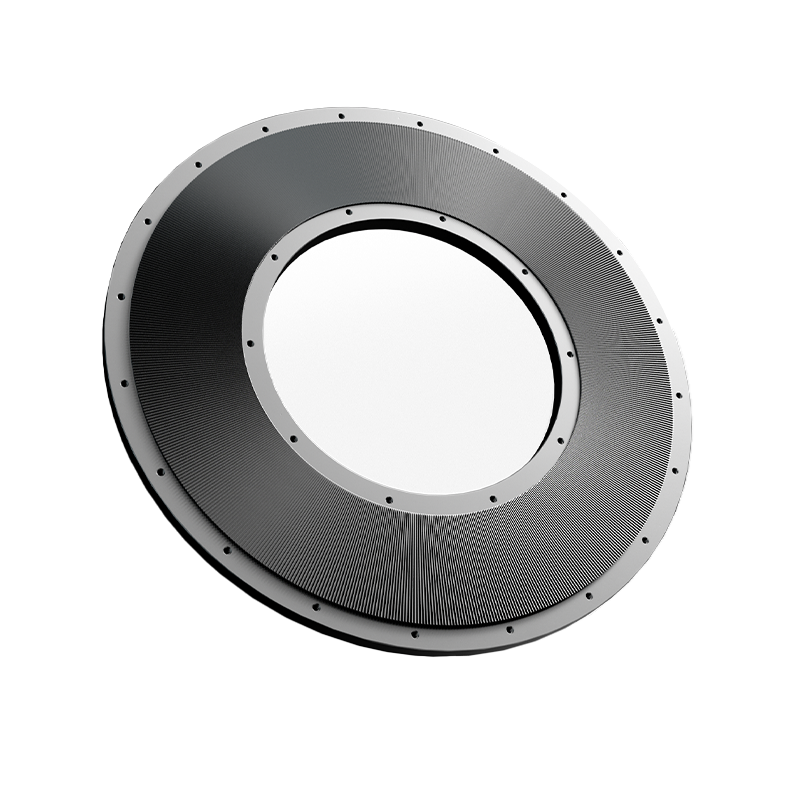
| Diskli öğütücü | Dönen ve sabit taşlama diskleri arasındaki sürtünme ve kesme | 20–600 µm toz | Rotomolding, masterbatch, PVC harmanlama için ince plastik toz |
Sağdaki sütunu dikkatlice okuyun. Prosesiniz 20–600 µm aralığında toz gerektiriyorsa kesme değirmeni bunu sağlayacak makine değildir. Yukarıya aittir, bunu yapacak aşama için malzemeyi hazırlar.
Kesme Fabrikalarının Plastik İşleme Hattına Uyduğu Yer
Çıkışı 1–10 mm aralığında olduğundan, kesme değirmeni en iyi şekilde birinci aşama boyut küçültme adımı olarak anlaşılır. Uygulamada şu amaçlarla kullanılır:
- Hava veya vidalı besleyiciler tarafından taşınabilen talaşların temizlenmesi, reddedilen parçalar ve kenar düzeltmelerinin azaltılması
- Yıkama, yoğunlaştırma veya balyalama işleminden önce film rulolarının ve büyük hurdaların ön kırma işlemi
- Pülverizatörde ince öğütmeden önce malzemenin şartlandırılması
- Bileşim denemeleri veya laboratuvar testleri için küçük partilerin hazırlanması
Ortak nokta, nihai incelik değil, hacmin azaltılması ve kullanımın iyileştirilmesidir. Bir kesme değirmeninden sonra talaşların bir sonraki ünite işlemine uygun olması gerekir: bir ekstruder, bir blender, bir yıkayıcı veya bir pulverizatör. Daha geniş aile plastik freze makineleri her aşama için farklı kuralları vardır ve teklifleri karşılaştırmaya başladığınızda terminoloji önemlidir.
Kesimhane Satın Almadan Önce Neler Kontrol Edilmelidir?
Tedarik ekipleri genellikle motor gücüne ve satın alma fiyatına odaklanır. Yüzlerce plastik fabrikasıyla çalıştıktan sonra kontrol listesinde dört noktayı daha yukarılara koyduk.
- Bıçak malzemesi ve değiştirme maliyeti. Temiz kesim için alaşımlı çelik minimumdur; doldurulmuş ve aşındırıcı bileşikler bıçağın ömrünü kısaltacaktır. Bıçak değişiklikleri, makinenin ömrü boyunca en büyük rutin bakım masrafıdır.
- Ekran tasarımı ve uyumu. Hızlı çıkarılabilen elek çerçevesi, doğru delik geometrisi ve elek ile muhafaza arasındaki sıkı uyum, büyük boyutlu talaşların kaymasını önler.
- Temizlik için erişim. PVC veya termoplastik elastomerleri işleyen makinelerin sık sık temizlenmesi gerekir. Hazneyi açmak, süzgeci çıkarmak ve kalıntıyı temizlemek için gereken süre genellikle benzer makineler arasındaki gizli maliyet farkıdır.
- Güvenlik ve gürültü. Kapı kilitleri, rotor kilidi ve ses muhafazası standart olmalıdır. 90 dBA'nın üzerindeki gürültü seviyeleri kontrol altına alınmadığı sürece yaygındır ve çalışma ortamını etkileyecektir.
Bıçağın durumu özel ilgiyi hak ediyor. Polipropilen ve dolgulu bileşikler aşınmış bıçaklarla temiz bir şekilde kesilmez; operatörler beslemeyi yavaşlatarak bunu telafi eder, bu da daha fazla ısı ve daha fazla para cezası üretir. Çoğu kesme tesisi, düşüş fark edilmeden önce bıçak aşınması nedeniyle nominal kapasitesinin yüzde 20 ila 30'unu kaybeder. İlk günden itibaren operasyon planınıza bir bıçak bileme ve değiştirme programı ekleyin.
Ton başına enerji de bir satırı hak ediyor. Motorun aşırı belirtilmesi kesme işlemini iyileştirmez; yalnızca enerji tüketimini ve ton başına maliyeti artırır. Kurulu gücü, gerçekte çalıştırdığınız malzeme ve üretim miktarıyla eşleştirin.
Bir Kesimhane Tek Başına Yeterli Olmadığında
Proses hedefi kabaca bir milimetrenin altına indiğinde kesme değirmenleri artık kullanışlı olmuyor. Birçok plastik uygulamasında hedef bunun çok altındadır.
Rotomolding, Masterbatch ve PE Tozu
Döndürerek kalıplama tozunun tipik olarak 200–500 µm aralığında veya yaklaşık 35–80 ağ gözü aralığında, dar parçacık boyutu dağılımına ve iyi akışa sahip olması gerekir. Bir kesme değirmeni bu tozu üretemez. Standart konfigürasyon, kaba aşama için bir kesme değirmeni ve ardından ince öğütme için bir disk pulverizatörden oluşur. Kesme tesisi tutarsız boyutta talaşlar üretirse, öğütücü sıcaklık dalgalanmaları, eşit olmayan disk aşınması ve değişken toz kalitesi görecektir. Kesme tezgahına 6-10 mm'lik bir elek takmak, ilerlemeyi dengelemenin basit bir yoludur.
PE ısıya duyarlıdır, dolayısıyla öğütücünün sabit bir öğütme aralığını korurken sıcaklığı kontrol etmesi gerekir. Bu kombinasyon, kalıp içinde tutarlı bir şekilde akan tozu, et kalınlığı değişimine neden olan tozdan ayıran şeydir.
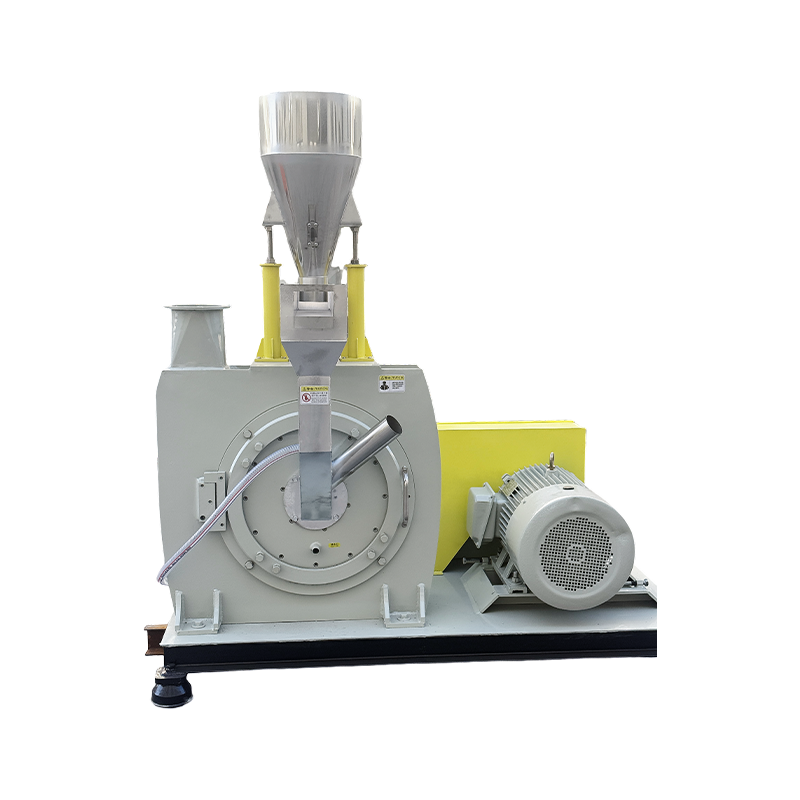
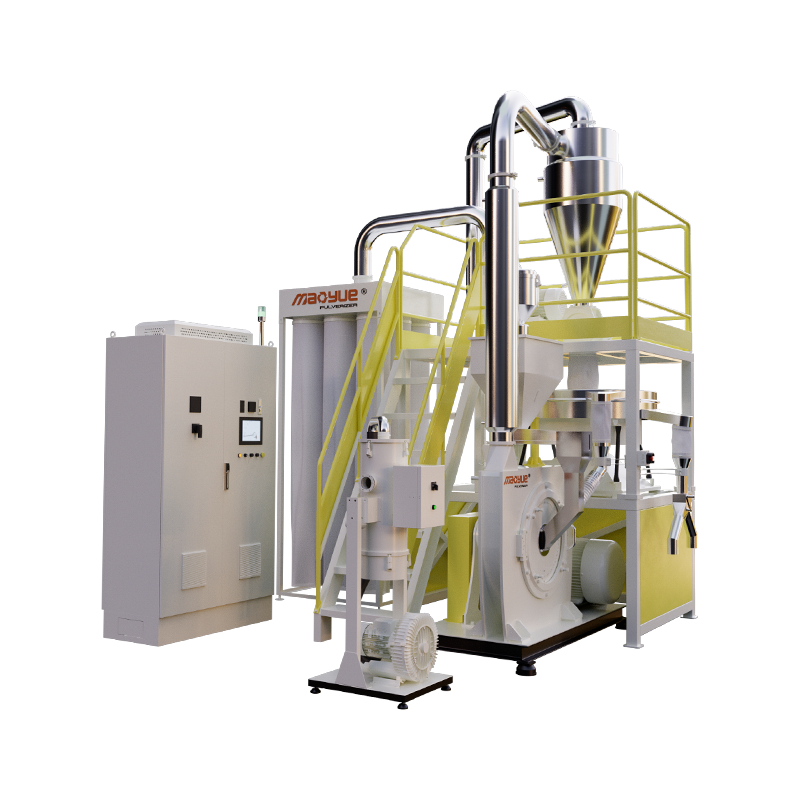
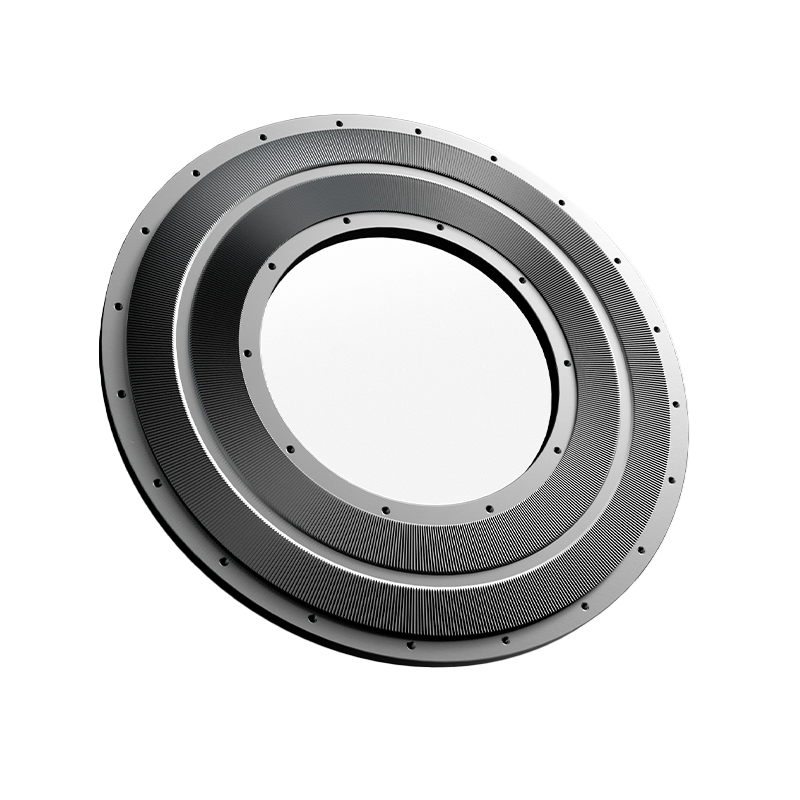
 Model 500 PE Rotomolding Tozu Yüksek Çıkışlı Stabil Pülverizatör Bu kompakt pulverizatör, küçük ve orta ölçekli döner kalıplama hatlarına uygundur ve ayarlanabilir 20-100 mesh inceliğiyle 150-450 kg/saat kapasite sağlar. DC53 çelik diskleri ve hassas bıçak bilemesi, düzgün toz akışı sağlayarak, kaliteli döner kalıplama parçaları için ısı kontrolü ve boşluk stabilitesini ele alır. Ürünü Görüntüle →
PVC İnce Taşlama
PVC iki zorluğu beraberinde getirir: aşırı ısındığında bozunur ve içindeki pigmentler ve dolgu maddeleri aşındırıcıdır. Taşlama sıcaklığı düşük kalmalı, diskler, bıçaklar ve rotorlar aşınmaya karşı dayanıklı olmalıdır. Genel amaçlı bir kesme tesisi, sürekli PVC kullanımı altında toleranslara sahip olmayacak ve aşınan parçaları uzun ömürlü olmayacaktır. PVC'ye özel ufalayıcı modelleri, sertleştirilmiş diskler, aşınmaya dayanıklı rotorlar ve özel soğutma yolları ile her iki sorunu da ele alır.
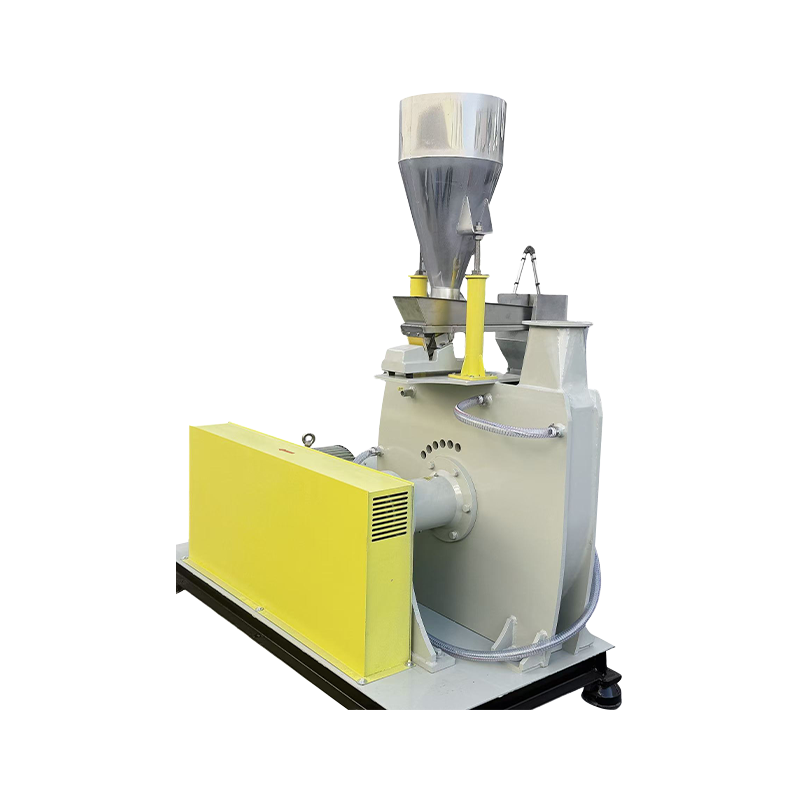
 Model 500 PVC Pülverizatör Öğütme Makinası Aşındırıcı dolgulu PVC için üretilen bu giriş seviyesi model, öğütme haznesini su soğutma yoluyla 45-55°C'de tutarak ayrışmayı önler. Sertleştirilmiş diskler ve değiştirilebilir bıçaklar, orta dolgu içeriğini işleyerek küçük seri üretim için 100-300 kg/saat ve 20-80 elek çıkışı sunar. Ürünü Görüntüle →
Tesisiniz bir kesme değirmeni ile başlıyorsa ve bir PVC öğütücüyü besliyorsa talaş boyutunu tutarlı hale getirin. 8 mm'lik talaşların 30 mm'lik topaklarla karıştırılması eşit olmayan besleme yoğunluğu oluşturur ve öğütücü, dalgalanan motor yükü ve tutarsız tozla yanıt verir.
Kesme Değirmenlerini ve Pülverizatörleri Tek Üretim Hattında Birleştirme
Birçok modern kurulum bu makineleri ayrı adalar olarak satın almaz. Bir ucundan büyük hurdaları alan, diğer ucunda ise ince tozları boşaltan bıçak tipi kırma ve toz haline getirme üretim hattı satın alıyorlar. Kesme aşaması kaba redüksiyonu gerçekleştirir, toz haline getirme aşaması işi tamamlar ve bir kontrol paneli tüm süreci yönetir.
Entegrasyon üç şekilde kendini amorti eder: makineler arasında daha az işlem adımı, talaşların pulverizatöre düzenli bir hızda ulaşması nedeniyle daha istikrarlı besleme koşulları ve hat tek bir kapalı sistem olarak tasarlandığı için daha iyi toz tutma. Tek makineden üretim kapasitesine ölçeklenen işlemciler için entegre hat genellikle daha düşük riskli bir seçimdir.
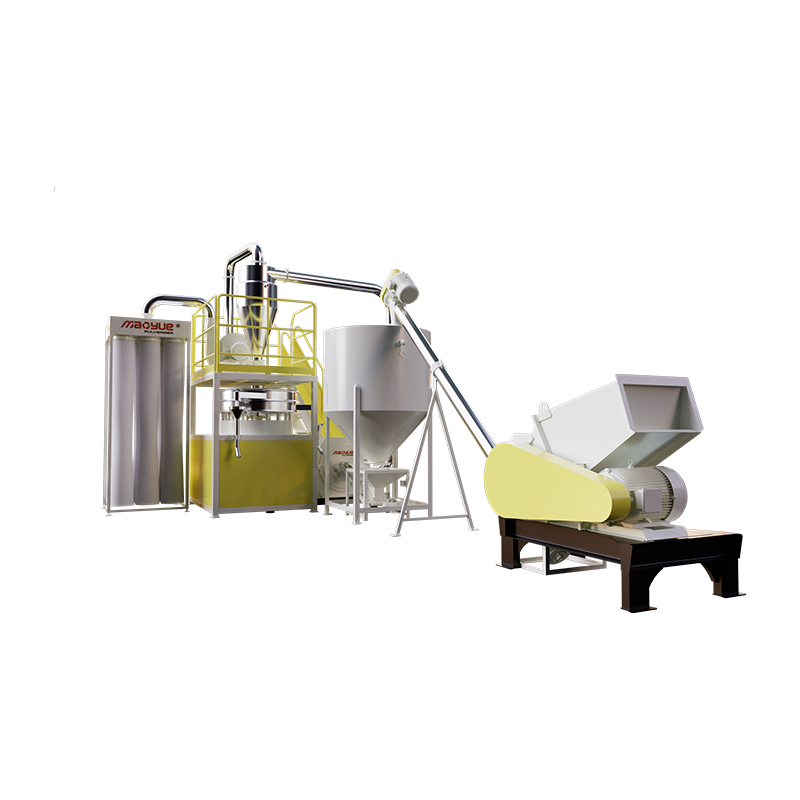
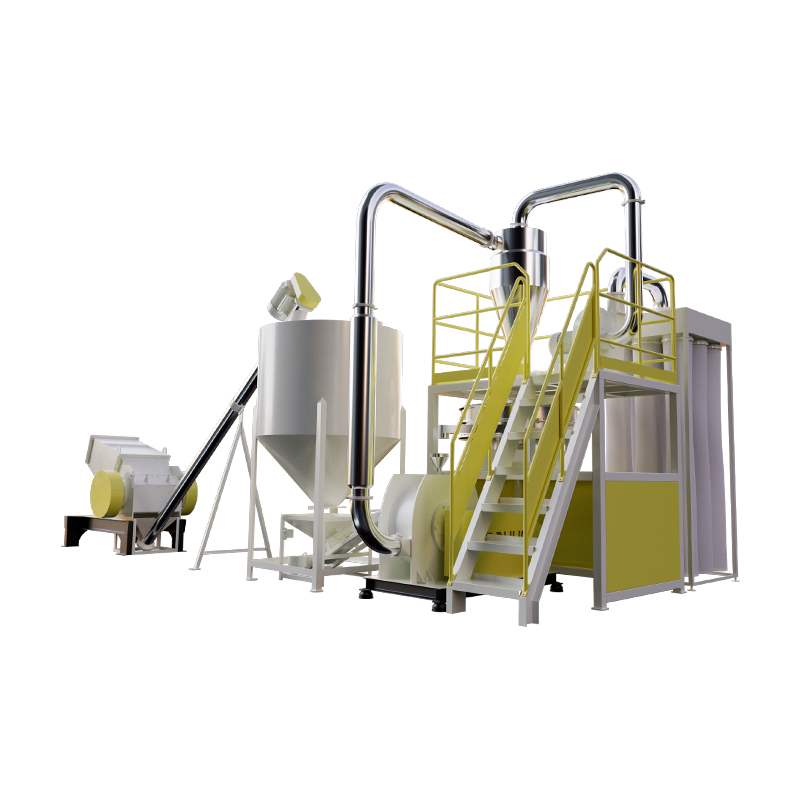 Bıçak tipi kırma ve toz haline getirme üretim hattı Bu entegre hat, ağır hizmet tipi bıçaklı kırıcıyı hassas diskli değirmen, pnömatik taşıma ve toz toplama ile birleştirir. Borular ve profiller gibi büyük plastik atıkları tekdüze 20-80 gözenekli toza dönüştürerek taşıma adımlarını azaltır ve yüksek değerli geri dönüşüm için istikrarlı besleme sağlar. Ürünü Görüntüle →
Makine Kategorisine Göre Değil, Hedef Spesifikasyona Göre Seçin
Fiyat teklifi almak için bir tedarikçiyi aramadan önce dört rakamı yazın: hedef parçacık boyutu veya ağ aralığı, izin verilen aşırı boyut oranı, kilogram/saat cinsinden gerekli üretim miktarı ve kirlilik ve nem seviyesi de dahil olmak üzere işleyeceğiniz tam malzeme. Ancak o zaman kesme değirmeninin tam bir cevap mı, öğütücü için bir ön aşama mı yoksa gereksiz mi olduğuna karar verebilirsiniz.
Daha sonra üreticiden kendi malzemenizi kullanarak bir test taşlaması yapmasını isteyin. Bir katalog tablosu belirli bir bileşiğin nasıl davranacağını tahmin edemez. Test sırasında yalnızca ortalamayı değil, tam parçacık boyutu dağılımını isteyin; çıkan malzemenin sıcaklığı; ve ton başına tüketilen enerji. Tedarikçileri, satın alma fiyatı, aşınan parçalar, enerji ve tahmini arıza süresini içeren ton başına toplam maliyete göre karşılaştırın. Uygulamada, aşınan parçalar ve enerji, hem kesme değirmenlerinin hem de öğütücülerin ömür boyu maliyetinin başında gelir.
Fabrikamızda, satın alma kararlarından önce müşteri numunelerini inceliyoruz ve tam makine yelpazesi karşılaştırma için kullanılabilir, böylece her öğütme aşamasının birbirine nasıl uyduğunu görebilirsiniz.