Taşlama Diski Geometrisi Parçacık Boyutundan Daha Fazlasını Belirler
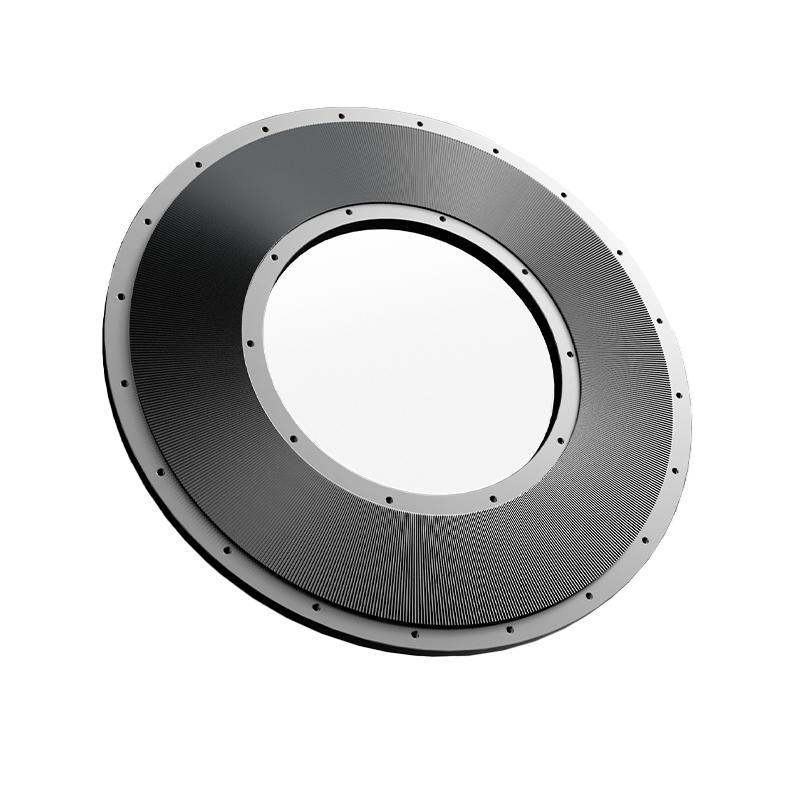
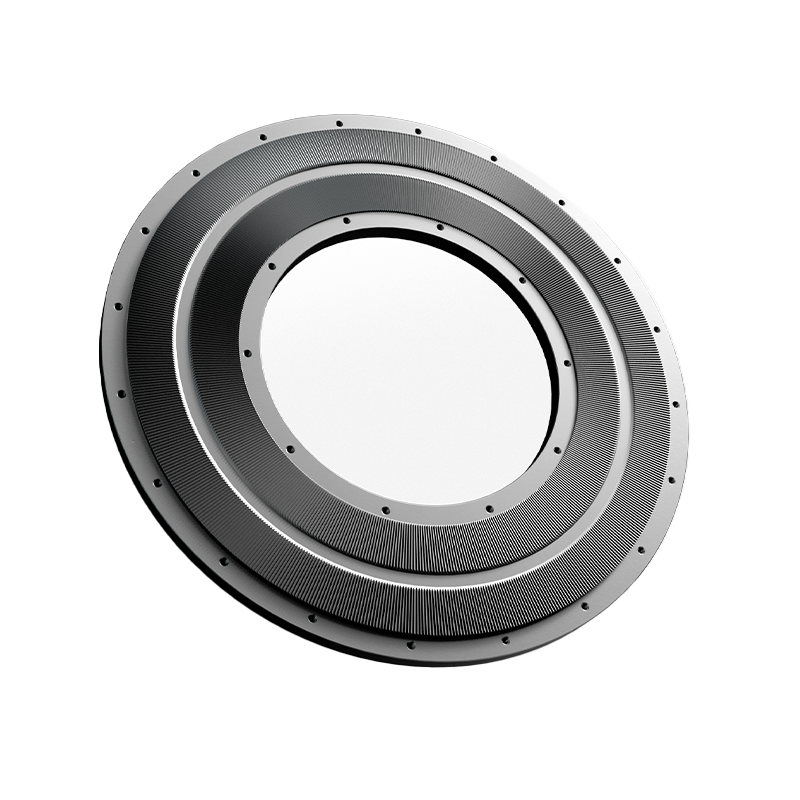
Bir değerlendirirken PE Pülverizatör Taşlama Diski , birçok kullanıcı aşınma direncine veya sertliğe odaklanır. Ancak taşlama diskinin geometrisinin toz haline getirme verimliliği üzerinde çok daha büyük bir etkisi vardır. Diş profili, oluk derinliği, taşlama açısı, radyal dağılım ve kesme yollarının sayısı toplu olarak polietilen parçacıklarının taşlama odasına nasıl girdiğini, içinden nasıl geçtiğini ve çıktığını belirler. Bu geometrik parametreler kesme, sıkıştırma ve sürtünme arasındaki dengeyi etkiler ve sonuçta yalnızca malzeme boyutunu azaltmak yerine parçacık morfolojisini etkiler.
Modern disk tasarımı, yalnızca ampirik deneyim yerine giderek daha fazla akış mekaniğine dayanmaktadır. Mühendisler, parçacıkların dönen ve sabit diskler arasındaki hareketini optimize etmek için hesaplamalı analizden yararlanarak malzeme kullanımını iyileştirirken ölü bölgeleri azaltır. Sonuç, daha az güç dalgalanması ve geliştirilmiş üretim tekrarlanabilirliği ile daha stabil bir taşlama işlemidir.
Önemli Geometrik Parametreler
| Tasarım Özelliği | Mühendislik Fonksiyonu |
| Taşlama diş açısı | Kesme yoğunluğunu kontrol eder |
| Oluk derinliği | Parçacık kalma süresini düzenler |
| Radyal kanal dağıtımı | Toz taşıma verimliliğini artırır |
| Taşlama boşluğu | Parçacık boyutu tutarlılığını belirler |
Yüzey Aşınma Modelleri Pülverizatör Diskinin Sağlığını Ortaya Çıkarır
A Pülverizatör Diski Hizmet ömrü boyunca eşit şekilde aşınmaz. Farklı aşınma modelleri genellikle belirli çalışma koşullarını gösterir. Düzgün cilalama genellikle dengeli malzeme akışını yansıtırken, yerel oluklar eşit olmayan beslemeyi veya hatalı disk hizalamasını gösterebilir. Taşlama dişlerinin etrafındaki mikro talaşlar genellikle aşırı darbe yüklerinden veya sert yabancı parçacıklar içeren kirlenmiş besleme stoğundan kaynaklanır.
Aşınma profillerinin düzenli olarak incelenmesi, bakım personelinin ürün kalitesi düşmeye başlamadan önce proses anormalliklerini tespit etmesine olanak tanır. Diskleri yalnızca çalışma saatlerine göre değiştirmek yerine, duruma dayalı bakım, beklenmedik kapanmaları azaltırken bileşen kullanımını iyileştirir.
Yaygın Aşınma Göstergeleri
- Düzgün cilalama genellikle stabil taşlama koşullarını gösterir.
- Asimetrik aşınma rotorun yanlış hizalveığını gösterebilir.
- Lokalize kenar hasarı sıklıkla yabancı madde kirliliğine işaret eder.
- Hızlı diş aşınması aşırı taşlama boşluğundan veya aşındırıcı dolgulardan kaynaklanabilir.
Isıl İşlem Sertliği ve Kırılma Tokluğunu Dengeler
Bir performansı PE Pülverizatör Taşlama Diski sadece malzeme seçimine değil aynı zamanda ısıl işlem sırasında üretilen metalurjik yapıya da bağlıdır. Aşırı sertlik aşınma direncini artırır ancak kırılganlığı artırabilir; yetersiz sertlik ise aşınmanın hızlanması nedeniyle servis ömrünü kısaltır. Bu nedenle üreticiler sertlik, tokluk ve boyutsal stabilite arasında uygun bir denge sağlamak için su verme, temperleme ve gerilim giderme işlemlerini optimize eder.
Gelişmiş ısıl işlem aynı zamanda disk içindeki kalan gerilimi de en aza indirerek uzun süreli yüksek hızda çalışma sırasında deformasyon olasılığını azaltır. Kararlı geometri, tutarlı öğütme açıklığının korunmasına yardımcı olarak binlerce üretim saati boyunca tekrarlanabilir toz kalitesi sağlar.
Isıl İşlem Hedeflerinin Karşılaştırılması
| Isıl İşlemin Amacı | Taşlama Diskinin Faydası |
| Kontrollü sertlik | Aşınma direncini artırır |
| Stres giderme | Boyutsal stabiliteyi korur |
| Mikroyapı iyileştirme | Yorulma direncini artırır |
Disk Açıklığı Ayarının Dönüş Hızını Artırmaktan Daha Büyük Etkisi Vardır
Dönme hızını artırmak genellikle üretim kapasitesini artırmanın en hızlı yolu olarak görülüyor ancak aşırı hız, taşlama sıcaklığını yükseltebilir, aşınmayı hızlandırabilir ve spesifik enerji tüketimini artırabilir. Çoğu durumda, dönen ve sabit parçalar arasındaki boşluğun optimize edilmesi Pülverizatör Diski mekanik yükü artırmadan parçacık boyutu dağılımında daha fazla iyileşme sağlar.
Düzgün ayarlanmış bir öğütme aralığı, parçacıkların öğütme odasından ayrılmadan önce birden fazla kontrollü kesme eylemi yaşamasına olanak tanır. Bu, gereksiz aşırı öğütmeyi azaltırken ve ince toz oluşumunu en aza indirirken toz homojenliğini artırır. Bu nedenle açıklık optimizasyonu, tek seferlik bir kurulum prosedüründen ziyade rutin bir süreç ayarlaması olarak düşünülmelidir.
Hassas Üretim Bireysel Bileşenlerin Ötesinde Uzun Vadeli Değer Yaratır
Modern polimer işlemede taşlama diskleri artık basit aşınma parçaları olarak görülmüyor. Enerji verimliliğini, parçacık morfolojisini, ekipman güvenilirliğini ve bakım planlamasını doğrudan etkileyen, hassas şekilde tasarlanmış proses bileşenleri haline geldiler. Rotasyonel kalıplama ve polimer modifikasyon endüstrilerinde üretim kalite standartları artmaya devam ettikçe, üreticiler yalnızca ilk satın alma maliyetine odaklanmak yerine boyutsal tekrarlanabilirliğe, bileşen değiştirilebilirliğine ve yaşam döngüsü performansına daha fazla önem veriyor.
Bu felsefe, 30 yılı aşkın bir süredir plastik toz haline getirme teknolojisinde uzmanlaşmış Changzhou Mao Yue Intelligent Equipment Co., Ltd.'nin üretim uygulamalarına yansımaktadır. Plastik pülverizatör pazarının öncülerinden biri olan şirket, her bileşeni Avrupa kalite standartlarına göre üretiyor. Disk pulverizatörleri, rotasyonel kalıplama, masterbatch ve polimer işleme için dar parçacık boyutu dağılımına ve mükemmel akışkanlığa sahip tozlar üretmesiyle yaygın olarak tanınmaktadır. Her cihaza uygulanan aynı mühendislik prensipleri PE Pülverizatör Taşlama Diski and Pülverizatör Diski Müşterilerin zorlu endüstriyel uygulamalarda daha yüksek proses kapasitesi, daha düşük toplam sahip olma maliyeti ve sürekli olarak güvenilir toz hazırlama elde etmelerini sağlayın.



 中文简体