中文简体
Döndürerek kalıplama veya masterbatch hattındaki en yaygın toz sorunu değirmenin kırılması değildir. Yanlış iş için satın alınan bir değirmendir: doğru fiyat, doğru ayak izi, yanlış elek kombinasyonu, rotor hızı ve önündeki malzeme için kesme geometrisi.
İlk önce sonuç. Bir toz haline getirme değirmeni bir değil üç sayıya göre seçilmelidir: kabul edeceğiniz üst kesime sahip hedef parçacık boyutu, bu incelikte saatte kilogram cinsinden verim ve malzemenin öğütme bölgesinde tolere edebileceği en yüksek sıcaklık. Motor gücü bu üçünden gelir; onları tanımlamaz. İyi ayarlanmış 45 kW'lık bir diskli değirmen, ton başına daha az enerji kullanırken, genellikle kötü ayarlanmış 75 kW'lık bir üniteyi hem çıktı hem de toz kalitesi açısından yenecektir.
Aşağıdaki bölümler, ana tasarımların plastiği nasıl azalttığını, disk ve bıçak değirmenlerinin nereye uyduğunu, ağ spesifikasyonunun nasıl okunacağını ve fiyat tekliflerinin karşılaştırılabilir olması için bir soruşturmaya neyin dahil olduğunu kapsar.
Pulverizasyon Değirmeni Ne Yapar ve Ne Yapamaz?
Toz haline getirme değirmeni, darbe, kesme, aşınma veya üçünün bir kombinasyonunu kullanarak katı malzemeyi kontrollü bir parçacık boyutuna indirir. Plastiklerde yararlı çıktı, genellikle yaklaşık 150 ila 800 mikron arasındaki tozdur. Kalite ölçüsü, tek başına ortalama parçacık boyutu değil, tüm dağılımın şeklidir: ne kadarı üst kesimin üzerinde kalır, ne kadarı ince taneler olarak 100 mikronun altına düşer ve bu oranların tüm vardiya boyunca ne kadar istikrarlı kaldığı.
Fiyat tekliflerinde iki terim birbirine karışıyor ve bu karışıklık alıcıların zamanına mal oluyor. Bir granülatör veya kırıcı, hurdayı yaklaşık 6 ila 12 mm'lik pullara ayırır. Toz haline getirme değirmeni bu pulları veya işlenmemiş peletleri toz haline getirir. Bu ikisini bulanıklaştıran bir tedarikçi, bir işi iyi, diğerini kötü yapan bir makineden alıntı yapacaktır.
Bir değirmen aynı zamanda yukarıya ait işleri de yapamaz. Metali, kumu veya kağıdı çıkarmaz ve nemli besleme stoğunu kurutmaz. Eğer yeniden öğütme işleminiz tutarsızsa, önce bunu düzeltin, aksi takdirde bunun bedelini iki kez ödersiniz; biri toz kalitesinde, diğeri hızlandırılmış aşınmada.
Kelime hazinesi hala yabancıysa, bu açıklama plastik öğütücü ne yapar kırma ve öğütme arasındaki farkı yalın bir dille ortaya koyuyor.
Değirmen Tasarımları ve Uygun Olan Malzemeler
Tablo bir spesifikasyon değil, kısa liste filtresidir. Nihai incelik ve çıktı, malzemenin dayanıklılığına, elek veya sınıflandırıcıya, rotor hızına, besleme nemine ve beslemenin ne kadar eşit şekilde dozajlandığına bağlıdır.
| Tasarım | Malzemeyi nasıl azaltır? | Tipik incelik | Nereye uygun |
|---|---|---|---|
| Çekiçli değirmen | Sallanan çekiçler malzemeyi kırıcı plakaya ve eleğe çarpıyor | 10-80 ağ | Gevrek, gevrek yem; ön taşlama; dolgulu bileşikler |
| Bıçak değirmeni | Dönen bıçaklar, sabit yataklı bıçaklara karşı kesilerek bir elekten boşaltılır | 8-40 ağ | PVC, PE hurda, boru ve profil atıkları, topakların temizlenmesi |
| Diskli değirmen | Dönen dişli bir disk ile sabit bir halka arasındaki kesme ve yıpranma | 30-120 ağ gözü | Döndürerek kalıplama, masterbatch, PP, PA için PE |
| Bilyalı değirmen | Çarpma ve yıpranma nedeniyle yuvarlanan medya eziliyor | 50 mikronun altında | Mineraller, pigmentler, yoğun dolu sistemler |
| Jet değirmeni | Bir gaz akışında parçacık-parçacık etkisi | 1-20 mikron | Yüksek değerli, ısıya duyarlı özel tozlar |
Plastik Fabrikaları Neden Genellikle Diskli Değirmenleri veya Bıçaklı Değirmenleri Seçiyor?
Plastikler için alan hızla daralıyor. Bilyalı ve jet değirmenler emtia reçinesi için ton başına çok yüksek maliyete sahiptir ve çekiçli değirmenler çalışır ancak sıcak çalışır ve daha geniş bir ürün yelpazesi üretir. Geriye poliolefinler ve masterbatch için diskli değirmen ve PVC ve karışık hurda için bıçaklı değirmen kalıyor.
Rotomolding için Polietilen
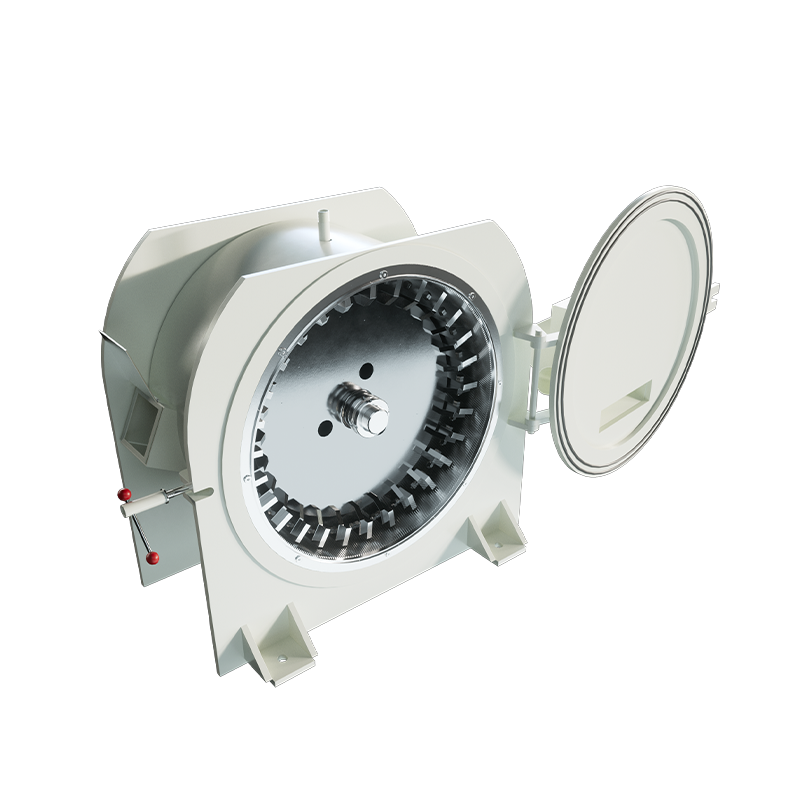
Rotomolding en hassas yaygın uygulamadır. Standart uygulama, sıkı bir üst kesime sahip, yaklaşık 500 mikronluk 35 gözenekli bir tozdur. Büyük boyutlu parçacıklar yükün geri kalanıyla aynı hızda erimez, bu nedenle parça yüzeyinde erimemiş lekeler veya jel lekeleri bırakırlar, çok fazla ince parçacık ise kabarcıklara, dumana ve eşit olmayan duvar kalınlığına neden olur. Dahili sınıflandırıcıya ve öğütme bölgesi boyunca güçlü hava akışına sahip bir disk değirmeni, bu durumu iyi bir şekilde ele alır: malzemeyi soğuk tutar ve elekten zorlamak yerine, başka bir geçiş için büyük boyutu geri getirir.
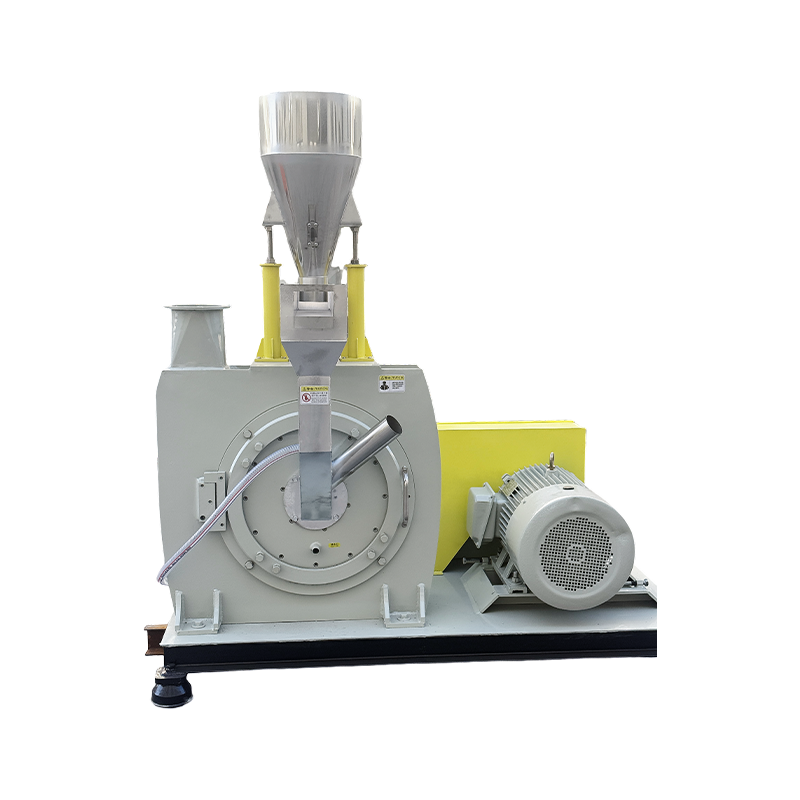
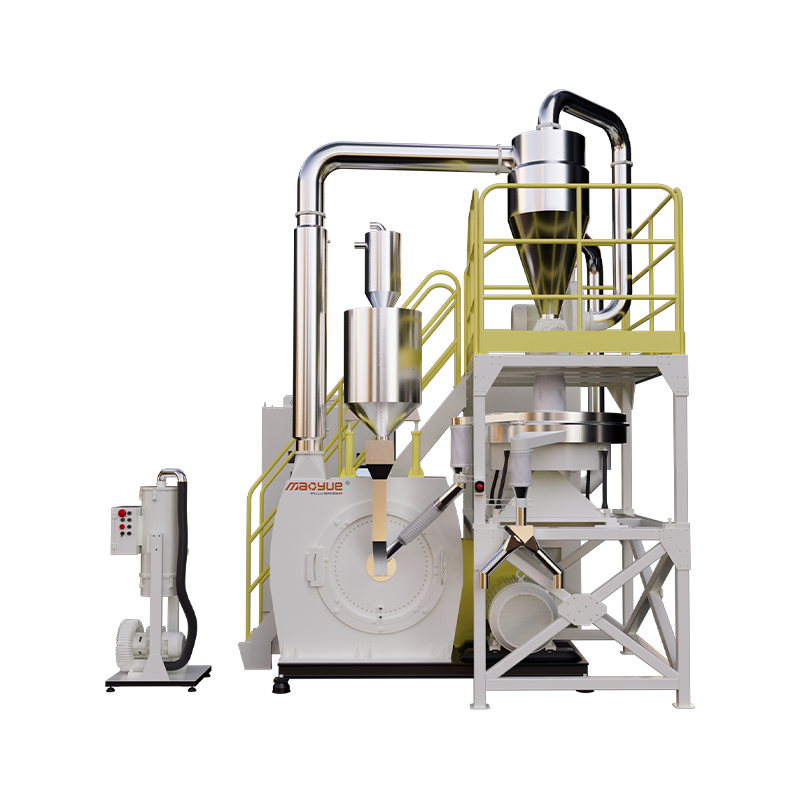
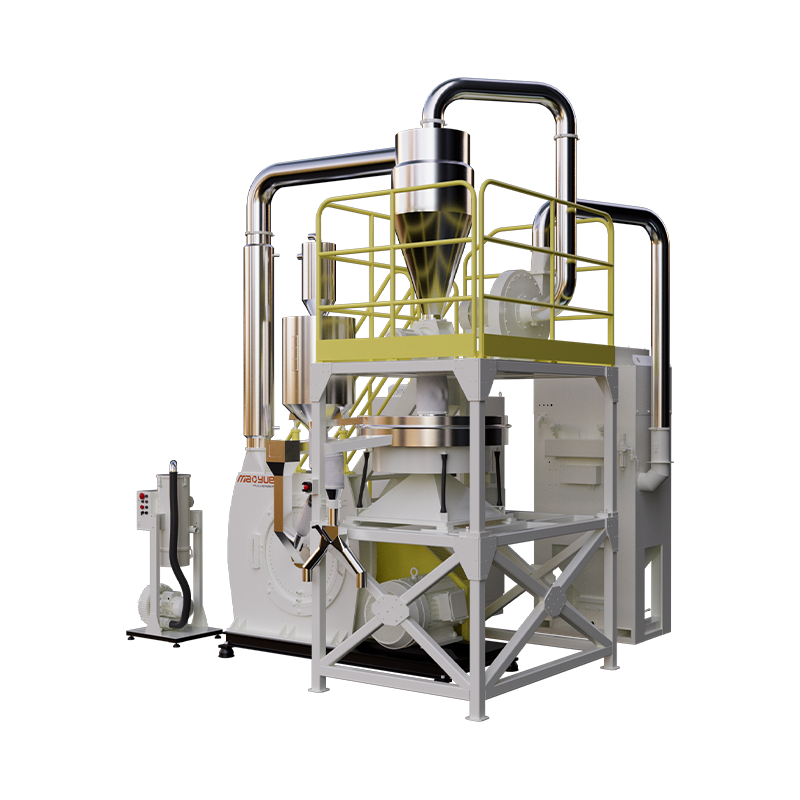
 Mao Yue 600-Tipi PE Rotomolding Toz Pülverizatörü 300–800 kg/saat çıkışa ve 20–100 ağ gözü ayarlanabilirliğine sahip, eşit toz üretimine uygun, orta ila büyük PE döner kalıplama pulverizeri. Ürünü Görüntüle →
Oda Sıcaklığında PA ve PP
Poliamidler ve polipropilen PE'den daha sert ve ısıya daha duyarlıdır. Sıvı nitrojenle kriyojenik öğütme, sıcaklık sorununu temiz bir şekilde çözer, ancak her tona sarf malzemesi maliyeti ekler ve sahada nitrojen tedariki gerektirir. Ortamda taşlama, makine bunun için üretildiğinde alternatiftir: aşırı ısı olmadan kesme üreten bir rotor, ısıyı tozla birlikte dışarı taşıyan bir hava yolu ve malzemenin haznede birikmesine izin vermeyen bir boşaltma. Nitrojen içermeyen PA ve PP makineleri tam olarak bu fikir etrafında tasarlanmıştır ve tasarrufun hesaplanması kolaydır; nitrojen faturası yok, kriyojenik tesisat yok, havalandırma yok.
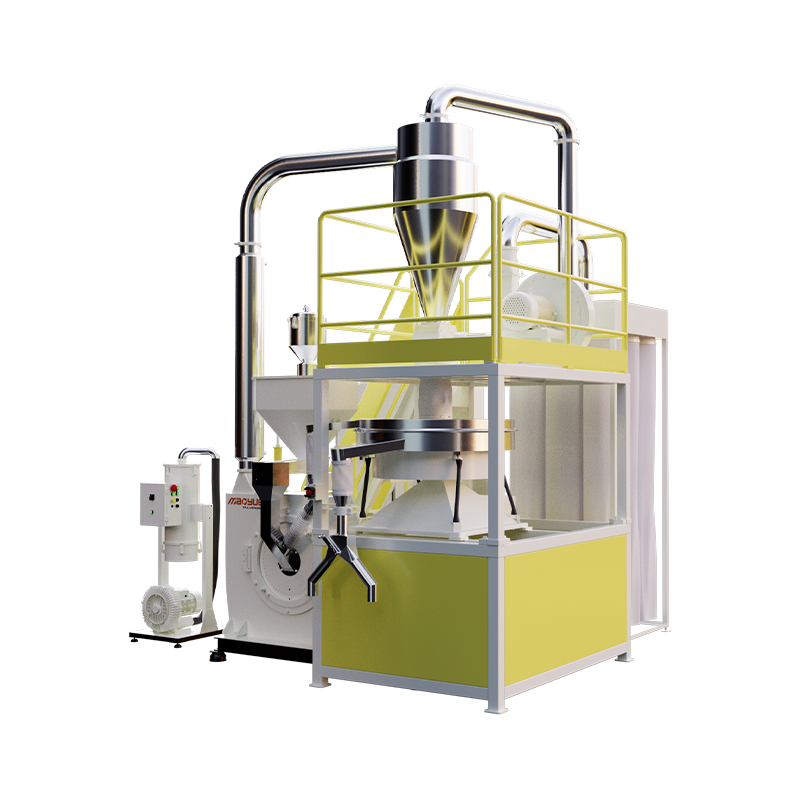
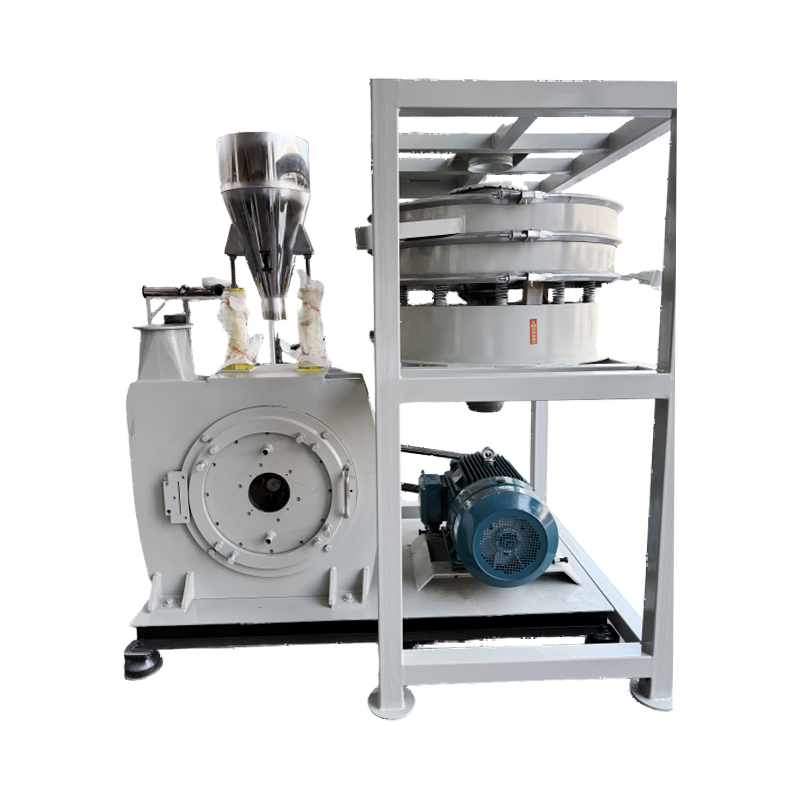 Mao Yue 500PA/PP Ortam Sıcaklığı Öğütücü Küçük partiler için 20–100 ağ inceliği ve ±3–5°C hazne kontrolü ile sıvı nitrojen olmadan çalışan giriş seviyesi PA/PP öğütücü. Ürünü Görüntüle →
Bir Toz Spesifikasyonunu Yanıltılmadan Okumak
"İnce toz" bir spesifikasyon değildir. İki değirmeni karşılaştırmadan önce tozun nasıl ölçüleceği konusunda anlaşın.
| ağ | Yaklaşık açılış | Tipik kullanım |
|---|---|---|
| 20 ağ | 841 mikron | Kaba döner kalıplama kaliteleri, bazı ekstrüzyon bileşikleri |
| 35 ağ | 500 mikron | Standart döner kalıplama tozu |
| 60 ağ | 250 mikron | İnce döner kalıplama, masterbatch taşıyıcı |
| 80 ağ | 177 mikron | Masterbatch, ince duvarlı parçalar |
| 100 mesh | 149 mikron | İnce masterbatch, kaplama tozları |
| 200 ağ | 74 mikron | Özel ve yüksek netlikte uygulamalar |
Üretimde en önemli sayı üst kesimdir, yani hedef eleğinizde kalan orandır. Ortalaması 400 mikron ve yüzde 2 büyük boyutlu bir toz, ortalama 450 mikron ve yüzde 12 büyük boyutlu bir tozdan genellikle daha iyi çalışır. Eleme testinin nasıl yapıldığını da sorun: numune kütlesi, eleme süresi, çalkalayıcı veya hava jeti ve rakamın üç numunenin ortalaması olup olmadığı. Yöntemi belirtemeyen bir tedarikçi size karşılaştırılabilir bir rakam vermiyor demektir.
Pulverizasyon Değirmeninde Neler Bulunmalı?
Belirsiz sorular belirsiz alıntılar üretir. Bu ayrıntıları gönderin ve yanıtlar satır satır karşılaştırılabilir hale gelsin:
- Yüzdeye göre polimer türü, kalitesi ve dolgu içeriği — cam ve kalsiyum karbonat, aşınma oranını keskin bir şekilde değiştirir.
- Besleme formu ve maksimum parça boyutu: peletler, pullar, yeniden öğütme veya temizleme blokları.
- Kabul edilebilir bir üst kesim ve ince tane sınırıyla, inceliği ağ veya mikron cinsinden hedefleyin.
- Bu incelikte gerekli çıktı, tamamen açık bir elekte değil, kg/saat cinsindendir.
- Silo ve taşıma boyutlandırması için besleme ve bitmiş tozun yığın yoğunluğu.
- Mevcut güç, voltaj ve fazın yanı sıra toz emme, gürültü sınırları ve tavan yüksekliği.
- Aşınma parçası fiyatları, bıçak ve disk çizimleri, garanti koşulları ve devreye alma desteği.
İki tedarikçinin yedi noktanın tümüne aynı birimlerle yanıt vermesi durumunda, daha ucuz olan makine otomatik olarak daha düşük maliyetli makine olmayacaktır. Üretilen tozun kilogramı başına aşınma parçası fiyatını karşılaştırın.
Aşınma Parçaları, Enerji ve Ton Başına Gerçek Maliyet
Toz haline getirme değirmeni her şeyden önce bir aşınma makinesidir. Bıçaklar, disk dişleri, elekler ve rotorlar, bütçeyi öngörülebilir bir programa göre tüketir ve bu program, makineyi neyle beslediğinize göre belirlenir: doldurulmamış PE yumuşaktır, yüzde 30 cam dolgulu PA değildir. Alaşımlı çelik bıçaklar ve sertleştirilmiş diskler, değişiklikler arasında daha uzun süre dayanır, ancak daha büyük faktör, bıçak ile yatak arasındaki boşluğun üreticinin toleransı dahilinde tutulması ve her bıçak değişiminden sonra yeniden dengelenmesidir. 20 gram dengesiz bir rotor, yatak ömrünü kısaltacak ve doğrudan arızalanmadan çok önce parçacık yayılımını genişletecektir.
Sert PVC bu noktada aşındırıcı bir durumdur. Aynı zamanda termal olarak kararsızdır, dolayısıyla sıcak çalışan bir değirmen, çıktı ürettiğinden daha hızlı bir şekilde rengi bozulmuş toz üretecektir.
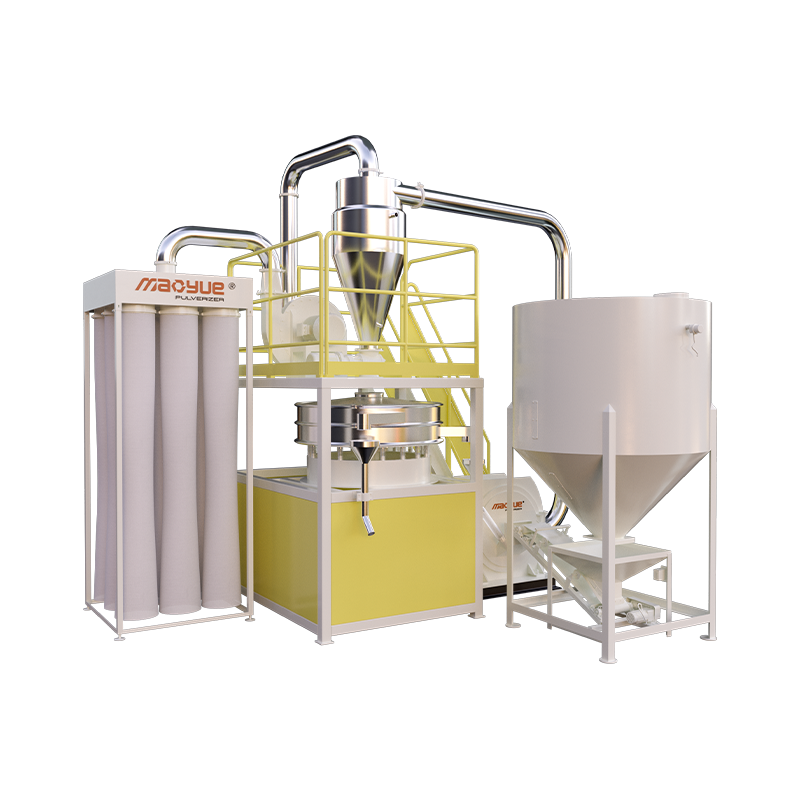
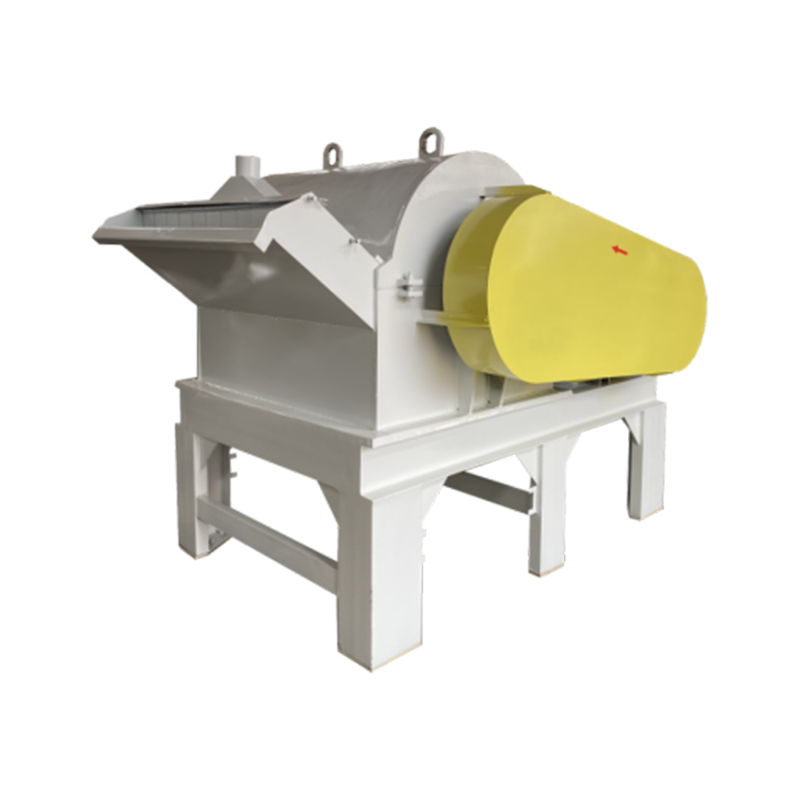
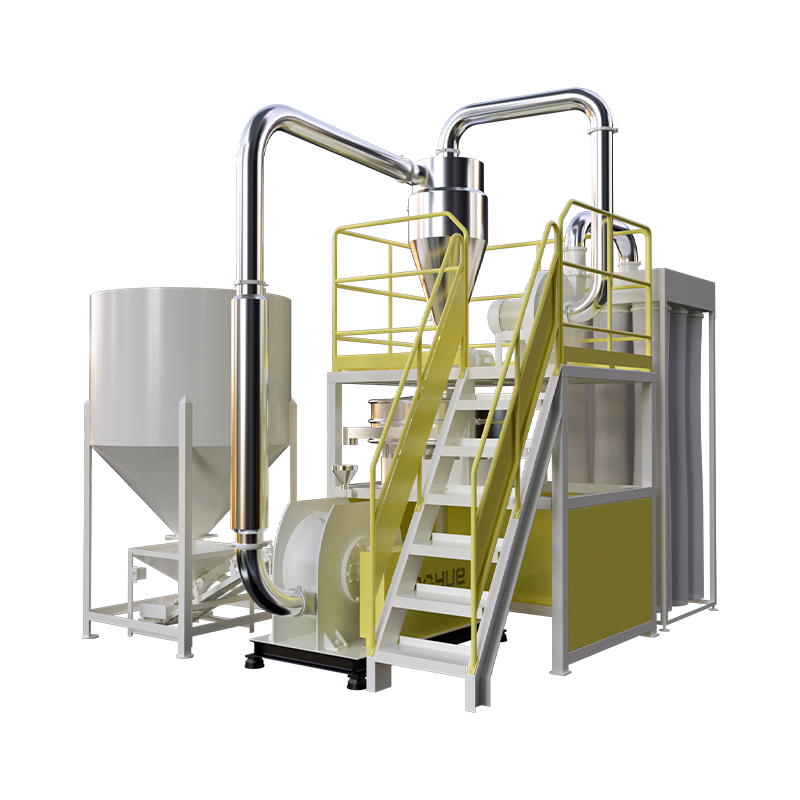 Mao Yue 850 PVC Aşınmaya Dayanıklı Pülverizatör Aşındırıcı sert hurdaya yönelik, aşınmaya dirençli alaşım disklere, çift soğutmaya ve 700–1.000 kg/saat belirtilen çıkışa sahip büyük PVC öğütücü. Ürünü Görüntüle →
Enerji denklemin ikinci yarısıdır. Bir değirmenden tasarım noktasının ötesinde öğütmesi istendiğinde ton başına özgül enerji hızla yükselir: aşınmış elekler, kör bıçaklar ve aşırı kısılmış besleme, aynı malzemeyi iki kez iter. Bıçağın durumuyla birlikte aylık ton başına kWh'yi kaydedin; model, bakım faturasından önce ortaya çıkar.
Pratik özet: Değirmeni katalogdaki en büyük motorla değil, prosesinizin gerçekten ihtiyaç duyduğu tozla eşleştirin. Bir dağıtım numunesi alın, elek standardını belirtin, kendi malzemenizi deneyin ve imzalamadan önce aşınan parçaları fiyatlandırın; işletme maliyetinin gizli olduğu yer burasıdır.
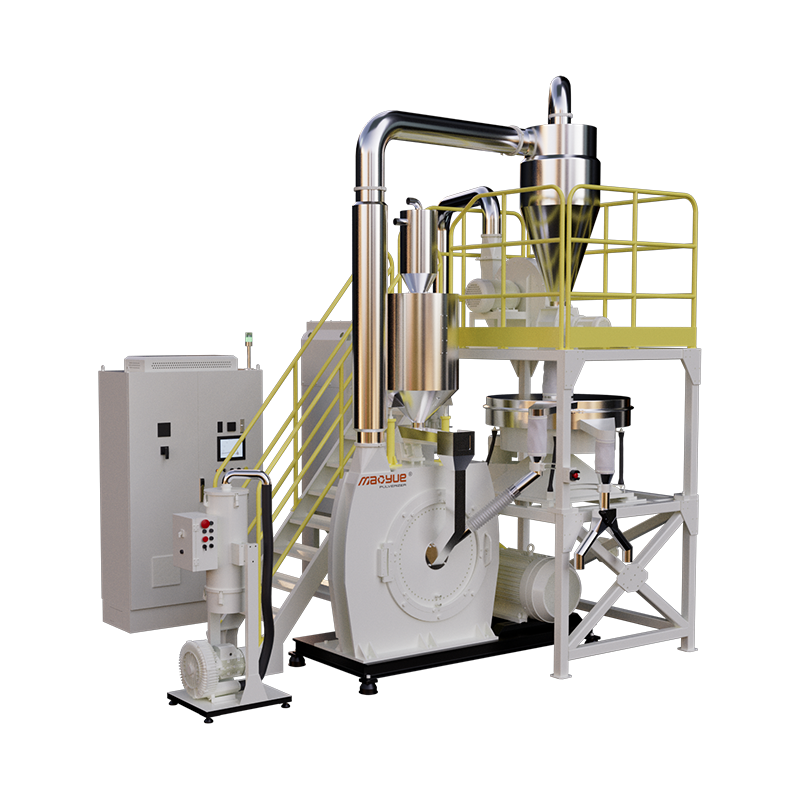
Şimdi seçenekleri tartıyorsanız, plastik öğütücü aralığı 500 ila 900 model boyutlarıyla yukarıda açıklanan disk, bıçak ve ortam taşlama konfigürasyonlarını gösterir. Kontrol listesinden ayrıntıları gönderin - malzeme ve dolgu içeriği, besleme formu, üst kesimli hedef ağ, gerekli kg/saat ve mevcut güç - ve alacağınız tüm teklifler karşılaştırmaya değer olacaktır.