中文简体
Geri dönüştürülmüş PVC tozu, pencere profili üreticilerinin üretim hurdalarını yeniden kullanmalarına, malzeme israfını azaltmalarına ve hammadde kullanımını iyileştirmelerine olanak tanır. Ancak geri dönüştürülmüş malzemenin eklenmesi bazen bitmiş profillerde siyah noktalar, pürüzlü yüzeyler, kabarık parçacıklar, çizgiler ve eşit olmayan parlaklık gibi yüzey kusurlarına neden olabilir.
Geri dönüştürülmüş PVC tozu her zaman bu sorunlara neden olur mu? Hayır. Yüzey kalitesi, malzeme kirliliği, parçacık boyutu dağılımı, önceki ısıl işlem geçmişi, formülasyon uyumluluğu ve ekstrüzyon koşulları dahil olmak üzere çeşitli faktörlerden etkilenir.
Önemli olan sorunun geri dönüştürülmüş malzemeden mi, toz haline getirme işleminden mi yoksa aşağı yöndeki ekstrüzyon hattından mı kaynaklandığını belirlemektir.
Bu makale, geri dönüştürülmüş PVC pencere profillerindeki yüzey kusurlarının ana nedenlerini incelemekte, bunların kaynaklarının nasıl belirleneceğini açıklamakta ve uygun PVC toz haline getirme işlemlerinin ve hammadde kontrolünün toz kıvamını nasıl iyileştirebileceğini tartışmaktadır.
Geri Dönüşümlü PVC Pencere Profillerinde Hangi Yüzey Kusurları Oluşabilir?
Farklı yüzey kusurları, ham maddeler, ekstrüzyon veya sonraki işlemlerle ilgili farklı sorunlara işaret edebilir. Görünümleri, konumları ve sıklıkları, kaynağın belirlenmesinde yararlı ipuçları sağlayabilir.
Bu ilişkiler kesin neden-sonuç sonuçlarından ziyade ön tanı göstergeleridir. Aynı kusur birden fazla faktörden kaynaklanabilir, dolayısıyla daha ileri araştırmalar için üretim kayıtları ve kontrollü denemelere ihtiyaç vardır.
Siyah Noktalar ve Koyu Kalıntılar
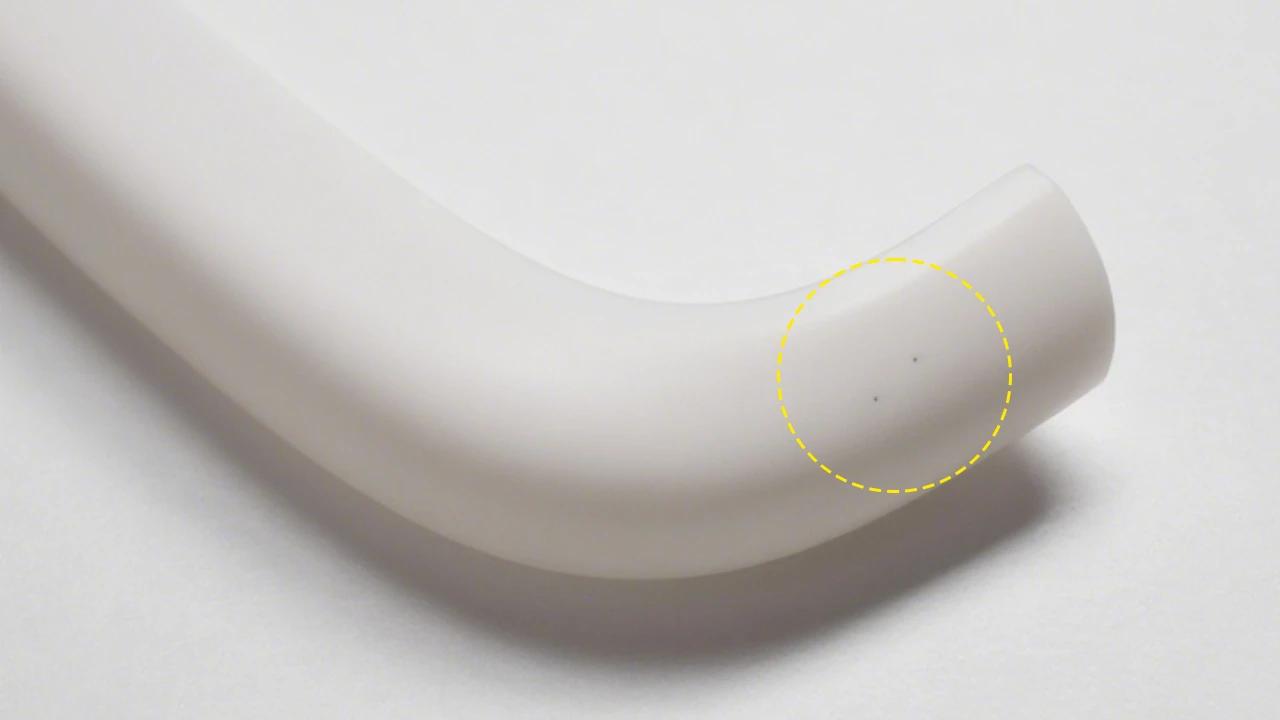
Siyah noktalar özellikle beyaz veya açık renkli PVC pencere profillerinde belirgindir. Az sayıda nokta bile ürünün görünümünü ve kalite kabulünü etkileyebilir.
Bunlar, geri dönüştürülmüş PVC'deki yabancı maddelerden, önceden bozunmuş malzemeden veya ekstruder veya kalıp içinde biriken birikintilerden kaynaklanabilir.
Belirli bir geri dönüştürülmüş malzeme partisinin eklenmesinden sonra siyah noktalar önemli ölçüde artarsa, ilk önce o partideki ham madde ve toz haline getirilmiş toz kontrol edilmelidir. Sürekli üretim sırasında yavaş yavaş siyah noktalar ortaya çıkarsa, ekipman birikmesi ve ekstrüzyon sistemi içindeki lokal aşırı ısınma da araştırılmalıdır.
Pürüzlü Yüzeyler, Yükselen Parçacıklar ve Çizgiler
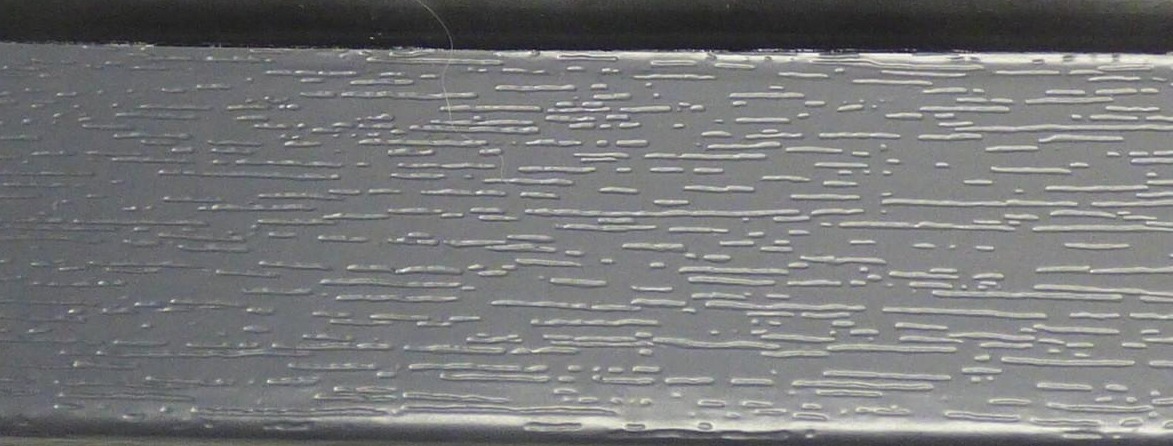
Pürüzlü yüzeyler yetersiz füzyon, malzeme uyumsuzluğu veya dengesiz eriyik işlemeyle ilişkilendirilebilir. Yükselen parçacıklar yabancı maddeleri, yeterince işlenmemiş parçacıkları veya eşit olmayan dolgu maddesi dağılımını gösterebilir.
Üç farklı kavramı birbirinden ayırmak önemlidir: toz parçacık boyutu, malzeme dağılımı ve PVC füzyonu. Toz gerekli parçacık boyutu spesifikasyonunu karşılasa bile bu, tüm bileşenlerin mutlaka eşit şekilde dağıldığı veya PVC'nin mevcut ekstrüzyon koşulları altında yeterli füzyon elde edebileceği anlamına gelmez.
Yüzey çizgileri farklı bir yaklaşım gerektirir. Profil üzerinde sürekli olarak aynı konumda çizgiler görünüyorsa kalıp yüzeyi, akış kanalları ve kalibrasyon ekipmanı incelenmelidir. Farklı hammadde partileriyle değişiyorsa malzeme tutarlılığı ve ekstrüzyon stabilitesi araştırılmalıdır.
Geri Dönüştürülmüş PVC Tozu Pencere Profili Yüzey Kalitesini Neden Etkileyebilir?
Geri dönüştürülmüş PVC mutlaka kalitesiz malzeme anlamına gelmez. Bilinen bir kaynağa ve nispeten tutarlı bir bileşime sahip temiz üretim hurdası sıklıkla yeniden kullanılabilir.
Asıl zorluk, geri dönüştürülmüş malzemelerdeki farklılıkları kontrol etmek ve toz kalitesinin aşağı yöndeki ekstrüzyon gereksinimlerine uygun olmasını sağlamaktır.
Beş faktör özel ilgiyi hak ediyor.
Geri Dönüştürülmüş PVC'de Kirlenme
Geri kazanılan PVC pencere profilleri kauçuk sızdırmazlık şeritleri, metal parçaları, yapışkan kalıntıları, koruyucu filmler, toz veya diğer polimerleri içerebilir.
Bu kirletici maddeler ekstrüzyon sırasında sert PVC'den farklı davranabilir. Bazıları yabancı kalıntılar olarak kalabilir, bazıları ise ekstrüzyon koşulları altında yumuşayabilir, ayrışabilir veya farklı işlem davranışı sergileyebilir. Bu, siyah noktalara, yükseltilmiş parçacıklara veya yüzey düzensizliklerine katkıda bulunabilir.
Toz haline getirme malzeme boyutunu küçültür ancak uyumsuz polimerleri veya kimyasal kirleticileri gideremez. Bazı durumlarda, karışık malzemeleri daha küçük parçacıklara indirgemek, daha sonraki tanımlama ve ayırmayı daha zor hale getirebilir.
Bu nedenle ince toz haline getirme işleminden önce malzeme ayıklama, talaş kaldırma ve gerekli temizlik işlemleri tamamlanmalıdır.
Parçacık Büyüklüğü Dağılımı ve İri Parçacıklar
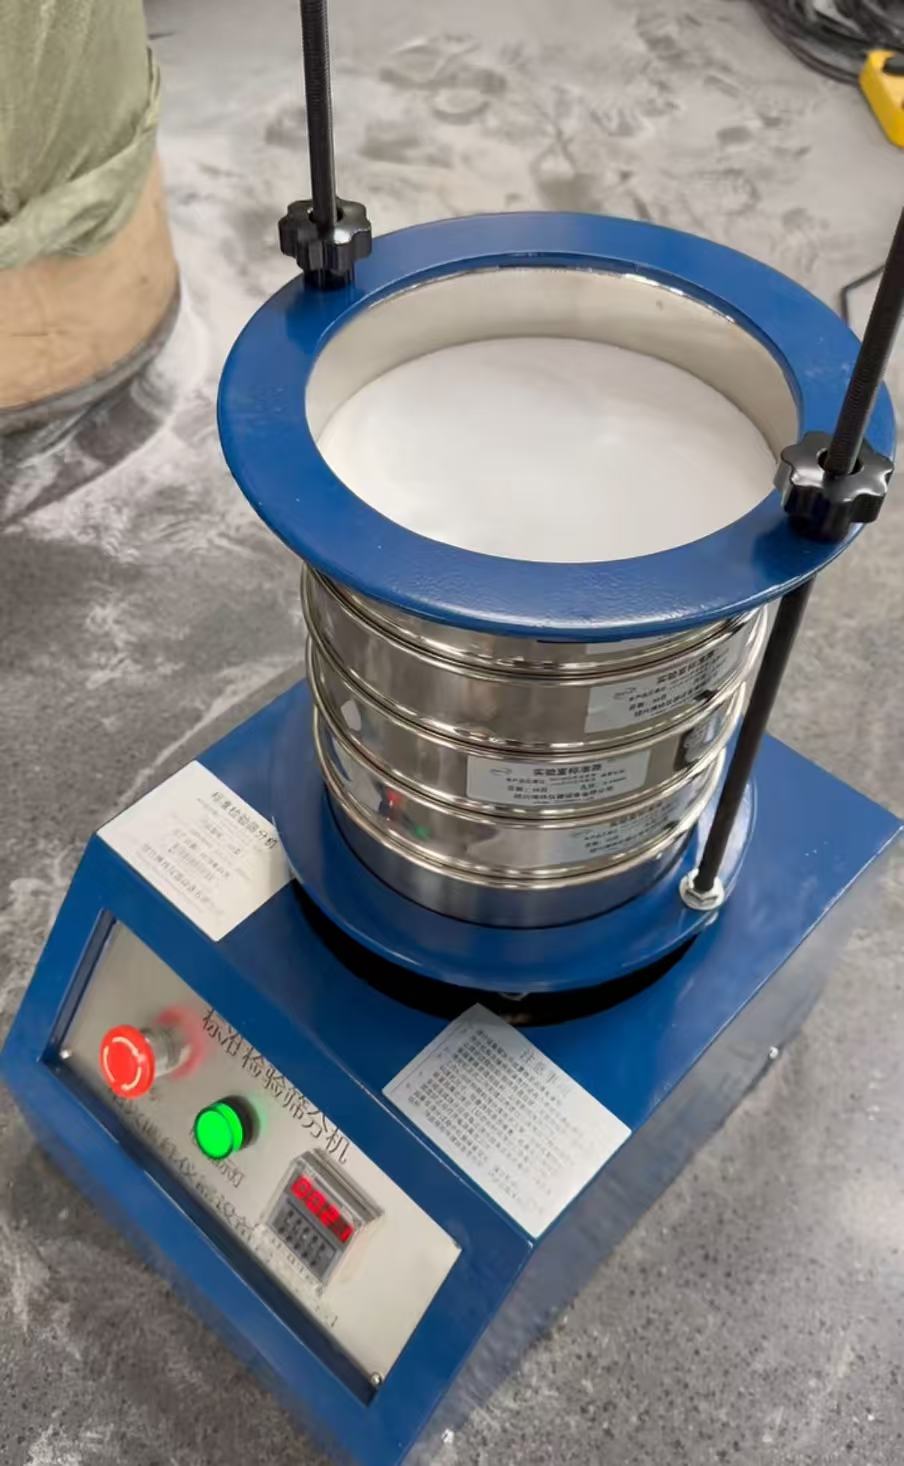
Parçacık boyutu dağılımı, bir toz numunesindeki farklı boyut aralıklarındaki parçacıkların oranını ifade eder. Ortalama parçacık boyutu hedefine ulaşmak, tüm partinin mutlaka tutarlı bir parçacık boyutu dağılımına sahip olduğu anlamına gelmez.
İri parçacıklar mevcut karıştırma ve ekstrüzyon işlemleri için uygun değilse, besleme stabilitesini, karıştırma tekdüzeliğini ve sonraki füzyonu etkileyebilirler. Aşırı oranda ince taneler toz oluşumunu, malzeme ayrışmasını ve besleme dengesizliğini artırabilir.
Üç kavramı birbirinden ayırmak gerekir:
-
Parçacık boyutu: Toz parçacıklarının fiziksel boyutları ve dağılımı.
-
Malzeme dağılımı: PVC, dolgu maddeleri ve diğer bileşenlerin karışım boyunca nasıl dağıldığı.
-
Füzyon derecesi: Ekstrüzyon sırasında homojen bir PVC eriyiğinin oluşması.
Bu faktörler birbiriyle ilişkilidir ancak birbirinin yerine geçemez. Daha ince toz, mutlaka daha iyi malzeme dağılımı veya füzyonu ile sonuçlanmaz.
Bu nedenle toz haline getirmenin amacı yalnızca mümkün olan en iyi tozu üretmek olmamalıdır. Bunun yerine hedef, müşterinin karıştırma ekipmanına, besleme yöntemine ve ekstrüzyon işlemine bağlı olarak gerçek işleme gereksinimlerini karşılayan tutarlı bir parçacık boyutu dağılımı olmalıdır.
Termal Bozunma ve Önceki İşleme Geçmişi
PVC aşırı ısıya maruz kalmaya karşı hassastır. Geri dönüştürülmüş PVC genellikle en az bir önceki işlem döngüsünden geçmiştir ve geri kazanılan bazı malzemeler ek ısıtmaya veya tekrarlanan işlemlere maruz kalmış olabilir.
Önemli bir bozunma mekanizması dehidroklorlamadır. Bu işlem sırasında PVC, polimer zincirleri boyunca konjuge yapılar oluşturan hidrojen klorürü (HCl) serbest bırakır. Bu, renk bozulmasına neden olabilir ve termal bozulmayı daha da hızlandırabilir.
Geri dönüştürülmüş PVC'nin kalan termal stabilitesi, önceki işlem geçmişine, stabilizatör sistemine, formülasyona ve fiili ısıya maruz kalmasına bağlıdır.
Toz haline getirme sırasında mekanik enerji de ortaya çıkar ve bu enerjinin bir kısmı ısıya dönüştürülür. Yetersiz soğutma, uygun olmayan çalışma koşulları veya aşınmış öğütme bileşenleri gereksiz sıcaklık artışlarına neden olabilir.
Ancak toz sıcaklığındaki bir artış mutlaka PVC'nin termal bozunmaya uğradığı anlamına gelmez. Potansiyel bozulma değerlendirilirken sıcaklık kayıtları, malzeme renginin bozulması, uygun termal stabilite testleri ve kontrollü ekstrüzyon denemeleri birlikte değerlendirilmelidir.
Formülasyon Uyumsuzluğu ve Karışık Geri Dönüştürülmüş Malzemeler
Farklı PVC pencere profili üreticileri farklı stabilizatör sistemleri, dolgu içerikleri, yağlayıcılar, pigmentler ve işleme katkı maddeleri kullanabilir.
İki geri dönüştürülmüş PVC partisi benzer görünebilir ancak ekstrüzyon sırasında farklı davranabilir. Dolgu içeriğindeki veya yağlama sistemlerindeki değişiklikler füzyon davranışını, eriyik işlemeyi ve kalıp oluşumunu etkileyebilir.
Pülverizatör, fiziksel boyut küçültme sürecini kontrol edebilir, ancak kimyasal olarak farklı PVC formülasyonlarını tamamen uyumlu hale getiremez veya malzemenin orijinal formülasyonunu geri getiremez.
Bu nedenle geri dönüştürülmüş malzemeler, karıştırılıp yeniden kullanılıp kullanılamayacağına karar vermeden önce kaynaklarına ve mevcut formülasyon bilgilerine göre sınıflandırılmalıdır.
Nem, Uçucu Kirleticiler ve Toz İşleme
Geri dönüştürülmüş PVC tozu, yıkama, temizlik maddesi kalıntıları veya geri dönüşüm ve depolama sırasında ortaya çıkan diğer uçucu kirletici maddelerden kalan nem içerebilir.
Farklı gaz kaynakları, ekstrüzyon sırasında benzer yüzey kusurları üretebilir, ancak bunların altında yatan mekanizmaların mutlaka aynı olması gerekmez:
-
Nem: İşleme koşullarında su buharı oluşabilir.
-
Uçucu kirletici maddeler: Ekstrüzyon sıcaklıklarında uçucu maddeler açığa çıkarabilir.
-
Sürüklenen hava: Eriyik içerisinde kabarcıklar veya boşluklar oluşabilir.
-
Yetersiz havalandırma: Gazların etkili bir şekilde uzaklaştırılmasını engelleyebilir.
Bu nedenle, küçük delikler veya kabarcıklar otomatik olarak neme atfedilmemelidir. Malzeme durumu, havalandırma sistemi ve ekstrüzyon parametreleri birlikte değerlendirilmelidir.
Geri dönüştürülmüş malzeme yıkanmışsa kuruma durumu doğrulanmalıdır. Toz ayrıca nem emilimini ve partiler arasında çapraz kontaminasyonu önlemek için temiz ve kontrollü bir ortamda saklanmalıdır.
Asıl Nedenin Geri Dönüştürülmüş PVC Tozu Olup Olmadığı Nasıl Belirlenir?
Geri dönüştürülmüş PVC eklendikten sonra yüzey kusurları ortaya çıktığında, doğrudan toz kalitesini suçlamak kolaydır. Ancak ekstrüzyon parametreleri, kalıp koşulları ve işleme ekipmanının içindeki malzeme birikmesi benzer kusurlara neden olabilir.
Güvenilir teşhis, hammadde faktörlerinin işleme koşullarından ayrılmasını gerektirir. Mümkün olduğunda, aynı anda yalnızca bir değişkeni değiştirin ve gerçek sonuçları kaydedin.
Adım 1: İşlenmemiş Malzemeyi ve Farklı Geri Dönüştürülmüş Malzeme Gruplarını Karşılaştırın
İlk olarak, kabul edilebilir pencere profillerinin istikrarlı üretimini zaten göstermiş olan bir referans formülasyonu oluşturun.
Mümkün olduğu kadar tutarlı kalan ekstrüzyon koşulları altında, belirli bir partiden kontrollü oranda geri dönüştürülmüş PVC ekleyin.
Profil görünümünü, ekstrüzyon basıncını, vida yükünü, füzyon davranışını ve üretim stabilitesini karşılaştırın.
Belirli bir geri dönüştürülmüş malzeme partisinin eklenmesinden sonra kusurların tekrar tekrar artması ve bu parti çıkarıldığında azalması durumunda, malzeme daha fazla araştırılmalıdır.
Gerçek nedenin kirlenme mi, formülasyon farklılıkları mı yoksa önceki termal bozulma mı olduğunu belirlemek için hala ek testlere ihtiyaç vardır.
Adım 2: Ekstrüzyondan Önce Toz Kalitesini Kontrol Edin
Geri dönüştürülmüş malzeme şüpheli ana kaynak haline geldiğinde, toz haline getirme ekipmanında acil ayarlamalar yapılmadan önce fiziksel ve kimyasal özellikleri kontrol edilmelidir.
Denetim birkaç pratik soruyu yanıtlamalıdır:
-
Toz kirlenmiş mi?
-
Parçacık boyutu dağılımı tutarlı mı?
-
Aşırı iri parçacıklar veya ince taneler var mı?
-
Malzeme bileşimi onaylanmış formülasyonla eşleşiyor mu?
-
Termal bozulma belirtileri var mı?
-
Toz artık nem veya uçucu kirletici maddeler içeriyor mu?
Tablo 2: Geri Dönüştürülmüş PVC Tozu Kalite Kontrol Kontrol Listesi
Parçacık boyutu testi için, yalnızca ortalama parçacık boyutunun rapor edilmesi yerine, her bir elek üzerinde kalan yüzde kaydedilmelidir.
Kontaminasyondan şüpheleniliyorsa hem orijinal geri dönüştürülmüş malzeme hem de toz haline getirilmiş toz incelenmelidir. Boyut küçültmeden sonra bazı uyumsuz malzemelerin tanımlanması daha zor hale gelir.
Adım 3: Ekstrüzyon Parametrelerini ve Ekipman Koşullarını Kontrol Edin
Toz testi belirgin anormallikler ortaya çıkarmazsa, aşağı yöndeki ekstrüzyon hattı araştırılmalıdır.
Temel denetim noktaları şunları içerir:
-
Namlu ve kalıp sıcaklık dağılımı
-
Vida yükü ve ekstrüzyon basıncı
-
Malzeme kalma süresi
-
Besleme stabilitesi
-
Füzyon ve eriyik işleme koşulları
-
Kalıp birikmesi veya yüzey hasarı
-
Kalibrasyon ekipmanının durumu
Kusurların yeri ve zamanlaması yararlı ipuçları sağlayabilir. Sürekli olarak sabit konumlarda görünen çizgiler, lokalize kalıp veya kalibrasyon sorunlarıyla ilişkili olabilir. Belirli bir geri dönüştürülmüş malzeme partisinin kullanıma sunulmasından sonra artan kusurlar, ham maddenin daha yakından incelenmeyi hak ettiğini gösterir.
Bu gözlemler nihai sonuçlar olarak ele alınmak yerine daha ileri araştırmalara rehberlik etmelidir.
Teşhis Sonuçları ve Olası Nedenler
Geri Dönüşümlü PVC Pencere Profillerinde Yüzey Kusurları Nasıl Azaltılır?
Bir kusurun olası kaynağı belirlendikten sonra düzeltici önlemler, tüm üretim hattında gereksiz ayarlamalar yapmak yerine ilgili işleme aşamasını hedef almalıdır.
Hammadde Ayırma ve Kirlilik Kontrolünü İyileştirin
Kaynağı bilinen ve nispeten tutarlı bileşime sahip PVC üretim hurdalarına öncelik verilmelidir. Temiz şirket içi üretim hurdaları, karmaşık tüketim sonrası geri dönüştürülmüş malzemelerden ayrı olarak ele alınmalıdır.
İnce toz haline getirmeden önce metal bileşenleri, kauçuk sızdırmazlık şeritlerini, koruyucu filmleri, yapışkan kalıntılarını ve PVC olmayan diğer malzemeleri çıkarın. Hammaddeye bağlı olarak metal tespiti, yıkama, havayla ayırma veya diğer uygun ayırma yöntemleri kullanılabilir.
Pülverizatör malzeme boyutunu küçülttüğünden ancak sınıflandırma veya ayırma ekipmanının yerini almadığından, toz haline getirmeden önce kirlilik kontrolü tamamlanmalıdır.
Sonraki İşlem Gereksinimlerine Göre Toz Parçacık Büyüklüğünü Kontrol Edin
Hedef parçacık boyutu dağılımı, gerçek karıştırma ve ekstrüzyon denemeleri yoluyla belirlenmelidir. Öğütme aralığı, besleme hızı, öğütme bileşeninin durumu ve eleme konfigürasyonu daha sonra buna göre ayarlanabilir.
Üretim sırasında hem kaba parçacıklar hem de aşırı ince taneler izlenmelidir. Sadece daha ince tozun peşinde koşmak etkili bir kalite kontrol stratejisi değildir.
Uygun toz özellikleri PVC formülasyonlarına ve ekstrüzyon proseslerine bağlı olarak değişiklik gösterebilir. Sonraki işlem gereksinimlerini karşılayan kararlı bir parçacık boyutu dağılımı genellikle gereksiz derecede ince tozdan daha değerlidir.
Püskürtme Sırasında Kontrol Sıcaklığı Artışları

PVC'nin toz haline getirilmesi uygun sıcaklık yönetimi gerektirir.
Soğutma performansı, besleme hızı, öğütme bileşeninin aşınması ve boşaltma verimliliği kontrol edilmelidir. Malzeme denemeleri sırasında, farklı çalışma koşulları altındaki değişiklikleri karşılaştırmak için sıcaklıklar tutarlı ölçüm konumlarında kaydedilmelidir.
Tozun renginin değişmesi, yapışması veya anormal işleme davranışı meydana gelirse, üretim kapasitesini artırmadan veya çalışma parametrelerini ayarlamadan önce bunun nedeni araştırılmalıdır.
Geri Dönüştürülmüş Malzeme Oranlarını ve Ekstrüzyon Koşullarını Optimize Edin
Geri dönüştürülmüş PVC'nin uygun oranı malzeme kalitesine, ürün yapısına, ekstrüzyon kapasitesine ve geçerli gereksinimlere göre belirlenmelidir.
Bazı pencere profil sistemleri, görünüm ve hava koşullarına dayanıklılık gereksinimlerini karşılamak için dış katmana uygun malzemeler uygularken iç çekirdek katmanında geri dönüştürülmüş PVC kullanır. İç yapısal uygulamalara uygun malzeme, açıkta kalan yüzeylerin gereksinimlerini tam olarak karşılamayabilir.
Geri dönüştürülmüş malzeme oranlarının değerlendirilmesi için kontrollü üretim denemeleri yapılmalıdır. Formülasyon yalnızca yüzey görünümü, mekanik özellikler ve boyutsal stabilite doğrulandıktan sonra normal üretim için onaylanmalıdır.
PVC Pulverizer Alırken Nelere Dikkat Etmelisiniz?
Geri dönüştürülmüş PVC tozunun kalitesi tutarsızsa, öğütücünün değiştirilmesi bir karar olmamalıdır. Alıcılar, mevcut sürecin hangi kısmının gerekli toz spesifikasyonlarını karşılamadığını belirlemelidir.
PVC pencere profili geri dönüşüm uygulamaları için üç ekipman faktörü özel ilgiyi hak etmektedir.
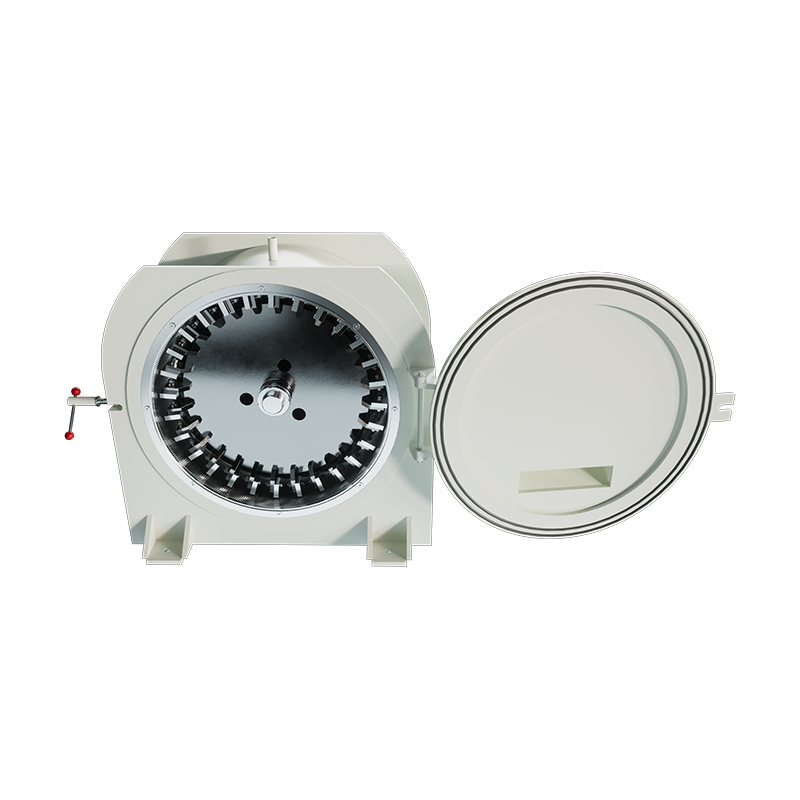
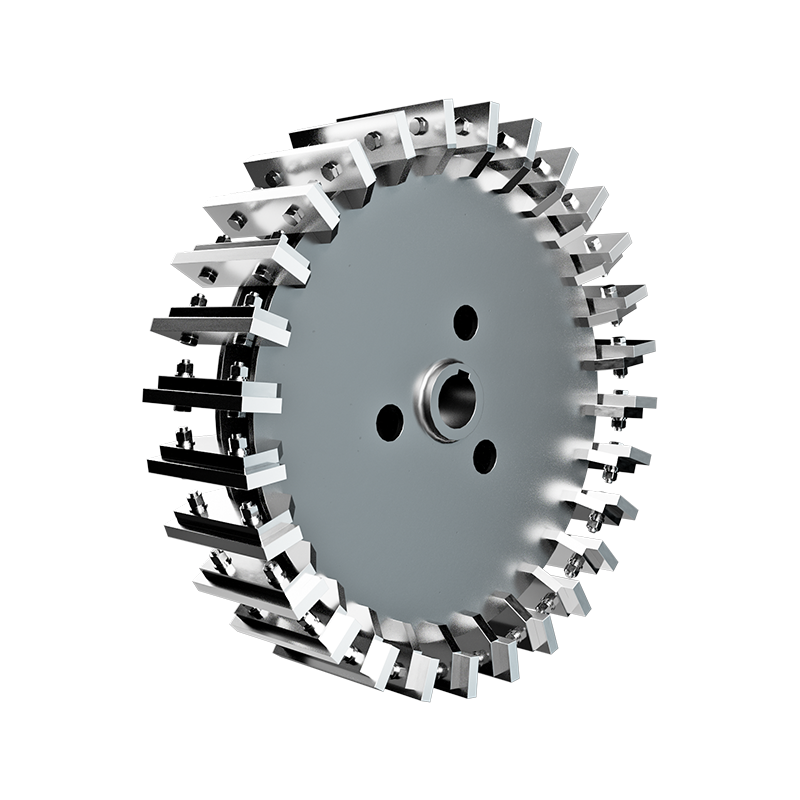
Taşlama Yapısı ve Aşınma Parçaları
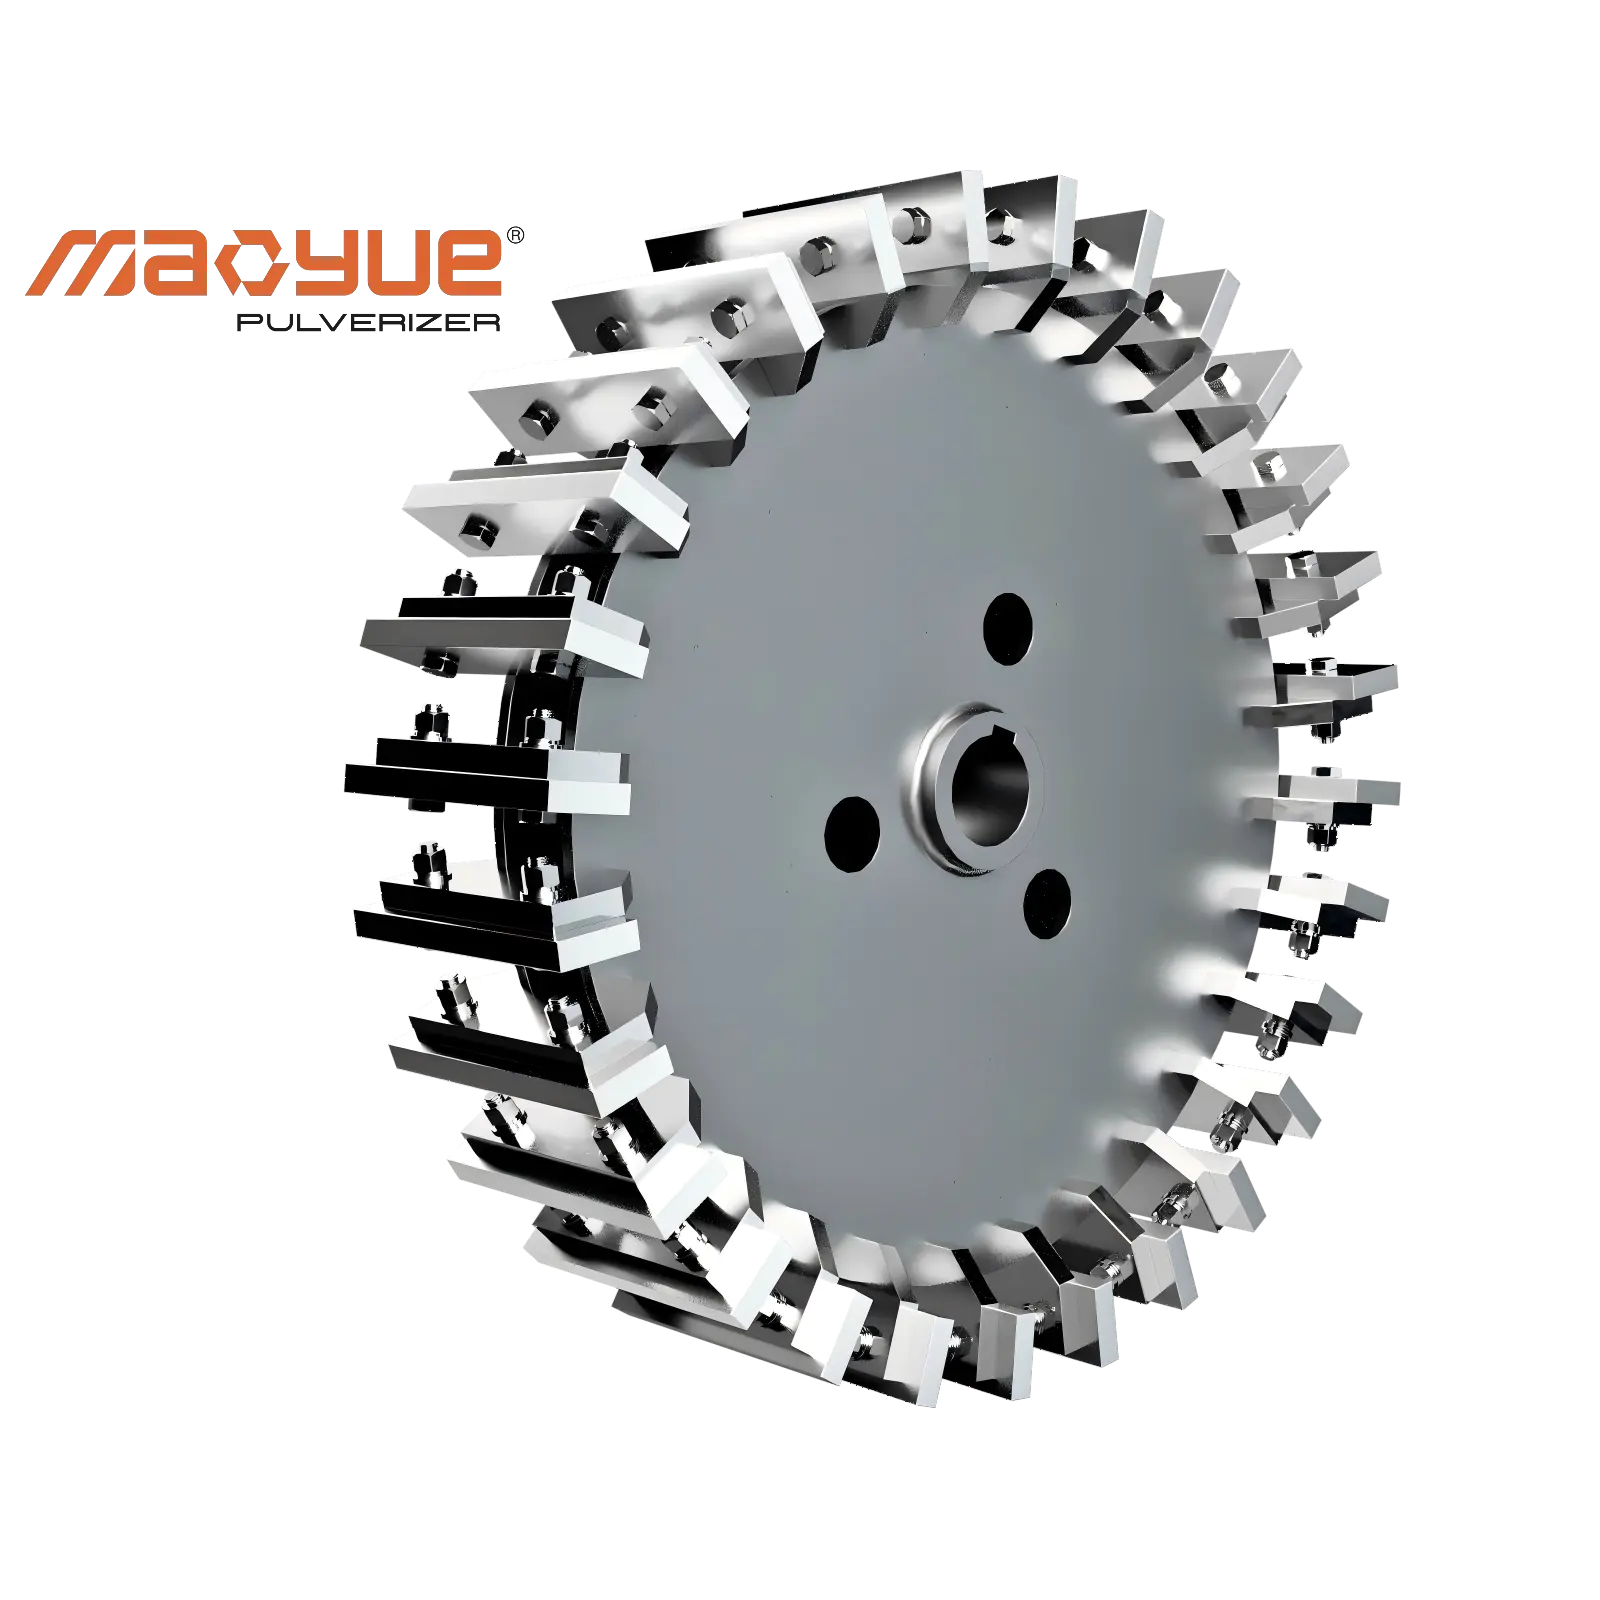
Öğütme yapısı, sert PVC profil hurdasının boyut küçültme performansını doğrudan etkiler.
Taşlama dişi geometrisi, malzeme sertliği, işleme doğruluğu, montaj koşulu ve aşınma koşulunun tümü, toz parçacık boyutu dağılımını ve işleme stabilitesini etkileyebilir.
Alıcılar tedarikçilerden öğütme bileşenlerinin malzemesini, boyutlarını, yapısını ve bakım gereksinimlerini belirtmelerini istemelidir. Ayrıca yedek parçaların orijinal spesifikasyonlara göre temin edilip edilemeyeceğini de doğrulamaları gerekir.
Aşınan parça değiştirme aralıklarının nasıl değerlendirildiğini, yedek parçaların tutarlı bir şekilde temin edilip edilemeyeceğini ve bakımın tüm grubun değiştirilmesini gerektirip gerektirmediğini anlamak da önemlidir.
Bir pülverizatörün uzun vadeli değeri yalnızca başlangıçtaki çalışma performansına değil aynı zamanda kritik aşınan parçaların bulunabilirliğine ve bakımına da bağlıdır.
Soğutma, Tarama ve Üretim Performansı
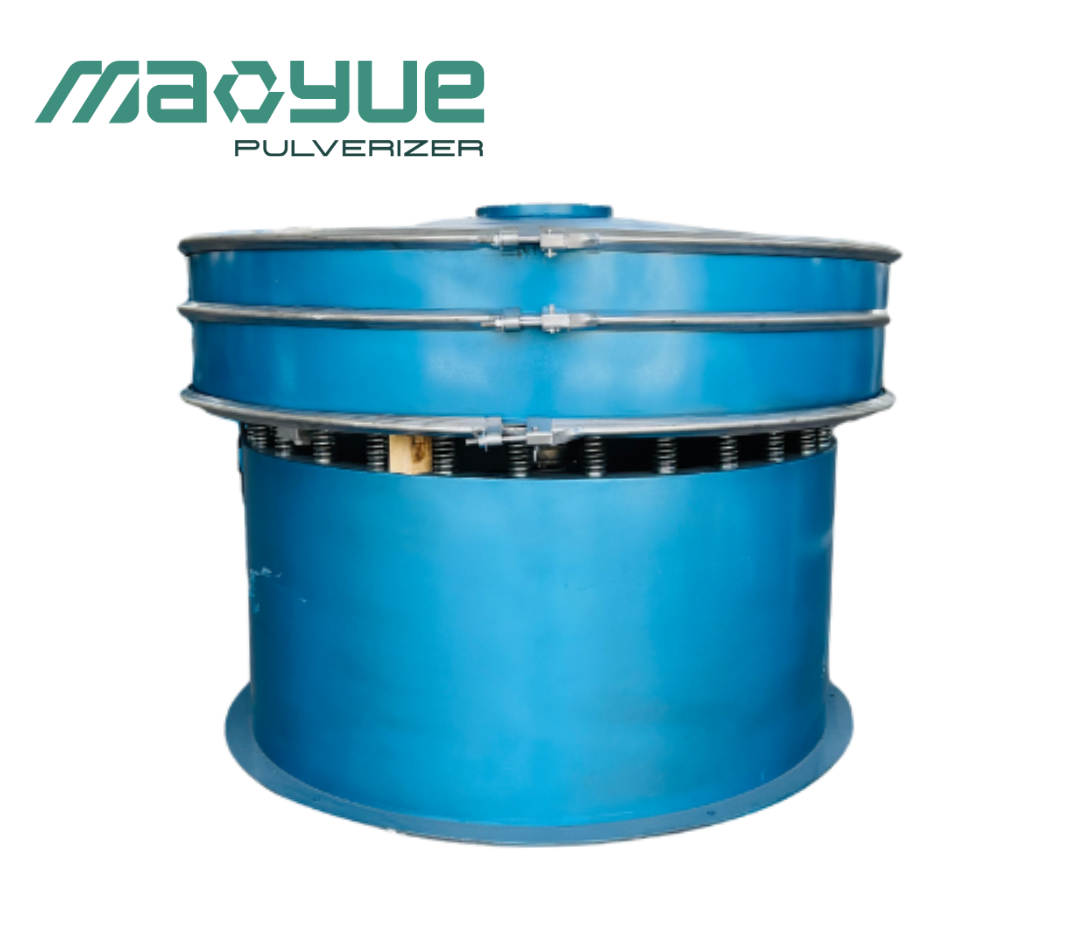
Soğutma sistemi, öğütme sırasında sıcaklık artışlarının kontrol edilmesine yardımcı olurken eleme ekipmanı, tozu gerekli parçacık boyutuna göre sınıflandırır.
Ancak tarama, tüm uyumsuz polimerleri ortadan kaldıramaz veya halihazırda bozunmaya uğramış PVC'yi eski haline getiremez. Her işlem aşaması farklı bir amaca hizmet eder.
Ekipman değerlendirmesi sırasında, alıcılar sürekli çalışma gösterileri ve besleme hızı, işleme sıcaklığı, parçacık boyutu dağılımı, gerçek toz geri kazanımı ve nitelikli toz çıkışına ilişkin kayıtlar talep etmelidir.
İki üretim göstergesi özel ilgiyi hak ediyor:
-
Gerçek toz geri kazanımı: Besleme miktarına göre değerlendirilen, belirli bir süre içerisinde işleme sisteminden fiziksel olarak toplanan toz miktarı.
-
Nitelikli toz çıkışı: Kararlaştırılan parçacık boyutu ve kalite gerekliliklerini karşılayan saat başına üretilen toz miktarı.
Daha yüksek bir besleme hızı, mutlaka daha yüksek bir kullanılabilir çıktı anlamına gelmez. Toplanan tozların bir kısmı hedef spesifikasyonları karşılayamayabilir, bir kısmı ise sistemin içinde kalabilir veya işleme sırasında kaybolabilir.
Alıcılar için nitelikli toz çıkışı, ekipman verimliliği ve yatırım değeri açısından tek başına nominal besleme kapasitesinden daha gerçekçi bir gösterge sağlar.
Malzeme Denemeleri ve Performans Doğrulaması
Bir PVC pülverizatörü, alıcının gerçek üretim koşullarını temsil eden malzemeler kullanılarak test edilmelidir.
Temiz şirket içi üretim hurdası ve karışık geri dönüştürülmüş pencere profilleri, kirlenme, boyutlar, formülasyonlar ve önceki işleme geçmişindeki farklılıklar nedeniyle farklı davranabilir.
Testten önce hedef parçacık boyutu dağılımı, gerekli işleme kapasitesi, sıcaklık izleme yöntemi ve numune alma prosedürü açıkça tanımlanmalıdır.
Testten sonra sonuçlar, üzerinde anlaşılan teknik gereksinimlerle karşılaştırılmalıdır. Katı yüzey kalitesi gerekliliklerine sahip uygulamalar için, ortaya çıkan toz aynı zamanda müşterinin ekstrüzyon prosesi yoluyla da değerlendirilmelidir.
Başarılı bir toz haline getirme denemesi, ekipmanın toz işleme kapasitesini gösterir, ancak otomatik olarak hatasız tamamlanmış profilleri garanti etmez. Malzeme uyumluluğu ve ekstrüzyon koşulları hala daha fazla doğrulama gerektirmektedir.
Mao Yue, Geri Dönüştürülmüş PVC Tozu Tutarlılığını Artırmaya Nasıl Yardımcı Olur?
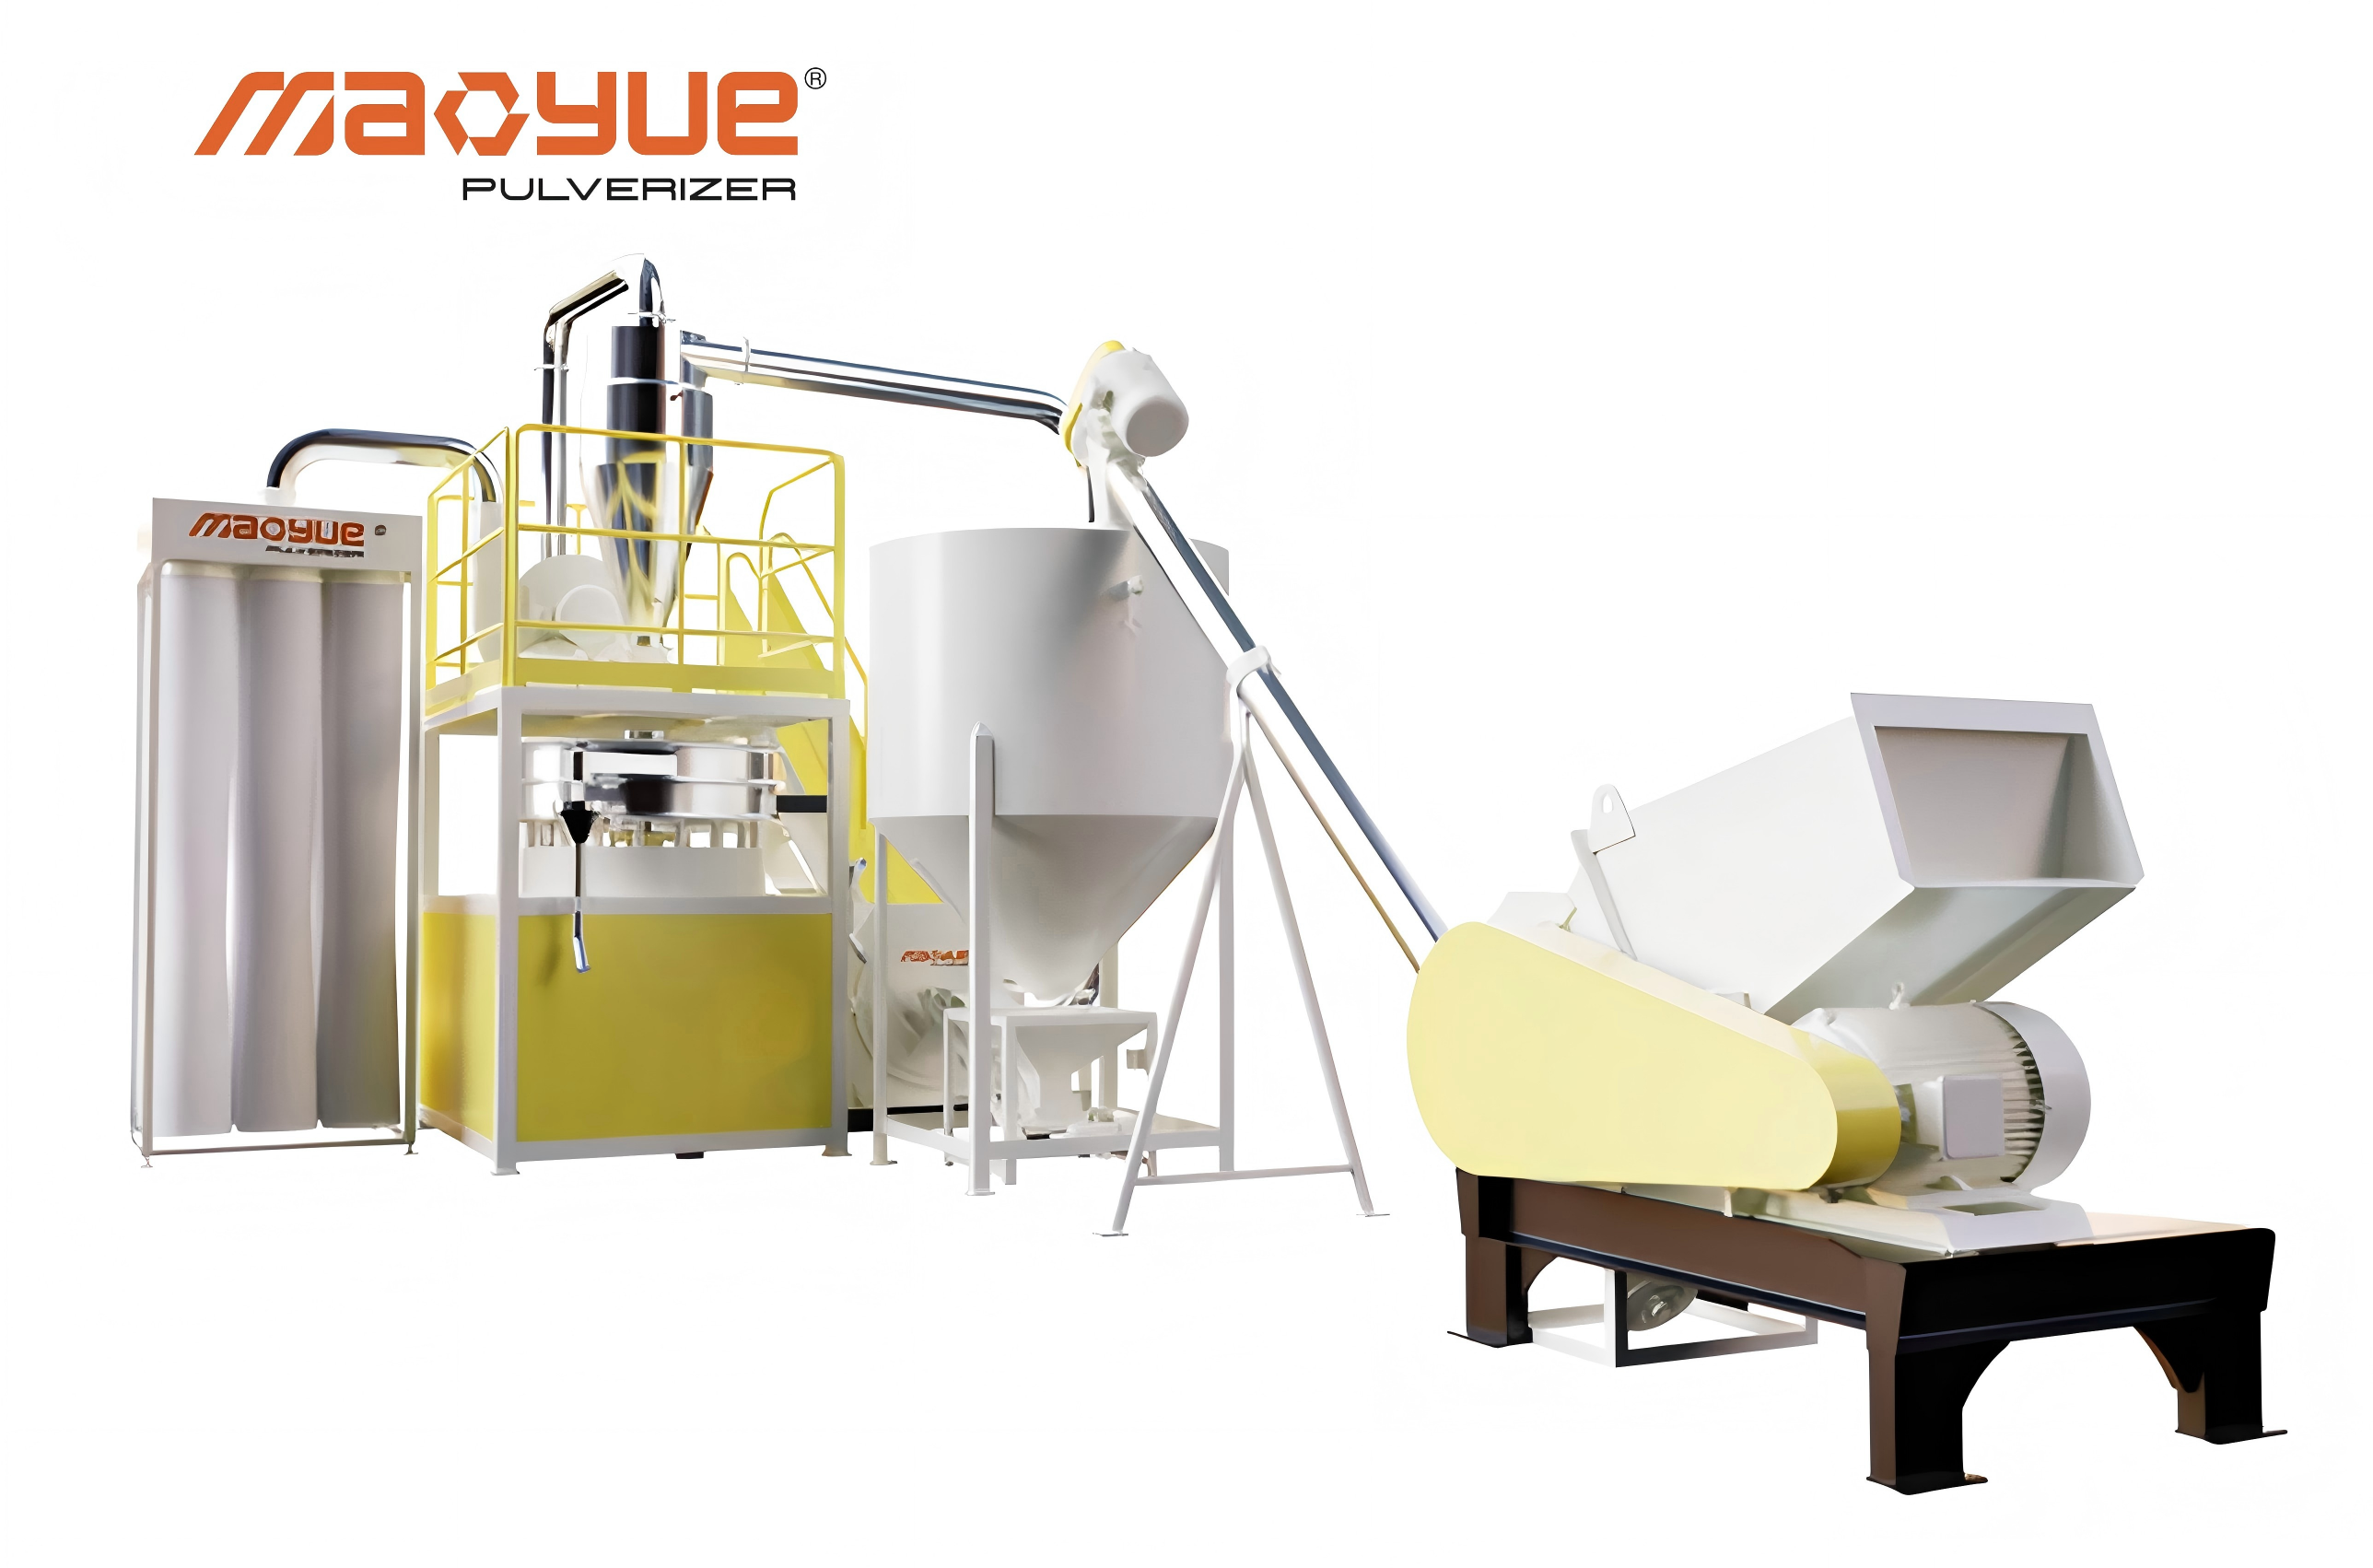
Pencere profili imalatçıları için PVC ufalayıcının değeri sadece üretim hurdalarını toz haline getirip getiremeyeceği ile ilgili değildir. Daha da önemlisi, ekipmanın sürekli olarak gerekli spesifikasyonları karşılayan toz üretmesi ve aynı zamanda ekipman konfigürasyonunun, çalışma performansının ve uzun vadeli bakım maliyetlerinin değerlendirilmesine olanak sağlaması gerekir.
Mao Yue üç temel alan aracılığıyla ekipman seçimini ve performans doğrulamasını destekler: kritik öğütme bileşenlerinin şirket içi üretimi, ekipman konfigürasyon değerlendirmesi ve gerçek malzeme testi.
Bakım Belirsizliğini Azaltmak için PVC Taşlama Bileşenlerinin Şirket İçi Üretimi
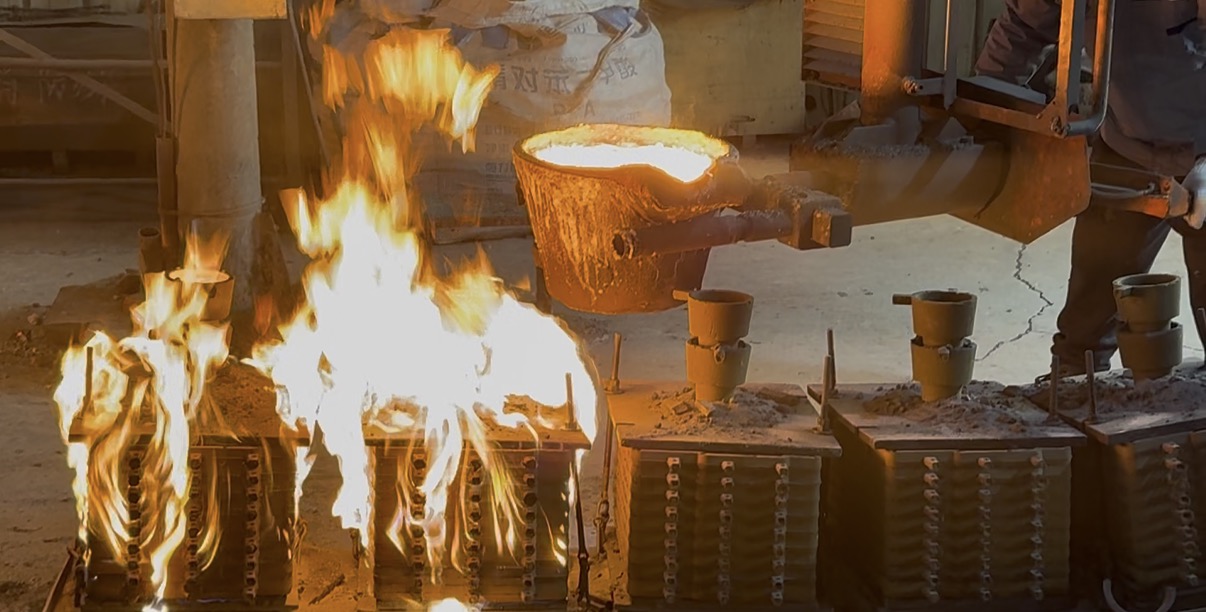
Mao Yue, rotorlar, diş plakaları ve bıçaklar dahil olmak üzere kritik PVC taşlama bileşenlerini kendi bünyesinde üretmektedir.
Uzun vadede PVC pülverizatörlerini çalıştıran üreticiler için öğütme bileşenleri yalnızca işleme performansını değil aynı zamanda bakım planlamasını ve yedek parça maliyetlerini de etkiler.
Mao Yue'nin şirket içi üretim kapasitesi, müşterilerin satın almadan önce kritik öğütme bileşenlerinin malzemesini, boyutlarını, yapısını ve tedarik kapsamını doğrulamasına olanak tanır. Yedek parça ve değiştirme gereksinimleri de fiili çalışma koşullarına göre planlanabilir.
Bu, alıcıların ekipman tekliflerini yalnızca ana makine fiyatına göre karşılaştırmalarına gerek olmadığı anlamına gelir. Ayrıca kritik aşınan parçalar için tedarik düzenlemelerini de değerlendirebilir ve gelecekteki bakım masraflarını önceden tahmin edebilirler.
Sürekli üretime ihtiyaç duyan PVC geri dönüşüm şirketleri için açıkça belirlenmiş bileşenler ve güvenilir yedek parça düzenlemeleri, uzun vadeli bakımdaki belirsizliğin azaltılmasına yardımcı olur.
Öğütme Yapısı ve Soğutma Yapılandırmasının Malzeme Özellikleriyle Eşleştirilmesi
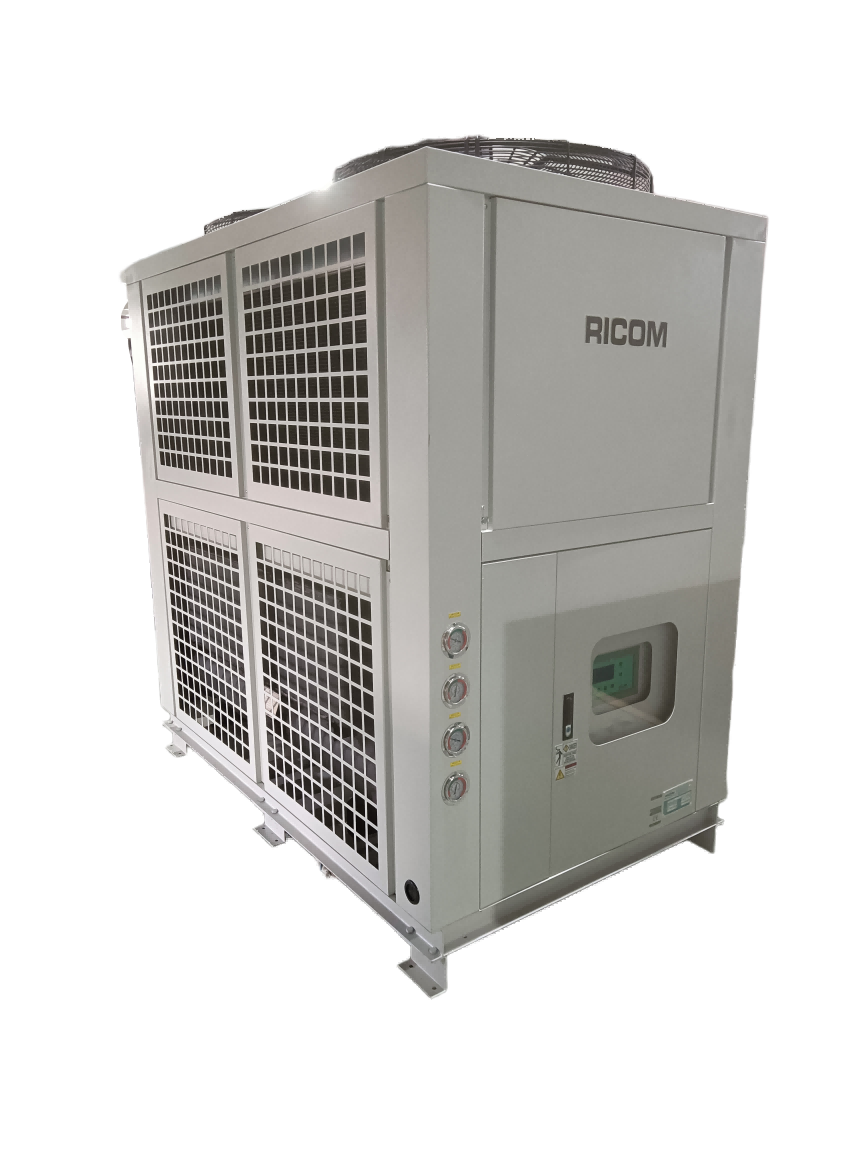
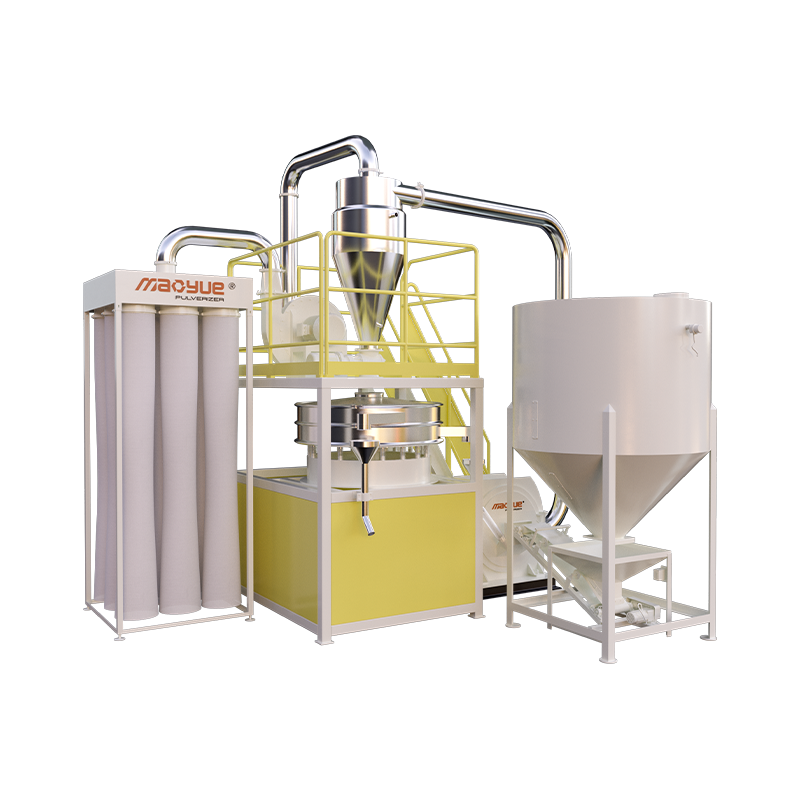
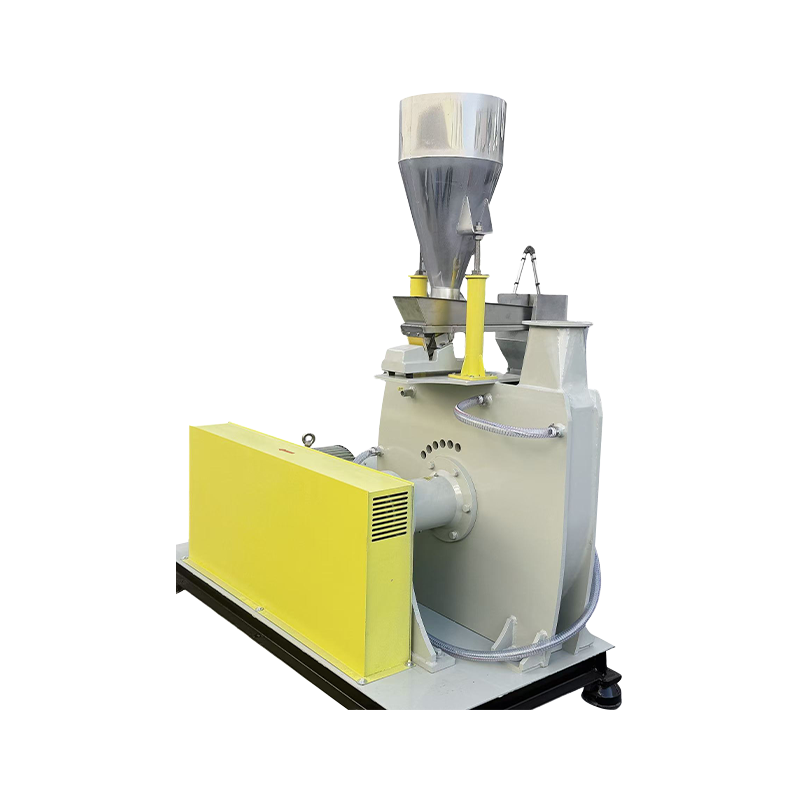
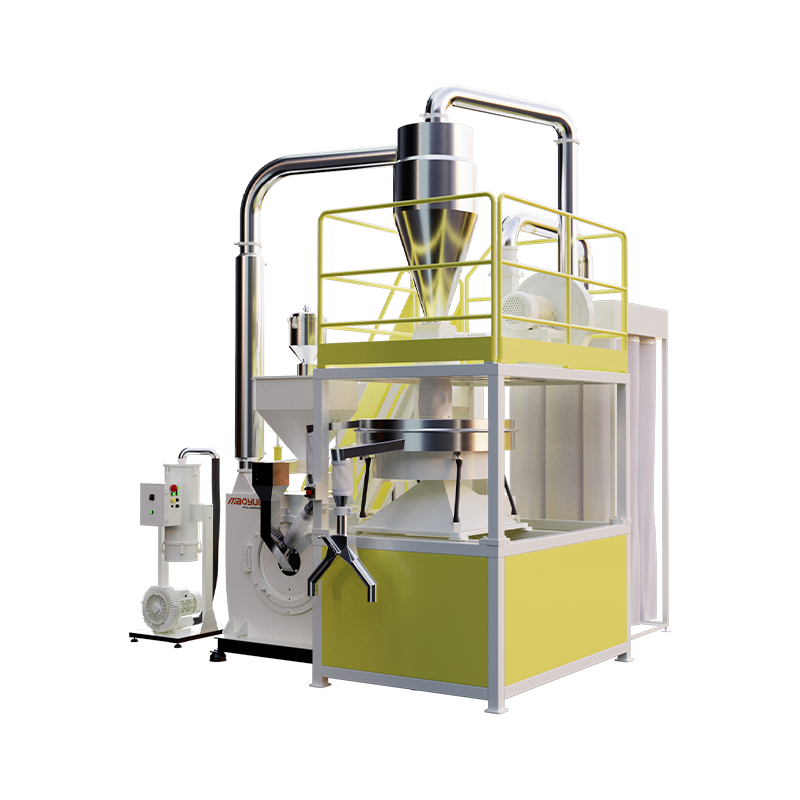
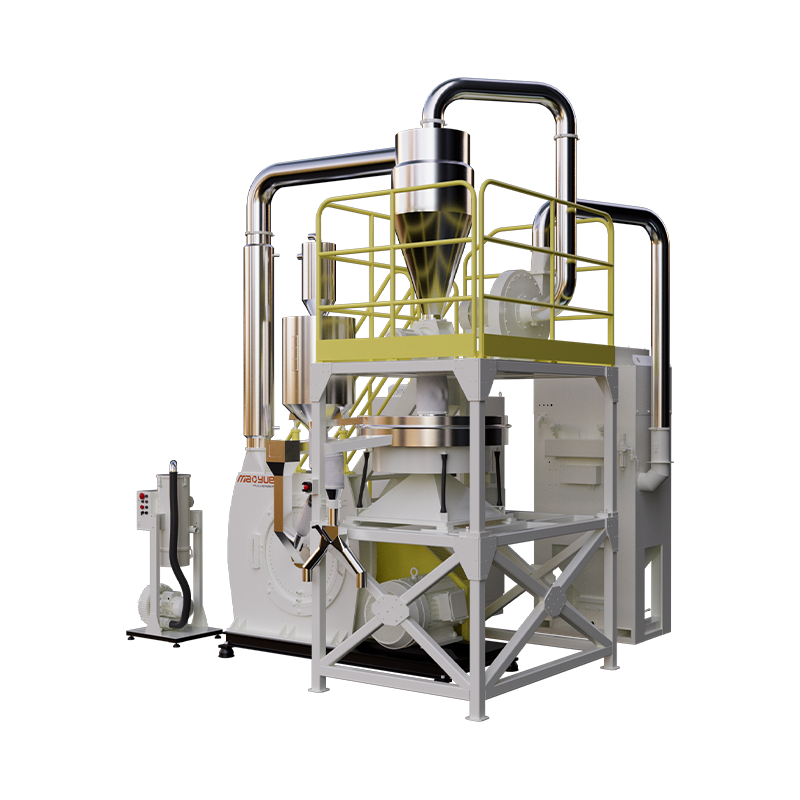
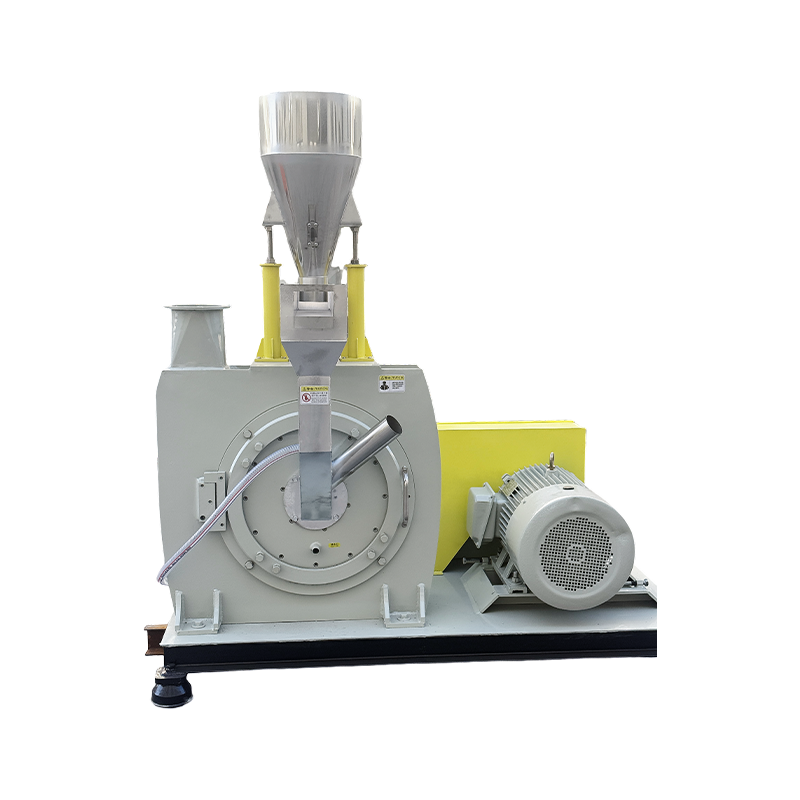
Mao Yue PVC pulverizatörleri, rotor ve stator öğütme yapısını benimser ve gerçek uygulama gereksinimlerine göre ilgili soğutma sistemleriyle donatılmıştır.
Farklı PVC malzemeleri boyutlara, formülasyona, besleme koşullarına ve hedef parçacık boyutuna göre farklılık gösterir. Bu nedenle ekipman konfigürasyonu yalnızca motor gücü veya nominal kapasiteye göre belirlenmemelidir.
Ekipman değerlendirmesi sırasında Mao Yue, müşterinin malzeme durumuna, hedef parçacık boyutuna ve gerekli işleme kapasitesine göre öğütme yapısını, çalışma koşullarını ve soğutma konfigürasyonunu değerlendirebilir.
Malzeme denemeleri sırasında, seçilen konfigürasyonun beklenen işleme gereksinimlerini karşılayıp karşılamadığını değerlendirmek için işleme sıcaklığı ve toz parçacık boyutu dağılımı da kaydedilebilir.
Bu malzeme bazlı konfigürasyon değerlendirmesi, müşterilerin yalnızca teknik spesifikasyonlara dayalı ekipman seçimiyle ilişkili satın alma risklerini azaltmalarına yardımcı olur.
Ekipman Performansının Gerçek Malzeme Testi Yoluyla Doğrulanması
Müşterilerin gerçekten onaylaması gereken şey, sadece bir pülverizatörün normal şekilde çalışıp çalışamayacağı değil, aynı zamanda gerçek PVC pencere profili hurdalarını geri dönüşüm gereksinimlerine uygun toz haline getirip getiremeyeceğidir.
Mao Yue, müşteriler tarafından sağlanan gerçek PVC malzemeleri kullanarak toz haline getirme denemeleri gerçekleştirebiliyor ve sonuçları aşağıdaki aşamalardan değerlendirebiliyor.
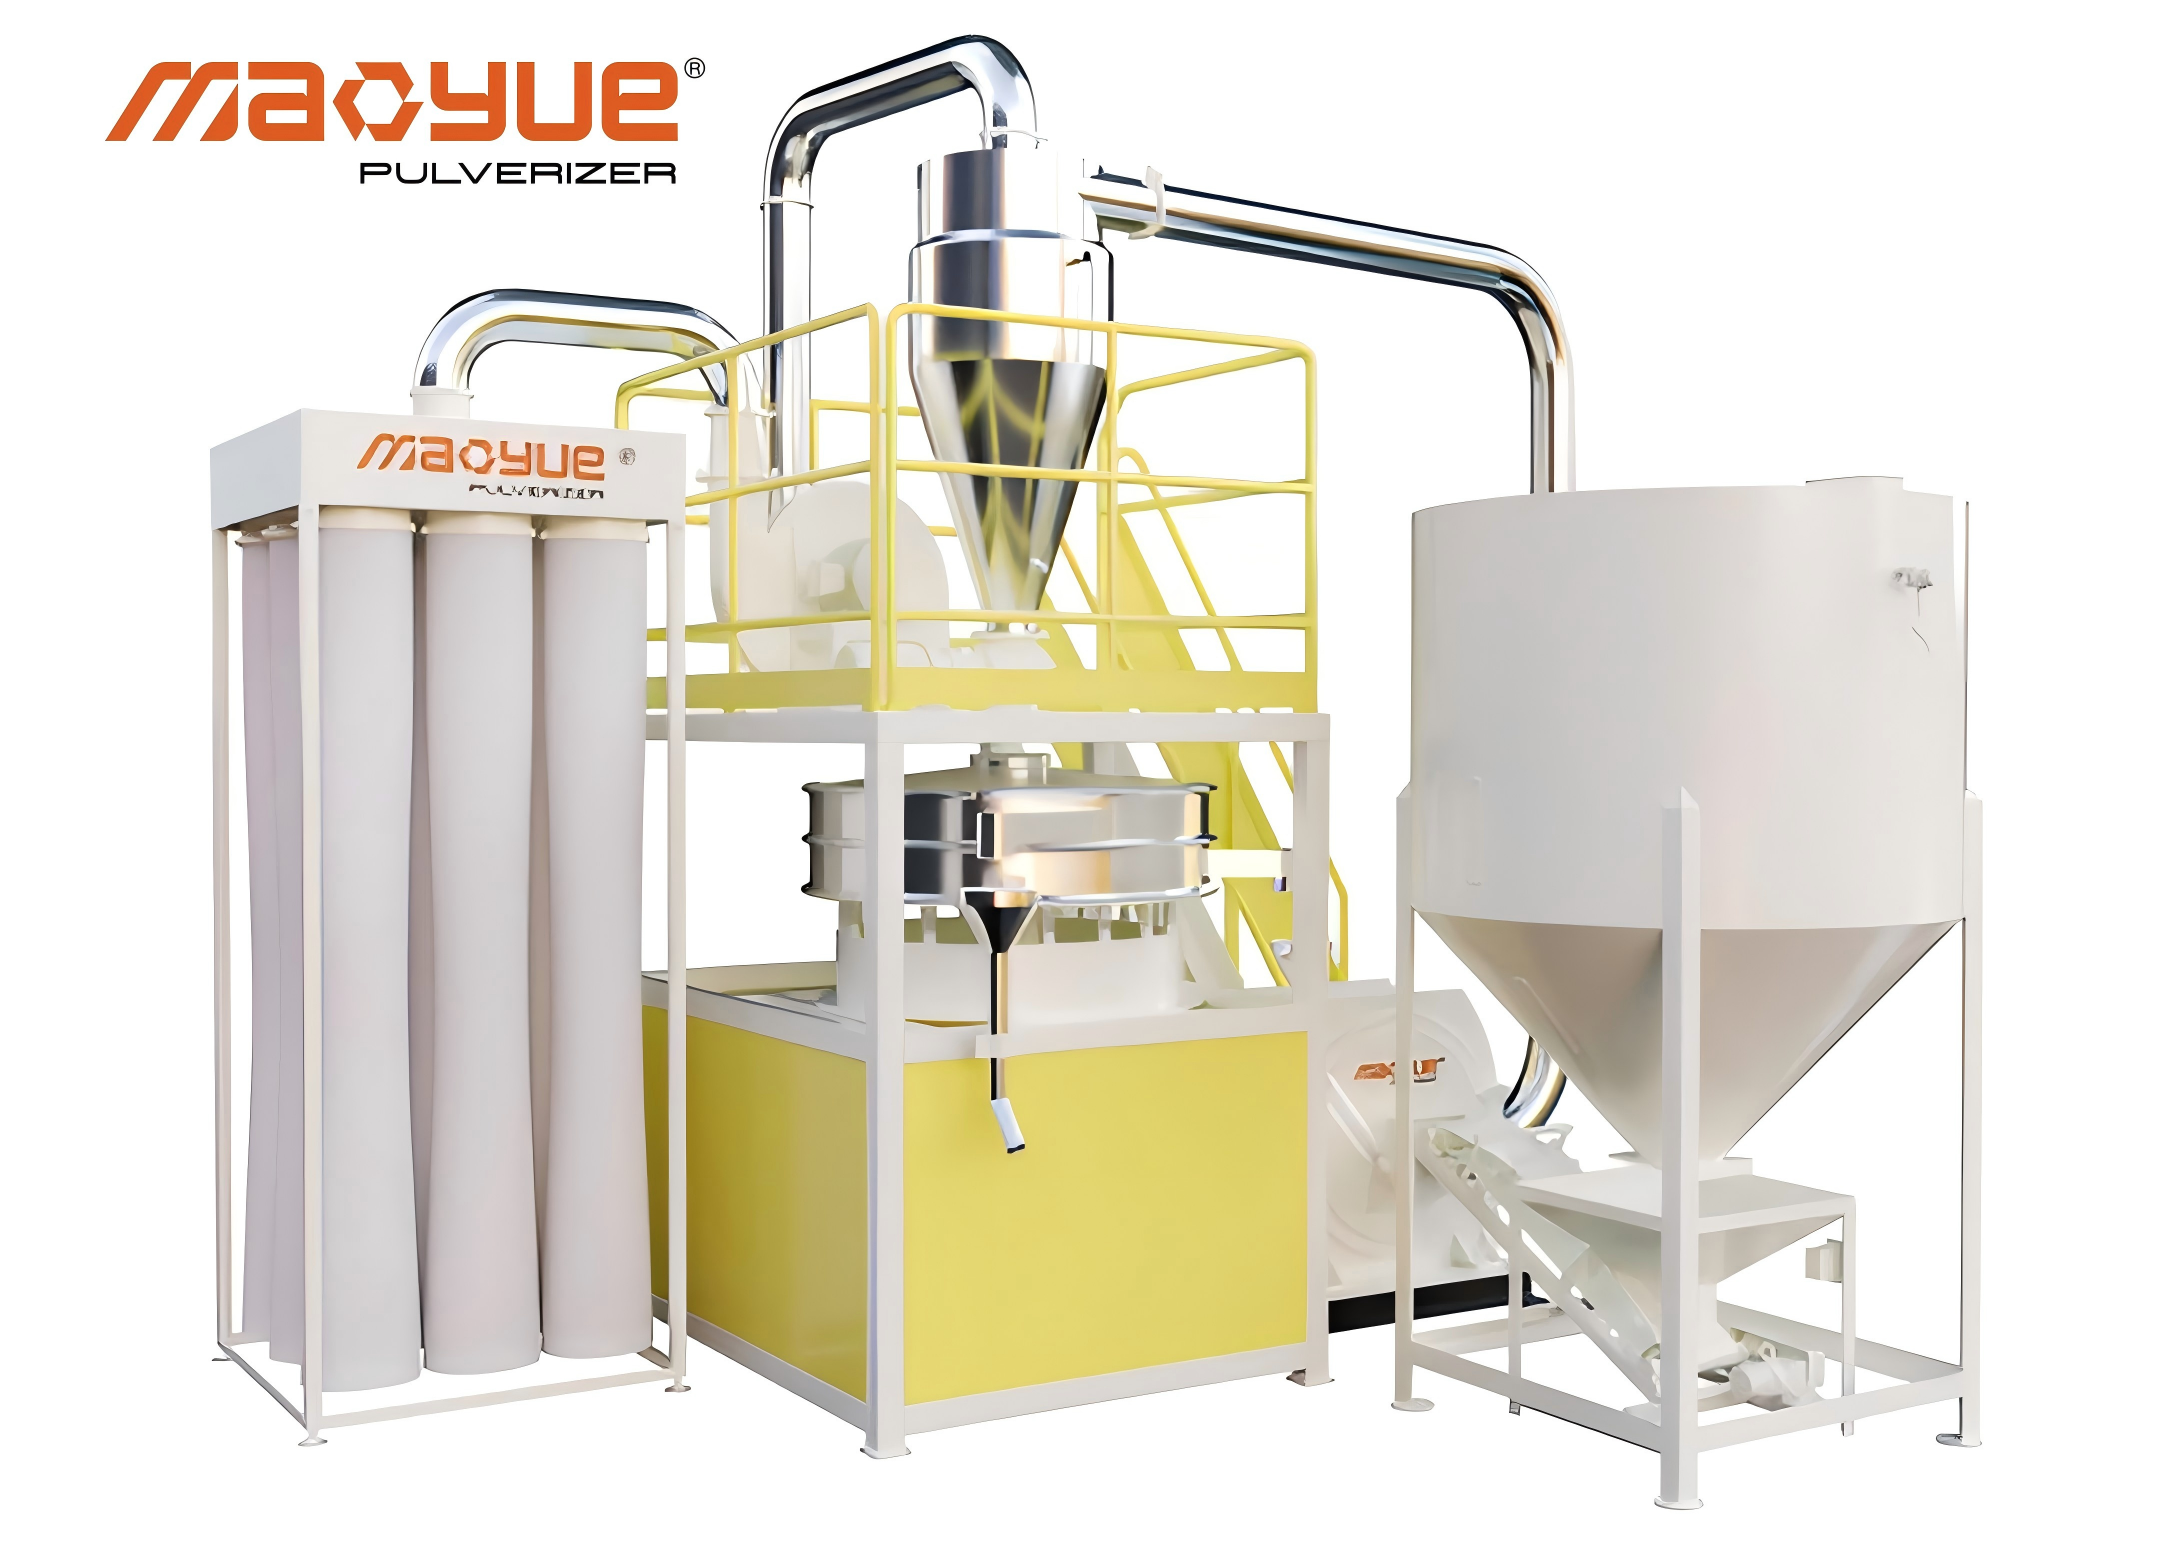
Test Etmeden Önce: Test Koşullarını Tanımlayın
-
PVC malzemenin kaynağı ve temel bileşimi
-
Hammadde boyutları ve besleme durumu
-
Hedef toz parçacık boyutu dağılımı
-
Beklenen işleme kapasitesi
Test Sırasında: Ekipman Performansını Kaydedin
-
Gerçek besleme hızı
-
İşleme sıcaklığı
-
Taşlama ve soğutma performansı
-
Sürekli çalışma performansı
Test Sonrası: Toz İşleme Sonuçlarını Değerlendirin
-
Parçacık boyutu dağılımı ve kaba parçacık oranı
-
Gerçek toz geri kazanımı
-
Nitelikli toz çıkışı
-
Toz görünümü ve kabul edilen diğer özellikler
Bu sonuçlar, müşterilerin ekipman performansını gerçek üretim gereksinimleriyle karşılaştırmasına ve seçilen konfigürasyonun geri dönüşüm uygulamaları için uygun olup olmadığını belirlemesine olanak tanır.
Pencere profili üreticileri için, malzeme uyumluluğunun ve bitmiş profil kalitesinin daha da doğrulanması için deneme tozunun, amaçlanan aşağı yönde ekstrüzyon işlemi yoluyla da değerlendirilmesi gerekir.
Toz haline getirme denemesinin ekipmanın toz işleme kapasitesini doğruladığının açıklığa kavuşturulması önemlidir. Bitmiş profillerin yüzey kusurlarından arınmış olacağını bağımsız olarak garanti edemez. Hammadde formülasyonu, ekstrüzyon koşulları ve kalıp koşulları yine de ayrı ayrı değerlendirilmelidir.
Geri Dönüşümlü PVC Tozu Hakkında Sıkça Sorulan Sorular
Geri Dönüşümlü PVC Tozu Pencere Profillerinde Kullanılabilir mi?
Evet. Geri dönüştürülmüş PVC, malzeme bileşimi, kirlilik düzeyi, termal stabilitesi ve gerekli diğer özellikleri ilgili teknik spesifikasyonları karşıladığında uygun pencere profili üretim süreçlerinde kullanılabilir.
Bazı üreticiler profillerin iç yapısında geri dönüştürülmüş PVC kullanırken, açıkta kalan dış yüzeylere ise uygun malzemeler uyguluyor.
Özel uygulama, ürün tasarımına, işleme koşullarına ve geçerli kalite gereksinimlerine bağlıdır.
Daha İnce PVC Tozu Daha Pürüzsüz Pencere Profili Yüzeyleri Üretir mi?
Hayır. Daha ince PVC tozu mutlaka daha düzgün pencere profili yüzeyleri üretmez.
Parçacık boyutu karıştırmayı, beslemeyi ve füzyonu etkileyen faktörlerden yalnızca biridir. Aşırı ince taneler toz işleme zorluklarını artırabilirken, uygun olmayan formülasyonlar veya dengesiz ekstrüzyon koşulları yine de yüzey kusurlarına neden olabilir.
Uygun toz spesifikasyonları gerçek işleme denemeleri yoluyla belirlenmelidir.
PVC Pülverizatörü Siyah Noktaları Ortadan Kaldırabilir mi?
PVC ufalayıcı her kaynaktaki siyah noktaları ortadan kaldıramaz.
İyileştirilmiş öğütme kontrolü, toz haline getirme işlemiyle ilişkili toz kalitesi değişimlerinin azaltılmasına yardımcı olabilir. Bununla birlikte, siyah noktalar uyumsuz kirletici maddelerden, önceden bozulmuş malzemeden veya ekstruder içindeki birikintilerden kaynaklanıyorsa, başka düzeltici önlemlerin alınması gerekir.
Hangi ekipmanın veya işleme aşamasının ayarlanması gerektiğine karar vermeden önce siyah noktaların kaynağı belirlenmelidir.
PVC Pülverizatörü Satın Almadan Önce Geri Dönüştürülmüş PVC Tozu Nasıl Test Edilmelidir?
Alıcılar gerekli toz özelliklerini tanımlamalı ve gerçek malzemelerinin temsili numunelerini sağlamalıdır.
Parçacık boyutu dağılımını, sıcaklık performansını, toz geri kazanımını ve nitelikli toz çıktısını değerlendirmek için toz haline getirme denemeleri kullanılabilir.
Daha sonra ortaya çıkan toz, gerekli profil görünümü ve ürün performans spesifikasyonlarını karşılayıp karşılamadığını doğrulamak için amaçlanan ekstrüzyon koşulları altında test edilmelidir.
Sonuç: PVC Toz Kalitesinin Artırılması Daha İyi Proses Kontrolü Gerektirir
Geri dönüştürülmüş PVC pencere profillerindeki yüzey kusurları kirlenmeden, uygun olmayan parçacık boyutu dağılımından, malzemenin termal bozulmasından, formülasyon farklılıklarından veya dengesiz ekstrüzyon koşullarından kaynaklanabilir.
Etkili çözümler, otomatik olarak geri dönüştürülmüş tozu veya öğütücüyü suçlamak yerine, sorunun gerçek kaynağını belirleyerek başlamalıdır.
PVC pencere profili artıklarını geri dönüştüren üreticiler için, uygun şekilde ayırma, kontrollü toz haline getirme, sıcaklık yönetimi ve malzeme testi, toz kıvamını iyileştirmeye yönelik önemli adımlardır.
Bir PVC pülverizatörü satın alırken, alıcılar yalnızca nominal kapasiteyi veya minimum öğütme inceliğini karşılaştırmak yerine ölçülebilir toz spesifikasyonlarına, nitelikli toz çıkışına, öğütme bileşeni kalitesine ve uzun vadeli bakım gereksinimlerine odaklanmalıdır.
PVC Pencere Profili Hurda Öğütme Denemeleri için Mao Yue ile iletişime geçin
PVC pencere profili artıklarını geri dönüştürüyorsanız ancak tutarsız toz kalitesi, aşırı kaba parçacıklar veya dengesiz işleme performansı mı yaşıyorsunuz?
Mao Yue, uygun bir toz haline getirme konfigürasyonunun belirlenmesine yardımcı olmak için gerçek PVC malzemenizi, hedef parçacık boyutu dağılımını ve gerekli işleme kapasitesini değerlendirebilir.
Şirket içi üretilen PVC rotorlar, diş plakaları ve taşlama bileşenlerinin yanı sıra gerçek malzeme testi yetenekleriyle Mao Yue, müşterilerin ekipmana yatırım yapmadan önce taşlama performansını, toz tutarlılığını, nitelikli toz çıktısını ve gelecekteki bakım gereksinimlerini değerlendirmelerine yardımcı olur.
Lütfen Mao Yue'ye aşağıdaki bilgileri sağlayın:
-
PVC pencere profili hurdanızın fotoğrafları ve malzeme detayları
-
Hedef toz parçacık boyutu
-
Gerekli işleme kapasitesi
-
Mevcut üretim zorlukları