中文简体
Renkli masterbatch toz haline getirmede, daha ince toz mutlaka daha iyi toz haline getirme performansı anlamına gelmez. Bazı ince renkli masterbatch tozları artan parçacıklar arası uyum sergileyebilir, hazne köprülenmesine, yavaş boşalmaya veya dengesiz beslemeye neden olabilir ve bu da aşağı yöndeki üretim sürekliliğini etkileyebilir.
Bununla birlikte, tozun akışkanlığı yalnızca parçacık boyutuna değil, aynı zamanda masterbatch formülasyonuna, parçacık şekline, parçacık boyutu dağılımına ve saklama koşullarına da bağlıdır.
Renkli masterbatch imalatçıları için önemli olan, kararlı deşarjı ve alt beslemeye uygunluğu korurken hedef parçacık boyutu gereksinimlerini karşılayan nitelikli toz üretmektir.
Bu makale, zayıf ince renkli masterbatch tozu akışkanlığının nedenlerini, yerinde teşhis yöntemlerini, test parametrelerini ve alıcıların renkli masterbatch pülverizatörü seçerken dikkate alması gereken ekipman performans faktörlerini açıklamaktadır.
İnce Renkli Masterbatch Tozunun Serbestçe Akması Neden Zor Olabilir?
Toz akış davranışı parçacık ağırlığından, parçacıklar arası kuvvetlerden ve dış gerilim koşullarından etkilenir.
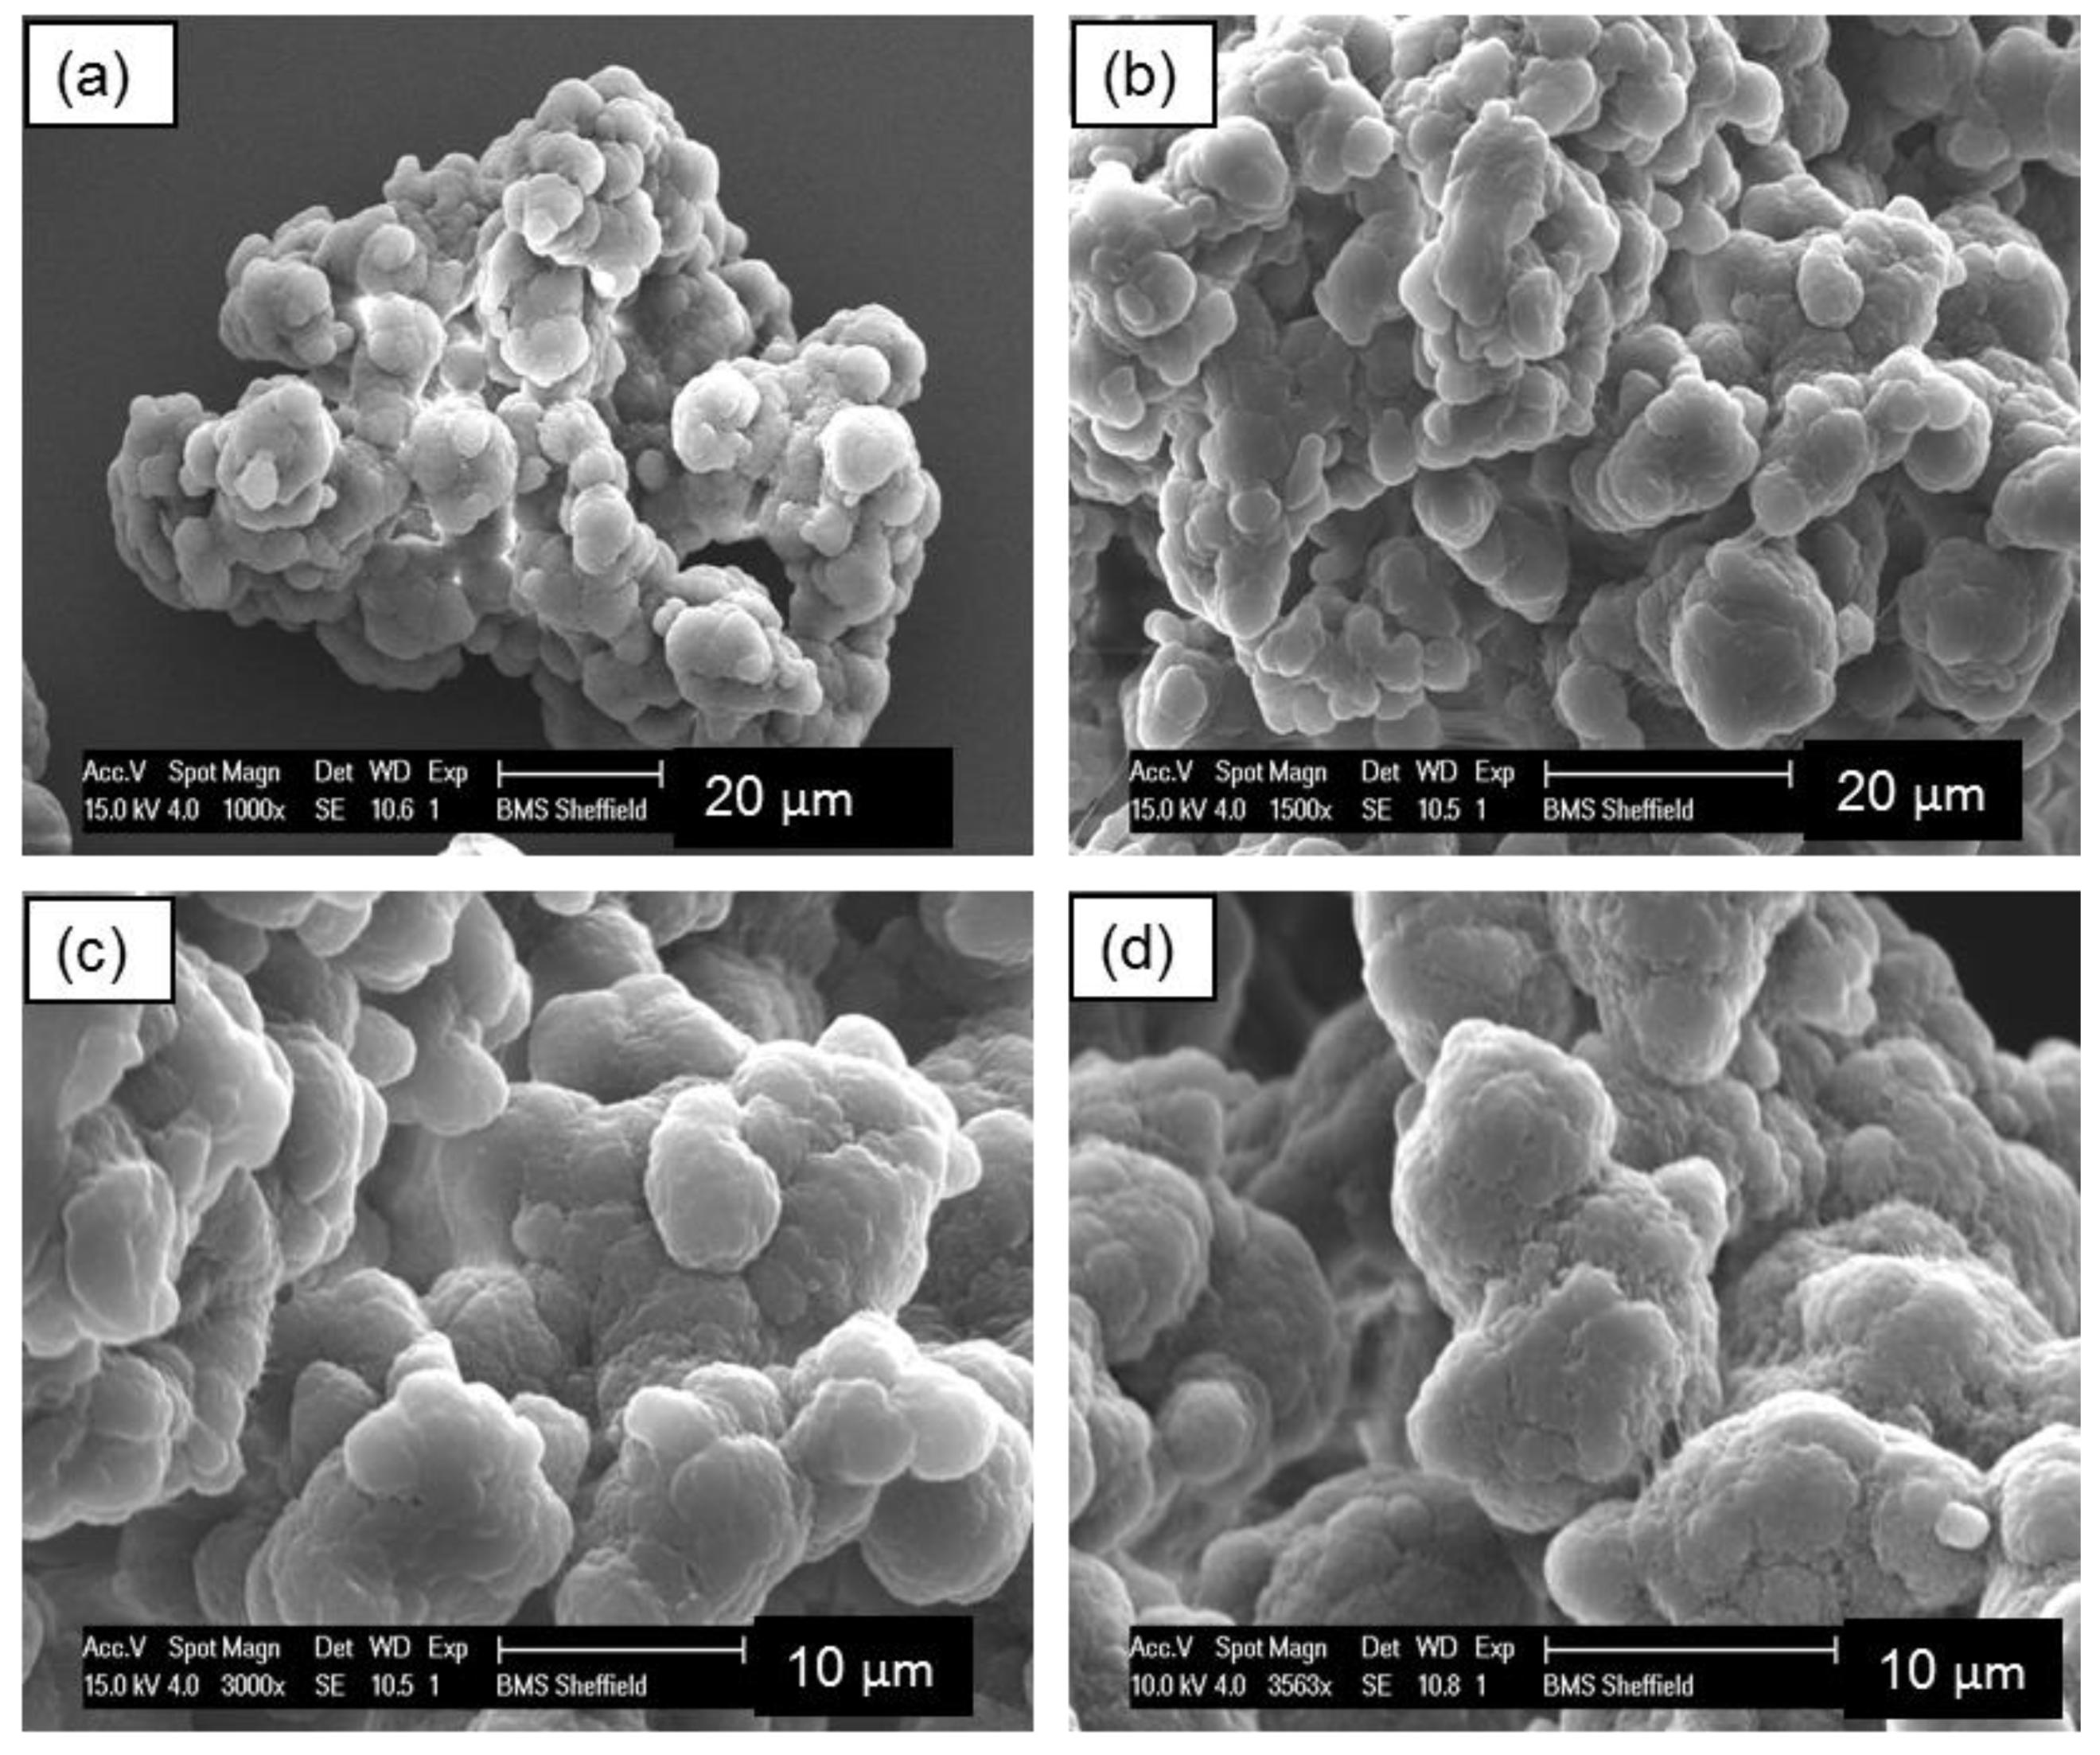
Renkli masterbatch parçacık boyutu azaldıkça birim kütle başına toplam yüzey alanı genellikle artar. Van der Waals kuvvetleri, elektrostatik etkileşimler ve diğer yapışma kuvvetleri dahil olmak üzere parçacıklar arası kuvvetler, parçacık ağırlığına göre daha önemli hale gelebilir.
Bazı ince tozlar için bu kuvvetler parçacıkların birbirine yapışma eğilimini artırarak tozun yerçekimi altında serbestçe hareket etmesini zorlaştırır.
Parçacıklar arası kuvvetler, boşaltma sırasındaki itici kuvvetlere direnmeye yeterli olduğunda, toz, normal akışı engelleyen kararlı yapılar oluşturabilir.
Bu nedenle, ince renkli masterbatch tozunun akış davranışı, tek başına parçacık boyutundan ziyade, parçacıklar arası kuvvetler ve toz üzerinde etkili olan gerilimler arasındaki ilişkiye bağlıdır.
İnce Renkli Masterbatch Tozunun Akışkanlığını Hangi Faktörler Etkiler?
Yüksek İnce Tane İçeriği Parçacık Uyumunu Artırabilir
İnce tane içeriği genellikle belirli bir parçacık boyutu eşiğinden daha küçük parçacıkların oranını ifade eder.
Çok ince parçacıkların oranı arttıkça, tozun spesifik yüzey alanı ve parçacık teması fırsatları değişerek parçacıklar arası kuvvetler daha önemli hale gelebilir.
Kohezyona eğilimli masterbatch formülasyonları için, daha yüksek ince tane içeriği, tozun serbestçe akma kabiliyetini azaltabilir.
Ancak farklı formülasyonlar ince tane içeriğine farklı tepki verir. Bu nedenle, sonraki işlem gereksinimlerine göre uygun bir ince tane içeriği aralığı oluşturulmalıdır.
Değerlendirme sırasında, farklı test koşulları altında elde edilen sonuçların doğrudan karşılaştırılmasını önlemek için parçacık boyutu eşiği, ölçüm esası ve test yöntemi açıkça tanımlanmalıdır.
Parçacık Boyutu Dağılımı Toz Paketlemeyi ve Akış Davranışını Etkiler
Parçacık boyutu dağılımı, bir toz içindeki farklı boyutlardaki parçacıkların oranlarını tanımlar.
İki renkli masterbatch tozu partisi benzer D50 değerlerine sahip olsa bile paketleme davranışları farklı olabilir.
Daha küçük parçacıklar daha büyük parçacıklar arasındaki boşlukları doldurduğunda tozun gözenek yapısı, kütle yoğunluğu ve konsolidasyon davranışı değişebilir.
Belirli formülasyon ve stres koşulları altında, bu parçacık düzenlemesi daha sıkı paketlenmiş bir toz yapısı üretebilir, bu da boşaltmanın yeniden başlatılmasını zorlaştırır.
Parçacık boyutu dağılımını tanımlamak için yaygın olarak D10, D50 ve D90 kullanılır. D50, aritmetik ortalama parçacık boyutundan ziyade ortalama parçacık boyutunu temsil eder.
Daha geniş bir parçacık boyutu dağılımı, mutlaka daha zayıf akışkanlığa yol açmaz. Gerçek etkisi parçacık bileşimine ve toz özelliklerine bağlıdır.
Parçacık Şekli ve Yüzey Özellikleri Akış Direncini Etkiler
Renkli masterbatch parçacıklarının şekli, yüzey pürüzlülüğü ve bileşimi, parçacıklar arasındaki sürtünmeyi ve yapışmayı etkiler.
Düzensiz şekilli parçacıklar, açısal temas veya mekanik kilitleme nedeniyle harekete karşı daha büyük direnç oluşturabilir.
Pigmentler, dolgu maddeleri ve katkı maddeleri ayrıca partikül yüzey özelliklerini değiştirerek farklı masterbatch formülasyonlarının farklı akış özellikleri sergilemesine neden olabilir.
Ek olarak, bazı tozlar sürtünme veya taşıma sırasında elektrostatik yük biriktirerek parçacıklar arasındaki veya parçacıklar ile ekipman yüzeyleri arasındaki yapışmayı artırabilir.
Isıya duyarlı formülasyonlar için işlem sıcaklığındaki artışlar, parçacık yüzeylerinin yapışkan özelliklerini de etkileyebilir.
Bu faktörler birlikte, gerçek çalışma koşulları altında toz akış davranışını etkiler.
Depolama ve Konsolidasyon Koşulları Toz Deşarjını Etkiler
Bazı renkli masterbatch tozları, toz haline getirildikten hemen sonra normal olarak akar, ancak depolamadan sonra farklı akış davranışı sergiler.
Toz, bir haznede üzerindeki malzemenin ağırlığına maruz bırakıldığında, parçacık temas koşulları ve iç gerilimler değişebilir.
Kohezyonlu tozlar için, daha uzun saklama süreleri veya daha yüksek konsolidasyon gerilimleri kesme mukavemetini arttırabilir ve boşaltmanın yeniden başlatılmasını zorlaştırabilir.
Ortam sıcaklığı, nem ve malzeme özellikleri de depolama sırasında tozun davranışını etkileyebilir.
Bu nedenle, uzun süreli depolama uygulamaları değerlendirilirken, gerçek konsolidasyon koşulları altında toz akış davranışı dikkate alınmalıdır.
İnce Renkli Masterbatch Tozunun Zayıf Akışkanlığı Üretimi Nasıl Etkiler?
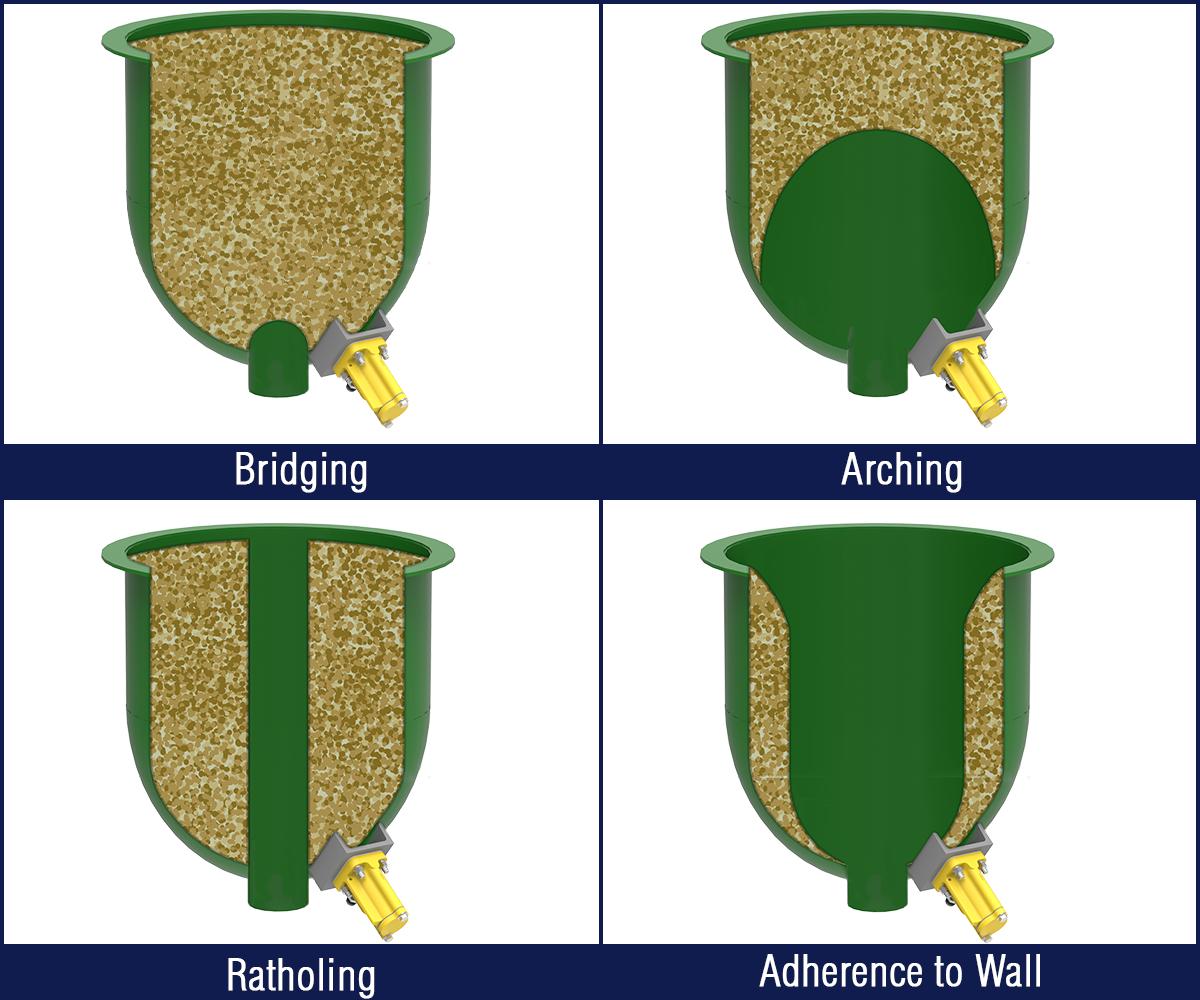
Tozun zayıf akışkanlığı esas olarak hazne boşaltımını, malzeme depolamayı ve aşağı yöndeki ölçülü beslemeyi etkiler.
Bu problemler aynı zamanda hazne çıkış boyutundan, duvar sürtünmesinden, hazne geometrisinden ve besleme ekipmanından da etkilenebilir.
İnce Renkli Masterbatch Toz Akışkanlığı Nasıl Test Edilir?
Kararsız toz deşarjı meydana geldiğinde, tozun güçlü bir uyum sergileyip sergilemediğini ve mevcut besleme ekipmanının özelliklerine uygun olup olmadığını değerlendirmek önemlidir.
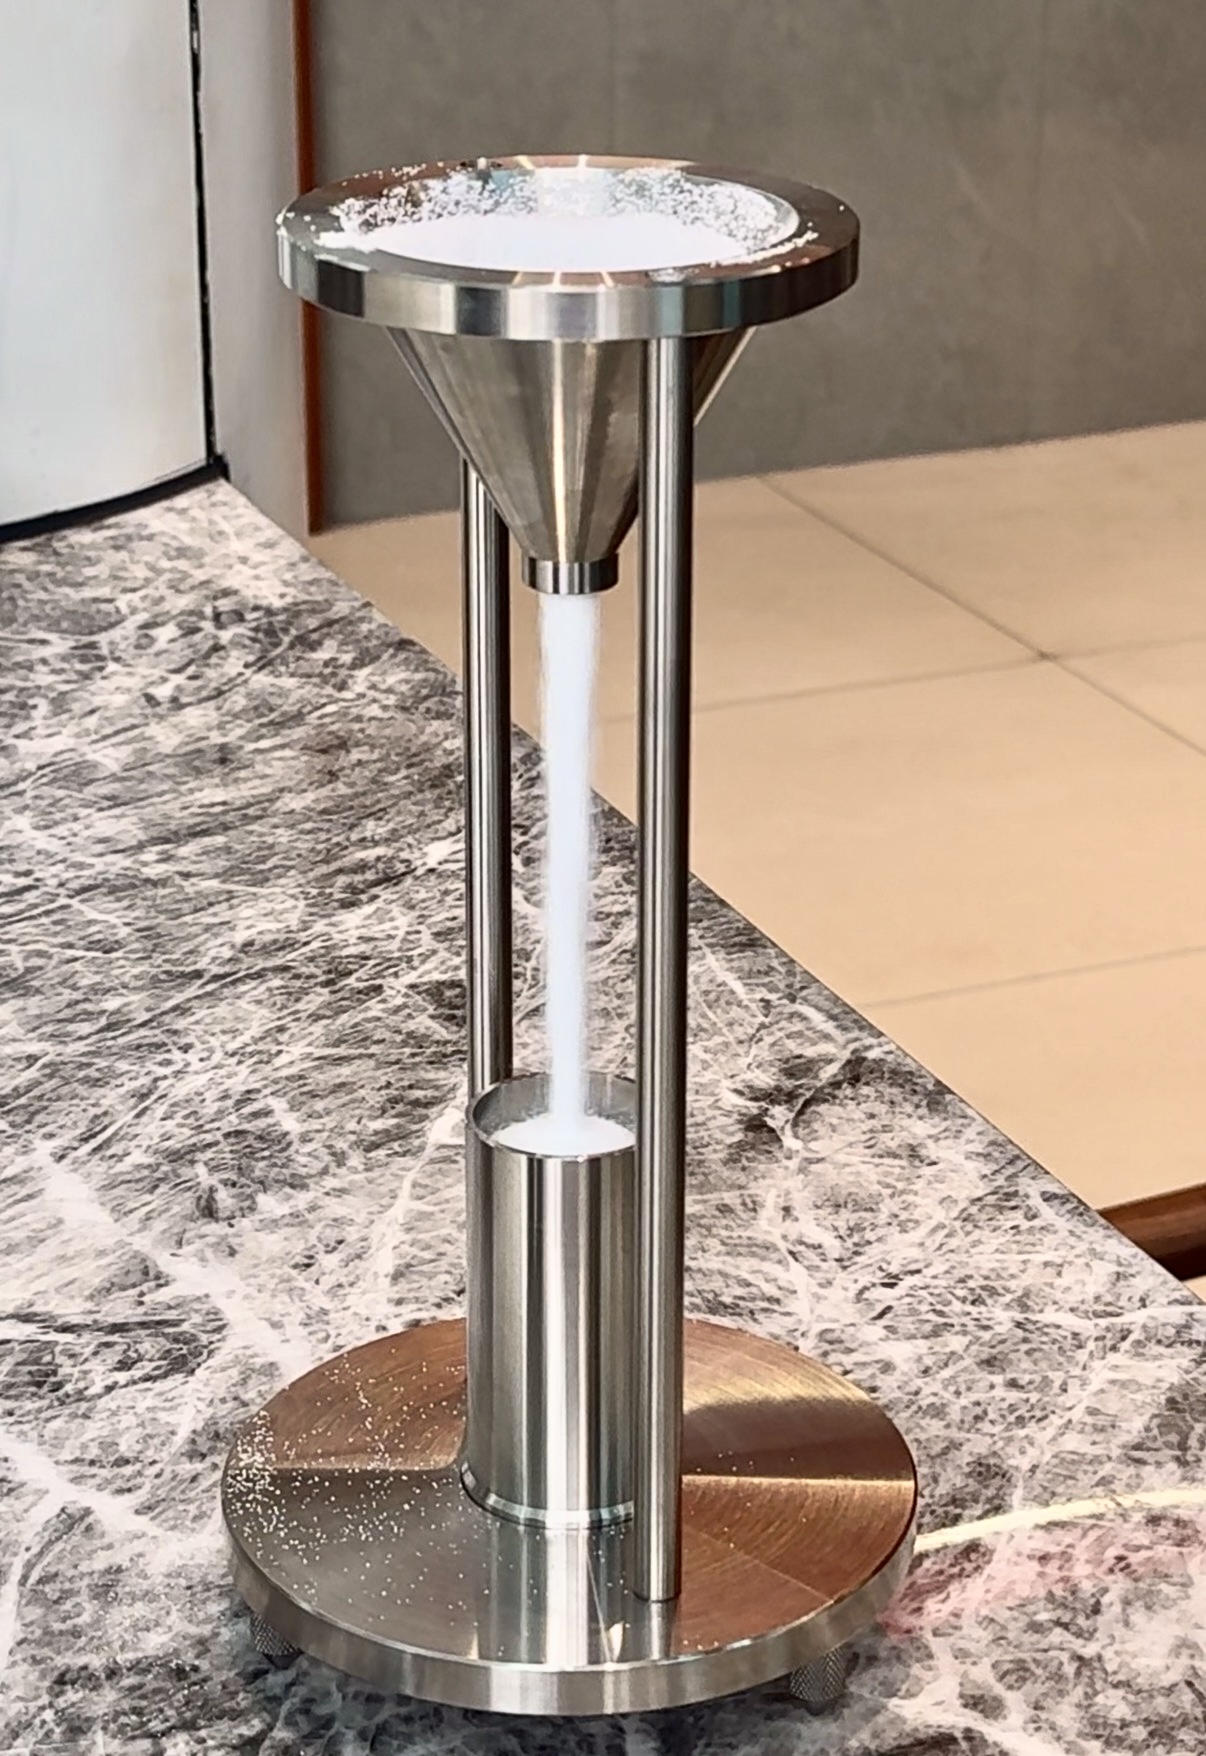
Farklı akışkanlık test yöntemleri farklı türde bilgiler sağlar.
Farklı Akışkanlık Testlerinin Sınırlamaları Nelerdir?
Standart bir huniden serbestçe akamayan kohezyonlu tozlar için akış süresi basitçe sıfır olarak kaydedilmemeli veya toz yalnızca bu sonuca dayalı olarak uygunsuz olarak sınıflandırılmamalıdır.
Yaslanma açısı testi, benzer tozlar arasındaki ön karşılaştırmalar için faydalıdır, ancak endüstriyel bir haznede köprülenmenin meydana gelip gelmeyeceğini bağımsız olarak tahmin edemez.
Yığın ve kademeli yoğunluk ölçümleri, toz paketleme davranışı hakkında bilgi sağlar, ancak hazne tasarım parametrelerini belirlerken kesme testinin yerini alamaz.
Yüksek derecede yapışkan ince tozlar için kesme testi, farklı konsolidasyon stresleri altında tozun akma davranışı hakkında bilgi sağlar. Duvar sürtünme ölçümleri ve diğer ilgili verilerle birleştirildiğinde bu sonuçlar, hazne tasarımı değerlendirmelerini destekleyebilir.
Toz ile spesifik ekipman arasındaki uyumluluğu doğrulamak için gerçek deşarj testi kullanılır.
Kararsız İnce Renkli Masterbatch Toz Deşarjı Nasıl Teşhis Edilir?
Pratik bir sorun giderme süreci üç adımdan oluşur: Sorunun yerini belirlemek, toz özelliklerini karşılaştırmak ve olası nedeni doğrulamak.
1. Adım: Sorunun Nerede Ortaya Çıktığını Belirleyin
Haznenin ve besleme ekipmanının çalışma koşullarını gözlemleyerek başlayın.
Bu adım, sistemin hangi bölümlerinin daha fazla araştırma gerektirdiğini belirlemeye yardımcı olur.
Adım 2: Normal ve Sorunlu Toz Numunelerini Karşılaştırın
Örnekleri aynı veya karşılaştırılabilir koşullar altında toplayın ve aşağıdaki parametreleri kaydedin:
-
D10, D50, D90 ve belirtilen ince tane içeriği.
-
Uygulanabilir toz akışkanlığı veya kesme testi sonuçları.
-
Yığın yoğunluğu ve sıkıştırılmış yoğunluk.
-
Depolama süresi, sıcaklık ve çevre koşulları.
-
Gerçek deşarj oranı ve besleme dalgalanmaları.
Numune alma, saklama ve test prosedürleri, test koşullarından kaynaklanan farklılıkları en aza indirmek için mümkün olduğunca tutarlı tutulmalıdır.
3. Adım: Test Sonuçlarına Göre Sonraki Araştırmayı Belirleyin
Bu sonuçlar daha fazla araştırmaya öncelik verilmesine yardımcı olur ancak temel nedeni bağımsız olarak belirleyemez.
Gerekirse aynı tozu farklı besleme koşulları altında karşılaştırın veya aynı ekipman ayarlarını kullanarak farklı toz numunelerini test edin.
Bulgular, gerçek deşarj oranları, akış dalgalanmaları ve sürekli çalışma kayıtları kullanılarak doğrulanmalıdır.
İnce Renkli Masterbatch Tozunun Akışkanlığı Nasıl Geliştirilir?
Parçacık boyutunun arttırılmasının her akış problemini çözeceğini varsaymak yerine, belirlenen nedene göre iyileştirme önlemleri seçilmelidir.
Toz özelliklerindeki değişiklikler toz haline getirme işleminden kaynaklandığında, taşlama diskinin durumu, öğütme aralığı, besleme parametreleri ve eleme koşulları değerlendirilebilir.
Toz hedef spesifikasyonlarını karşılıyorsa ancak sorun esas olarak hazne geometrisinden veya besleme ekipmanından kaynaklanıyorsa iyileştirmeler ilgili ekipmana odaklanmalıdır.
Ayarlamalardan sonra, deşarjın iyileştirilmesinin toz kalitesinde kabul edilemez değişikliklere yol açmamasını sağlamak için sonuçlar karşılaştırılabilir koşullar altında doğrulanmalıdır.
Alıcılar Renkli Masterbatch Pülverizatörünü Seçerken Neleri Karşılaştırmalı?
Renkli masterbatch pülverizatörü satın alan şirketler için daha ince toz üretebilme yeteneği yalnızca bir seçim kriteridir.
Daha da önemlisi, ekipmanın, gerçek çalışma koşulları altında hedef parçacık boyutu, akışkanlık ve sonraki işlem gereksinimlerini karşılayan tozu sürekli olarak üretmesi gerekir.
Bu nedenle alıcılar, kendi gerçek malzemelerini kullanarak denemeler yapmalı ve tedarikçilerden karşılaştırılabilir test kayıtları talep etmelidir.
Alıcılar Tedarikçilerden Hangi Deneme Verilerini Talep Etmelidir?
Tozun akışkanlığı, müşterinin mevcut besleme ekipmanı veya uygun laboratuvar testleri kullanılarak doğrulanabilir. Pülverizatör işleme kapasitesi, alt hazne boşaltma performansına eşdeğer olarak değerlendirilmemelidir.
Gerçek Nitelikli Toz Çıkışı Nasıl Hesaplanır?
Nitelikli Toz Çıkışı (kg/saat) = Kararlaştırılan Kalite Gereksinimlerini Karşılayan Toplanan Tozun Kütlesi (kg) ÷ Karşılık Gelen Test Süresi (saat)
Örneğin, eğer bir toz haline getirme denemesi, kararlaştırılan iki saatlik test süresi boyunca 800 kg kaliteli toz üretiyorsa, nitelikli toz çıkışı 400 kg/saattir.
Bu rakamlar yalnızca hesaplama amacıyla verilmiştir ve gerçek Mao Yue ekipman testi sonuçlarını temsil etmez.
Akışkanlık müşterinin kabul kriterlerine dahilse, nitelikli tozun kararlaştırılan parçacık boyutunu, akışkanlığı ve diğer geçerli kalite gerekliliklerini karşılaması gerekir.
Test ayrıca, geri dönüştürülmüş veya iade edilen malzemenin nasıl hesaba katıldığını, test süresi esasını ve ekipmanlar arasında anlamlı karşılaştırmalar sağlamak için anormal kapatmaların nasıl ele alındığını açıkça tanımlamalıdır.
Alıcılar bu sonuçları, aynı malzeme ve üzerinde anlaşmaya varılan çalışma koşulları altında farklı makinelerin gerçek üretim kapasitelerini karşılaştırmak için kullanabilir.
Mao Yue, Renkli Masterbatch Toz Boyutunu ve Akışkanlığını İyileştirmeye Nasıl Yardımcı Olabilir?
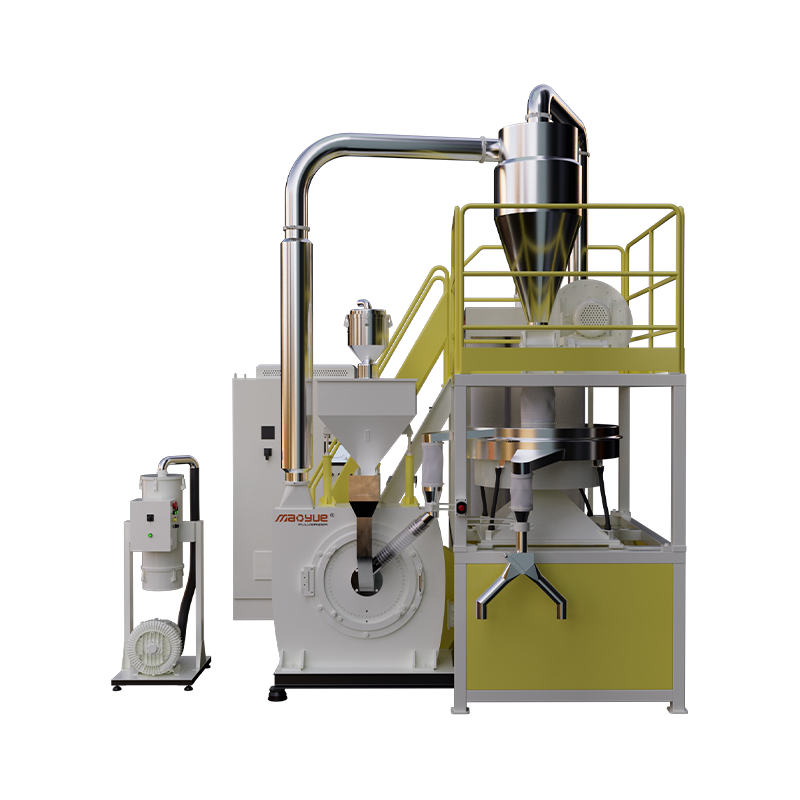
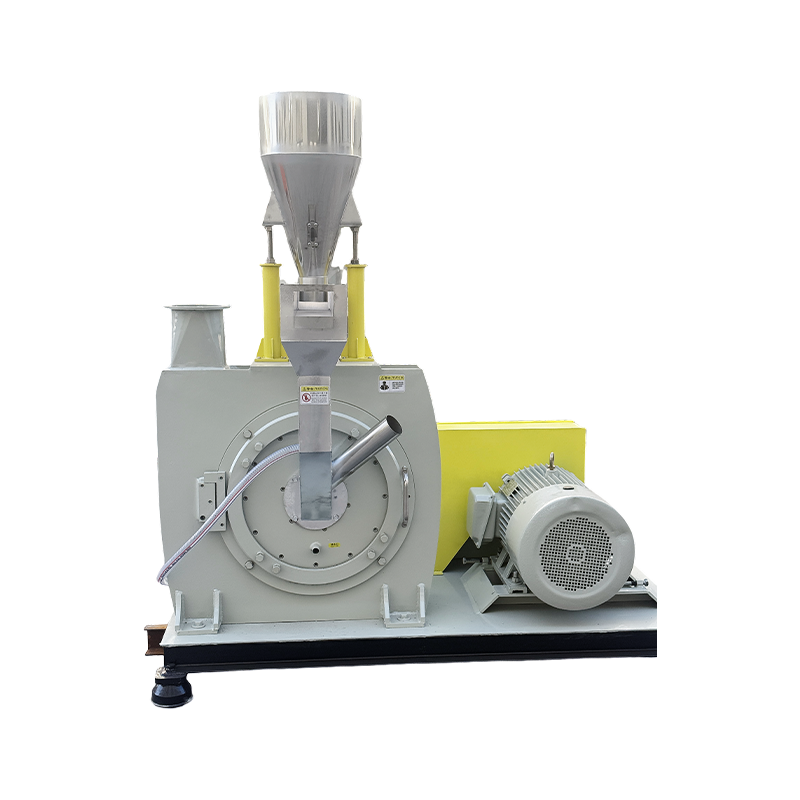
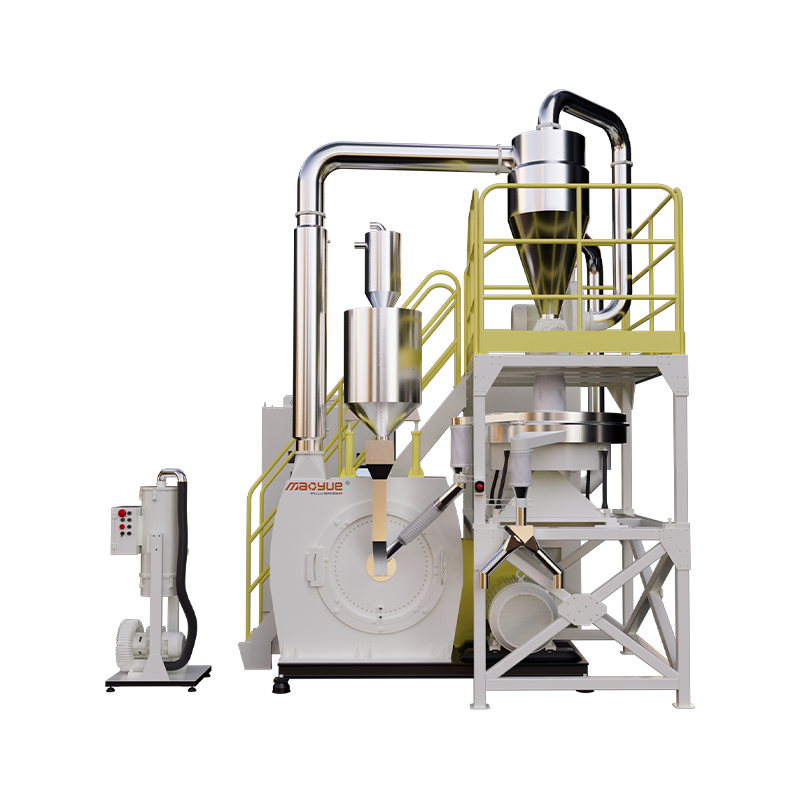
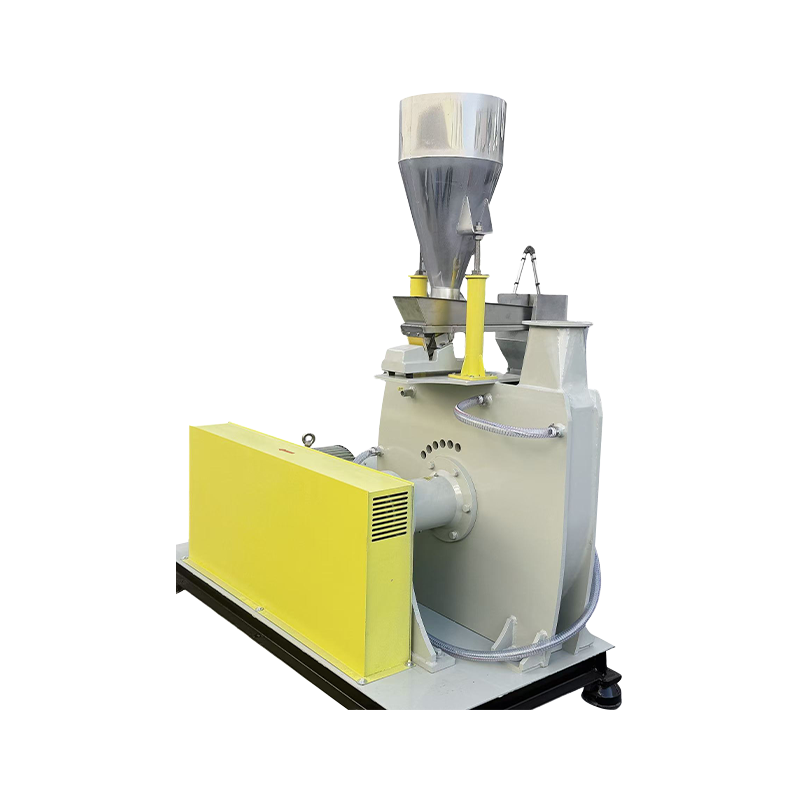
Plastik öğütücüler ve maça taşlama diskleri üreticisi olarak, Mao Yue şirket içi taşlama diski üretimi, sıcaklık kontrolü, ekipman konfigürasyonu ve gerçek malzeme testleri yoluyla teknik destek sağlar.
Parçacık Büyüklüğü Kontrolü ve Bakımı için Şirket İçi Taşlama Diski İmalatı
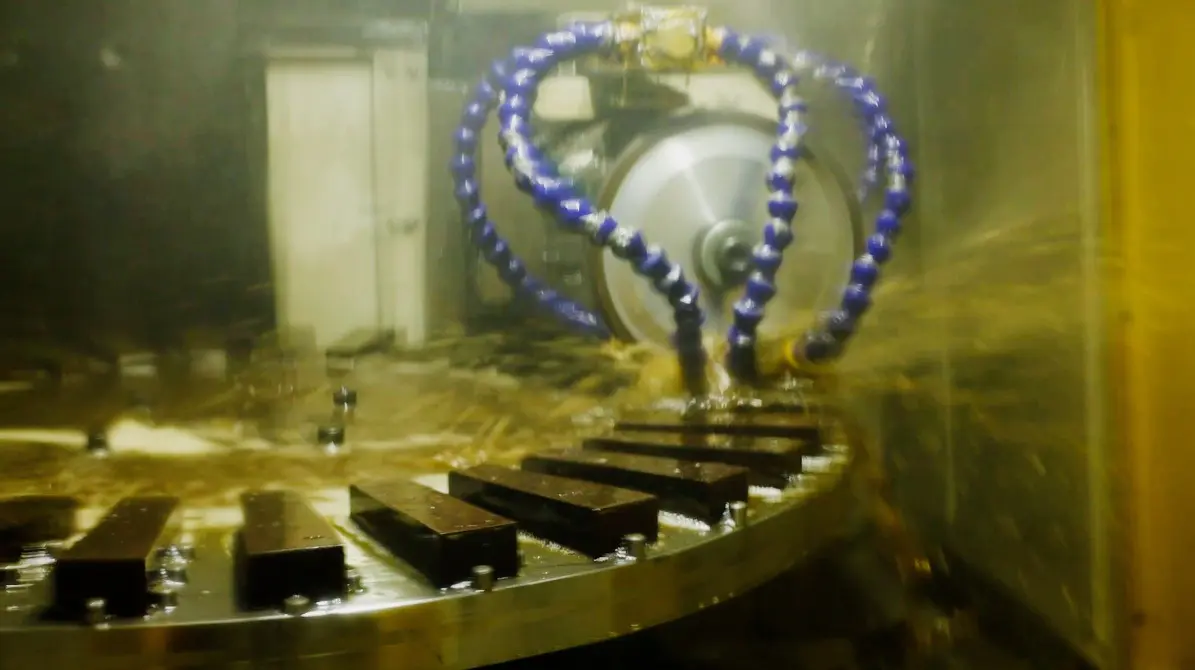
Taşlama diski diş geometrisi, kesici kenarın durumu ve taşlama boşluğu, toz haline getirme işlemini ve nihai parçacık boyutu dağılımını etkiler.
Mao Yue, hassas taşlama ve bakım özellikleriyle desteklenen DC53 gibi takım çeliklerini kullanarak taşlama diskleri ve kesici takımları kendi bünyesinde üretmektedir.
Farklı masterbatch formülasyonları ve hedef parçacık boyutu gereksinimleri için Mao Yue, taşlama diski yapılarını, çalışma boşluklarını ve çalışma parametrelerini değerlendirebilir.
Denemeler sırasında parçacık boyutu dağılımını, belirtilen ince tane içeriğini ve nitelikli toz çıktısını karşılaştırarak müşteriler, seçilen konfigürasyonun üretim gereksinimlerini karşılayıp karşılamadığını değerlendirebilir.
Taşlama diskinin aşınması toz özelliklerinde değişikliğe neden olduğunda yeniden taşlama, değiştirme ve bakım seçenekleri de değerlendirilebilir.
Termal Yapışma Risklerini Azaltmak için Hava ve Su Soğutma

Bazı masterbatch formülasyonları işlem sıcaklığına duyarlıdır.
Toz haline getirme sırasında ısı biriktiğinde ve malzeme yumuşama veya yapışkanlık sıcaklık aralığına yaklaştığında, parçacık yüzeyine yapışma ve ekipmanın içinde toz birikmesi artabilir.
Ekipman konfigürasyonuna bağlı olarak Mao Yue PE pulverizatörleri, hava ve su soğutmayı kontrollü besleme ve çalışma parametreleriyle birleştirebilir.
Müşteriler, sürekli çalışma sırasında çalışma sıcaklıklarını, toz koşullarını ve malzeme birikimini izleyerek malzemelerinin soğutma uygunluğunu değerlendirebilirler.
Soğutma performansı, belirtilen çalışma koşulları altında gerçek malzeme ile yapılan testlerle doğrulanmalıdır.
Toz Özellik Değerlendirmesi için Gerçek Malzeme Denemeleri
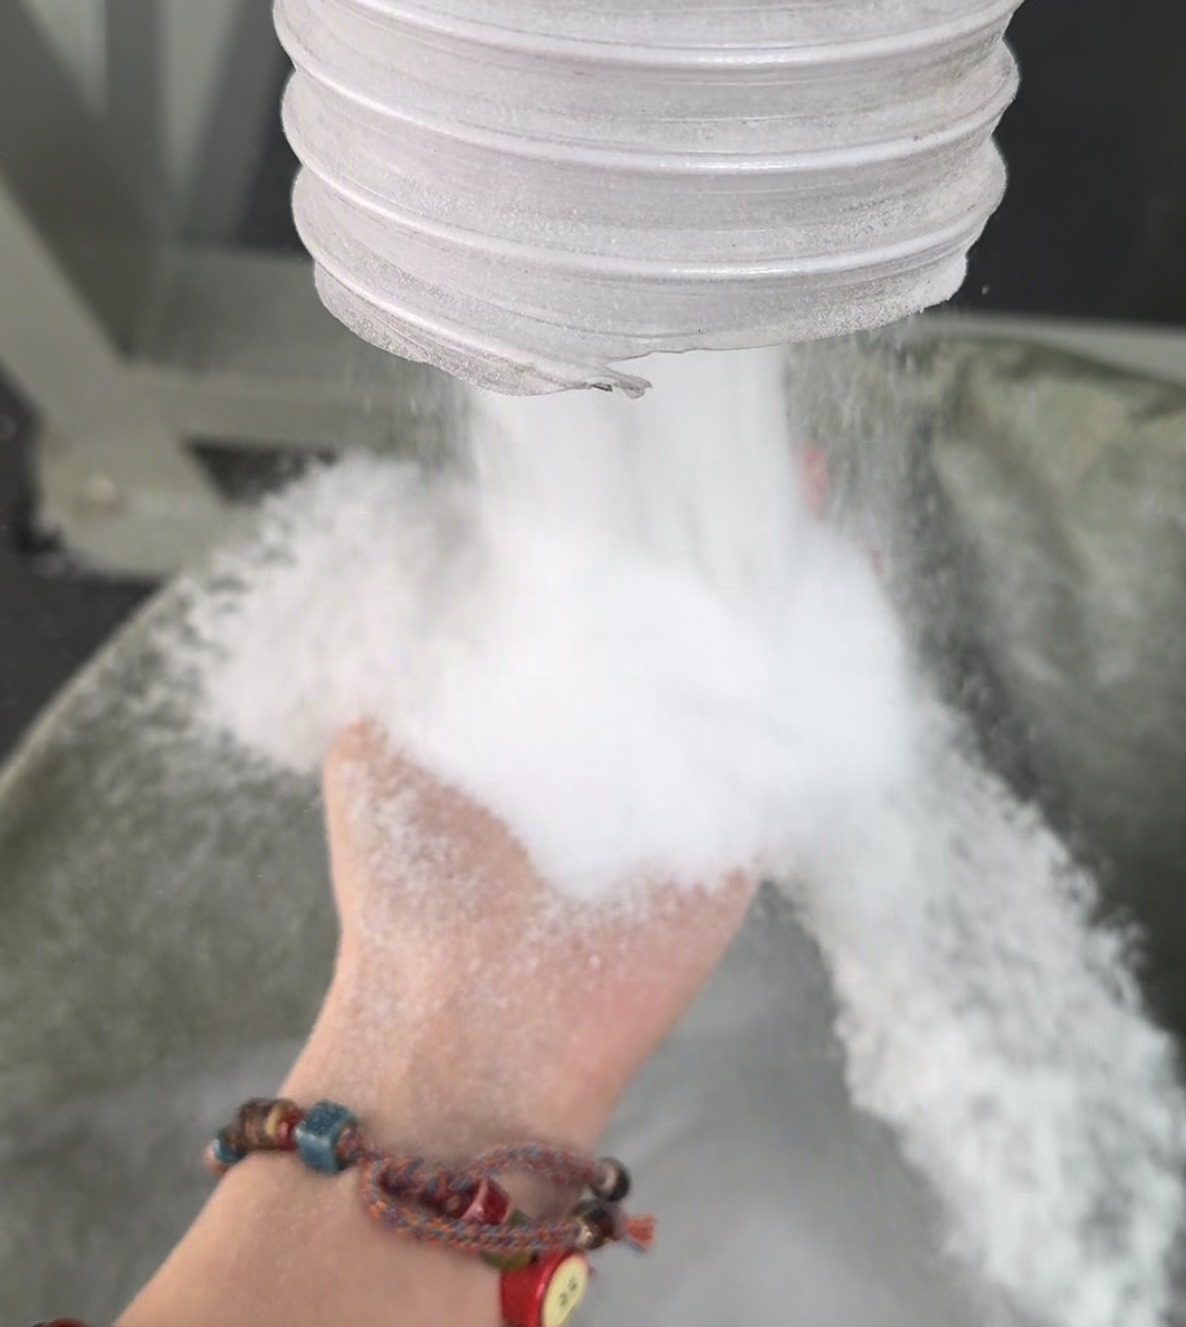
Mao Yue, müşteri tarafından sağlanan renkli masterbatch numunelerini kullanarak toz haline getirme denemeleri gerçekleştirebilir ve öğütme diski yapılandırmasını ve ekipman seçimini desteklemek için parçacık boyutu dağılımı, çalışma sıcaklığı ve nitelikli toz çıkışı gibi sonuçları kullanabilir.
Özel cihazlar gerektiren akışkanlık ölçümleri için müşteriden veya üçüncü taraf bir laboratuvardan alınan sonuçlar, sonraki uygulamalara uygunluğun daha ayrıntılı değerlendirilmesi amacıyla birleştirilebilir.
Aşağı Besleme Gereksinimlerine Göre Ekipman Değerlendirmesi
Müşteriler hazne boşaltma veya ölçülü besleme gereksinimlerini tanımladığında Mao Yue, hedef parçacık boyutu, ince tane kontrolü ve öğütücü konfigürasyonu arasındaki ilişkiyi değerlendirmek için gerçek malzeme deneme sonuçlarını kullanabilir.
Testler, toz özelliklerindeki değişikliklerin boşaltma sorunlarına katkıda bulunduğunu gösteriyorsa, toz haline getirme prosesindeki ayarlamalar değerlendirilebilir.
Ana sorun hazne çıkışlarından, duvar sürtünmesinden veya besleme ekipmanından kaynaklanıyorsa, ilgili ekipman tasarımı ve test verileri kullanılarak iyileştirmeler geliştirilmelidir.
Mao Yue, tüm akışkanlık sorunlarını pülverizatöre atfetmek yerine, toz haline getirme işleminden etkilenebilecek toz özelliklerinin kontrol edilmesine ve doğrulanmasına odaklanmaktadır.
Ekipman yetenekleri ile alt besleme gereksinimleri arasındaki ilişkiyi açıkça tanımlayarak müşteriler daha bilinçli satın alma kararları verebilir.
Sıkça Sorulan Sorular
Daha İnce Renkli Masterbatch Tozu Her Zaman Daha Zayıf Akışkanlığa Sahip midir?
Hayır. Daha ince parçacıklar daha güçlü parçacıklar arası uyum sergileyebilir, ancak gerçek akışkanlık aynı zamanda parçacık şekline, formülasyona, elektrostatik etkilere, sıcaklığa ve çevre koşullarına da bağlıdır. Gerçek davranışı değerlendirmek için test yapılması gerekir.
Renkli Masterbatch Tozu için Hangi Parçacık Boyutu Çok İnce Olarak Kabul Edilir?
Tüm masterbatch formülasyonlarına uygulanabilecek evrensel bir parçacık boyutu eşiği yoktur. Aşağı yöndeki uygulama gerekliliklerine, hedef parçacık boyutu dağılımına ve gerçek besleme performansına göre belirlenmelidir.
İnce Renkli Masterbatch Tozu Pnömatik Olarak Taşınabilir mi?
Evet. Ancak hava akışı, boru hattı konfigürasyonu, ayırma ekipmanı ve toplama sistemleri tozun özelliklerine göre değerlendirilmelidir.
Alıcılar Pülverizatörün Renkli Masterbatch Üretimine Uygun Olup Olmadığını Nasıl Belirleyebilir?
Alıcılar, gerçek malzemelerini kullanarak denemeler yapmalı ve hedef parçacık boyutunu, akışkanlığını, nitelikli toz çıktısını ve sürekli çalışma performansını karşılaştırmalıdır.
Sonuç: Daha İnce Renkli Masterbatch Tozu Her Zaman Daha İyi Değildir
İnce renkli masterbatch tozunun akışkanlığı, parçacıklar arası kuvvetlerden, parçacık boyutu bileşiminden, yüzey özelliklerinden ve depolama koşullarından etkilenir.
Masterbatch üreticileri için, toz özelliklerinin kontrol edilmesi ve bunların alt besleme gereksinimleriyle eşleştirilmesi, üretim sürekliliğinin iyileştirilmesine yardımcı olabilir.
Bir pülverizatör seçerken, ekipmanın üretim gerekliliklerini karşılayıp karşılamadığını doğrulamak için gerçek malzeme denemeleri ve mutabakata varılan kabul kriterleri kullanılmalıdır.
Mao Yue'den Renkli Masterbatch Püskürtme Testi Talep Edin
Renkli masterbatch toz haline getirme ekipmanını değerlendiriyorsanız veya ince tane içeriğini, parçacık boyutu dağılımını ve nitelikli toz çıktısını iyileştirmeyi düşünüyorsanız, gerçek bir malzeme toz haline getirme denemesini görüşmek için Mao Yue ile iletişime geçin.
Lütfen aşağıdaki bilgileri sağlayın:
-
Gerçek Masterbatch Örnekleri: Polimer taşıyıcı, malzeme boyutu ve ilgili formülasyon bilgileri.
-
Hedef Toz Özellikleri: Gerekli parçacık boyutu, kabul edilebilir ince tane içeriği ve geçerli kalite gereksinimleri.
-
Kapasite Gereksinimleri: Nitelikli toz çıktısını ve sürekli çalışma koşullarını hedefleyin.
-
Aşağı Akış Uygulaması: Hazne konfigürasyonu, ölçülü besleme yöntemi ve mevcut akışkanlık sorunları.
Şirket içi taşlama diski üretimi, soğutma konfigürasyonları ve gerçek malzeme test yetenekleriyle Mao Yue, uygun toz haline getirme proseslerinin ve ekipman çözümlerinin değerlendirilmesine yardımcı olabilir.
Mao Yue ile iletişime geçin renkli masterbatch toz haline getirme denemenizi görüşmek ve gerçek malzemenize dayalı ekipman konfigürasyonu ve test önerileri almak için.