中文简体
Renkli masterbatch toz haline getirme sırasında ekipmanın uzun süre çalıştırılması, kaba parçacıkların artmasına, dengesiz parçacık boyutu dağılımına, nitelikli toz çıktısının azalmasına veya daha yüksek işlem sıcaklıklarına neden olabilir. Bu değişiklikler taşlama diskinin aşınmasıyla ilgili olabilir ancak aynı zamanda ham maddelerden, besleme koşullarından, soğutma performansından veya eleme verimliliğinden de etkilenebilir.
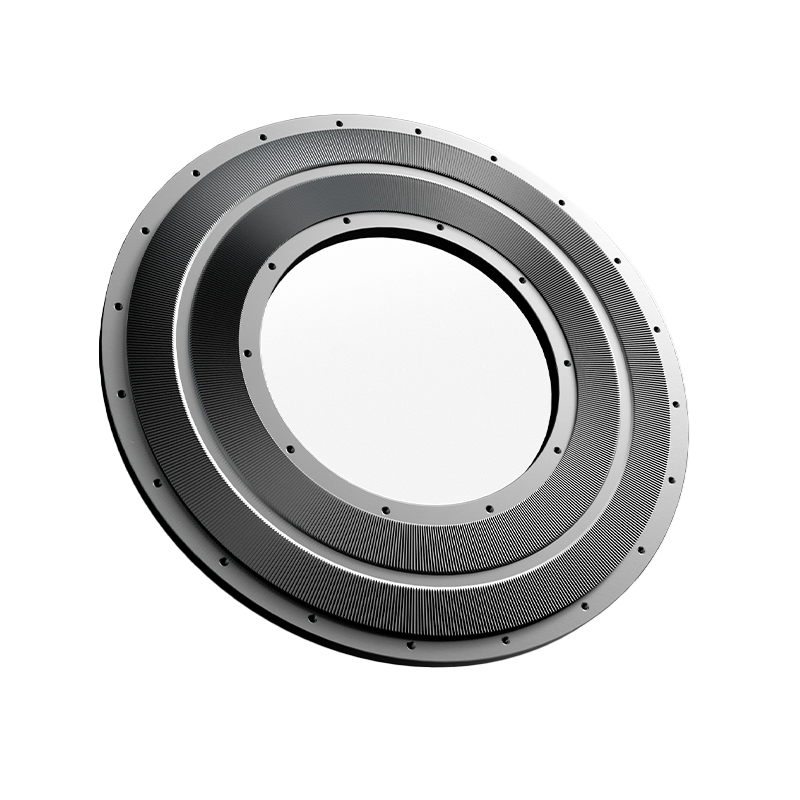
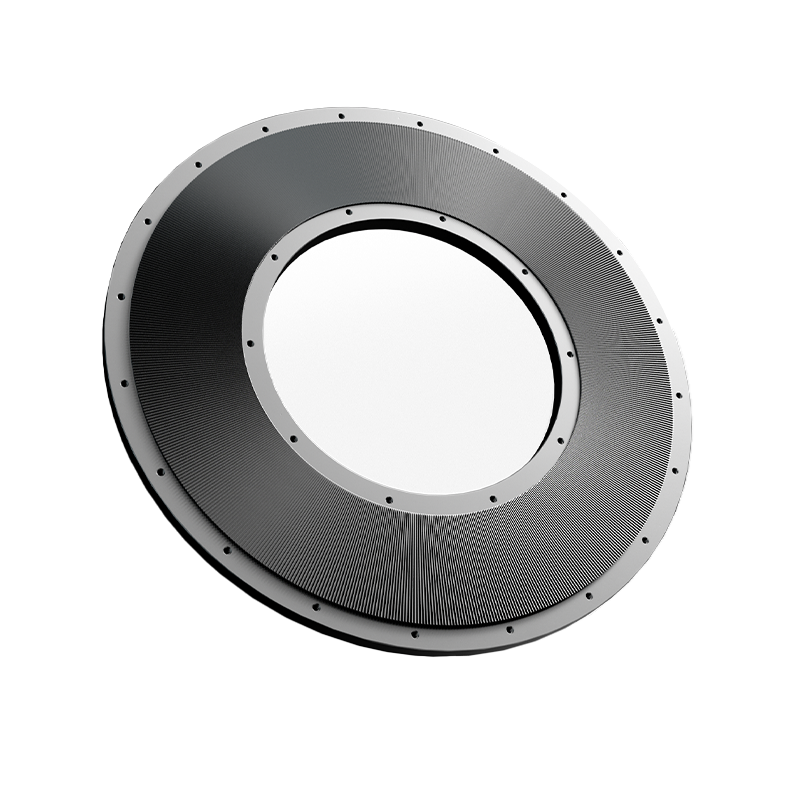
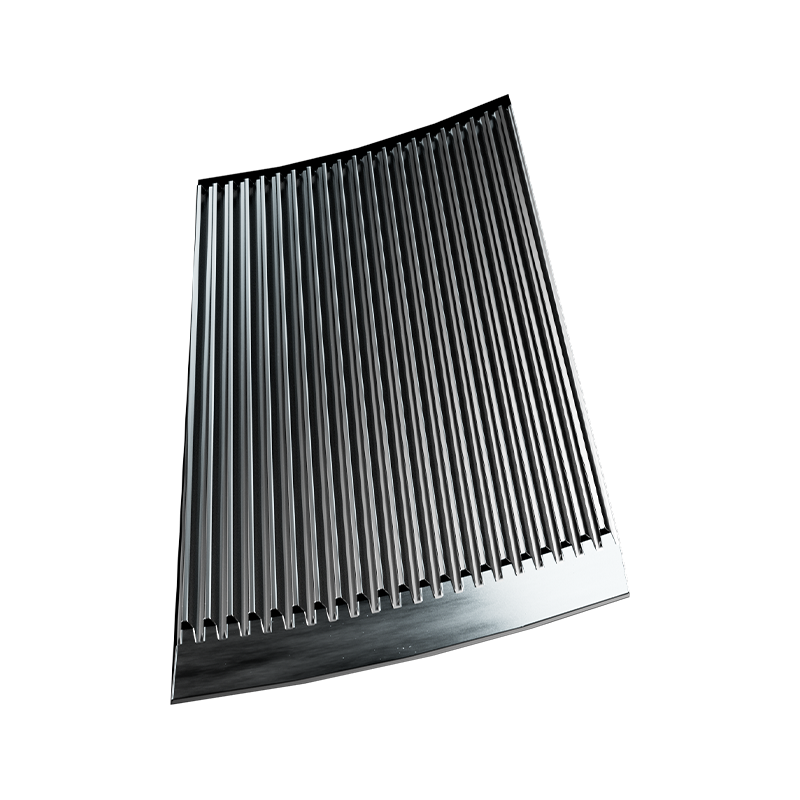
Taşlama diskleri renkli masterbatch pulverizerinin kritik bileşenleridir. Kesme kenarı koşulları, diş geometrisi ve çalışma boşluğu, toz haline getirme sürecini doğrudan etkiler. Taşlama diskleri yavaş yavaş aşındıkça, ekipman normal şekilde çalışmaya devam edebilir ancak gerekli spesifikasyonları karşılayan tozu tutarlı bir şekilde üretme kapasitesi azalabilir.
Bu nedenle taşlama disklerinin yeniden taşlanması veya değiştirilmesi gerekip gerekmediğinin belirlenmesi yalnızca aşınma derecesine bağlı olmamalıdır. Parçacık büyüklüğü dağılımı, nitelikli toz çıkışı ve sürekli çalışma performansı da değerlendirilmelidir.
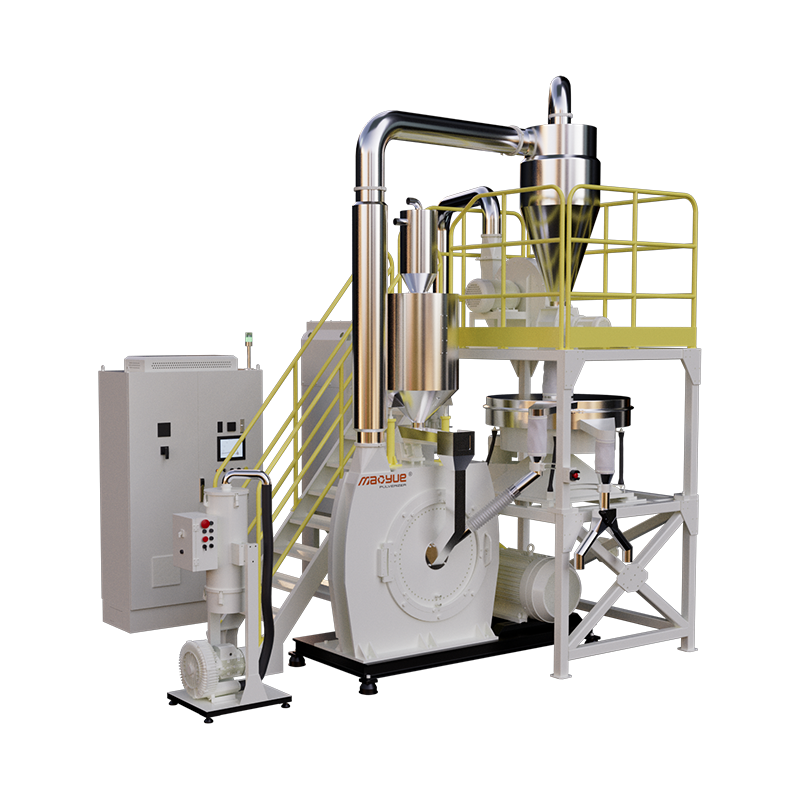
Bu makalede taşlama diski aşınmasının ana nedenleri, bunun renkli masterbatch tozu kalitesi ve üretim çıktısı üzerindeki etkileri, pratik teşhis yöntemleri ve Mao Yue'nin şirket içi taşlama diski üretimi ve uygulama değerlendirmesi yoluyla müşterilerin uygun bakım ve değiştirme çözümlerini seçmelerine nasıl yardımcı olduğu açıklanmaktadır.
Renkli Masterbatch Püskürtme Sırasında Taşlama Diskleri Neden Aşınır?
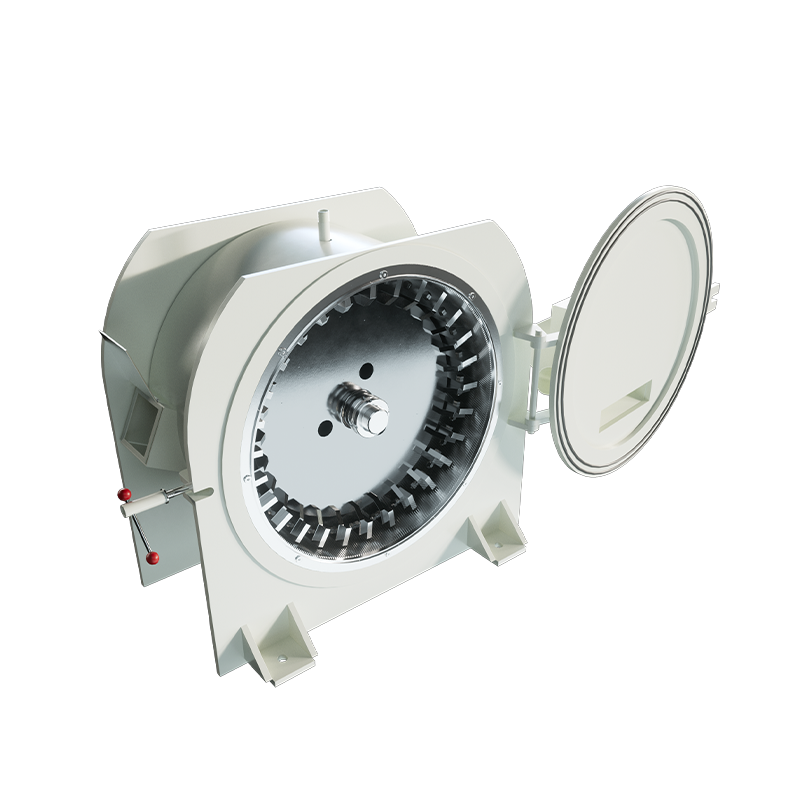
Renkli masterbatch tipik olarak polimer taşıyıcılar, pigmentler, dolgu maddeleri ve diğer katkı maddelerinden oluşur. Toz haline getirme sırasında malzeme sürekli olarak dönen ve sabit taşlama diskleriyle temas ederek kesilmeye, darbeye ve sürtünmeye maruz kalır. Zamanla taşlama disklerinin kesici kenarları ve diş profilleri kademeli olarak değişir.
Aşınma oranı temel olarak aşağıdaki faktörlerden etkilenir:
-
Malzeme formülasyonu ve dolgu maddeleri: Bazı sert inorganik pigmentler veya mineral dolgu maddeleri, sertliklerine, konsantrasyonlarına ve parçacık özelliklerine bağlı olarak aşındırıcı aşınmayı artırabilir.
-
Taşlama diski aralığı ve çalışma koşulları: Aşırı dar aralık, yanlış hizalama, anormal temas veya dengesiz besleme, lokal mekanik yükleri ve aşınma risklerini artırabilir.
-
Çalışma süresi ve malzeme kirleticileri: Uzun süreli çalışma sırasında aşınma birikir ve öğütme haznesine giren sert yabancı parçacıklar kenar kırılmalarına veya lokal hasara neden olabilir.
Yaygın Taşlama Diski Aşınma Türleri ve Teknik Etkileri
Farklı taşlama diski aşınma türleri, toz haline getirme performansını farklı şekillerde etkileyebilir.
Taşlama diskinin aşınması, kesici kenarların kademeli olarak körelmesinden daha fazlasını içerir. Ayrıca diş geometrisini, yerel çalışma boşluklarını ve taşlama bölgesindeki malzemelere etki eden kuvvetleri de değiştirebilir.
Etkin kesme etkisi azaldığında, malzemenin hedef parçacık boyutuna ulaşması için tekrarlanan işlemler gerekebilir; bu da potansiyel olarak toz kalitesini, mekanik yükü ve işleme sıcaklığını etkileyebilir.
Gerçek etkiler taşlama diski tasarımına, malzeme özelliklerine ve çalışma koşullarına bağlıdır. Bu nedenle taşlama diskinin kullanım ömrü yalnızca çalışma saatlerine göre belirlenmemelidir.
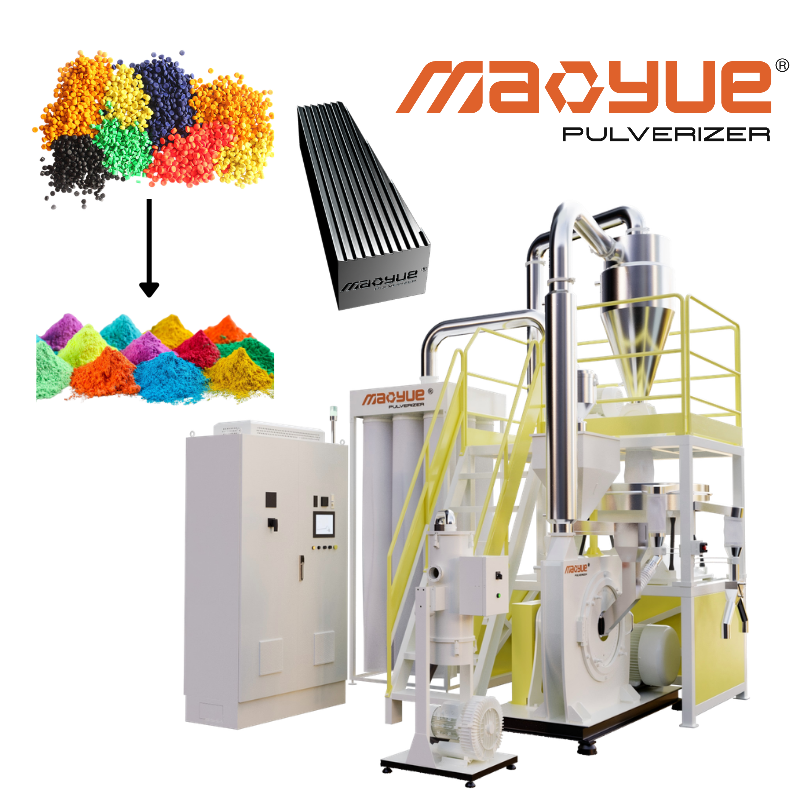
Taşlama Diskinin Aşınması Renkli Masterbatch Toz Kalitesini ve Çıktısını Nasıl Etkiler?
Taşlama diskinin aşınması parçacık boyutu dağılımını, nitelikli toz çıkışını, işleme sıcaklığını ve sürekli üretim stabilitesini etkileyebilir.
Parçacık Boyutu Dağılımındaki Değişiklikler
Taşlama diskinin kesici kenarları donuklaştıkça veya diş geometrisi değiştikçe etkili kesme etkisi azalabilir, malzemenin tekrarlanan sürtünmesi veya sıkıştırılması artabilir.
Benzer hammadde ve çalışma koşulları altında, aşınmış taşlama diskleri daha yüksek oranda kaba parçacıklar veya daha geniş bir parçacık boyutu dağılımı üretebilir.
Bazı operatörler, taşlama diski aralığını daraltarak azalan kesme performansını telafi etmeye çalışır. Ancak aşırı boşluk ayarı, ince parçacıkların, sürtünme ısısının veya mekanik yükün oranını artırabilir.
Bu nedenle taşlama diskinin performansı yalnızca tozun hedef ağ boyutuna ulaşıp ulaşmadığına göre değerlendirilmemelidir. Kaba ve ince parçacık fraksiyonları da dahil olmak üzere tam parçacık boyutu dağılımı (PSD) da dikkate alınmalıdır.
Nitelikli Toz Çıkışında Azalma
Taşlama diskinin aşınması, ekipman veriminde mutlaka ani bir azalmaya neden olmaz. Bazı durumlarda besleme hızı ve toplanan toz çıktısı nispeten sabit kalırken gerekli spesifikasyonları karşılayan toz oranı azalır.
Üç temel gösterge ayırt edilmelidir:
Nitelikli Toz Çıkışı = Gerçek Toplanan Toz Çıkışı × Nitelikli Toz Yüzdesi
Örneğin, besleme hızı 500 kg/saat ve gerçek toplanan toz çıkışı 480 kg/saat olan bir renkli masterbatch pulverizatörünü düşünün.
-
Nitelikli toz yüzdesi %80 olduğunda nitelikli toz çıkışı 384 kg/saattir.
-
Nitelikli toz yüzdesi %65'e düştüğünde nitelikli toz verimi 312 kg/saat'e düşer.
Besleme hızı ve toplanan toz çıkışı değişmese bile, nitelikli toz çıkışı 72 kg/saat azalır, bu da %18,75'lik bir azalmayı temsil eder.
Bu yalnızca bir hesaplama örneğidir ve gerçek Mao Yue test verilerini temsil etmez. Besleme hızı ile toplanan toz çıkışı arasındaki fark, sistem içinde tutulan malzeme ve ölçüm koşullarının da dikkate alınması gerektiğinden, otomatik olarak malzeme kaybı olarak değerlendirilmemelidir.
Üreticiler için nitelikli toz çıkışı, taşlama diski aşınmasının gerçek üretim verimliliğini nasıl etkilediğine dair tek başına ekipman veriminden daha anlamlı bir gösterge sağlar.
İşleme Sıcaklığında Artış
Taşlama diskinin kesme verimliliği azaldığında, sürtünme ve tekrarlanan malzeme deformasyonu nedeniyle daha fazla mekanik enerji dağılabilir, bu da toz haline getirme sırasında ısı oluşumunu artırır.
Bazı ısıya duyarlı renkli masterbatch formülasyonları için, daha yüksek işlem sıcaklıkları, polimerin yumuşamasına, malzemenin yapışmasına veya tozun topaklaşmasına neden olarak tozun boşaltılmasını ve üretim stabilitesini etkileyebilir.
Ancak sıcaklık artışı tek başına taşlama diskinin aşınmasını doğrulamaz. Soğutma sistemi performansı, besleme hızı ve hammadde özellikleri de incelenmelidir.
Azaltılmış Sürekli Üretim Kararlılığı
Taşlama diskinin düzensiz aşınması, yerel tozlaştırma koşullarında değişikliklere neden olabilir, sürekli çalışma sırasında parçacık boyutu dağılımında dalgalanmalara veya kaliteli toz çıkışına neden olabilir.
Taşlama diskleri artık gerekli toz spesifikasyonlarını tutarlı bir şekilde karşılayamadığında, operatörlerin taşlama aralığını sık sık ayarlaması, besleme hızını azaltması veya bakım için ekipmanı durdurması gerekebilir.
Bu nedenle taşlama diski performansı, yalnızca kısa süreli test çalışmalarına güvenmek yerine, kararlı çalışma koşulları altında sürekli üretim verileri kullanılarak değerlendirilmelidir.
Taşlama Diskinin Aşınması Pratik Testlerle Nasıl Doğrulanabilir?
İri parçacıkların artması, daha yüksek işlem sıcaklıkları veya nitelikli toz çıkışının azalması, taşlama disklerinin mutlaka değiştirilmesi gerektiği anlamına gelmez.
Teşhis, anormal çalışma semptomlarının tanımlanmasıyla başlamalı, ardından gerçek nedeni belirlemek için inceleme ve kontrollü testler yapılmalıdır.
Adım 1: Çalışma Belirtilerine Göre Denetim Önceliklerinin Belirlenmesi
Bu tablo olası nedenleri daraltmaya yardımcı olmayı amaçlamaktadır. Taşlama diskinin aşınması tek bir belirtiye dayanarak doğrulanmamalıdır.
Adım 2: Taşlama Disklerini İnceleyin ve Diğer Olası Nedenleri Ortadan Kaldırın
Ekipmanı güvenli bir şekilde kapattıktan, güç kaynağı bağlantısını kestikten ve gerekli kilitleme prosedürlerini tamamladıktan sonra taşlama diskinin kesici kenarlarını, diş geometrisini, lokal hasarları ve eşit olmayan aşınmayı kontrol edin.
Gerektiğinde kritik boyutları ve çalışma aralığını ölçün, ardından sonuçları ekipman üreticisinin belirttiği toleranslarla karşılaştırın.
Aynı zamanda ham madde partilerinin, besleme partikül boyutlarının, soğutma performansının, tarama koşullarının veya toz toplama koşullarının değişip değişmediğini doğrulayın.
Bu, sistemin diğer parçalarındaki sorunların yanlışlıkla taşlama diski aşınmasına atfedilmesini önlemeye yardımcı olur.
Adım 3: Kontrollü Karşılaştırmalı Testlerin Yürütülmesi
Ekipman tasarımı ve test koşullarının izin verdiği durumlarda, aşınmış taşlama disklerini iyi durumdaki ve ekipmana uygun şekilde eşleşen taşlama diskleriyle karşılaştırmak için aynı malzemeyi kullanın.
Test sırasında malzeme formülasyonunu, besleme koşullarını, soğutma koşullarını ve elek özelliklerini mümkün olduğunca tutarlı tutun.
Kararlı çalışma sağlandıktan sonra gerçek taşlama diski boşluğunu, ekipman yükünü ve örnekleme süresini kaydedin.
Karşılaştırılan taşlama diskleri farklı geometrilere veya yapısal tasarımlara sahipse, tüm performans değişikliklerinin doğrudan aşınmaya atfedilmesini önlemek için bu farklılıklar açıkça belgelenmelidir.
Önerilen Temel Performans Göstergeleri
Öğütme diskleri onarıldıktan veya değiştirildikten sonra parçacık boyutu dağılımı, nitelikli toz çıkışı veya sıcaklık performansı iyileşirse ve diğer çalışma koşulları büyük ölçüde değişmeden kalırsa, sonuçlar taşlama diski aşınmasının etkilerine dair daha fazla kanıt sağlayabilir.
Bununla birlikte, eğer iyileşme önemsizse, sorunun otomatik olarak taşlama disklerine atfedilmesi yerine ham maddeler, eleme sistemi, soğutma sistemi ve toz toplama sistemi daha fazla araştırılmalıdır.
Taşlama Diskleri Yeniden Taşlanmalı mı Yoksa Değiştirilmeli mi?
Aşınmış taşlama disklerinin hepsinin hemen değiştirilmesi gerekmez. Uygun bakım yöntemi aşınma derecesine, kalan boyutlara, yapısal tasarıma ve gerçek üretim gereksinimlerine bağlıdır.
Yeniden taşlamaya uygun taşlama diskleri için diş geometrisi, boyutları, montaj doğruluğu ve çalışma aralığı yeniden taşlama sonrasında da gerekli özellikleri karşılamalıdır.
Gerekli geometri geri yüklenemezse veya güvenli çalışmayı sağlamak için yetersiz malzeme kalırsa, değiştirme düşünülmelidir.
Taşlama diski bakım kararları yalnızca yeniden taşlama maliyetine karşı yeni disk satın alma maliyetine dayandırılmamalıdır. Arıza süresi, bakım sıklığı, yedek parça maliyetleri ve kaliteli toz çıkışı da dikkate alınmalıdır.
Mao Yue Müşterilerin Taşlama Diski Performansını Artırmalarına Nasıl Yardımcı Olur?
Renkli masterbatch üreticileri için yedek taşlama disklerinin temel kurulum boyutlarından daha fazlasını karşılaması gerekir. Diş geometrisi, malzeme seçimi, üretim doğruluğu ve gerçek toz gereksinimleri de önemlidir.
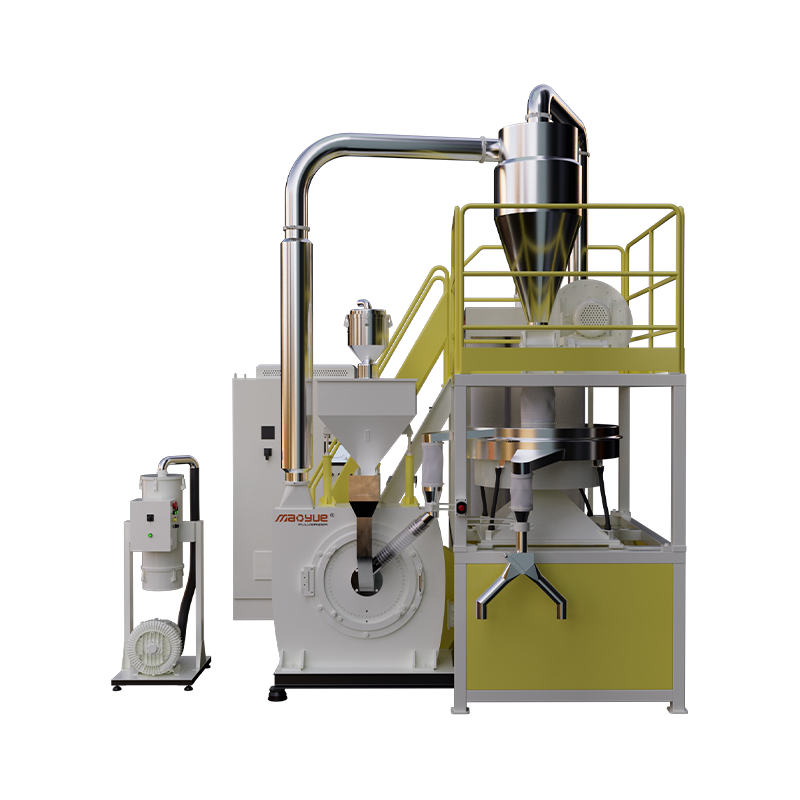
Mao Yue uyumlu ekipmanlar için taşlama diski çözümleri sağlamak amacıyla kritik bileşen işleme, boyut eşleştirme ve uygulama değerlendirmesini birleştirerek, kendi bünyesinde plastik öğütücü taşlama diskleri ve kesici takımlar üretmektedir.
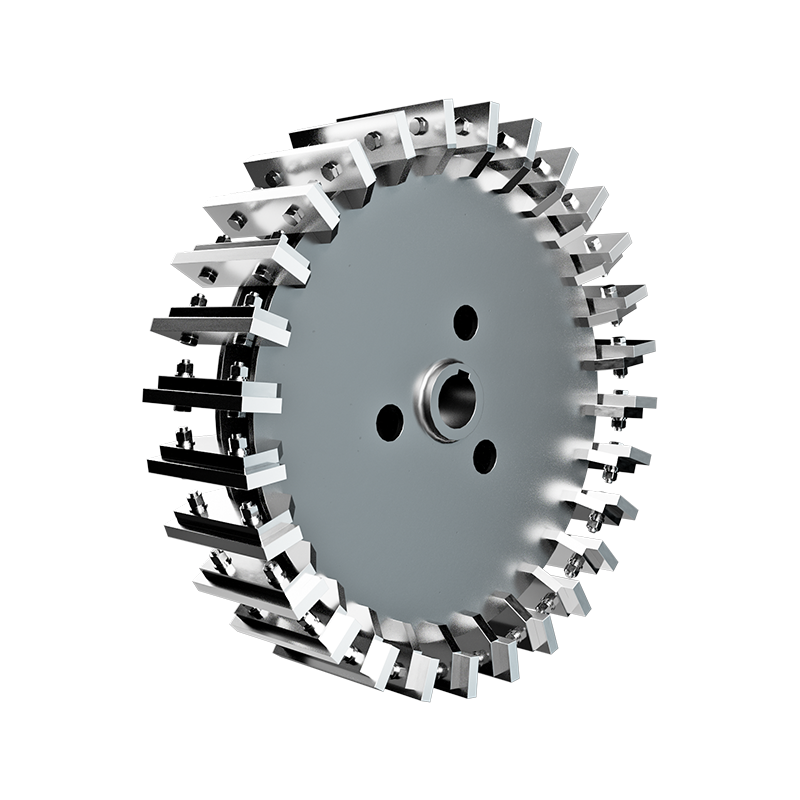
Şirket İçi Taşlama Diski İmalatı: Boyut ve Diş Profili Uyumluluğunun Artırılması
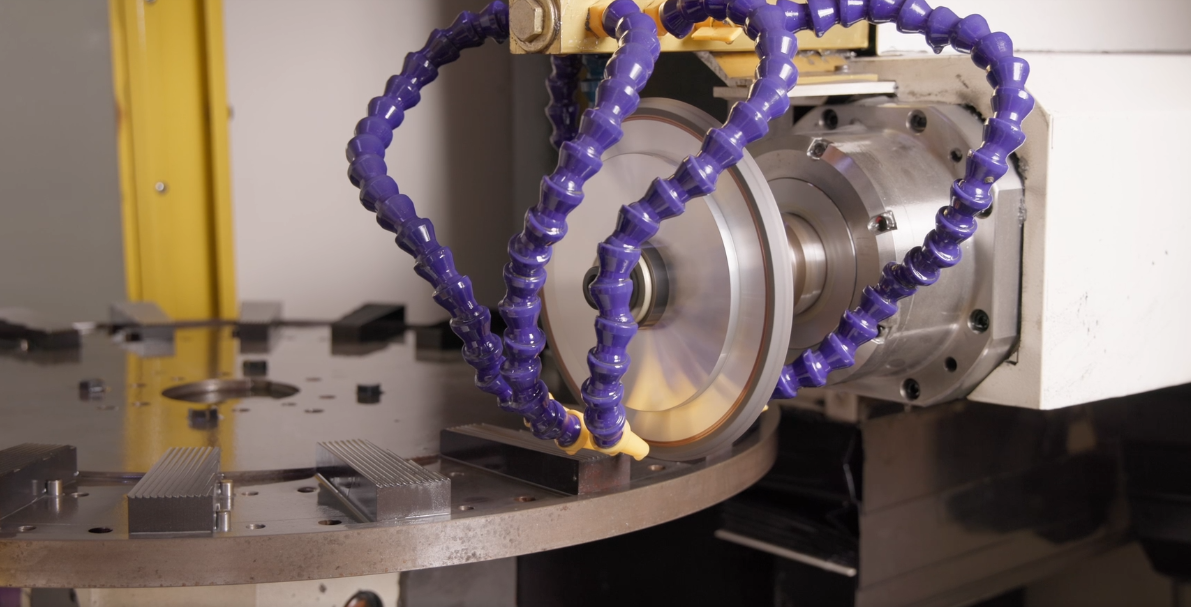
Yedek taşlama diskleri aynı dış çapa sahip olsa bile kalınlık, montaj deliği konumları, diş geometrisi veya çalışma yüzeyi boyutlarındaki farklılıklar kurulum ve toz haline getirme performansını etkileyebilir.
Mao Yue, taşlama diskleri ve kesici takımlar için kendi bünyesinde üretim kapasitesine sahiptir. Mao Yue, müşteriler tarafından sağlanan ekipman modellerine, teknik çizimlere veya fiziksel boyutlara dayanarak kritik montaj boyutlarını, diş geometrisini ve üretim gereksinimlerini değerlendirebilir.
Mao Yue, şirket içi işleme ve hassas taşlama sayesinde, yalnızca standart yedek parça modellerine güvenmek yerine, üretim sırasında kritik çalışma yüzeylerini, diş profillerini ve ilgili boyutları kontrol edebiliyor.
Bu, taşlama diski uyumluluğu ve işleme tutarlılığı için bir üretim temeli sağlar.
Müşteriler, satın almadan önce taşlama diski çizimlerini, kritik boyutları, toleransları ve ilgili denetim kayıtlarını proje gereksinimlerine göre inceleyebilir, bu da uyumsuz yedek parçalardan kaynaklanan kurulum ve devreye alma risklerinin azaltılmasına yardımcı olur.
DC53 Takım Çeliği ve Hassas Taşlama: Aşınma Direnci ve Diş Profilinin Korunmasına Odaklanma
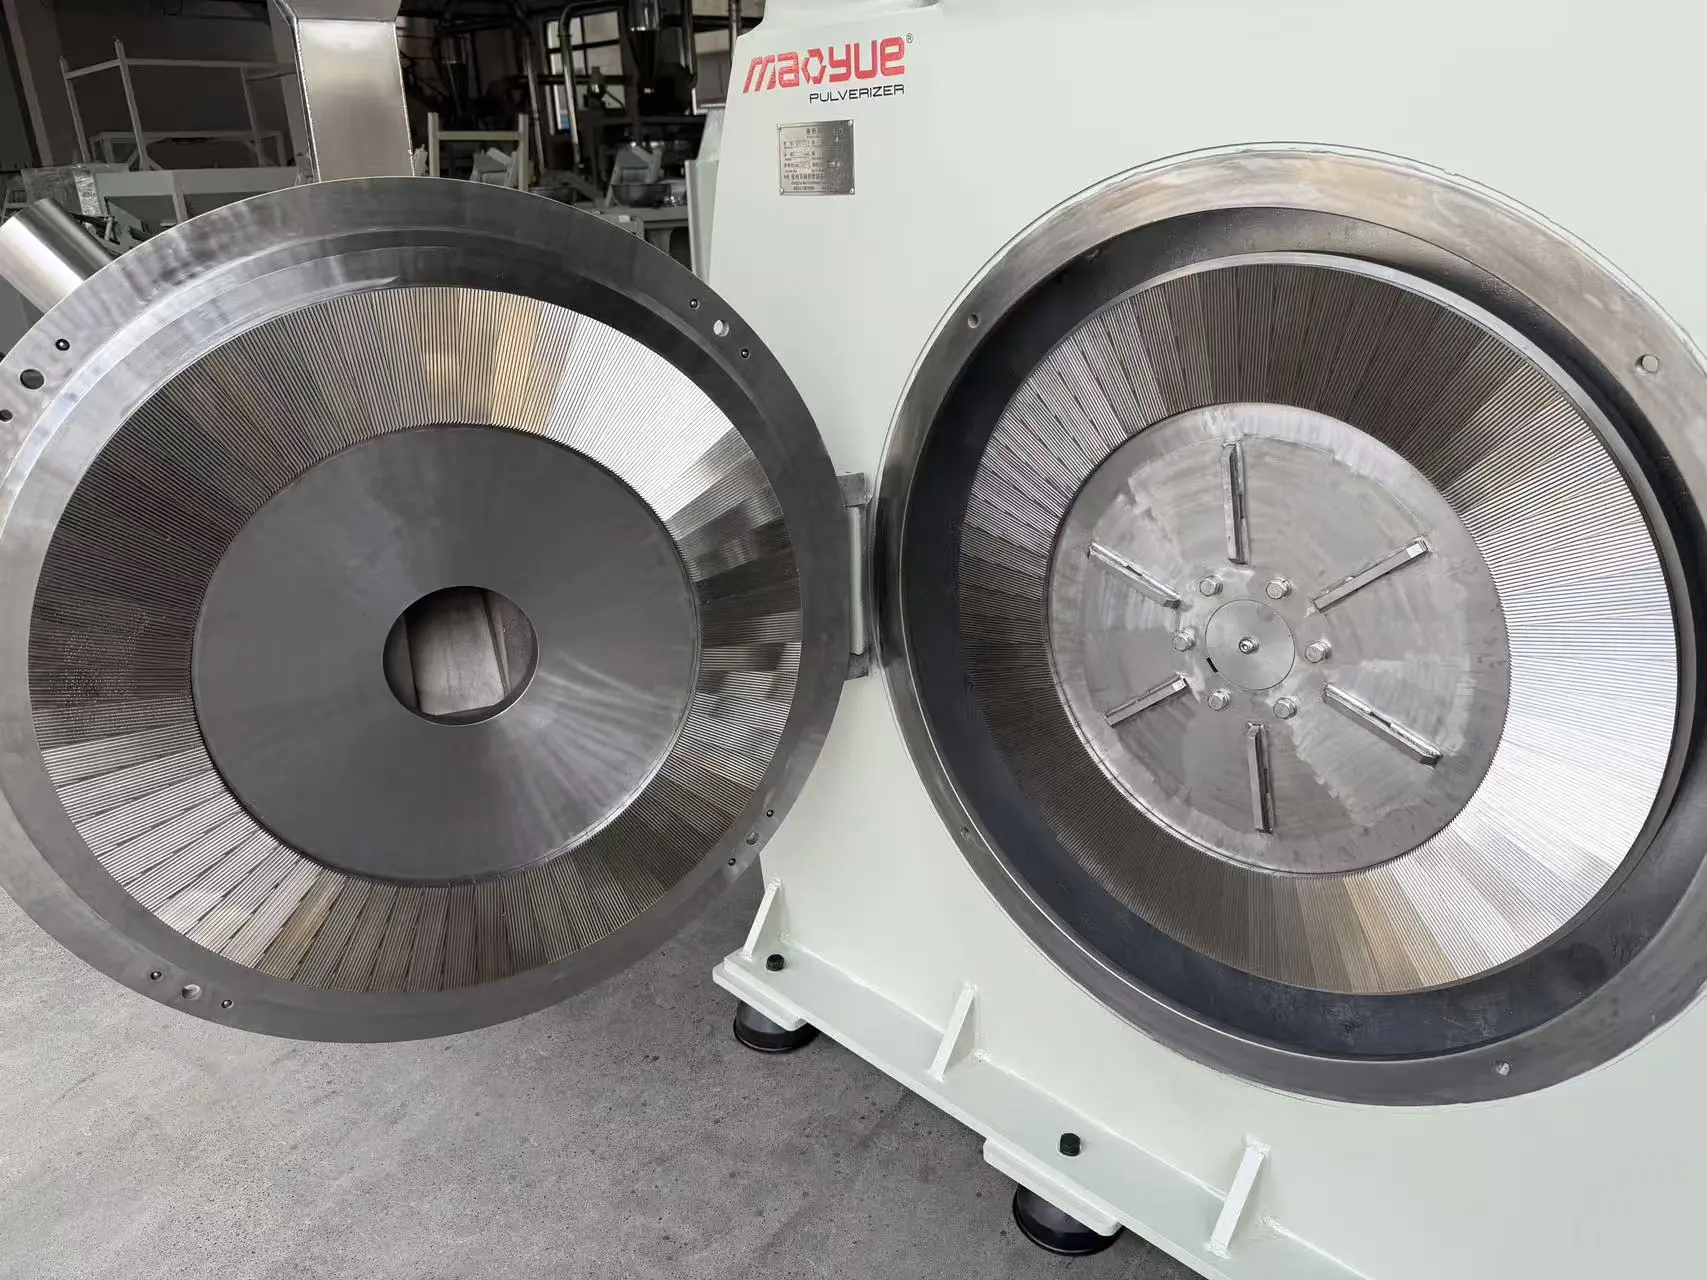
Renkli masterbatchteki bazı pigmentler ve mineral dolgular taşlama diskinin aşınmasını artırabilir. Bu nedenle taşlama disklerini seçerken malzeme seçimi ve üretim süreçleri önemli hususlardır.
Mao Yue, uygulanabilir taşlama diski ve kesici takım konfigürasyonlarında DC53 takım çeliğini kullanıyor ve bileşen gereksinimlerine göre ısıl işlem ve hassas taşlamayı birleştiriyor.
Taşlama diskinin aşınma performansı yalnızca malzeme kalitesine değil aynı zamanda sertliğe, ısıl işlem durumuna, kesme kenarı geometrisine ve işleme doğruluğuna da bağlıdır.
Malzeme seçimi ve üretim süreci kontrolü sayesinde Mao Yue, taşlama disklerinin amaçlanan kesme performansını korumak için bir temel sağlar.
Müşteriler, belirli ürün gereksinimlerine göre malzeme bilgilerini, sertlik muayene kayıtlarını, diş profili boyutlarını ve işleme toleranslarını doğrulayabilir.
Gerçek hizmet ömrü yine de malzemenin aşındırıcılığına, çalışma koşullarına ve bakım uygulamalarına göre değerlendirilmelidir. Yalnızca malzeme kalitesine göre belirlenemez.
Katı ve Parçalı Taşlama Diskleri: Bakım Gereksinimlerine Göre Yapıların Seçilmesi
Farklı taşlama diski yapıları farklı bakım yöntemlerine ve yedek parça maliyetlerine sahiptir.
Mao Yue, farklı uyumlu ekipman konfigürasyonları için sağlam ve parçalı taşlama diski çözümleri sunar.
-
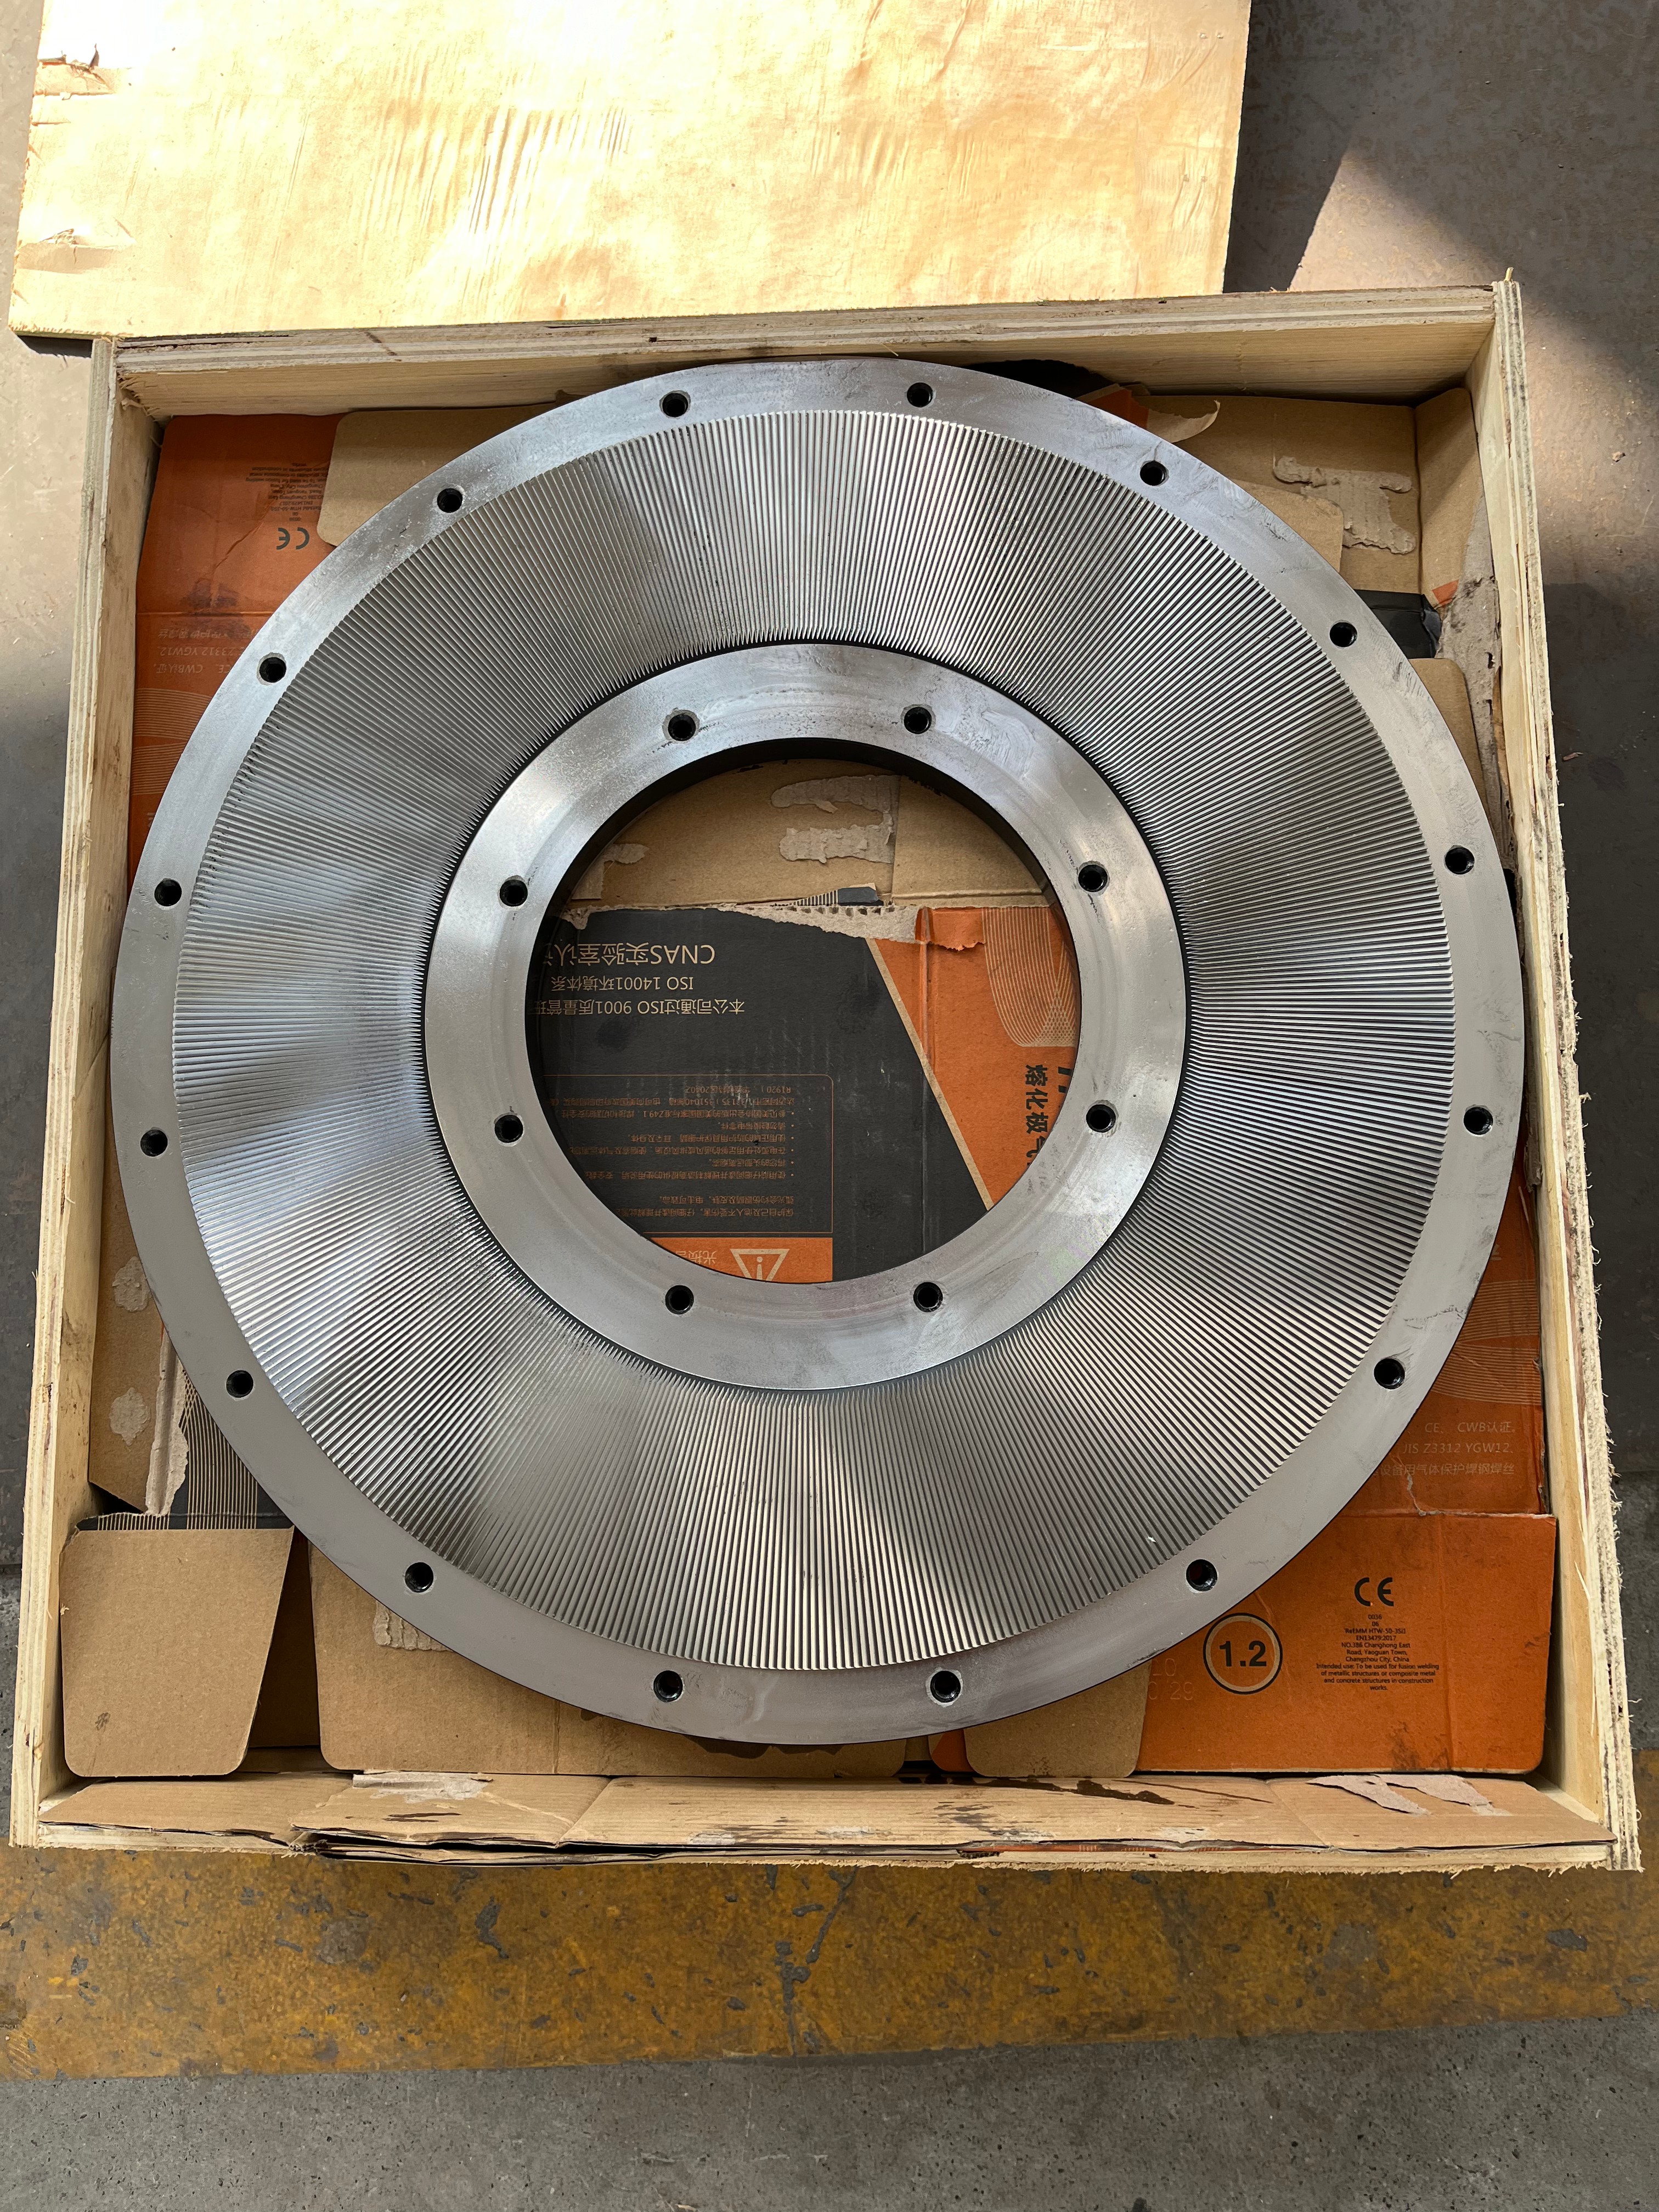
Katı taşlama diskleri: Yeniden taşlama veya değiştirme, tüm çalışma yüzeyinin aşınma durumuna göre değerlendirilir.
-
Parçalı taşlama diskleri: Bazı tasarımlar, aşınmış taşlama elemanlarının yapısal tasarıma göre değiştirilmesine olanak sağlar.
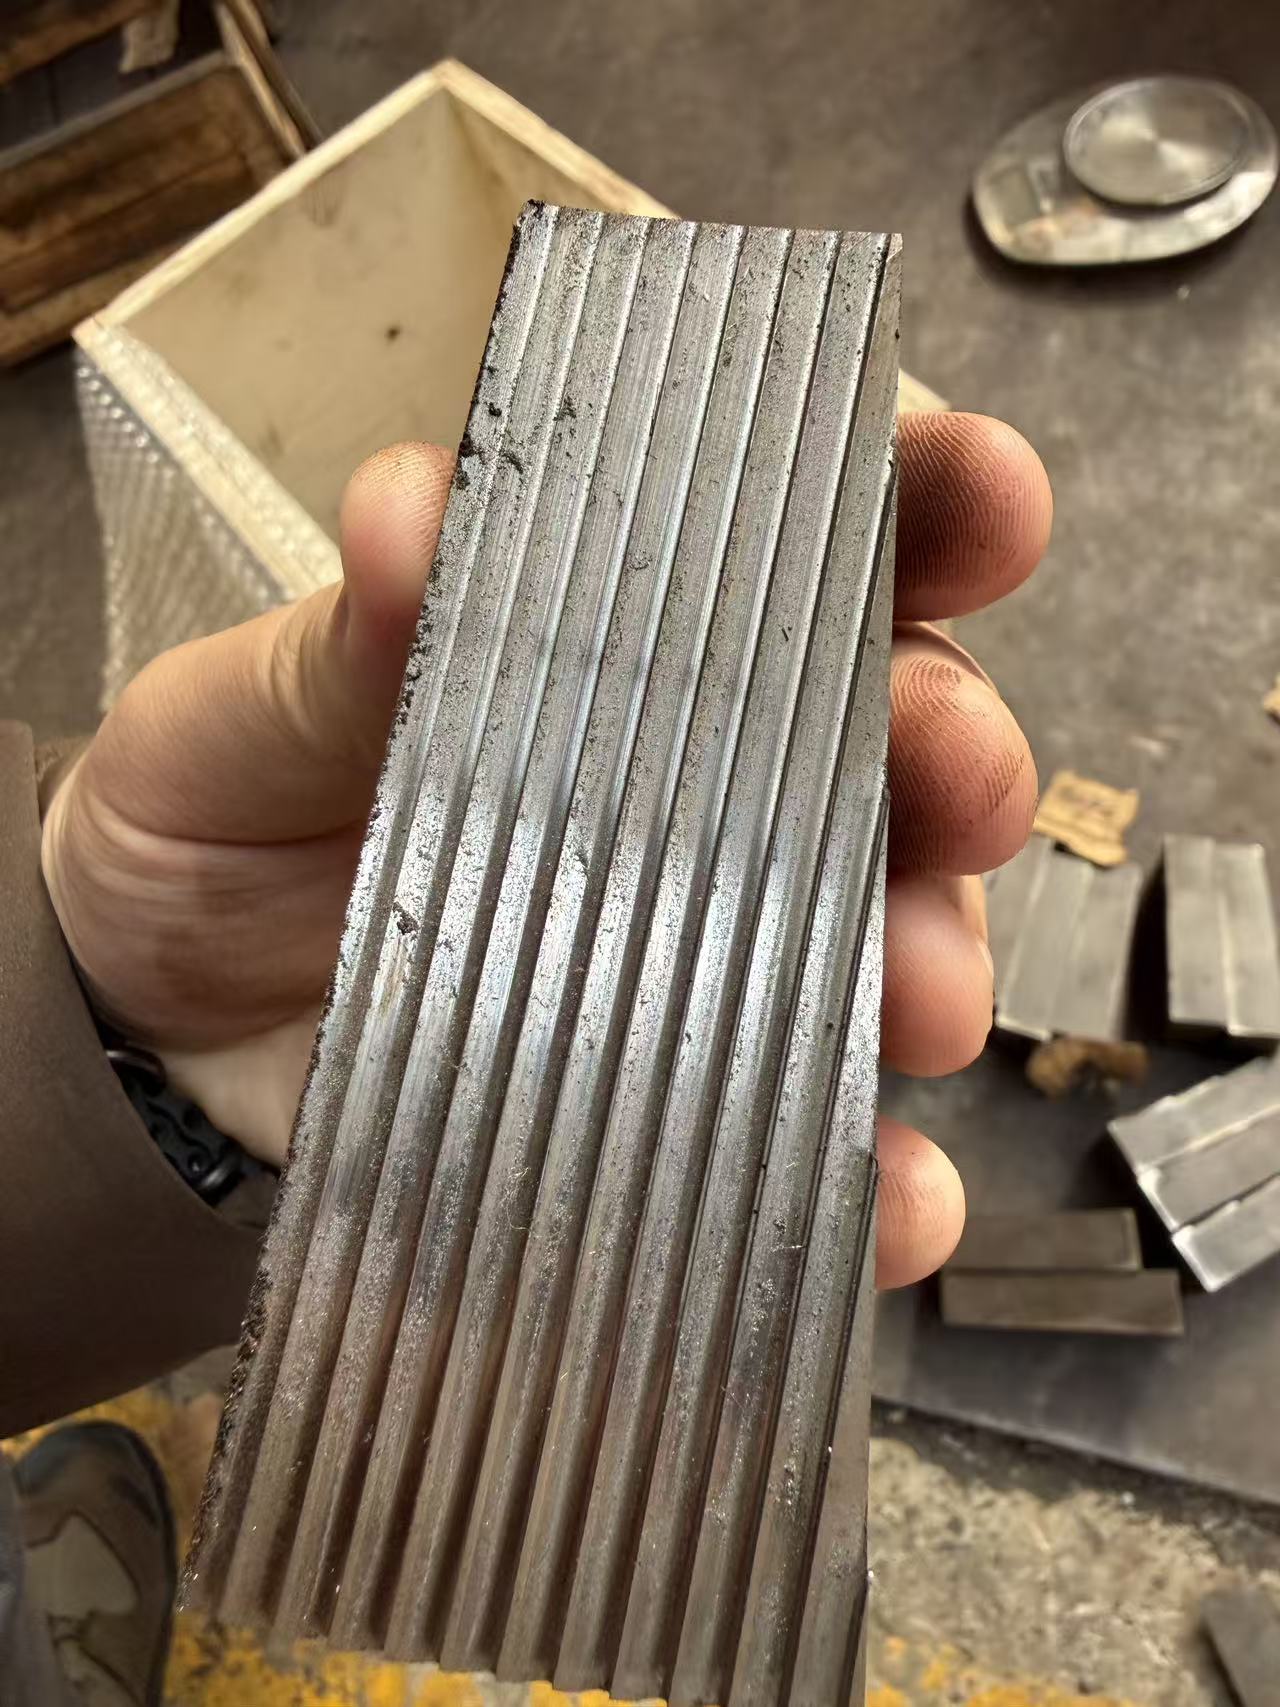
Sık bakım gerektiren üretim hatları için bölümlü taşlama diskleri, belirli koşullar altında değiştirilmesi gereken taşlama bileşenlerinin sayısını azaltabilir. Ancak gerçek bakım süresi ve maliyetleri yapısal tasarıma ve çalışma koşullarına bağlıdır.
Mao Yue, müşterilerin ekipman montaj boyutları, disk yapısı ve bakım gereksinimlerine göre farklı taşlama diski çözümlerinin uyumluluğunu ve uzun vadeli bakım maliyetlerini karşılaştırmasına yardımcı olabilir.
Tüm ekipmanlar katı ve parçalı taşlama diski tasarımları arasında doğrudan dönüştürülemez. Seçimden önce yapısal uyumluluk doğrulanmalıdır.
Gerçek Malzeme Testi: Taşlama Diski Seçimini Nitelikli Toz Çıkışına Bağlama
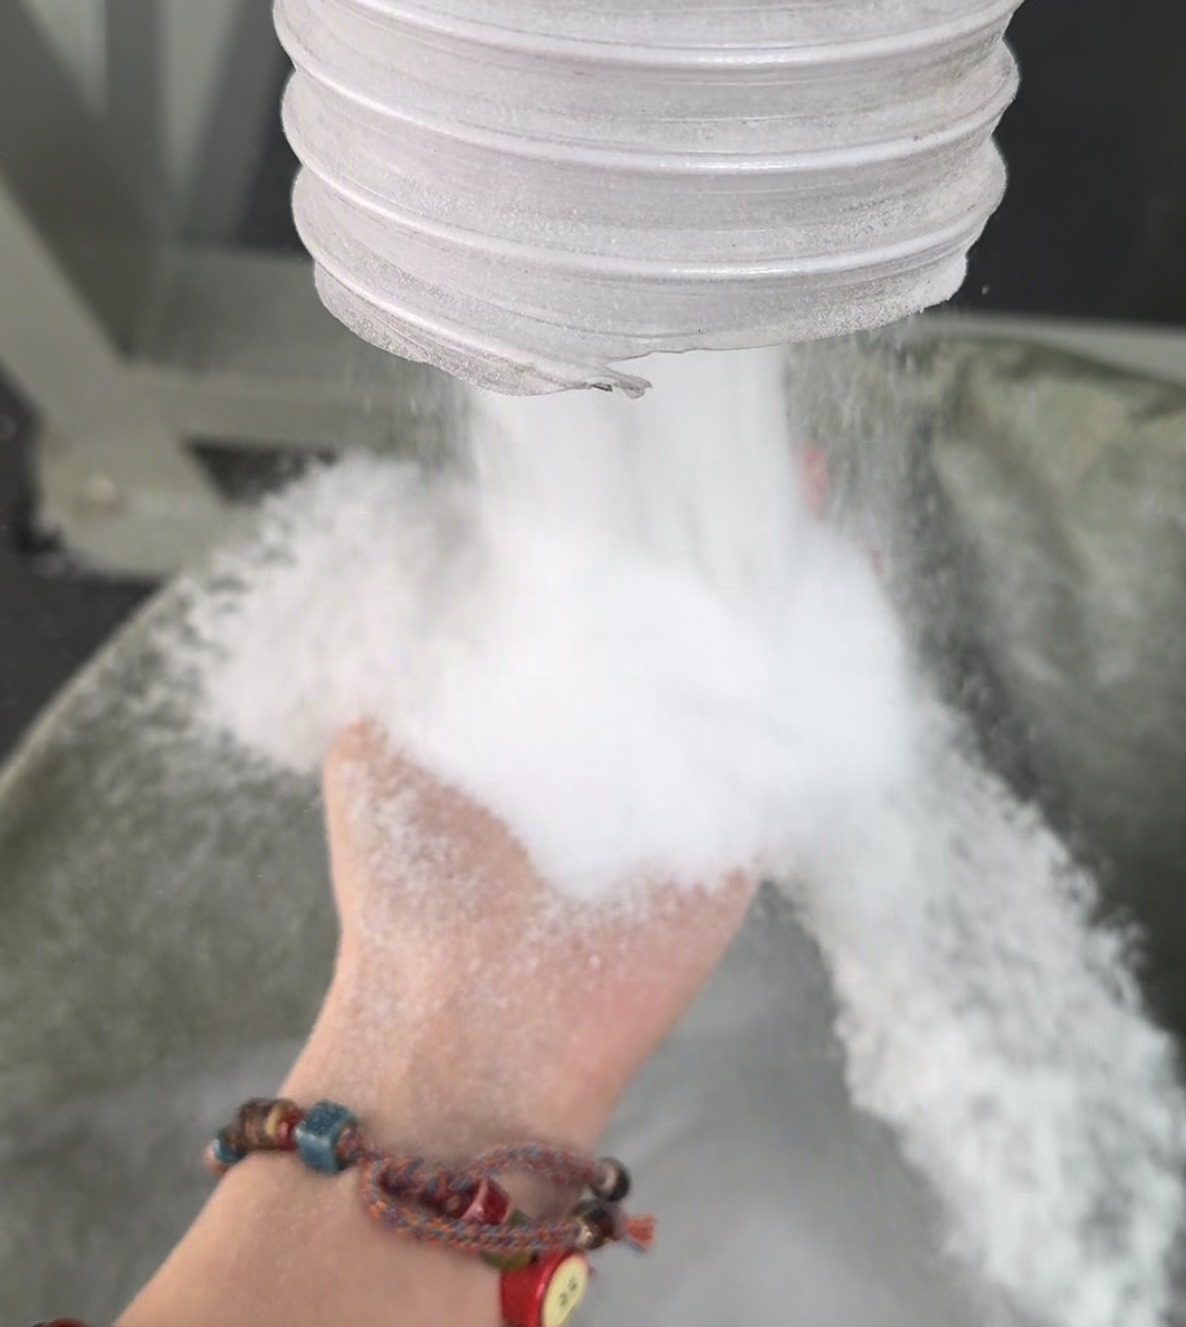
Taşlama diski malzemeleri ve üretim doğruluğu gerekli spesifikasyonları karşılasa bile, farklı renkli masterbatch formülasyonları farklı toz haline getirme özellikleri sergileyebilir.
Mao Yue, müşterilerin renkli masterbatch malzemelerine, hedef parçacık boyutlarına ve üretim kapasitesi gereksinimlerine göre uygun taşlama diski konfigürasyonlarını ve test koşullarını değerlendirebilir.
Proje koşullarının izin verdiği durumlarda, aşağıdakileri kaydetmek için gerçek malzeme toz haline getirme testleri yapılabilir:
-
Parçacık boyutu dağılımı ve kaba/ince parçacık fraksiyonları
-
Gerçek toplanan toz çıkışı ve nitelikli toz çıkışı
-
İşleme sıcaklığı ve sürekli çalışma performansı
Bu değerlendirme yaklaşımı, yalnızca malzeme kalitesine, motor gücüne veya nominal işleme kapasitesine güvenmek yerine, taşlama diski seçimini müşterilerin alabileceği gerçek nitelikli toz miktarına bağlar.
Alıcılar için gerçek test kayıtları aynı zamanda toz kalitesini, etkili çıktıyı ve farklı konfigürasyonlardaki çalışma koşullarını karşılaştırmaya da yardımcı olur.
Alıcılar Yedek Taşlama Disklerini Satın Alırken Neleri Karşılaştırmalı?
Renkli masterbatch öğütücüler için yedek taşlama diskleri arayan müşteriler için satın alma değerlendirmeleri dört temel alana odaklanmalıdır: teknik uyumluluk, üretim kalitesi, performans doğrulama ve uzun vadeli maliyetler.
Bir taşlama diskinin satın alma fiyatı tek başına uzun vadeli işletme maliyetini tam olarak yansıtmaz.
Alıcılar ayrıca bakım sıklığını, arıza süresini, spesifikasyon dışı toz işlemeyi ve gerçek nitelikli toz çıktısını da dikkate almalıdır.
Bu nedenle tedarikçi seçerken tek başına teklifleri karşılaştırmak yerine tedarikçinin net üretim spesifikasyonları, kurulum uyumluluk değerlendirmesi ve gerekli teknik desteği sağlayıp sağlayamayacağına öncelik verilmelidir.
Taşlama Diski Aşınması Hakkında Sıkça Sorulan Sorular
Renkli Masterbatch Pülverizatör Taşlama Diskleri Ne Kadar Ömürlüdür?
Taşlama diskinin servis ömrü malzeme formülasyonuna, dolgu aşındırıcılığına, çalışma koşullarına, taşlama diski malzemesine ve bakım uygulamalarına bağlıdır.
Sabit bir hizmet ömrüne güvenmek yerine, taşlama diskinin durumunu toz üretim kayıtları ile birlikte değerlendirmek daha güvenilir bir yaklaşımdır.
Taşlama Diski Aşınması Kaba Toz Oranını Artırabilir mi?
Evet, yapabilir. Aşınmış kesici kenarlar veya diş geometrisindeki değişiklikler, etkili ufalama performansını azaltabilir ve benzer çalışma koşulları altında kaba parçacıkların oranını artırabilir.
Ancak tarama ve besleme koşulları da kontrol edilmelidir.
Taşlama Diski Aşınması Daha Yüksek Tozlaşma Sıcaklıklarına Neden Olabilir mi?
Evet, yapabilir. Kesme verimliliği azaldığında ve sürtünme veya tekrarlanan malzeme deformasyonu arttığında, taşlama diskinin aşınması daha yüksek işlem sıcaklıklarına katkıda bulunabilir.
Ancak soğutma performansı ve besleme koşulları da değerlendirilmelidir.
Her İki Taşlama Diskinin Takım Olarak Değiştirilmesi Gerekir mi?
Mutlaka değil. Karar, her iki taşlama diskinin aşınma durumuna, eşleşen diş geometrisine, kalan boyutlara ve üreticinin tavsiyelerine göre verilmelidir.
Değiştirmeden önce, tek tek değiştirmenin mi yoksa takım halinde değiştirmenin mi daha uygun olduğunu belirlemek için her iki çalışma yüzeyi de incelenmelidir.
Mao Yue Mevcut Pülverizatörler için Yedek Taşlama Diskleri Tedarik Edebilir mi?
Mao Yue, uyumlu pülverizatör tasarımları için taşlama diski üretimi ve boyutsal özelleştirme hizmetleri sunmaktadır.
Müşteriler uyumluluk değerlendirmesi için ekipman modellerini, mevcut taşlama diski çizimlerini, boyutlarını ve malzeme gereksinimlerini sağlayabilirler.
Sonuç: Taşlama Diski Aşınmasını Gerçek Nitelikli Toz Çıkışına Göre Değerlendirin
Taşlama diskinin aşınması, renkli masterbatch toz haline getirme sırasında kesme verimliliğini, parçacık boyutu dağılımını, işleme sıcaklığını ve sürekli üretim stabilitesini etkileyebilir.
Ancak kaba parçacıkların artması veya verimin azalması, taşlama disklerinin mutlaka değiştirilmesi gerektiği anlamına gelmez.
Bakım çözümlerini fiili testlerle değerlendirmeden önce taşlama diskinin durumu incelenmeli ve ham maddeler, besleme, soğutma, eleme ve toz toplama sistemlerinden kaynaklanan potansiyel etkiler ortadan kaldırılmalıdır.
Üreticiler için önemli olan, yalnızca taşlama disklerinin çalışmaya devam edip edemeyeceği değil, ekipmanın makul bir bakım maliyetiyle gerekli spesifikasyonları karşılayan tozu sürekli olarak üretip üretemeyeceğidir.
Renkli Masterbatch Pülverizatörünüzün Taşlama Diski Teknik Değerlendirmesine İhtiyacı Var mı?
Pülverizatörünüzde iri parçacıklarda artış, dengesiz parçacık boyutu dağılımı veya nitelikli toz çıkışında azalma mı yaşanıyor?
Mao Yue, plastik öğütücü taşlama diskleri ve kesme aletlerini kendi bünyesinde üreterek boyutsal kişiselleştirme, yedek taşlama diskleri ve uyumlu ekipmanlar için uygulama değerlendirme desteği sağlar.
Lütfen Mao Yue'ye aşağıdaki bilgileri sağlayın:
-
Pülverizatör modeli ve mevcut taşlama diski boyutları veya teknik çizimleri
-
Renkli masterbatch taşıyıcısı, pigmentler ve dolgu maddeleri hakkında temel bilgiler
-
Toz parçacık boyutunu veya ağ gereksinimlerini hedefleyin
-
Mevcut toz haline getirme sorunları ve varsa ilgili üretim kayıtları
Mao Yue teknik ekibi taşlama diski uyumluluğunun, aşınmayla ilgili sorunların ve uygun değiştirme çözümlerinin değerlendirilmesinde yardımcı olabilir.
Taşlama diskinizin özelliklerini bugün gönderin ve Mao Yue'den teknik değerlendirme isteyin.