中文简体
Her yıl üretilen plastik atıkların yalnızca küçük bir kısmı tekrar kullanılabilir hammaddeye dönüştürülüyor. Üretime geri dönen plastiğin çoğu mekanik olarak işleniyor: ayıklanıyor, yıkanıyor, boyutu küçültülüyor, eritiliyor ve yeni ürünler halinde yeniden bir araya getiriliyor. Bu adımlar arasında parçacık boyutunun küçültülmesi, geri dönüşüm ekonomisinin kazanıldığı veya kaybedildiği yerdir. Bu aşamada kullanılan plastik geri dönüşüm teknolojisi ve işi yapan pülverizatörün kalitesi, verimi, enerji tüketimini, toz homojenliğini ve geri kazanılan malzemenin nihai piyasa değerini doğrudan kontrol eder. Parçacık boyutu aralığını dar tutan bir öğütücü, düşük dereceli hurdayı birinci sınıf bir hammaddeye dönüştürebilirken, tutarsız toz üreten bir öğütücü, sonraki tüm prosesleri daha pahalı hale getirir. Bu makale, plastik geri dönüşüm teknolojilerinin iki ana ailesinin nasıl karşılaştırıldığını, ince öğütmenin pratikte neden bu kadar önemli olduğunu ve bir geri dönüşüm operasyonu için toz haline getirme ekipmanı seçerken nelere dikkat edilmesi gerektiğini açıklamaktadır.
Mekanik ve kimyasal geri dönüşüm: nasıl karşılaştırılırlar?
Mekanik geri dönüşüm, günümüzde en yaygın kullanılan plastik geri dönüşüm teknolojisidir. PET şişeler, HDPE kaplar, PE film, PP kasalar ve PVC boru artıkları gibi temiz, tek polimer atıklara uygundur. Tipik bir hat, ayırma, yıkama, boyut küçültme, eriyik filtreleme ve peletleme işlemlerini birleştirir. Çıktı, ekstrüzyona, enjeksiyonlu kalıplamaya, döner kalıplamaya veya masterbatch üretimine yeniden girebilen bir pul, toz veya pelettir. Enerji girdisi nispeten düşük olduğundan ve ekipmanın sermaye maliyeti iyi anlaşıldığından ekonomi caziptir, ancak yöntem hammadde kalitesine bağlıdır. Giriş kirlenmişse veya karışık polimerler içeriyorsa, mekanik yol hızla sınırına ulaşır.
Gelişmiş geri dönüşüm olarak da adlandırılan kimyasal geri dönüşüm, tam tersi bir yaklaşımı benimser. Teknoloji, plastiği eritmek yerine polimer zincirlerini tekrar monomerlere, hidrokarbon yağlarına veya sentez gazına bölüyor. Piroliz, petrol ve gaz üretmek için plastiği oksijen olmadan ısıtır; depolimerizasyon, belirli reçineler için polimerizasyonu tersine çevirir; solvoliz, polimerleri çözmek ve ayırmak için çözücüler kullanır; ve hidrotermal arıtma, atıkları ayrıştırmak için basınçlı su kullanır. Bu rotalar, mekanik hatların ekonomik olarak işleyemeyeceği karışık, lamine veya kirlenmiş akışları yönetir. Takaslar, daha yüksek enerji yoğunluğu, daha karmaşık süreç kontrolü ve çoğu durumda teknoloji olgunlaşana kadar ton başına daha büyük bir karbon ayak izidir. Ticari ölçekli tesisler büyüyor ancak kapasite hâlâ mekanik geri dönüşümcülerin halihazırda işlediği plastik atık hacminin çok gerisinde kalıyor.
Çoğu geri dönüşümcü için mekanik geri dönüşüm operasyonlarının omurgasını oluştururken, kimyasal teknolojiler zor fraksiyonlar için tamamlayıcı bir çıkış noktası görevi görüyor. Her iki yol da yukarı yönde iyi bir boyut küçültülmesine bağlıdır: kimyasal reaktörler, dönüşümü stabil tutmak için tutarlı besleme boyutlarına ihtiyaç duyar ve mekanik hatlar, kalitesi aşağı yöndeki performansı belirleyen tozlar üretir. Boyut küçültme adımında ustalaşan bir geri dönüşümcü, tüm tesis genelinde avantaj elde eder.
Kaliteyi toz haline getirmek neden geri dönüşüm ekonomisine yön veriyor?
Aşağı yöndeki işlemler parçacık boyutu konusunda affetmez. Örneğin döner kalıplama, reçinenin eşit şekilde erimesi ve iğne delikleri olmadan kaynaşması için dar bir aralıkta, tipik olarak yaklaşık 200 ila 500 mikron arasında PE tozu gerektirir. Masterbatch ve polimer bileşimleri, kararlı akış davranışına sahip ince tozları tercih eder. Bir pulverizatör geniş bir parçacık boyutu dağılımı ürettiğinde, toz silolarda ayrışır, ölçüm ekipmanından zayıf bir şekilde akar ve tamamen erimeyen kaba parçacıklar bırakır. Sonuç, reddedilen parçalar, ekstra enerji tüketimi ve kayıp marjdır. Tozun tesisten ayrılmadan önce standart elek analiziyle dağılımını ölçmek, bir sonraki prosesin gerçekte ne alacağını bilmenin tek güvenilir yoludur.
Aşırı öğütme de aynı derecede maliyetlidir. İşlemin gerektirdiğinden daha ince malzemeyi itmek ekstra güç tüketir ve bıçakların, disklerin ve eleklerin aşınmasını hızlandırır. Bunun aksine, yetersiz öğütme, yeniden işlenmesi gereken büyük boyutlu parçacıklar oluşturarak hat kapasitesini etkili bir şekilde yarıya indirir. Bu nedenle, boyut küçültme için doğru plastik geri dönüşüm teknolojisi, kararlı sıcaklık kontrolü ve öngörülebilir aşınma ile hedeflenen inceliği nominal verimde tutan teknolojidir. Pratikte bu, jenerik bir makine satın alıp en iyisini ummak yerine, rotor tasarımını, taşlama diski geometrisini ve elek konfigürasyonunu polimere ve amaçlanan uygulamaya uydurmak anlamına gelir.
| Malzeme | Tipik uygulama | Hedef inceliği | Kritik parametre |
|---|---|---|---|
| PE hurda | Rotomolding tozu | 200 ila 500 mikron | Tekdüzelik ve akış |
| PVC hurda | Sert profiller için ince toz | 150 ila 300 mikron | Isı kontrolü ve aşınma |
| PA ve PP hurda | Geri dönüştürülmüş mühendislik tozu | 300 ila 800 mikron | Ortam sıcaklığında çalışma |
Tablo, bir geri dönüşümcünün karşılaştığı tipik durumları özetlemektedir. Her sıra farklı bir makine konfigürasyonuna işaret eder; bu nedenle tek bir evrensel pülverizatör, üç malzeme ailesinin tamamında nadiren kabul edilebilir sonuçlar verir. Her polimer tipine ilişkin üretim deneyimi, çalışan bir tasarımı ömrünü bakım altında geçiren bir tasarımdan ayıran şeydir.
Ekipmanın polimerle eşleştirilmesi
Döndürerek kalıplama için PE geri kazanımı
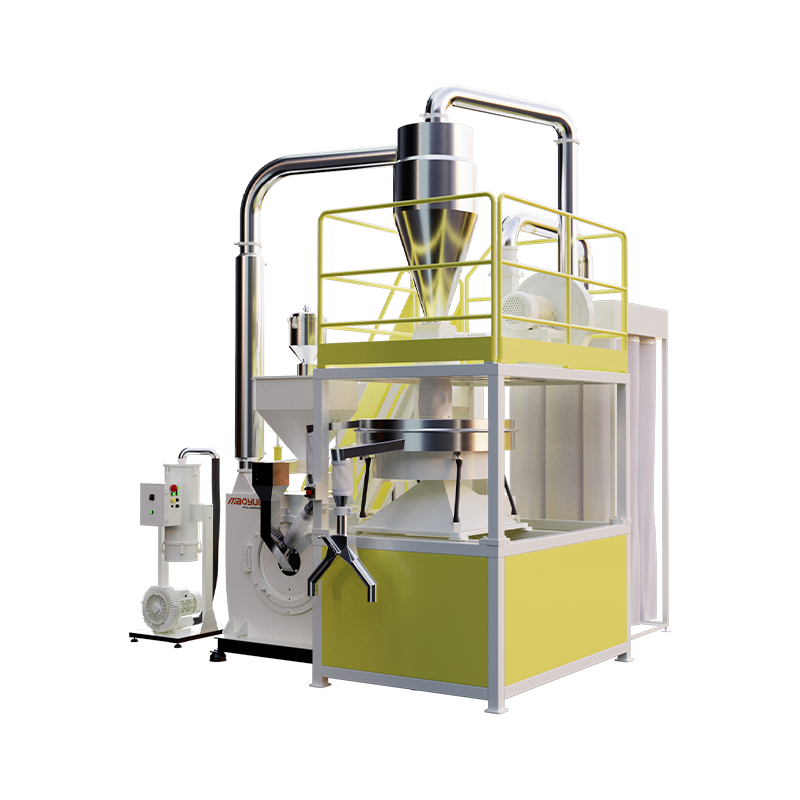
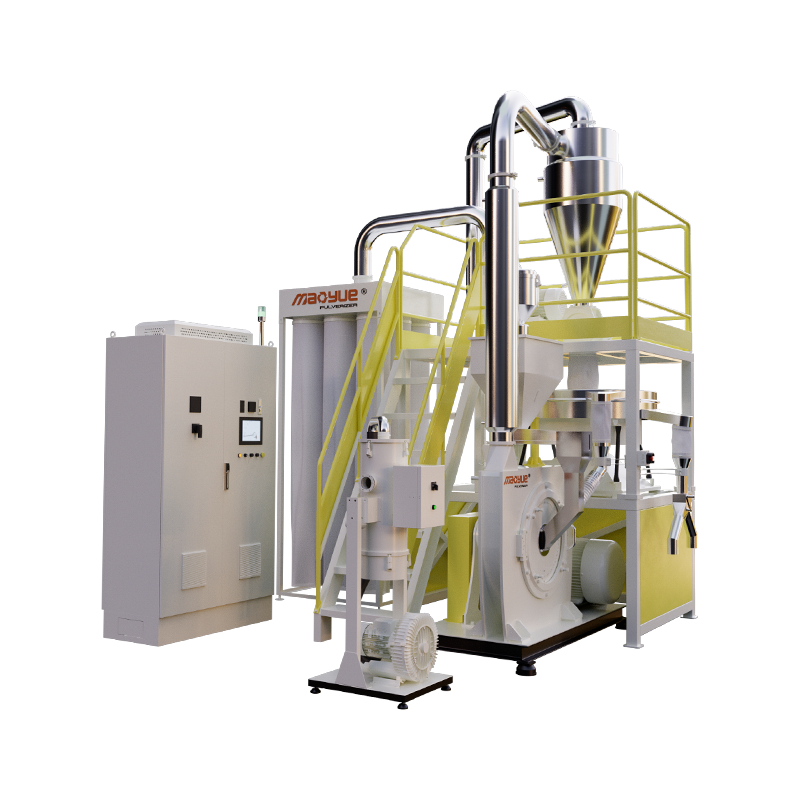
Rotomolding, PE için en zorlu geri dönüşüm uygulamalarından biridir. İri parçacıklar yüzeyde kusurlar oluşturduğundan ve ince toz da zayıf akışa neden olduğundan, tozun dar bir parçacık boyutu dağılımına sahip olması gerekir. Yüksek hızlı rotorlara ve hassas işlenmiş taşlama disklerine sahip modern diskli öğütücüler, gerekli homojenliği korurken yüksek verimde PE tozu üretebilir. Özel bir Yüksek homojenliğe sahip PE döner kalıplama tozu öğütücü döner kalıplama hatlarını besleyen geri dönüşümcüler için pratik bir yatırımdır çünkü toz kıvamı doğrudan kalıplanmış parçada daha düşük ıskarta oranlarına dönüşür. Operatörler ayrıca, pul şekli işlenmemiş peletlerden farklı olduğundan, makinenin geri dönüştürülmüş pulun hafif düzensiz geometrisini sıkışmadan işleyip işleyemeyeceğine de bakmalıdır.
 PE Rotomolding Tozu Yüksek Tekdüzelik 600 Pülverizatör Tedarikçiler, Fabrika - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd., Çin'deki PE Rotomolding Tozu Yüksek Tekdüzelik 600 Pülverizatör Tedarikçileri ve Fabrikasıdır... Ürünü Görüntüle →
PVC hurdası ve aşınma direncinin önemi
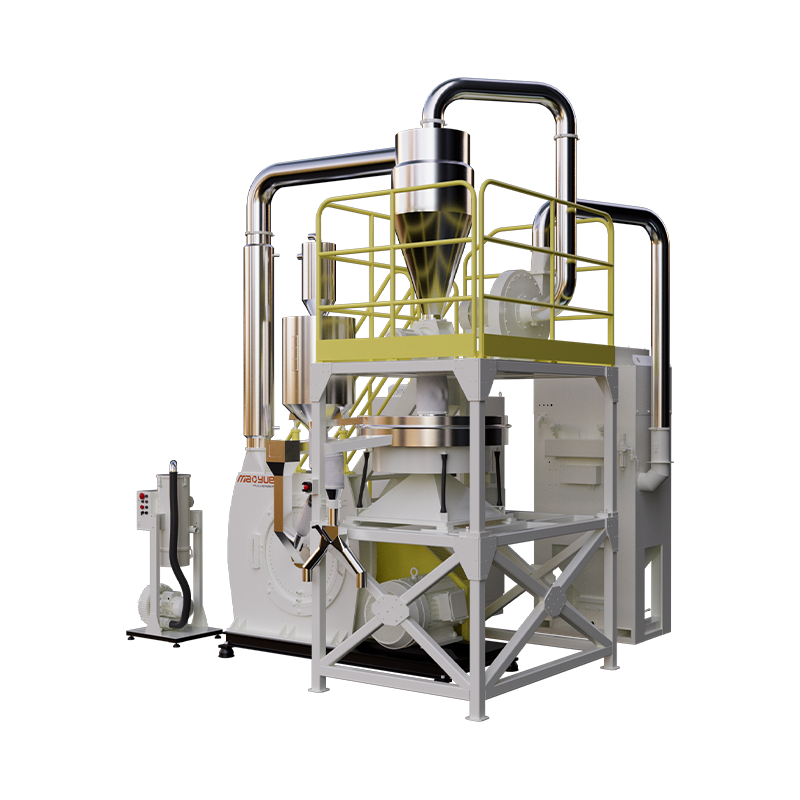
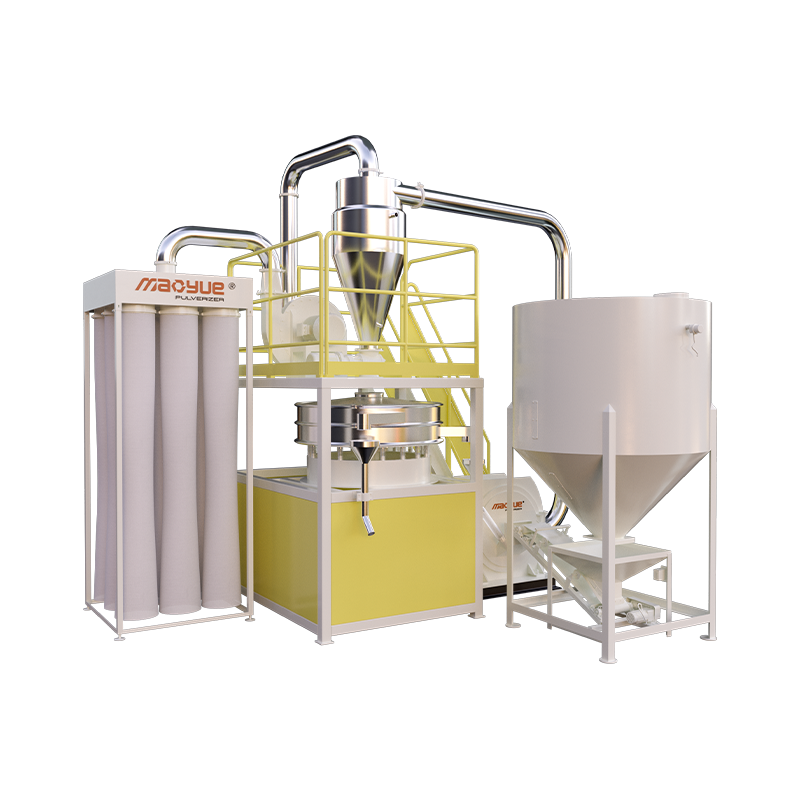
PVC ısıya duyarlıdır ve doğası gereği aşındırıcıdır. Toz haline getirildiğinde disk yüzeyindeki sürtünme sıcaklığı yükseltir ve eğer malzeme aşırı ısınırsa bozunur ve öğütme odasına saldıran aşındırıcı bileşikler açığa çıkar. Bu nedenle PVC geri dönüşüm hatlarının cömert boyutlu rotora, sabit ısı dağıtımına ve aşınmaya dayanıklı takımlara sahip bir pülverizatöre ihtiyacı vardır. bir aşınmaya dayanıklı PVC pulverizatör Klorlu polimerlerin taşlanmasında en büyük maliyet faktörü olan bakım aralıkları arasındaki servis ömrünü uzatmak için alaşımlı çelik bıçaklar ve sertleştirilmiş diskler kullanır. Beslemenin ayrıca kuru olması ve metal parçalarından arınmış olması gerekir, çünkü PVC'nin yumuşak noktası, kirlenmenin taşlama yüzeyine baskı yapmasını ve çizilmeyi hızlandırmasını kolaylaştırır.
 Model 850 PVC Aşınmaya Dayanıklı Kırıcı Tedarikçiler, Fabrika - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd., Çin'deki Model 850 PVC Aşınmaya Dayanıklı Kırıcı Tedarikçileri ve Fabrikasıdır, Özel Model 85... Ürünü Görüntüle →
PA ve PP mühendislik hurdası
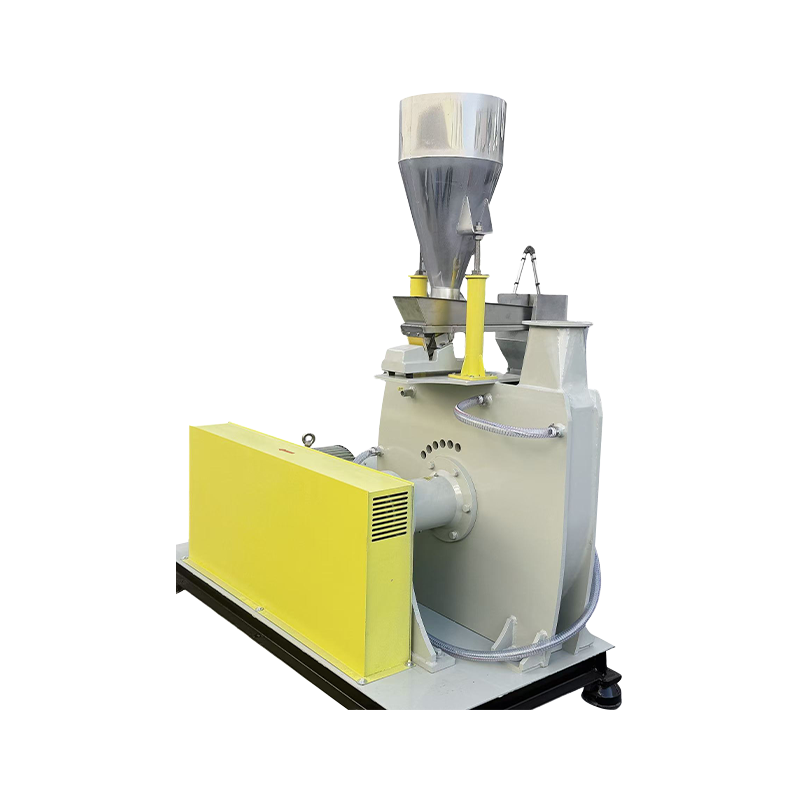
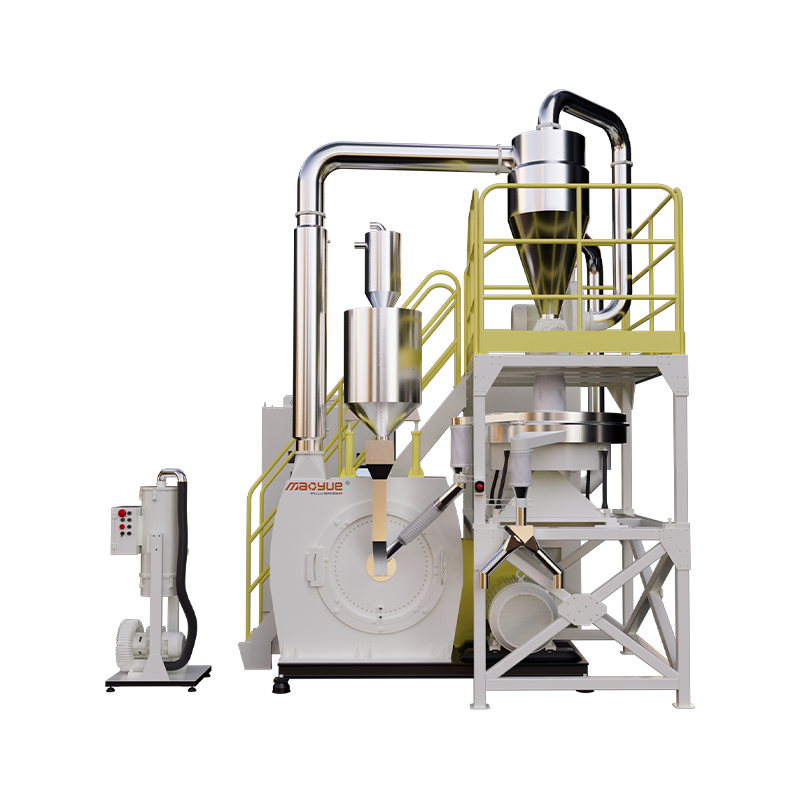
Poliamid ve polipropilen sert ve sünek malzemelerdir. Geleneksel uygulama, polimerin öğütülmeden önce kırılganlaştırılması için sıvı nitrojenle kriyojenik soğutmayı gerektirir; bu, ton başına önemli bir maliyet ekleyen ve tesisin kriyojenik depolama ve taşıma işlemlerini zorlaştıran bir işlemdir. Bir alternatif, makine geometrisinin ve rotor hızının malzemeyi kısa kalma süresi ve verimli hava akışı yoluyla soğuk tutacak şekilde tasarlandığı ortam sıcaklığında taşlamadır. Bu yaklaşım, sıvı nitrojeni proses akışından tamamen ortadan kaldırır. bir ortam sıcaklığı PA Sıvı nitrojensiz PP öğütücü işletme maliyetini düşürür ve tesis güvenlik gereksinimlerini basitleştirir, bu da onu mühendislik hurdalarını işleyen geri dönüşümcüler için güçlü bir seçim haline getirir. Bununla birlikte, makine, ısı birikimini önlemek için öğütülmüş malzemenin hızlı bir şekilde çıkarılmasına dayandığından, elek boyutuna ve ilerleme hızına dikkat edilmesi gerekir.
 500PA/PP Ortam Sıcaklığı Öğütücü Sıvı Nitrojen Tedarikçisi Gerektirmez, Gerçek Changzhou Mao Yue Intelligent Equipment Co., Ltd. 500PA / PP Ortam Sıcaklığı Öğütücüdür, Sıvı Nitrojen Tedarikçisi Gerektirmez ve Fabrika... Ürünü Görüntüle →
Geri dönüşüm işlemleri için seçim kriterleri
Bir geri dönüşüm hattı için pülverizatörün seçilmesi, yıllar içinde kendini amorti eden bir satın alma kararıdır; bu nedenle karşılaştırma, başlangıç fiyatının ötesine geçmelidir. Aşağıdaki faktörler, kârlı toz üreten bir makineyi, enerji ve arıza süresi açısından marj tüketen bir makineden ayırır.
- Özel incelikte verim. Üreticinin, çalıştıracağınız koşullar altında incelik ve kapasite rakamlarını yayınladığını doğrulayın. Çıktının yüzde kaçının hedef parçacık boyutu penceresinde kaldığını sorun.
- Ton başına enerji. Plastiklerin taşlanması enerji yoğun bir iştir. Spesifik enerji tüketimindeki yüzde 10 ila 20'lik farklar, tozun maliyetini doğrudan değiştirir ve yüksek kullanımda bu fark, bir yıl içinde daha iyi bir makinenin maliyetini karşılayabilir.
- Aşınma parçalarının maliyeti ve kullanım ömrü. Bıçaklar, diskler ve rotorlar sarf malzemeleridir. Bunların sertleştirilmiş alaşımlı çelik olup olmadığını ve tedarikçinin bunları kendi bünyesinde üretip üretmediğini kontrol edin, çünkü bu hem fiyatı hem de teslim süresini etkiler.
- Sıcaklık yönetimi. PVC ve ısıya duyarlı herhangi bir formülasyon için, öğütme odasının ve hava akışının tasarımı, istikrarlı bir çıktı mı yoksa sık reçine bozulması mı elde edeceğinizi belirler.
- Entegrasyon. Pülverizatör bir hattın parçasıdır. Besleme, toz toplama ve aşağı yöndeki taşıma, sonradan akla gelen bir düşünce olarak değil, birlikte düşünülmelidir.
Makine türlerinin ve fiyatlarının ayrıntılı bir dökümünü isteyen alıcılar, türleri, kullanımları ve satın alma ipuçlarını kapsayan plastik öğütücü kılavuzu Fiyat teklifi istemeden önce faydalıdır. Ayrıca bir kişiyle çalışmaya değer. Onlarca yıllık üretim tecrübesine sahip pulverizatör üreticisi ve kendi bıçaklarını ve disklerini üretmek, çünkü bu, yedek parça tedarikini kısaltır ve makinenin ömrü boyunca bakım maliyetini azaltır. Çok sayıda işleme atölyesi ve özel bir bıçak üretim merkezi bulunan bir tedarikçi, aşınan parçaların değiştirilmesi gerektiğinde daha hızlı yanıt verebilir ve bu yanıt verme yeteneği, 24 saatlik bir geri dönüşüm hattında, düşük kullanımlı toplu operasyona göre daha önemlidir.
Mekanik ve kimyasal plastik geri dönüşüm teknolojileri arasındaki seçimin ya o ya da bu karar olması gerekmez. Çoğu geri dönüşüm operasyonunda tozlaştırıcı, her iki yolun da ekonomik olarak uygun veya sürdürülemez hale geldiği noktadır. İnceliği koruyan, sıcaklığı kontrol eden ve enerji kullanımını kontrol altında tutan bir makine, düşük değerli hurdaları bile işleyicilerin para ödemeye hazır olduğu toza dönüştürecektir. Ekipmanı polimerle eşleştirin, aşınmayı planlayın ve geri dönüşüm hattı sektörün beklediği marjı sağlayacaktır.