中文简体
Plastik tozunuz Pazartesi günü haznede sabit bir köprü oluşturur ve Salı günü vidayı sular altında bırakırsa makine sorunu değil, akışkanlık sorununuz var demektir. Aynı pulverizatör temiz bir şekilde boşaltılan bir parti üretebilir ve bir sonraki parti takılarak tutarsız dozlamaya, dalgalanmaya ve parçaların reddedilmesine neden olabilir. Uygulamada, tozun akışkanlığı, aşağı yöndeki prosesinizin sorunsuz bir şekilde mi ilerleyeceğini veya manuel kırma için durup durmayacağını belirleyen özelliktir. Bu kılavuz, akışkanlığın ne anlama geldiğini, hangi değişkenleri kontrol etmeniz gerektiğini ve serbest akışlı toz için bir pülverizatörü değerlendirirken nelere dikkat etmeniz gerektiğini açıklamaktadır.
Toz Akışkanlığı Gerçekte Ne Anlama Geliyor?
Yoğunluk veya parçacık boyutundan farklı olarak akışkanlık, tek başına bir malzeme özelliği değildir. Belirli ekipman koşulları altında bir tozun toplu bir düzenek olarak nasıl davrandığını açıklayan türetilmiş bir özelliktir. Büyük bir siloda iyi akan bir toz, küçük bir titreşimli besleyicide tamamen farklı davranabilir. Bu nedenle deneyimli işleyiciler akışkanlığı bir sistem özelliği olarak ele alırlar: malzeme artı ekipman artı çevre.
Plastiği toz haline getirmede amaç, tutarlı bir şekilde beslenen, haznelerin köprü oluşturmadan boşaldığı ve malzemenin vidalar, borular ve kalıplar aracılığıyla dalgalanma olmadan taşındığı bir toz üretmektir. Yapışkan, toplanmış partiler gördüğünüzde, bir akışkanlık hatasına bakıyorsunuz demektir. Altta yatan faktörleri anlamak, onu düzeltmenin ilk adımıdır. Makine tarafına daha derinlemesine bakmak için, bkz. plastik öğütücü nedir genel bakış.
Plastik Pülverizasyonda Toz Akışını Yönlendiren Faktörler
Termoplastikleri toz halinde işlerken aşağıdaki faktörler en çok önemlidir.
Parçacık Boyutu Dağılımı (PSD)
PSD akışın en güçlü tahmincisidir. D50 etrafındaki dar dağılım, daha büyük parçacıklar arasındaki boşlukları dolduran ince parçacıkların sayısını azaltır ve iç sürtünmeyi artırır. D90/D50 oranınız çok yüksekse, aşırı ince taneli geniş bir dağılım elde edersiniz, bu da kohezyonu artırır ve akışın tıkanmasına neden olur. Bir pülverizatör satın aldığınızda temsili bir PSD eğrisi isteyin. Rotomolding ve masterbatch uygulamaları için 2,0 ila 3,0'lık dar bir aralık pratik bir hedeftir.
Parçacık Şekli ve Yüzey Dokusu
Düzensiz, pul pul parçacıklar birbirine kenetlenir ve akışa direnir. Top şeklindeki veya yuvarlak parçacıklar daha serbestçe hareket eder. Dengeli bir bıçak ve disk tasarımı, daha düşük en boy oranına sahip parçacıklar oluşturarak mekanik kilitlemeyi azaltır. Ayrıca pürüzlü bir yüzey sürtünme direncini arttırırken, pürüzsüz bir yüzey azaltır. Bu nedenle öğütme mekanizması seçimi önemlidir.
Nem ve Sıcaklık
Yüzey nemi parçacıklar arasında sıvı köprüler oluşturarak yapışmayı önemli ölçüde artırır. Sudaki %0,1'den %0,3'e küçük bir değişiklik bile serbestçe akan bir tozu yapışkan bir kütleye dönüştürebilir. Sıcaklık aynı zamanda termoplastikleri de etkiler: eğer değirmen sıcak çalışırsa, toz yumuşayabilir, birbirine kaynaklanabilir ve akışını kaybedebilir. Bu nedenle sıvı nitrojen olmadan ortam sıcaklığında öğütme, PA ve PP malzemeler için önemli bir avantajdır.
Elektrostatik Yük
Plastik tozlar yalıtkandır ve statik yükü kolayca toplar. Zıt yüklü parçacıklar metal yüzeyleri çeker, agregatlar oluşturur ve onlara yapışır. Topraklanmış ekipmanın kullanılması, uygun anti-statik tasarım ve uygun rotor hızı bu etkiyi bastırabilir.
Toz Akışkanlığı Nasıl Ölçülür?
Ölçmediğiniz şeyi yönetemezsiniz. Standartlaştırılmış testler, tozunuzu kabul kriterleriyle karşılaştırmanıza ve ekipmanı anlamlı bir şekilde belirlemenize olanak tanır.
| Yöntem | Ölçüm | Serbest Akış Aralığı | Pratik Not |
|---|---|---|---|
| Yatma Açısı | Dökme sonrası kazık açısı | 25-35 derece | Basit ama düşme yüksekliğine duyarlı |
| Hausner Oranı | Taped yığın yoğunluğu / havalandırmalı yığın yoğunluğu | 1,25'ten az | Silo ve haznelerdeki tozlar için iyi gösterge |
| Carr Endeksi | (Vuruşlu - Havalandırmalı) / Vuruşlu x 100 | %20'den az | Dikkatli dokunma protokolü gerektirir |
| Orifis Akış Hızı | Zaman başına tanımlanmış bir açıklıktan kütle akışı | Doğrudan ölçülen | Vidalı hatların en iyi temsilcisi |
Duruş açısı hızlı bir niteliksel kontrol sağlar. Hausner oranı ve Carr indeksi hazne tasarımı için faydalı sıralamalar sağlar. Orifis akışı, malzemenin aslında bir vida veya valftan nasıl besleneceği hakkında bilgi verir. Tedarik için, işlemeyi planladığınız toz için üçünü de talep edin. Sonuçları yukarıdaki serbest aralıklarla karşılaştırın ve verileri kabul testinizin bir parçası olarak kullanın.
Ekipman Tasarımı Toz Akışını Nasıl İyileştirir?
Doğru pulverizatör parçacık boyutunu azaltmaktan fazlasını yapar. Tüm parçacık popülasyonunu ve termal geçmişini kontrol eder. Akışı doğrudan geliştiren tasarım özellikleri şunlardır:
- Ayarlanabilir disk hızı ve aralığı — Daha geniş bir boşluk, daha iyi akabilen ancak proses gereksinimlerinizi karşılamayan daha kaba toz üretir. Daha dar bir aralık daha ince toz verir ancak daha fazla ince tane üretebilir. Bu dengeyi ayarlama yeteneği çok önemlidir.
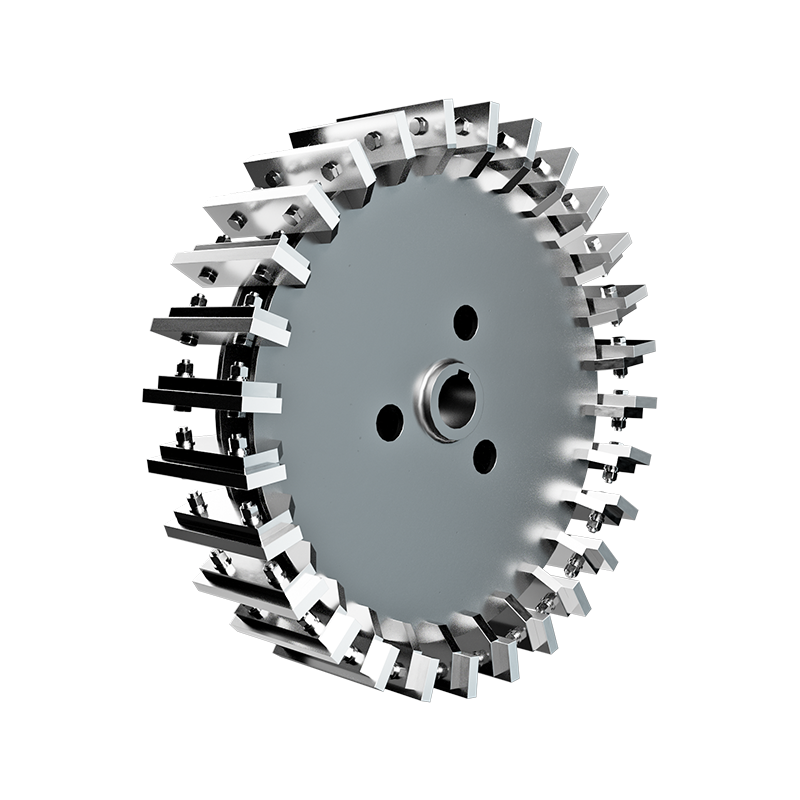
- Aşınmaya dayanıklı alaşımlı çelik bıçaklar ve diskler — Aşınmış takımlar düzensiz parçacık şekilleri ve aşırı ince taneler oluşturarak akış tutarlılığını bozar. Sertleştirilmiş bileşenler geometrilerini koruyarak PSD'yi tonlarca stabil tutar.
- Sıcaklık kontrolü — Ortam sıcaklığında toz haline getirme, sıvı nitrojen gerektirmeden ısıya bağlı topaklanmayı önler. Bu, özellikle kriyojenik öğütmenin maliyet ve karmaşıklık kattığı PP ve PA için değerlidir.
- Hava sınıflandırması veya entegre tarama — Çıkış akışından aşırı büyük ve ultra ince parçacıkların çıkarılması PSD'yi sıkılaştırır ve akışı doğrudan iyileştirir.
Örneğin, PA veya PP işlenirken, sıvı nitrojene dayanmayan ortam sıcaklığındaki bir öğütücü, kullanım noktasında serbest akışlı kalan bir toz üretirken işletme maliyetlerini azaltır. Döndürerek kalıplamada yüksek düzgünlükteki çıktı, tozun kalıbı tutarlı bir şekilde dolduracağını ve kalıptan temiz bir şekilde çıkacağını gösterir.
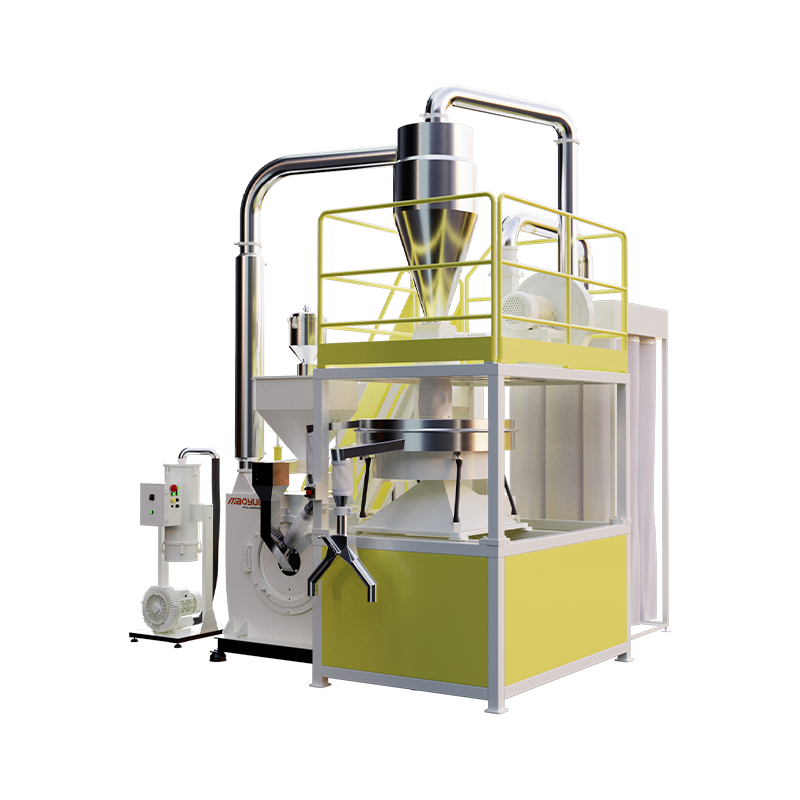
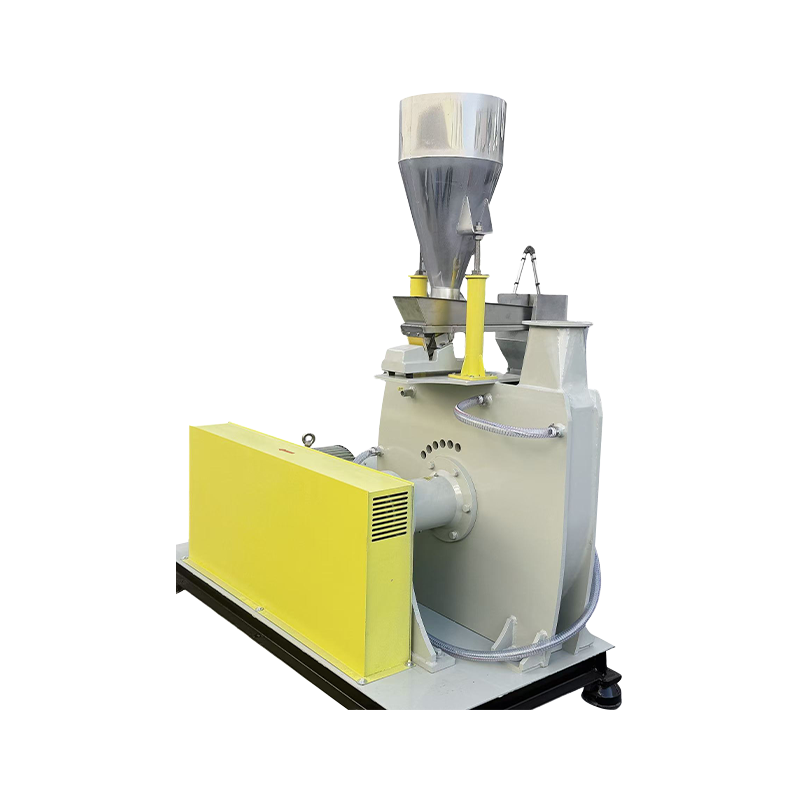
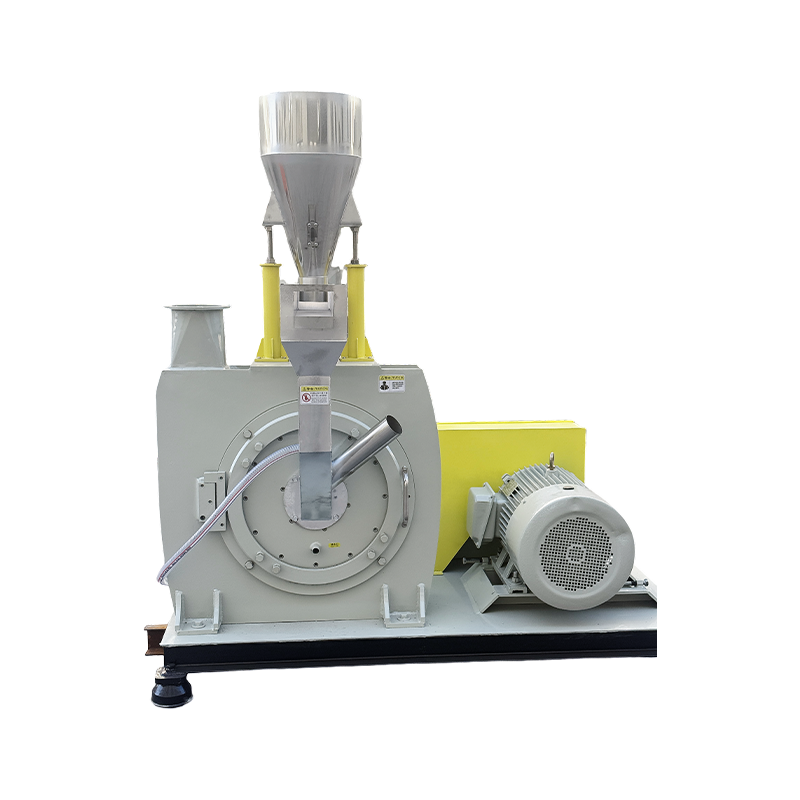
 Ortam Sıcaklığı PA/PP Sıvı Azotsuz Pülverizatör Bu pulverizatör PA ve PP'yi ortam sıcaklığında işleyerek sıvı nitrojen maliyetlerini ortadan kaldırırken serbest akışlı toz üretir. Verimli taşlama diski ve kontrollü sıcaklığı, bozulmayı ve eriyik yapışmasını önleyerek küçük ve orta ölçekli işlemler için uygun maliyetli olmasını sağlar. Ürünü Görüntüle →
İnce PVC Tozları: Özel Bir Durum
PVC'nin toz haline getirilmesi kendi akışkanlık zorluklarını da beraberinde getirir. Hedef genellikle doğası gereği daha yapışkan olan, yüksek yüzey alanına sahip ince bir tozdur. Aynı zamanda taşlama bölgesi çok ısınırsa PVC de bozunur. İnce toz öğütücünün, tozun akmasını sağlamak için dar PSD'yi kontrollü sıcaklıkla dengelemesi gerekir. Malzemenin hızlı bir şekilde boşaltılmasına ve aşırı frezelemenin önlenmesine yardımcı olduğundan, daha büyük bir rotora sahip, yüksek verimli bir taşlama diski sunan bir makine arayın.
Sistem doğru parçacık popülasyonunu ürettiğinde, siklonun içinden tıkanmadan torba haznesine akan bir toz elde edersiniz; akışkanlığın en önemli olduğu nokta da budur.
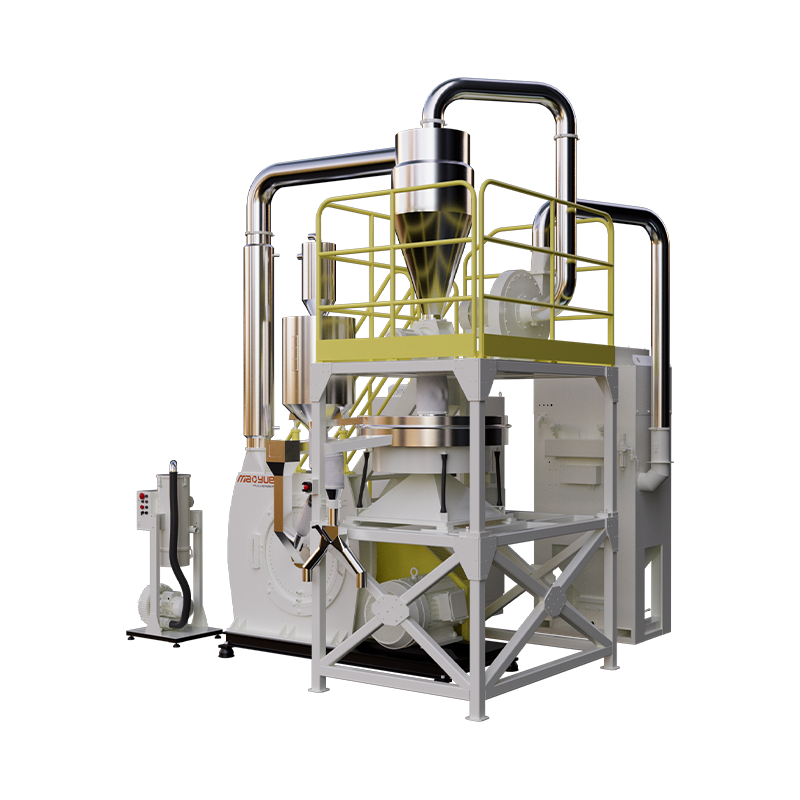
 Büyük Ölçekli Geri Dönüşüm için Yüksek Kapasiteli PVC İnce Toz Pülverizatörü Yüksek verimli PVC geri dönüşümü için tasarlanan bu 900 mm'lik pulverizatör, 1500-2200 saate kadar dayanabilen dayanıklı alaşım disklerle 1300 kg/saat'e kadar üretim yapar. Çift devreli soğutma ve titreşim sönümleme, 7/24 sürekli çalışmada bile stabil, rengi stabil toz sağlar. Ürünü Görüntüle →
Pulverizatör Satın Almadan Önce Neleri Kontrol Etmelisiniz?
Pülverizatör üreticilerinin tekliflerini karşılaştırırken yalnızca fiyata dayalı bir karar vermekten kaçınmak için aşağıdaki kontrol listesini kullanın. Seçim faktörleri hakkında daha geniş bir bağlam için, plastik öğütücü kılavuzu .
- PSD raporu isteyin Gerçek malzemeniz için hedef kapasitenizde. D50, D90 ve açıklığa bakın.
- Akışkanlık testi isteyin elde edilen toz üzerinde. Duruş açısı ve Hausner oranı verilerini sağlayabilen bir tedarikçi, size aşağı yöndeki etkileri anladığını gösteriyor.
- Taşlama bileşenlerini inceleyin — Bıçaklar ve diskler sertleştirilmiş alaşımlı çelik mi? Ton cinsinden beklenen hizmet ömrü nedir? Değiştirme maliyeti nedir?
- Termal performansı kontrol edin — Makine rulman ve hazne sıcaklığını kontrol ediyor mu? Isıya duyarlı malzemeler için ortam sıcaklığında çalışıyor mu?
- Verim kararlılığına bakın — İlk partide fazla taşlayan ve daha sonra az taşlayan bir makine size hareketli bir akışkanlık standardı sağlayacaktır. D90'da ±%5 gibi toleranslı bir kapasite garantisi isteyin.
Yüksek homojenliğe sahip döner kalıplama tozu iyi bir test örneğidir. Ekipman istikrarlı, tek biçimli bir parçacık popülasyonu üretiyorsa, daha az ürün israfı ve daha fazla tekrarlanabilir döngü süresi göreceksiniz.
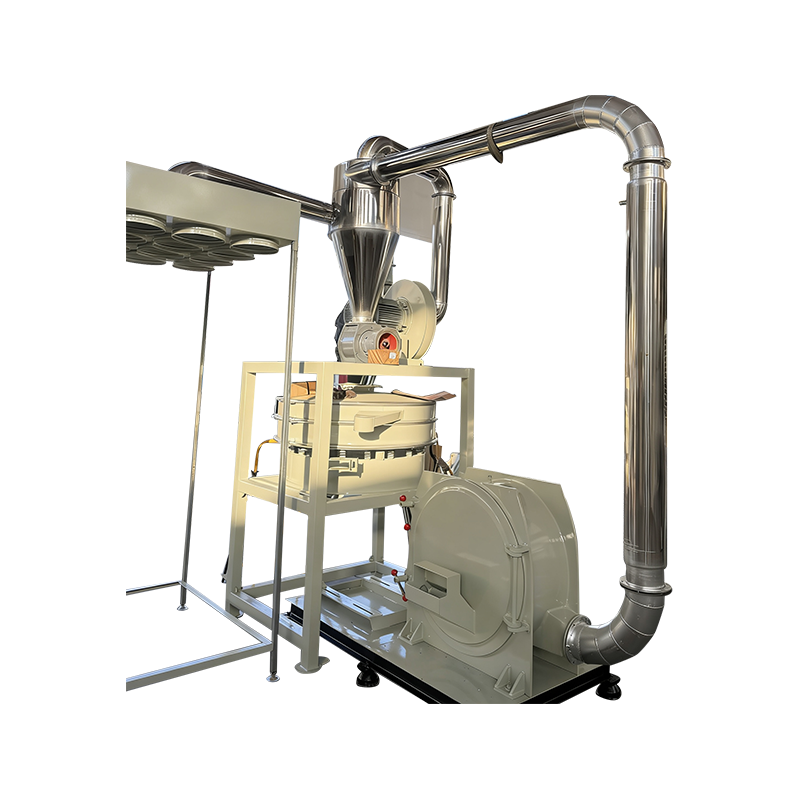
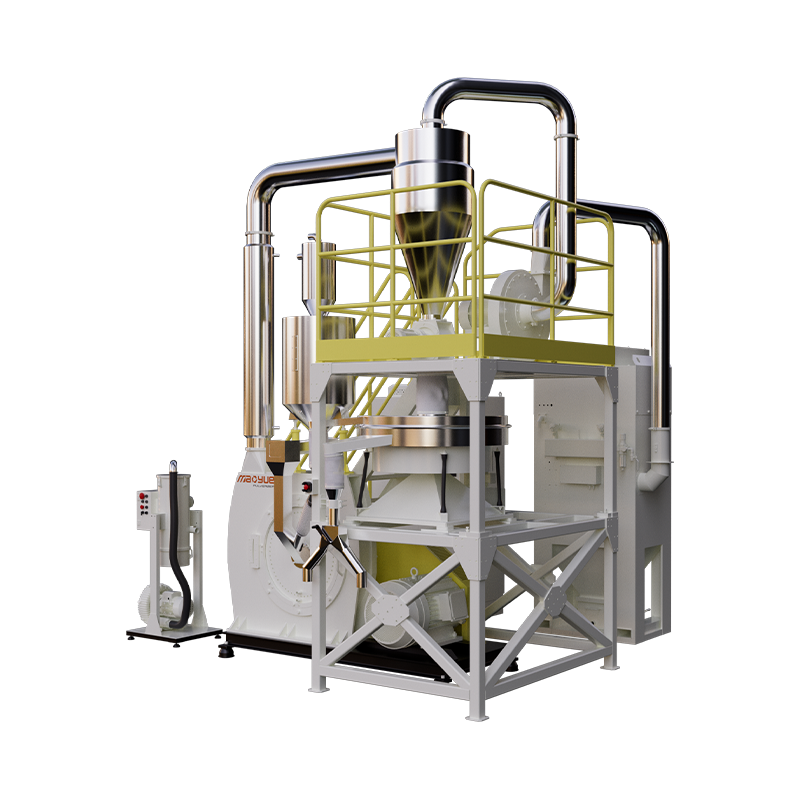 Büyük Ölçekli Üretim için Yüksek Düzeyde PE Rotomolding Pülverizatörü Döndürerek kalıplama için tasarlanan bu 800 model pulverizatör, 20-100 mesh arası parçacık boyutlarında 600-1500 kg/saat üretim yapar. Hassas taşlanmış DC53 diskleri dar parçacık dağılımı sağlayarak pürüzlü yüzeyler ve eşit olmayan kalınlık gibi ürün kusurlarını azaltır. Ürünü Görüntüle →
Tozun akışkanlığının üretimin çalışma süresi, ürün kalitesi ve proses güvenliği üzerinde doğrudan etkisi vardır. Bu kozmetik bir ölçü değildir; boşalan bir silo ile çekiç gerektiren bir silo arasındaki farktır. Akışın neden başarısız olduğunu, bunun nasıl ölçüleceğini ve hangi ekipman özelliklerinin bunu engellediğini anlayarak, yalnızca daha küçük değil, tutarlı, serbest akışlı bir toz sağlayan bir pülverizatörü belirleyebilirsiniz.
Bir sonraki makinenizi değerlendirirken, burada açıklanan testleri ve aralıkları kabul temeliniz olarak kullanın ve tedarikçinin, ekipmanının disk ve bıçak setinin ömrü boyunca bu performansı koruyacağını kanıtlayabileceğinden emin olun.