中文简体
Aynı PE reçinesinden iki parti aynı pulverizatörde öğütülür. İlk parti hazneden eşit şekilde akar, kalıbın her köşesine yerleşir ve eşit duvar kalınlığına sahip döndürülerek kalıplanmış bir parça üretir. İkinci parti, besleme hunisinin boğazında köprü oluşturur, beslemeyi durdurur ve bitmiş parçada boşluklar bırakır. Elek analizi her iki parti için de neredeyse aynı görünüyor. Akışkanlık indeksi bunu yapmaz.
Akışkanlık endeksi, parçacık boyutlarının kağıt üzerinde ortalamasından ziyade, bir tozun gerçek bir üretim hattında nasıl davranacağını söyleyen pratik sayıdır. Bu tek bir sabit değer değil, birkaç basit testten oluşturulan bir ölçüm ailesidir. Bu makale, akışkanlık endeksinin ne olduğunu, en yaygın versiyonların nasıl hesaplandığını ve bu sayıların plastik püskürtme ekipmanını seçme ve çalıştırma şeklinizi neden etkilemesi gerektiğini açıklamaktadır.
Akışkanlık Endeksi Nedir?
Akışkanlık indeksi, bir tozun yerçekimi, hava basıncı veya mekanik çalkalama altında ne kadar kolay hareket ettiğini açıklayan sayısal bir derecedir. Tek bir test akışın her yönünü kapsamadığı için bu terim, her biri farklı bir soruyu yanıtlayan birçok ilgili ölçümü kapsar. Toz rahatça dökülüyor mu? Titreşim altında sıkışıyor mu? Hazne açıklığının üzerinden kavisli mi? Bir delikten sabit bir hızla boşalıyor mu?
En yaygın olarak başvurulan bileşik ölçek, 1960'larda geliştirilen Carr akışkanlık endeksidir. Her biri 0'dan 25'e kadar puanlanan dört alt endeksi birleştirir:
- Yatış açısı indeksi
- Spatula indeksinin açısı
- Sıkıştırılabilirlik indeksi, Carr İndeksi olarak da bilinir
- Tekdüzelik indeksi
Dört değerin toplamı 100 üzerinden toplam puan verir. Daha yüksek toplam, daha iyi akış anlamına gelir. Yorumlama bantları aşağıda gösterilmiştir.
| Toplam Puan | Akış Sınıflandırması |
|---|---|
| 90-100 | Mükemmel |
| 80-89 | iyi |
| 70-79 | Fuar |
| 60-69 | Geçilebilir |
| 40-59 | Zayıf |
| 20-39 | Çok fakir |
| 0-19 | Çok, çok fakir |
Pek çok ince plastik toz, herhangi bir düzeltici işlem yapılmadan önce 60 ila 75°C aralığında bulunur. Partikül boyutu dağılımı dar ve partikül şekli düzenli olduğunda 80'in üzerindeki puanlara ulaşılabilir; iyi tasarlanmış bir plastik öğütücünün sunması gereken tam olarak budur.
Carr Endeksi ve Hausner Oranı: En Basit İki Sayı
Çoğu kalite kontrol laboratuvarı pahalı enstrümantasyon gerektirmeyen iki değerle başlar: sıkıştırılabilirlik indeksi olarak da adlandırılan Carr İndeksi ve Hausner oranı. Her ikisi de kütle yoğunluğundan ve sıkıştırılmış yoğunluktan türetilir.
Kütle yoğunluğu, bilinen bir toz kütlesinin dereceli bir silindire dökülmesi ve çökelmemiş hacmin okunmasıyla ölçülür. Tapalanan yoğunluk, hacmin değişmesi durana kadar silindire mekanik olarak vurulduktan sonra ölçülür. Formüller şunlardır:
Carr İndeksi = [(Kılavuz yoğunluğu - Yığın yoğunluğu) / Vuruş yoğunluğu] x 100
Hausner oranı = Sıkıştırılmış yoğunluk / Yığın yoğunluğu
Her ikisinin de arkasındaki mantık basittir. Vuruştan sonra çok daha sıkı bir şekilde paketlenen bir toz, yüksek parçacıklar arası sürtünmeye ve mekanik kenetlenmeye sahiptir; bunların her ikisi de akışa direnç gösterir. Gevşek ve sıkıştırılmış yoğunlukları neredeyse eşit olan bir tozun iç sürtünmesi düşüktür ve serbestçe akacaktır.
İşte çalışan bir örnek. Bir PE tozunun yığın yoğunluğu 0,35 g/cm3 ve sıkıştırılmış yoğunluğu 0,47 g/cm3'tür. Carr Endeksi [(0,47 - 0,35) / 0,47] x 100 olup, 25,5'e eşittir. Hausner oranı 0,47 / 0,35'tir ve bu da 1,34'e eşittir. Her iki sayı da yeterli akışa işaret eder; bu, tozun hareket edeceği ancak kritik hazne geometrilerinde titreşime veya akış yardımına ihtiyaç duyabileceği anlamına gelir.
| Carr Endeksi (%) | Hausner Oranı | Akış Sınıflandırması |
|---|---|---|
| 10 veya daha az | 1.00-1.11 | Mükemmel |
| 11-15 | 1.12-1.18 | iyi |
| 16-20 | 1.19-1.25 | Fuar |
| 21-25 | 1.26-1.34 | Geçilebilir |
| 26-31 | 1.35-1.45 | Zayıf |
| 32-37 | 1.46-1.59 | Çok fakir |
| 38 veya daha fazla | 1,60 veya daha fazla | Çok, çok fakir |
Bu iki endeks, Amerika Birleşik Devletleri Farmakopesi'nin diğer birkaç yöntemin yanı sıra resmi toz akışı bölümü USP <1174>'te bunları listeleyecek kadar güvenilirdir. Bu, Carr Index ve Hausner oranını herhangi bir toz tesisinde proses kontrolü için savunulabilir, tekrarlanabilir bir seçim haline getirir.
Yatma Açısı ve Bilmeye Değer Diğer Testler
Durma açısı, toz huniden döküldükten sonra toz yığınının eğimi ile yatay taban arasındaki en dik açıdır. Mevcut en hızlı akışkanlık göstergesidir ve parçacık şekliyle doğrudan ilişkilidir. Yuvarlak parçacıklar birbiri üzerinde yuvarlanır ve düşük açılı yığınlar oluşturur; düzensiz, bloklu veya lifli parçacıklar dik yığınlar oluşturur.
Plastik tozlar için tabloyu iki ek yöntem tamamlıyor. Bir delikten geçen akış, birim zaman başına belirli bir açıklıktan boşaltılan tozun kütlesini ölçer; bu, doğrudan hazne boşaltma ve dozajlamayla ilgilidir. Kesme hücresi testi, yük altında iç sürtünmeyi ve yapışmayı ölçer; bu da depolama silolarındaki bükülme ve delinmeyi tahmin eder. Rutin üretim kontrolü için Carr İndeksi ve Hausner oranıyla birlikte durma açısı genellikle yeterlidir.
Plastik Tozu Üretiminde Akışkanlık İndeksi Neden Önemlidir?
Akışkanlık soyut bir laboratuvar meselesi değildir. Bir üretim hattının nominal kapasitede çalışıp çalışmadığına veya vardiya başına birkaç kez durup durmadığına karar verir ve bitmiş bir parçanın duvar kalınlığı spesifikasyonlarını karşılayıp karşılamadığına veya hurdaya mı dönüşeceğine karar verir.
Rotomolding
Döner kalıplamada, PE tozunun iki eksende dönen bir kalıbın iç kısmı boyunca eşit şekilde akması gerekir. Zayıf akışkanlık, karmaşık geometrilerde eşit olmayan duvar kalınlığına, küçük deliklere ve köprülere neden olur. Rotomolding kaliteleri bu nedenle yüksek tekdüzelik ile dar bir parçacık boyutu dağılımına göre öğütülür ve bunları üreten diskli değirmenin partiden partiye bu dağılımı tutacak kadar stabil olması gerekir.
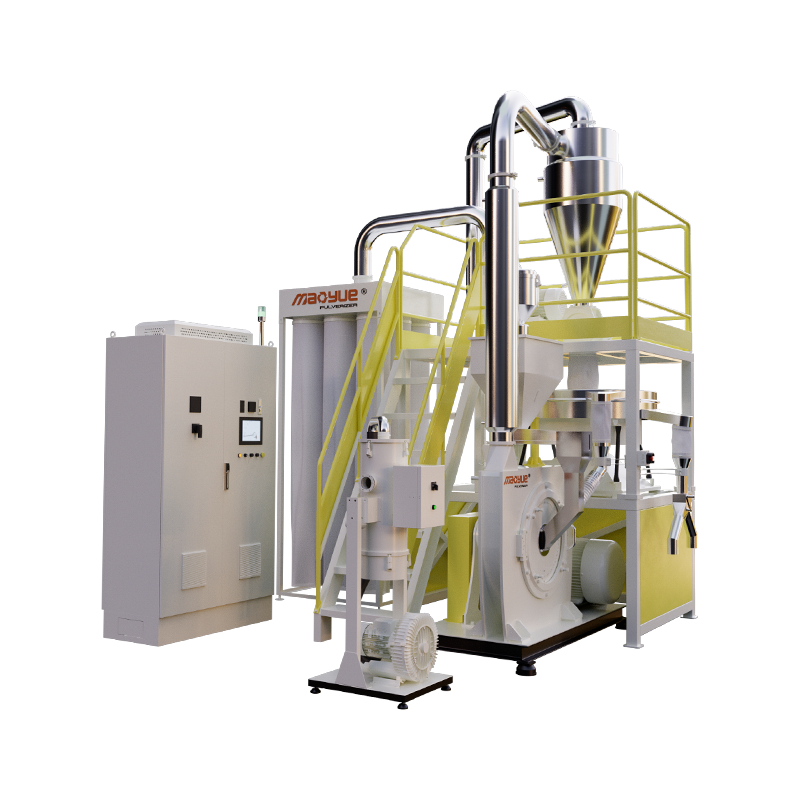
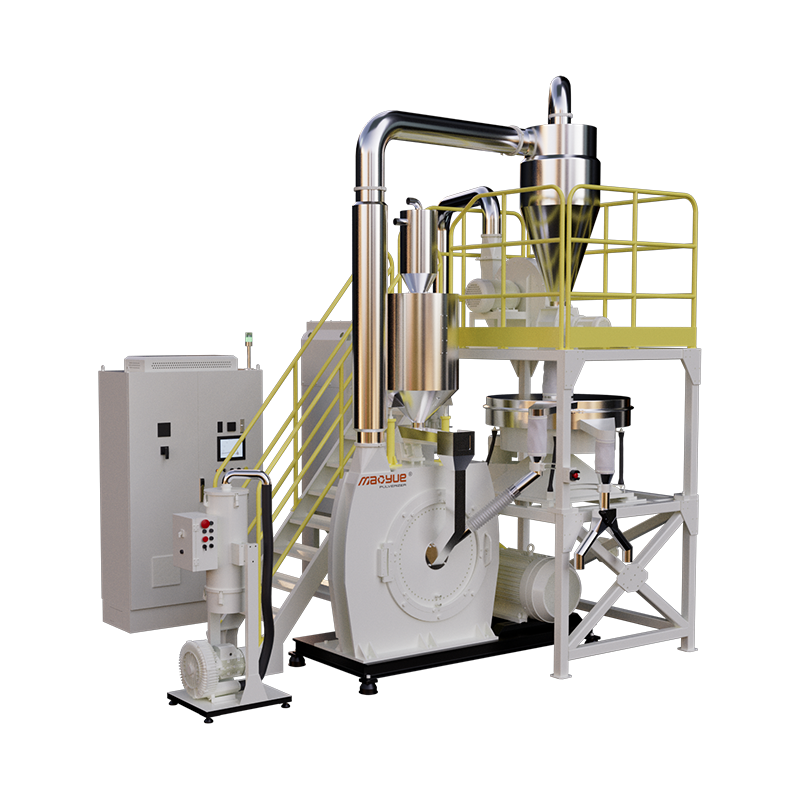
 DC53 Taşlama Diskli Mao Yue 500 PE Rotomolding Toz Pülverizatörü Bu kompakt pulverizatör, küçük ve orta ölçekli döner kalıplama üreticileri için üretilmiştir ve 20 ila 100 mesh inceliğinde 150-450 kg/saat üretim yapar. DC53 diskleri ve hassas taşlanmış bıçakları, tutarlı akışkanlık için dar parçacık dağılımının korunmasına yardımcı olur. Ürünü Görüntüle →
Masterbatch ve polimer bileşikleri
Masterbatch ve bileşik üretiminde toz, bir ekstrüdere veya karıştırıcıya sürekli olarak ölçülür. Toz taşarsa, kavislenirse veya yığınlar arasında kütle yoğunluğu değişirse, katkı maddesi dozajı değişir ve son renk veya mekanik özelliklerde kayma olur. Bu nedenle istikrarlı bir akışkanlık endeksi, yalnızca sahip olunması güzel bir kalite ölçütü değil, partiler arası tutarlılığın da bir parçasıdır.
Ortam sıcaklığında PA ve PP
PA ve PP, sıvı nitrojen ile kırılganlaştırılmadıkları sürece, cam geçiş sıcaklıklarının altında öğütülmeye dirençli, sert, sünek polimerlerdir. Ortam sıcaklığında öğütme bu maliyeti ortadan kaldırır, ancak parçacık şekli ve ince tane içeriği büyük ölçüde disk tasarımına ve rotor hızına bağlıdır. Bloklu, düzenli parçacıklar üreten bir makine, polimeri lifli parçalara bölen bir makineye göre gözle görülür derecede daha iyi bir akışkanlık indeksi verecektir.
 Sert Polimerler için Mao Yue PA/PP-500 Ortam Sıcaklığında Pülverizatör Sıvı nitrojen içermeyen PA ve PP için tasarlanan bu ünite, yüksek krom alaşımlı disklere ve eriyik yapışmasını önlemek için akıllı sıcaklık kontrolüne sahiptir. Tutarlı akış indekslerini destekleyen, 20-100 mesh aralığında düzgün, serbest akışlı toz üretir. Ürünü Görüntüle →
PVC ince toz
PVC kuru karışımları ve ince tozlar plastisollerde, döner kalıplamada ve ekstrüzyonda kullanılır. 100 mesh'in altındaki parçacıklar yüzey alanını arttırır ve füzyonu geliştirir, ancak aynı zamanda kohezyonu da arttırır ve durma açısını yükseltir. Boyut dağılımını sıkı tutarken ince toz üretebilen bir pülverizatör, akışkanlık endeksini işlenebilir bir aralıkta tutacaktır; geniş bir yelpazede ince parçacıklar üreten bir makine, bunların hızlı bir şekilde düşmesini izleyecektir.
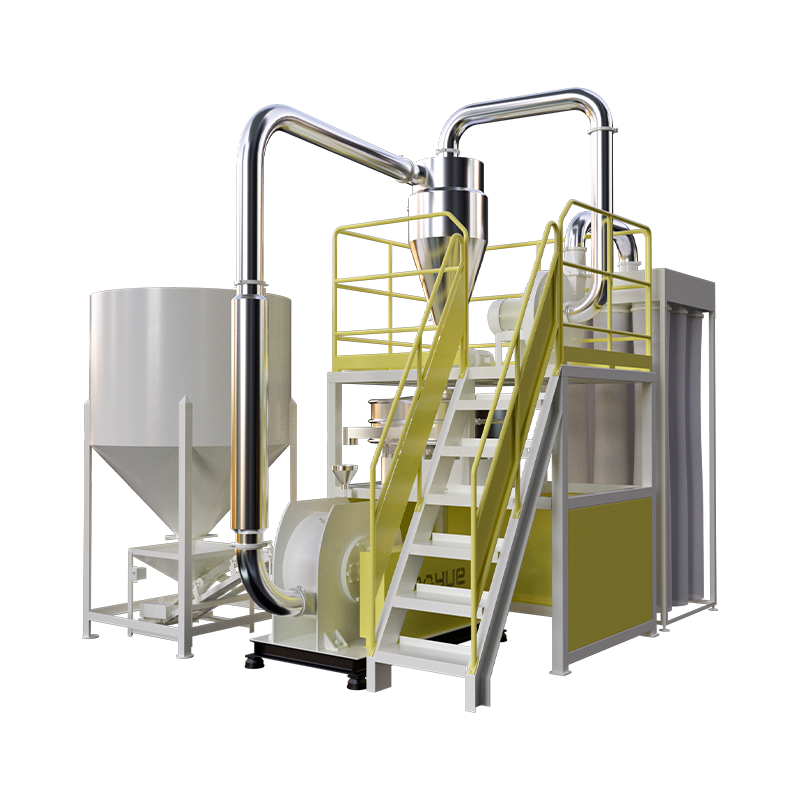
 Yüksek Hacimli Üretim için Mao Yue 900 PVC İnce Toz Pülverizatörü Büyük ölçekli PVC işlemede serinin amiral gemisi olan bu 900 mm diskli makine, dayanıklı alaşım diskler ve çift devreli soğutmayla 1300 kg/saate kadar kapasiteye ulaşır. Parçacık şeklini ve boyut dağılımını sıkı tutarak zorlu işlemlerde istikrarlı akışkanlığın korunmasına yardımcı olur. Ürünü Görüntüle →
Ekipman Seçimleri Akışkanlık İndeksini Nasıl Değiştirir?
Çoğu ekipman tartışmasında gözden kaçırılan nokta, plastik tozun akışkanlık indeksinin büyük oranda onu öğüten makine tarafından belirlenmesidir. Elek analizi size ortalama parçacık boyutunu söyler, ancak akışkanlık bu ortalama etrafındaki dağılıma ve her bir parçacığın şekline bağlıdır.
Geniş parçacık boyutu dağılımı iyi akışın ilk düşmanıdır. İnce parçacıklar daha büyük olanların arasındaki boşluklara yerleşir, yapışmayı artırır ve sıkıştırılan yoğunluğu artırır. Dar bir dağılım tozun hareketli kalmasını sağlar. Boyut küçültme konusunda otuz yıllık deneyime sahip bir plastik öğütücü üreticisi olan Changzhou Mao Yue Intelligent Equipment'ta her makine tasarımı aynı sonucu hedefler: dar bir parçacık boyutu dağılımı ve nominal çıktıda istikrarlı bir akışkanlık indeksi.
Sıcaklık yönetimi ikinci faktördür. PA ve PP gibi reçineler diskli değirmen ısındığında yumuşar ve yumuşayan polimer temiz bir şekilde kırılmak yerine deforme olur. Sonuç, uzatılmış parçacıklar ve bozulmuş bir akışkanlık indeksidir. Yeterli soğutmaya sahip ortam sıcaklığındaki bir öğütücü, polimeri kırılacak kadar kırılgan tutar ve iyi akan düzenli bloklu parçacıkları üretir.
Disk ve bıçağın durumu üçüncü faktördür. Kesici kenarlar aşındıkça polimer üzerindeki mekanik gerilim artar, ısı üretimi artar ve düzensiz parçacıkların ve ince tanelerin oranı artar. Pülverizatör disklerinin ve bıçaklarının düzenli muayenesi yalnızca bir bakım görevi değildir; bu bir akışkanlık kontrol görevidir. Pülverizatörün iç kısımlarının parçacık şeklini nasıl etkilediğine daha yakından bakmak için açıklamamızı okuyun. plastik öğütücünün gerçekte yaptığı şey .
Pulverizatör Satın Almadan Önce Sorulması Gerekenler
Toz haline getirme ekipmanını değerlendirirken yalnızca elek analizini değil, toz akışı verilerini isteyin. Herhangi bir tedarikçi ortalama parçacık boyutunu belirtebilir; çok azı size Carr İndeksini, Hausner oranını ve makinelerinin kendi reçinenizden ürettiği tozun durma açısını gösterebilir. Biz bir kaynak fabrikası olduğumuz için, malzemenizle denemeler yapabilir ve taahhütte bulunmadan önce bu rakamları sağlayabiliriz.
Bir sonraki ekipman incelemeniz sırasında bu kontrol listesini kullanın:
- Hedef parçacık boyutunda referans tozunun Carr İndeksi nedir?
- Bu boyutta durma açısı nedir?
- Makine hedef meshin altındaki ince tanelerin yüzde kaçını üretiyor?
- Makine ortam sıcaklığında mı çalışıyor yoksa sıvı nitrojen veya ikincil soğutma mı gerektiriyor?
- Disk ve bıçaklar aşındıkça akışkanlık endeksi nasıl değişir?
Cevaplar size uzun vadeli toz kıvamı hakkında herhangi bir broşür spesifikasyonundan daha fazlasını anlatacaktır. Tedarikçi akış verilerini sağlayamıyorsa bunu bir uyarı işareti olarak değerlendirin. Bizim pulverizatör seçim kılavuzu makine tiplerini, çalışma prensiplerini ve satın alma kriterlerini daha derinlemesine kapsar.
Akışkanlık endeksi bir pazarlama numarası veya laboratuvar merakı değildir. Bu, tozunuzun bir haznede, bir kalıpta veya bir ekstruder besleme boğazında nasıl davranacağına ilişkin doğrudan bir tahmindir. Kendi malzemenizde ölçün, makineler arasında karşılaştırın ve satın alma kriterlerinizin bir parçası haline getirin. Sonraki prosesinizin tutarlılığı ve bitmiş parçalarınızın kalitesi bunu takip edecektir.