中文简体
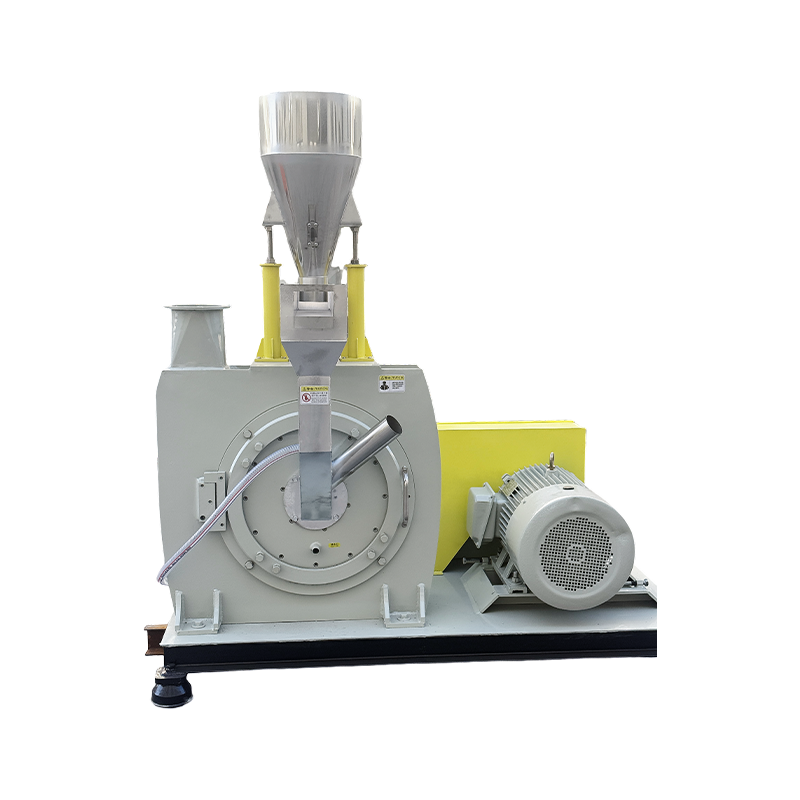
Kenar döşemesi, profil hurdası ve SPC döşeme üretiminden reddedilen levhalar, uygun işlemlerden sonra yeniden kullanılabilir malzeme haline gelebilir. Ancak farklı kaynaklardan gelen hurdaların formülasyonu, boyutları ve bağlı malzemeleri farklılık gösterebilir. Uygun bir pülverizatörün seçilmesi için motor gücü ve ekipman fiyatı tek başına yeterli değildir.
Ekipman seçimine dört alan aracılığıyla yaklaşılabilir: malzeme özellikleri, yeniden kullanım gereksinimleri, ekipman konfigürasyonu ve maliyetler. Makine ve destek ekipmanına karar vermeden önce neyi işlemeniz gerektiğini ve tozun nasıl kullanılacağını tanımlayın.
Bu makale bir fabrikada üretilen SPC döşeme üretim hurdasına odaklanmaktadır. Karışık kaynaklardan veya bilinmeyen bir servis geçmişine sahip kullanılmış zemin kaplamaları, kontaminasyon, sınıflandırma ve yeniden kullanım uygunluğunun ek olarak değerlendirilmesini gerektirir.
SPC Döşeme Hurdalarını Geri Dönüştürmeden Önce Neleri Kontrol Etmelisiniz?
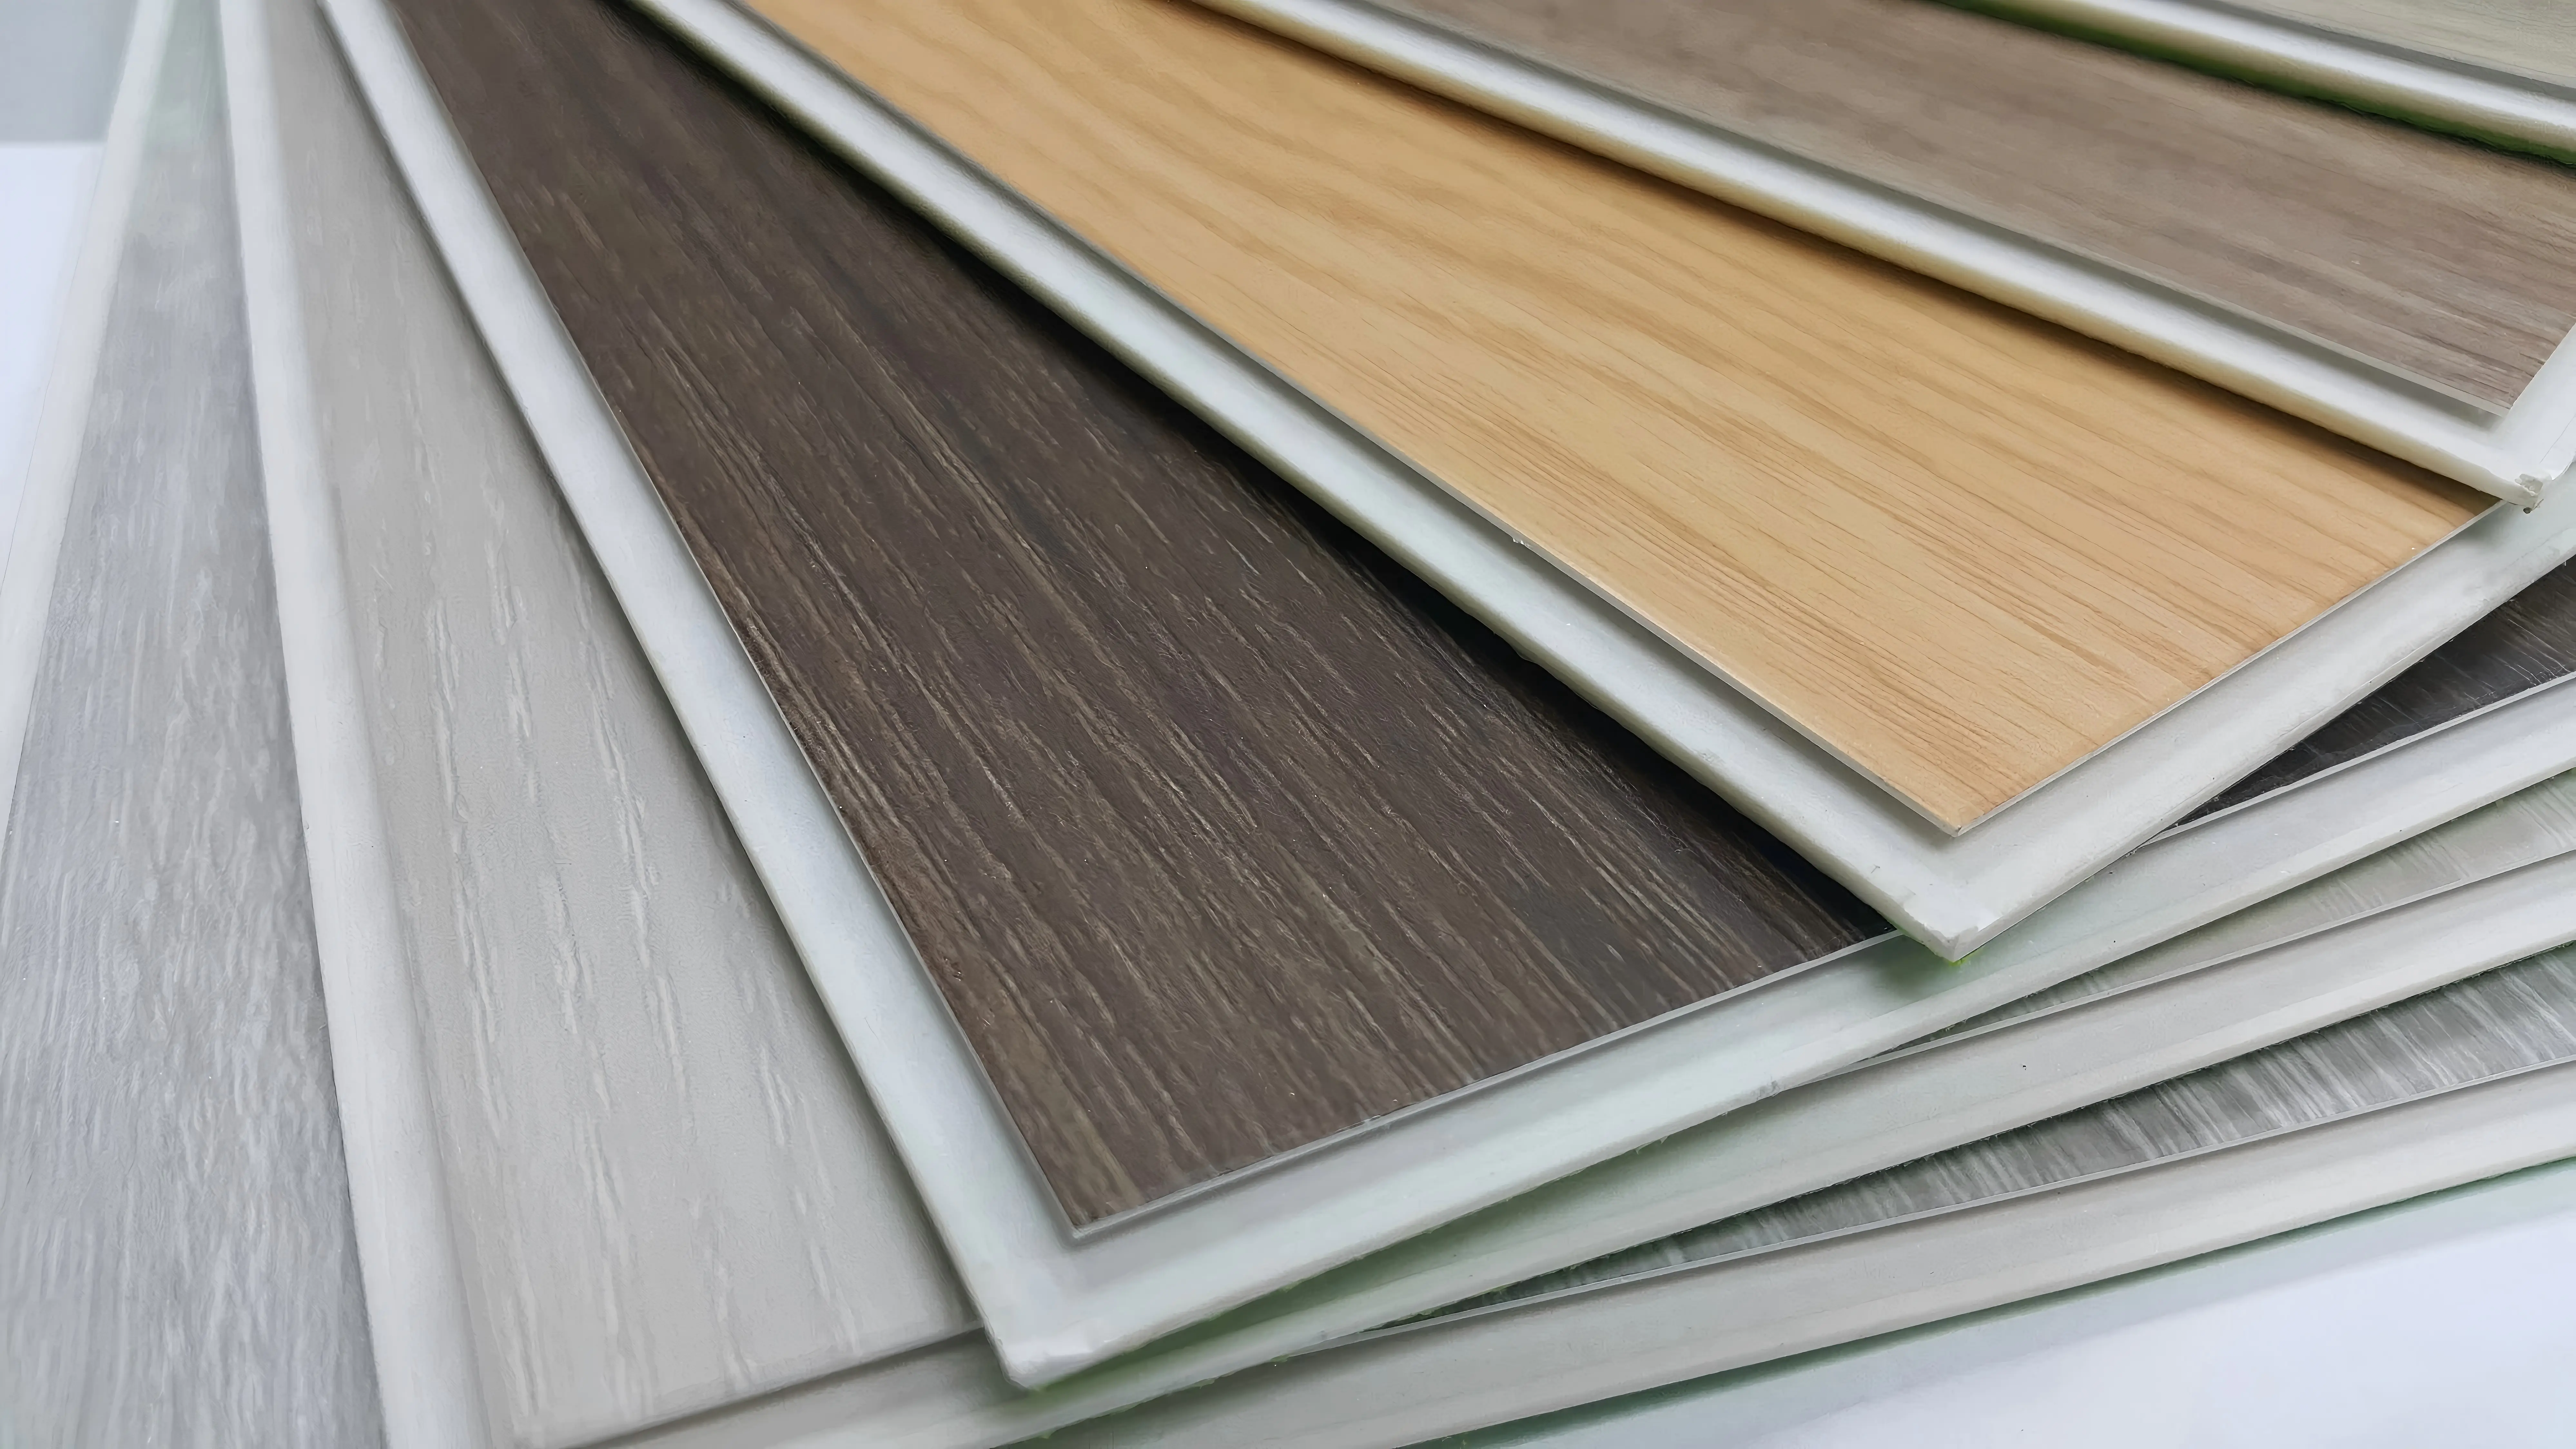
Hurda Bileşimi: PVC, Kalsiyum Karbonat ve Diğer Malzemeler
SPC döşeme çekirdekleri tipik olarak PVC, kalsiyum karbonat ve işleme ve ürün performansı için gerekli katkı maddelerini içerir. Bu nedenle SPC hurdası halihazırda işlenmiş olan bileşik bir malzemedir; saf PVC reçinesi olarak değerlendirilmemelidir.
Bir ekipman tedarikçisine malzeme bilgisi sağlarken dolgu içeriğini, parçacık boyutu dağılımını ve özelliklerini, formülasyon tutarlılığını ve farklı partilerin bir arada toplanıp toplanmadığını dahil edin. Dolgu özellikleri, safsızlıklar ve işleme geçmişi, bıçak aşınması ve tozun yeniden kullanımı değerlendirmeleri için bilgi sağlar. "Sert PVC" etiketi tek başına ekipman performansını tahmin etmek için yeterli değildir.
Toz haline getirme öncelikle malzeme boyutunu azaltır. Orijinal formülasyondaki PVC'yi, kalsiyum karbonatı ve katkı maddelerini ayırmaz veya ısıdan önemli ölçüde zarar görmüş malzemeyi işlenmemiş malzemeye geri döndürmez.
Yalnızca Çekirdek Kenar Kesimi ve Yüzey Katmanları veya Destekli Döşeme Hurdası Karşılaştırması
Bilinen bir kaynaktan ve tutarlı bir formülasyona sahip yalnızca çekirdek kenar kesimi, genellikle tekrarlanabilir geri dönüşüm ve yeniden kullanım koşullarının oluşturulmasını kolaylaştırır. Yüzey katmanı veya destek uygulamasına tabi tutulan hurda, çekirdekten farklı malzemeler içerebilir, bu nedenle bileşimi ve işlem gereklilikleri ayrı bir değerlendirmeye ihtiyaç duyar.
Hurdaları kaynağına göre ayrı ayrı toplayın ve birlikte işleyip işlememeye karar vermeden önce her bir kategoriyi değerlendirin. Bir malzemeyi toz haline getirebilmek, tozun doğrudan orijinal SPC formülasyonuna döndürülebileceği anlamına gelmez.
SPC Döşeme Hurdası için PVC Pülverizatörü Nasıl Seçilir
Rotoru, Döner Bıçağı ve Sabit Bıçakları Malzemenize ve Üretim Gereksinimlerinize Göre Eşleştirin
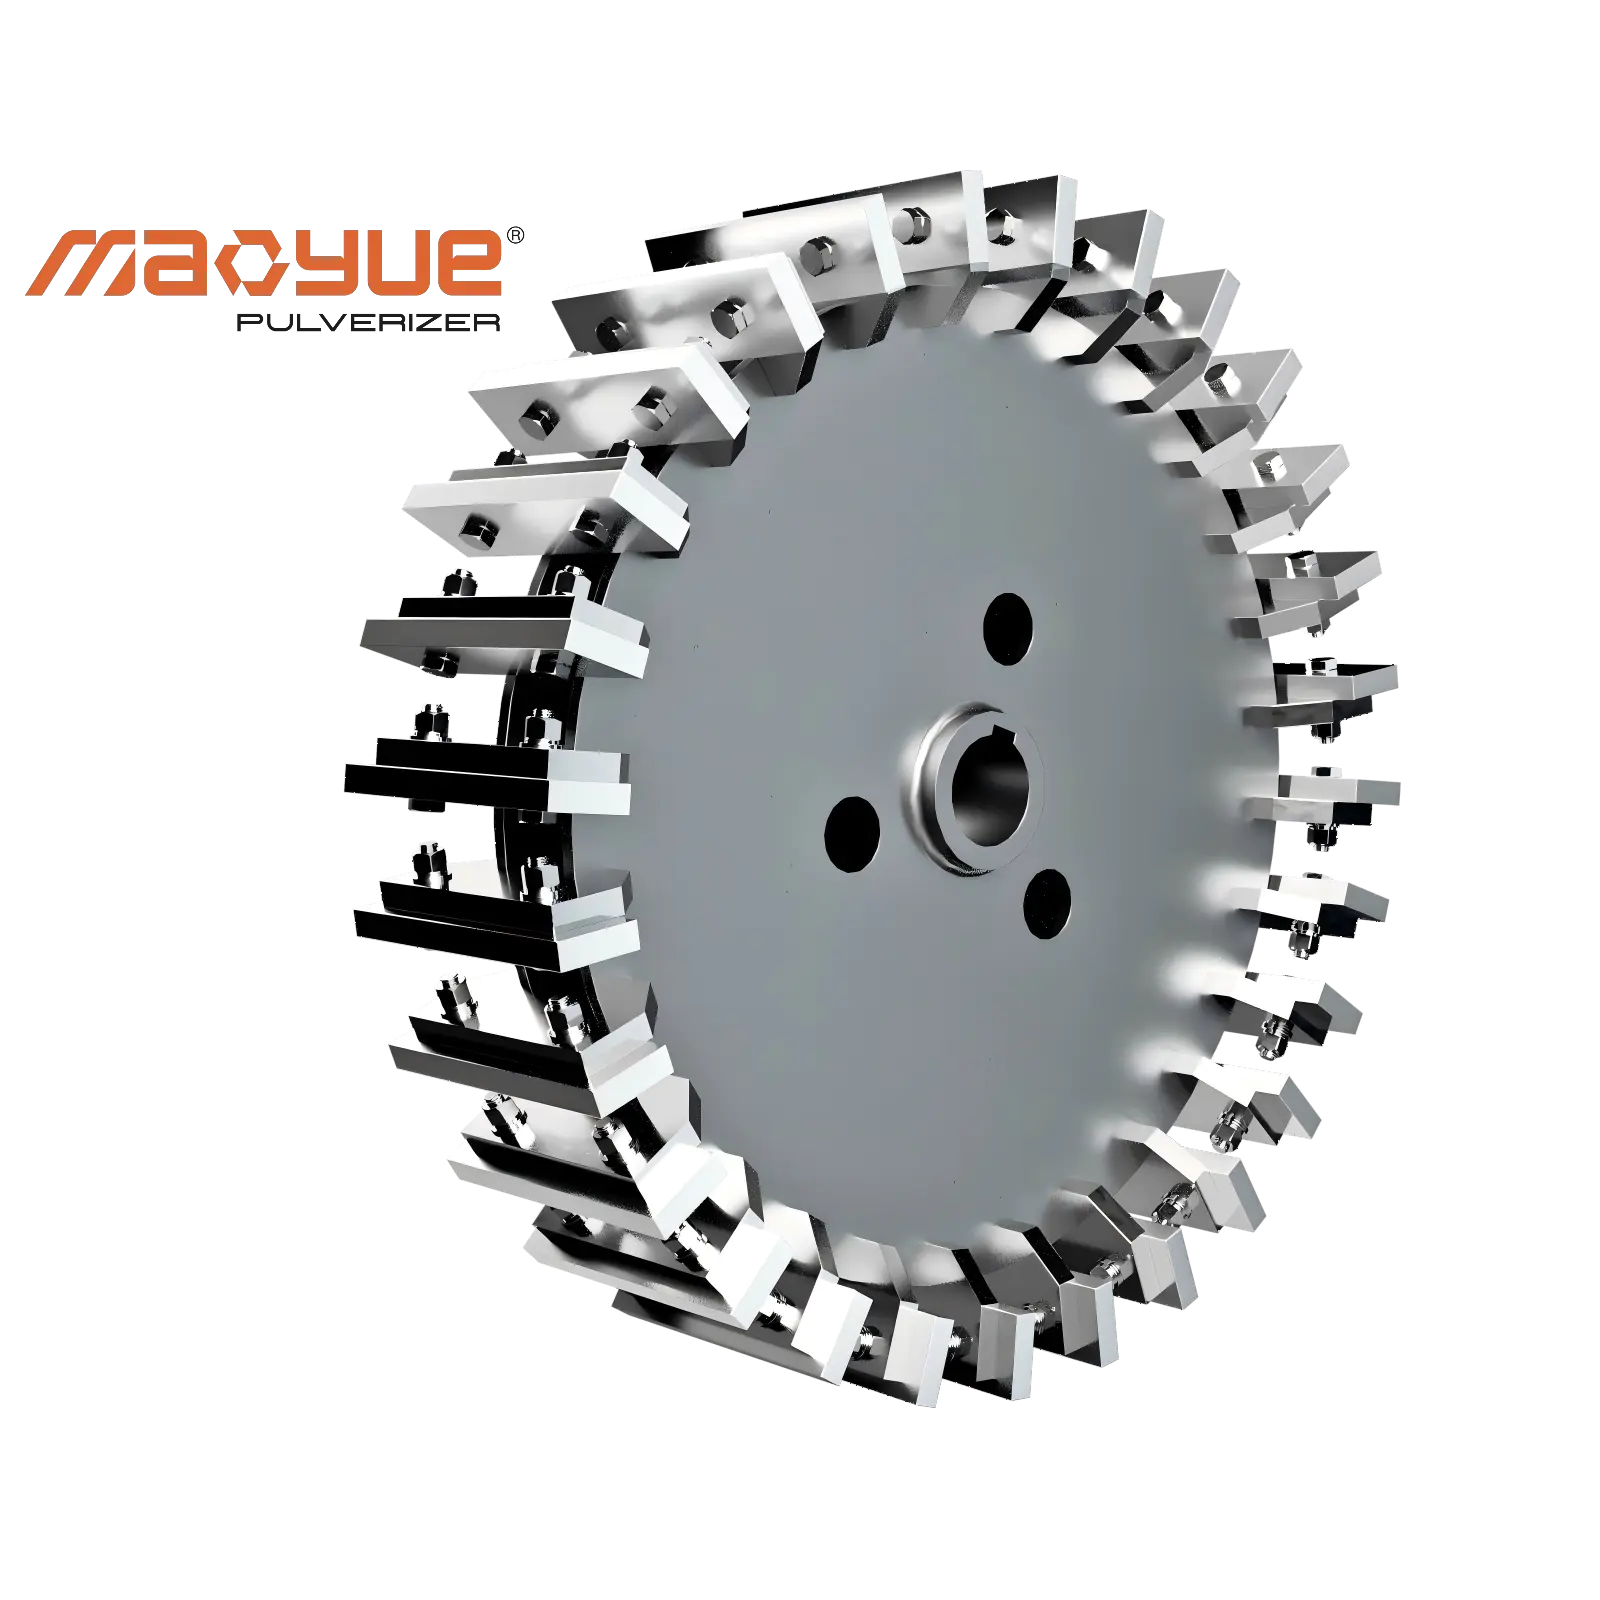
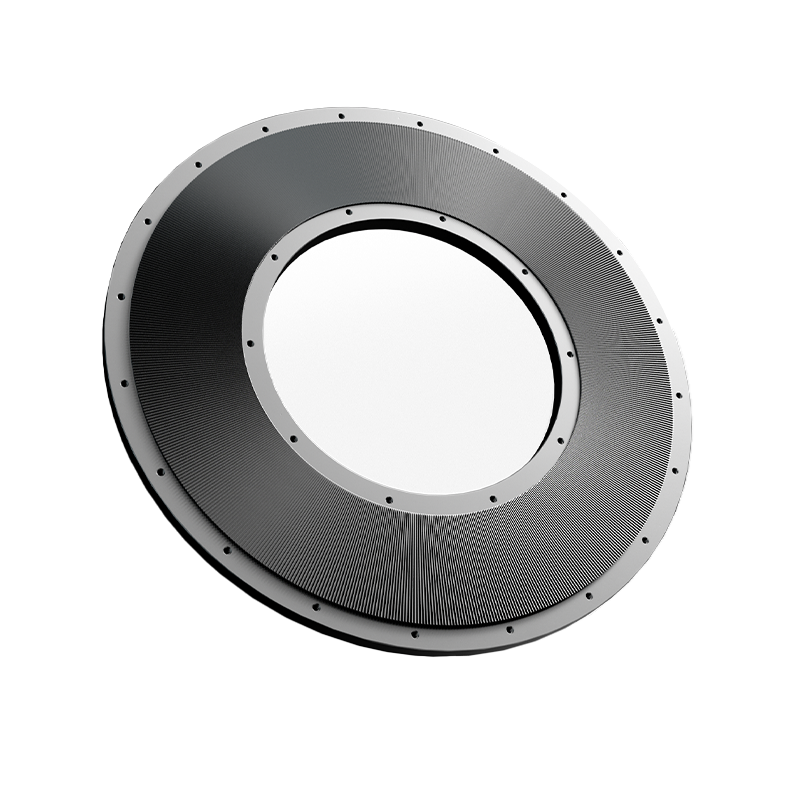
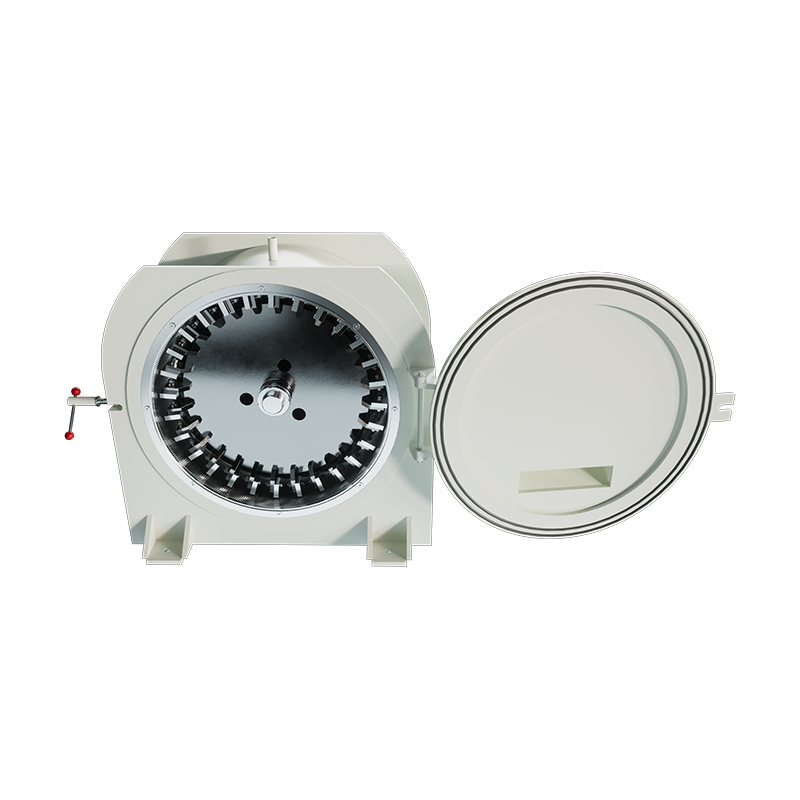
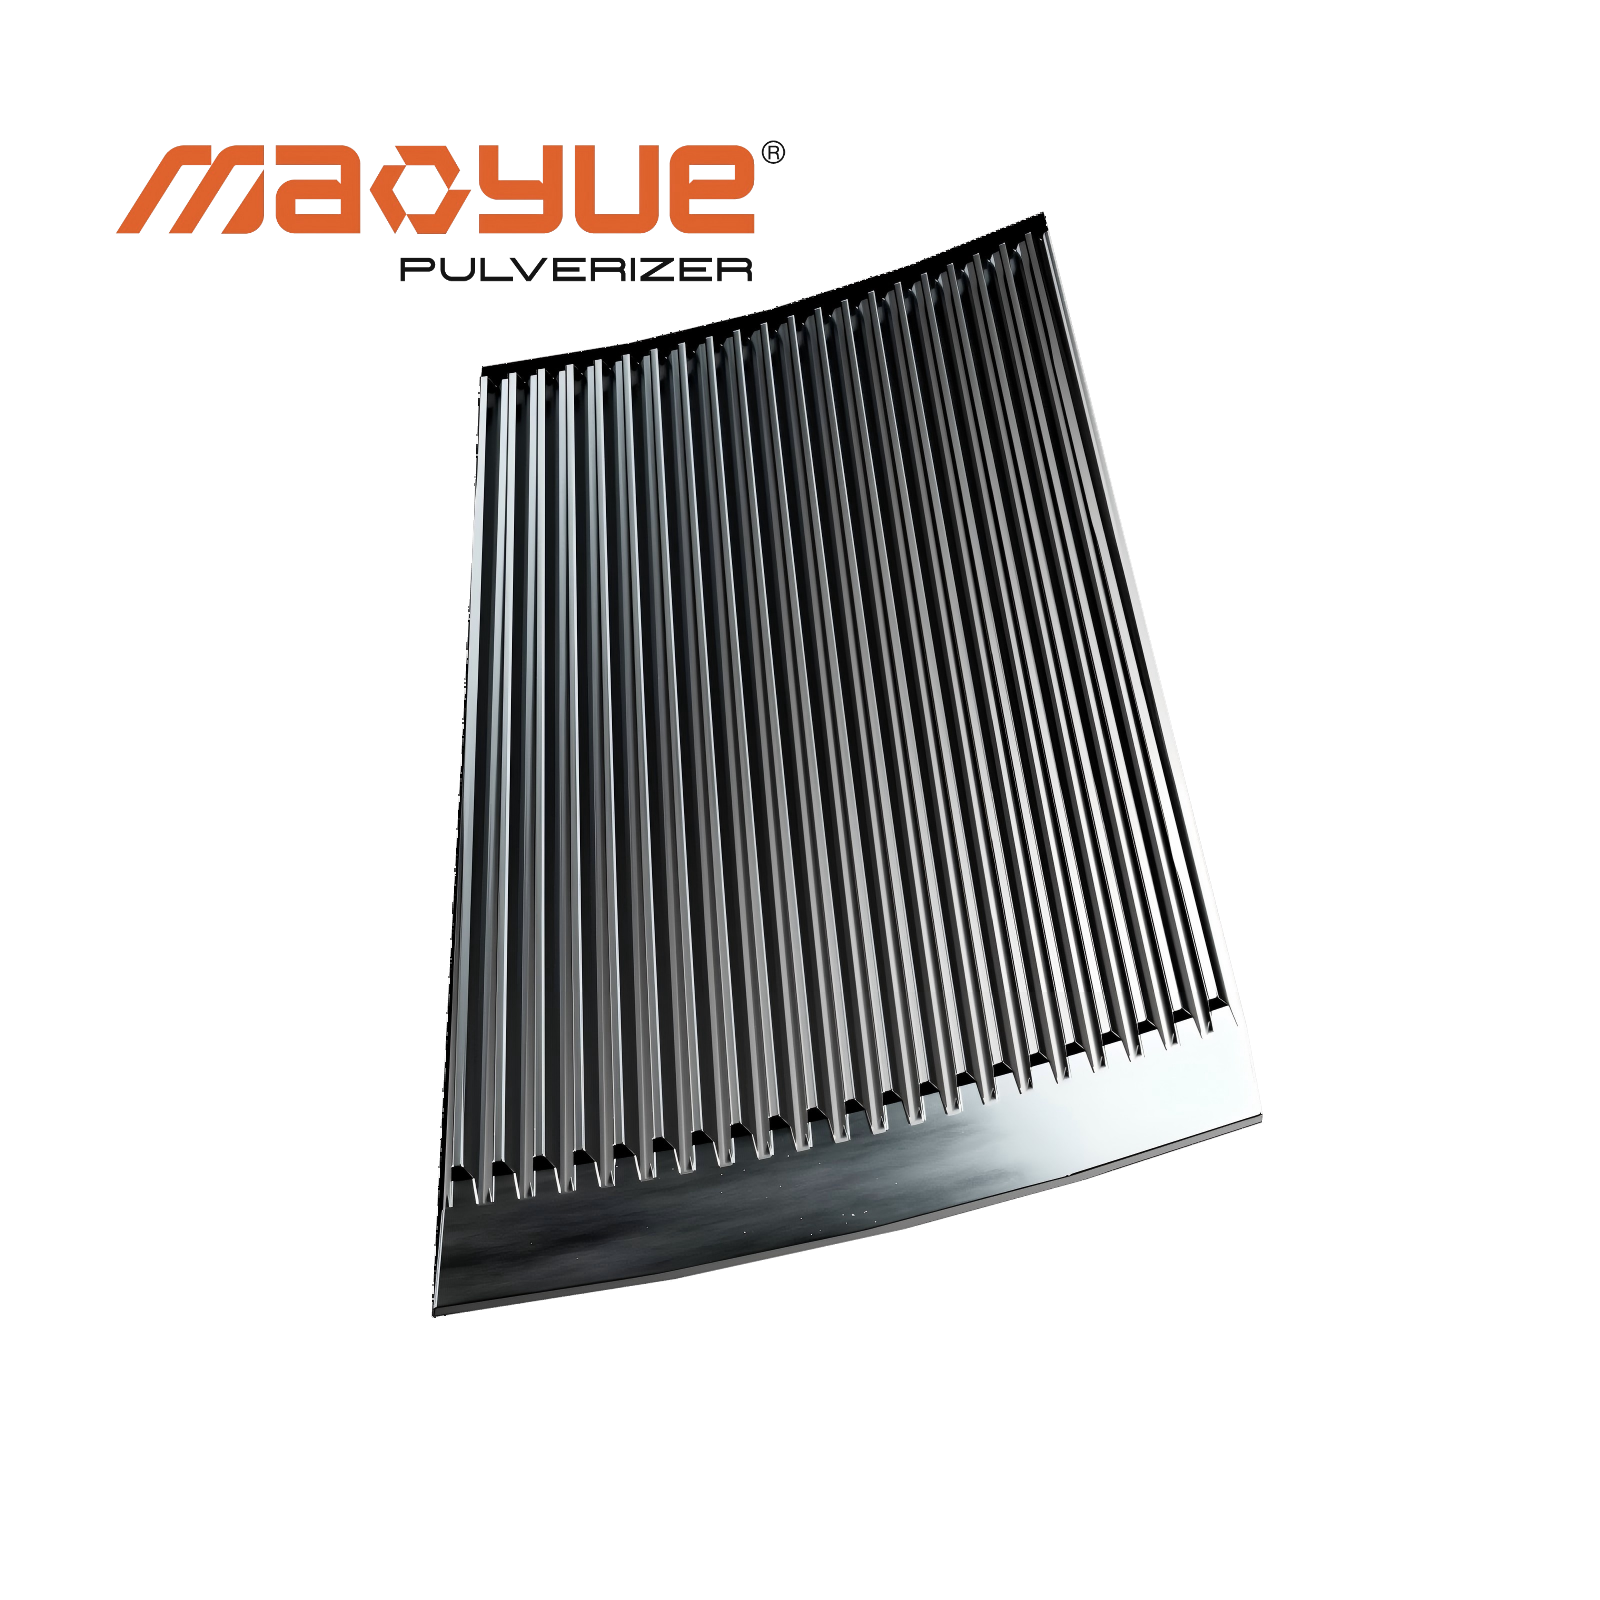
Rotor tipi bir PVC öğütücüde rotor, malzemeyi kesmek ve azaltmak için dişli plakalarla birlikte çalışan hareketli bıçakları tahrik eder. Seçim, bıçak ve dişli plaka konfigürasyonunun, çalışma aralığının ve izin verilen ilerleme koşullarının gerçek SPC hurdasına uygun olup olmadığına odaklanmalıdır.
Alıcılar, tedarikçinin kesme bileşeni seçimini ve besleme gereksinimlerini değerlendirebilmesi için malzeme fotoğrafları, formülasyon bilgileri ve kırılmış hurda numuneleri sağlayabilir.
Belirli kesme bileşenlerinin malzemesini, ısıl işlemini ve işleme kalitesini doğrulayın. Sertlik yararlı bir referanstır ancak hizmet ömrü aynı zamanda kesme geometrisine, montaj durumuna, ham maddeye ve çalışma koşullarına da bağlıdır.
Hava Soğutma, Su Soğutma ve Besleme Sistemlerini Değerlendirin
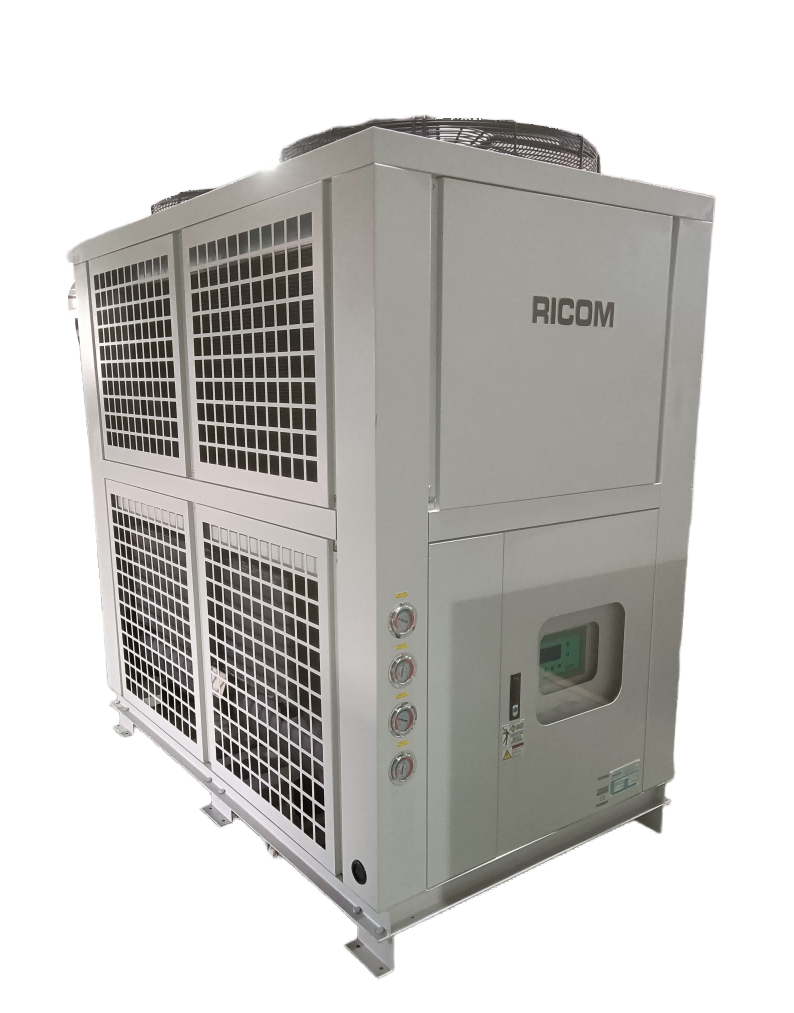
Soğutma kapasitesinin besleme yüküyle eşleşmesi gerekir. Beslemedeki büyük dalgalanmalar veya sürekli aşırı yükleme, sıcaklık kontrolünü daha da zorlaştırır. Besleme sistemi aynı zamanda kırılan malzemenin boyutuna ve şekline de uygun olmalıdır.
Hava ve su soğutmayı birleştiren ekipmanlar, toz haline getirme sırasında oluşan ısıyı gidermek için her iki yöntemi de kullanır. Satın almadan önce, seçilen modelin soğutma sistemi bileşenlerini, soğutma suyu giriş ve çıkış bağlantılarını, su besleme gereksinimlerini ve sıcaklık izleme düzenlemelerini sahanızdaki mevcut koşullara göre gözden geçirin.
Soğutucuya ihtiyaç olup olmadığı makinenin gereksinimlerine ve mevcut soğutma tesislerine bağlıdır. Bir soğutma grubunun gerekli olduğu durumlarda tedarikçiyle bağlantılarını ve uyumluluk gereksinimlerini açıklayın ve teklife dahil olup olmadığını teyit edin.
Hedef Parçacık Boyutunda Üretim Kapasitesini Karşılaştırın
Kapasite karşılaştırmaları yalnızca toz, üzerinde anlaşmaya varılan gereklilikleri karşıladığında anlamlıdır. Aynı makine, farklı SPC formülasyonları veya besleme boyutlarıyla farklı verim sağlayabilir. Eleme ve büyük ebatlı geri dönüş koşulları da nihai çıktıyı etkiler.
Aşağıdaki temeli kullanın:
Uyumlu toz çıkış hızı = Ölçüm süresi boyunca kararlaştırılan spesifikasyonu karşılayan nihai toz kütlesi ÷ Karşılık gelen çalışma süresi.
Besleme miktarı, toplam boşaltma ve uygun toz çıkışını ayırt edin. Son çıktıda yeniden sirküle edilen malzemeyi birden fazla saymayın.
Bıçak Aşınmasını, Bakım Gereksinimlerini ve Değiştirme Maliyetlerini Değerlendirin
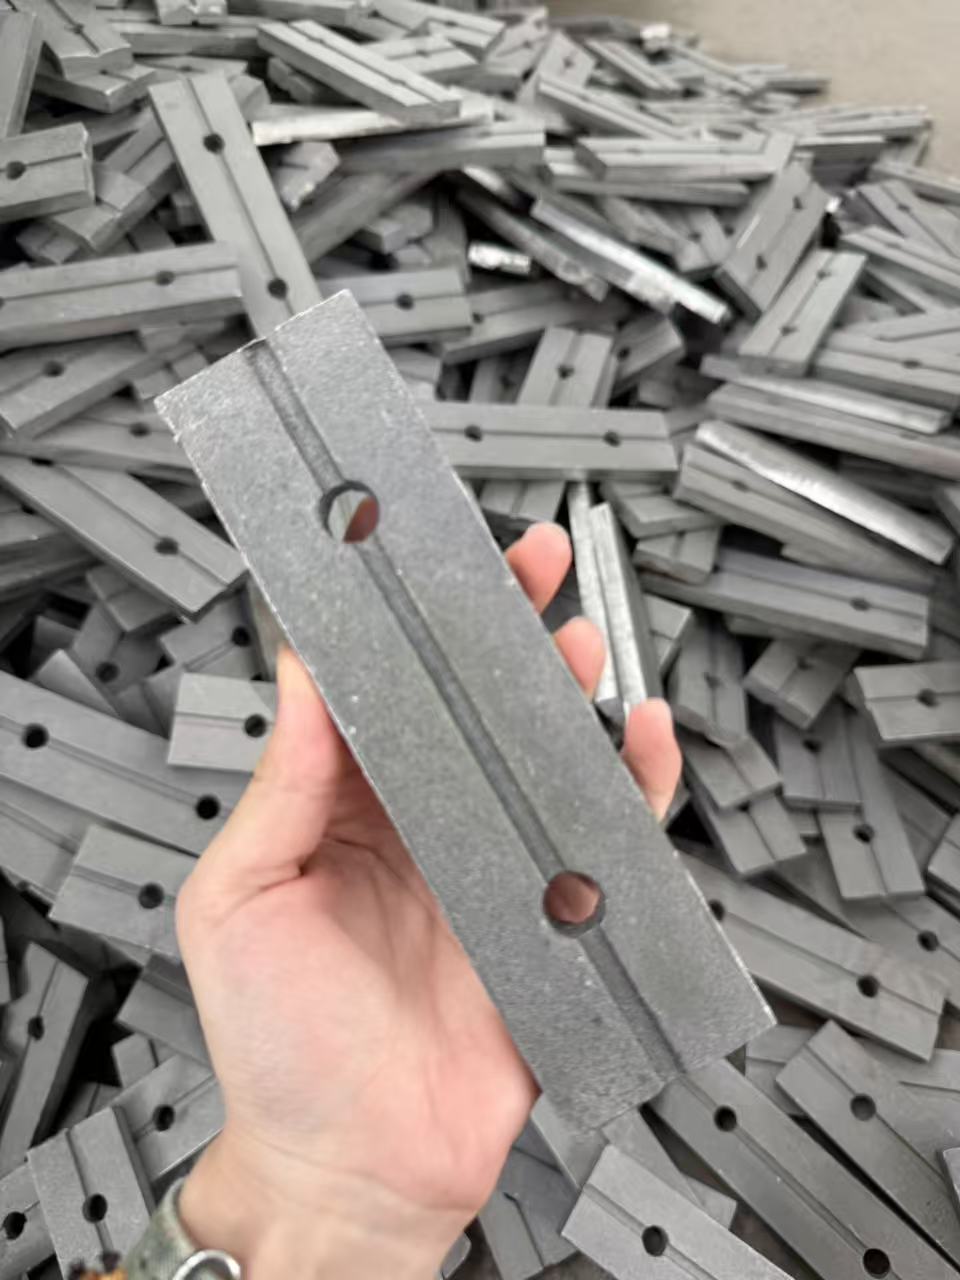
Bıçak aşınması kesme kenarlarında, çalışma boşluklarında veya işleme performansında değişiklikler olarak ortaya çıkabilir. Bakım ve değiştirmeyi planlamak için Döner Bıçak ve Sabit Bıçaklara ilişkin inceleme bulgularını çalışma kayıtlarıyla karşılaştırın.
Dolgu içeriği aşınma değerlendirmesinde bir faktördür. Dolgu partikül boyutu dağılımı, şekli ve safsızlıkları, kesme bileşeni malzemesi, ısıl işlem, Döner Bıçak ile Sabit Bıçaklar arasındaki çalışma boşluğu, besleme yükü ve sıcaklığın yanı sıra dikkate alınmalıdır. SPC formülasyonları arasında bıçak ömrünü karşılaştırırken bu koşulları kaydedin; kalsiyum karbonat içeriği tek başına aşınma oranını belirlemez.
Satın almadan önce inceleme ve değiştirme prosedürlerini, yeniden bilemeye izin verilip verilmediğini, yeniden bileme sonrası gerekli boyutları ve yeniden kurulum sırasında gereken boşluk ve montaj kontrollerini doğrulayın. Yenileme sınırları bileşenler arasında farklılık gösterir; dolayısıyla her kesici parça için tekrarlanan yeniden bileme işleminin mümkün olduğu varsayılmamalıdır.
Sürekli hurda üreten döşeme fabrikaları için yedek parça süreleri de önemlidir. Yedek bıçakların sürekli olarak mevcut olmaması durumunda, daha düşük bir ekipman fiyatı, arıza süresi ve birikmiş hurda ile dengelenebilir.
SPC Döşeme Hurda Kırma ve Pulverizasyon Hattı Nasıl Çalışır?
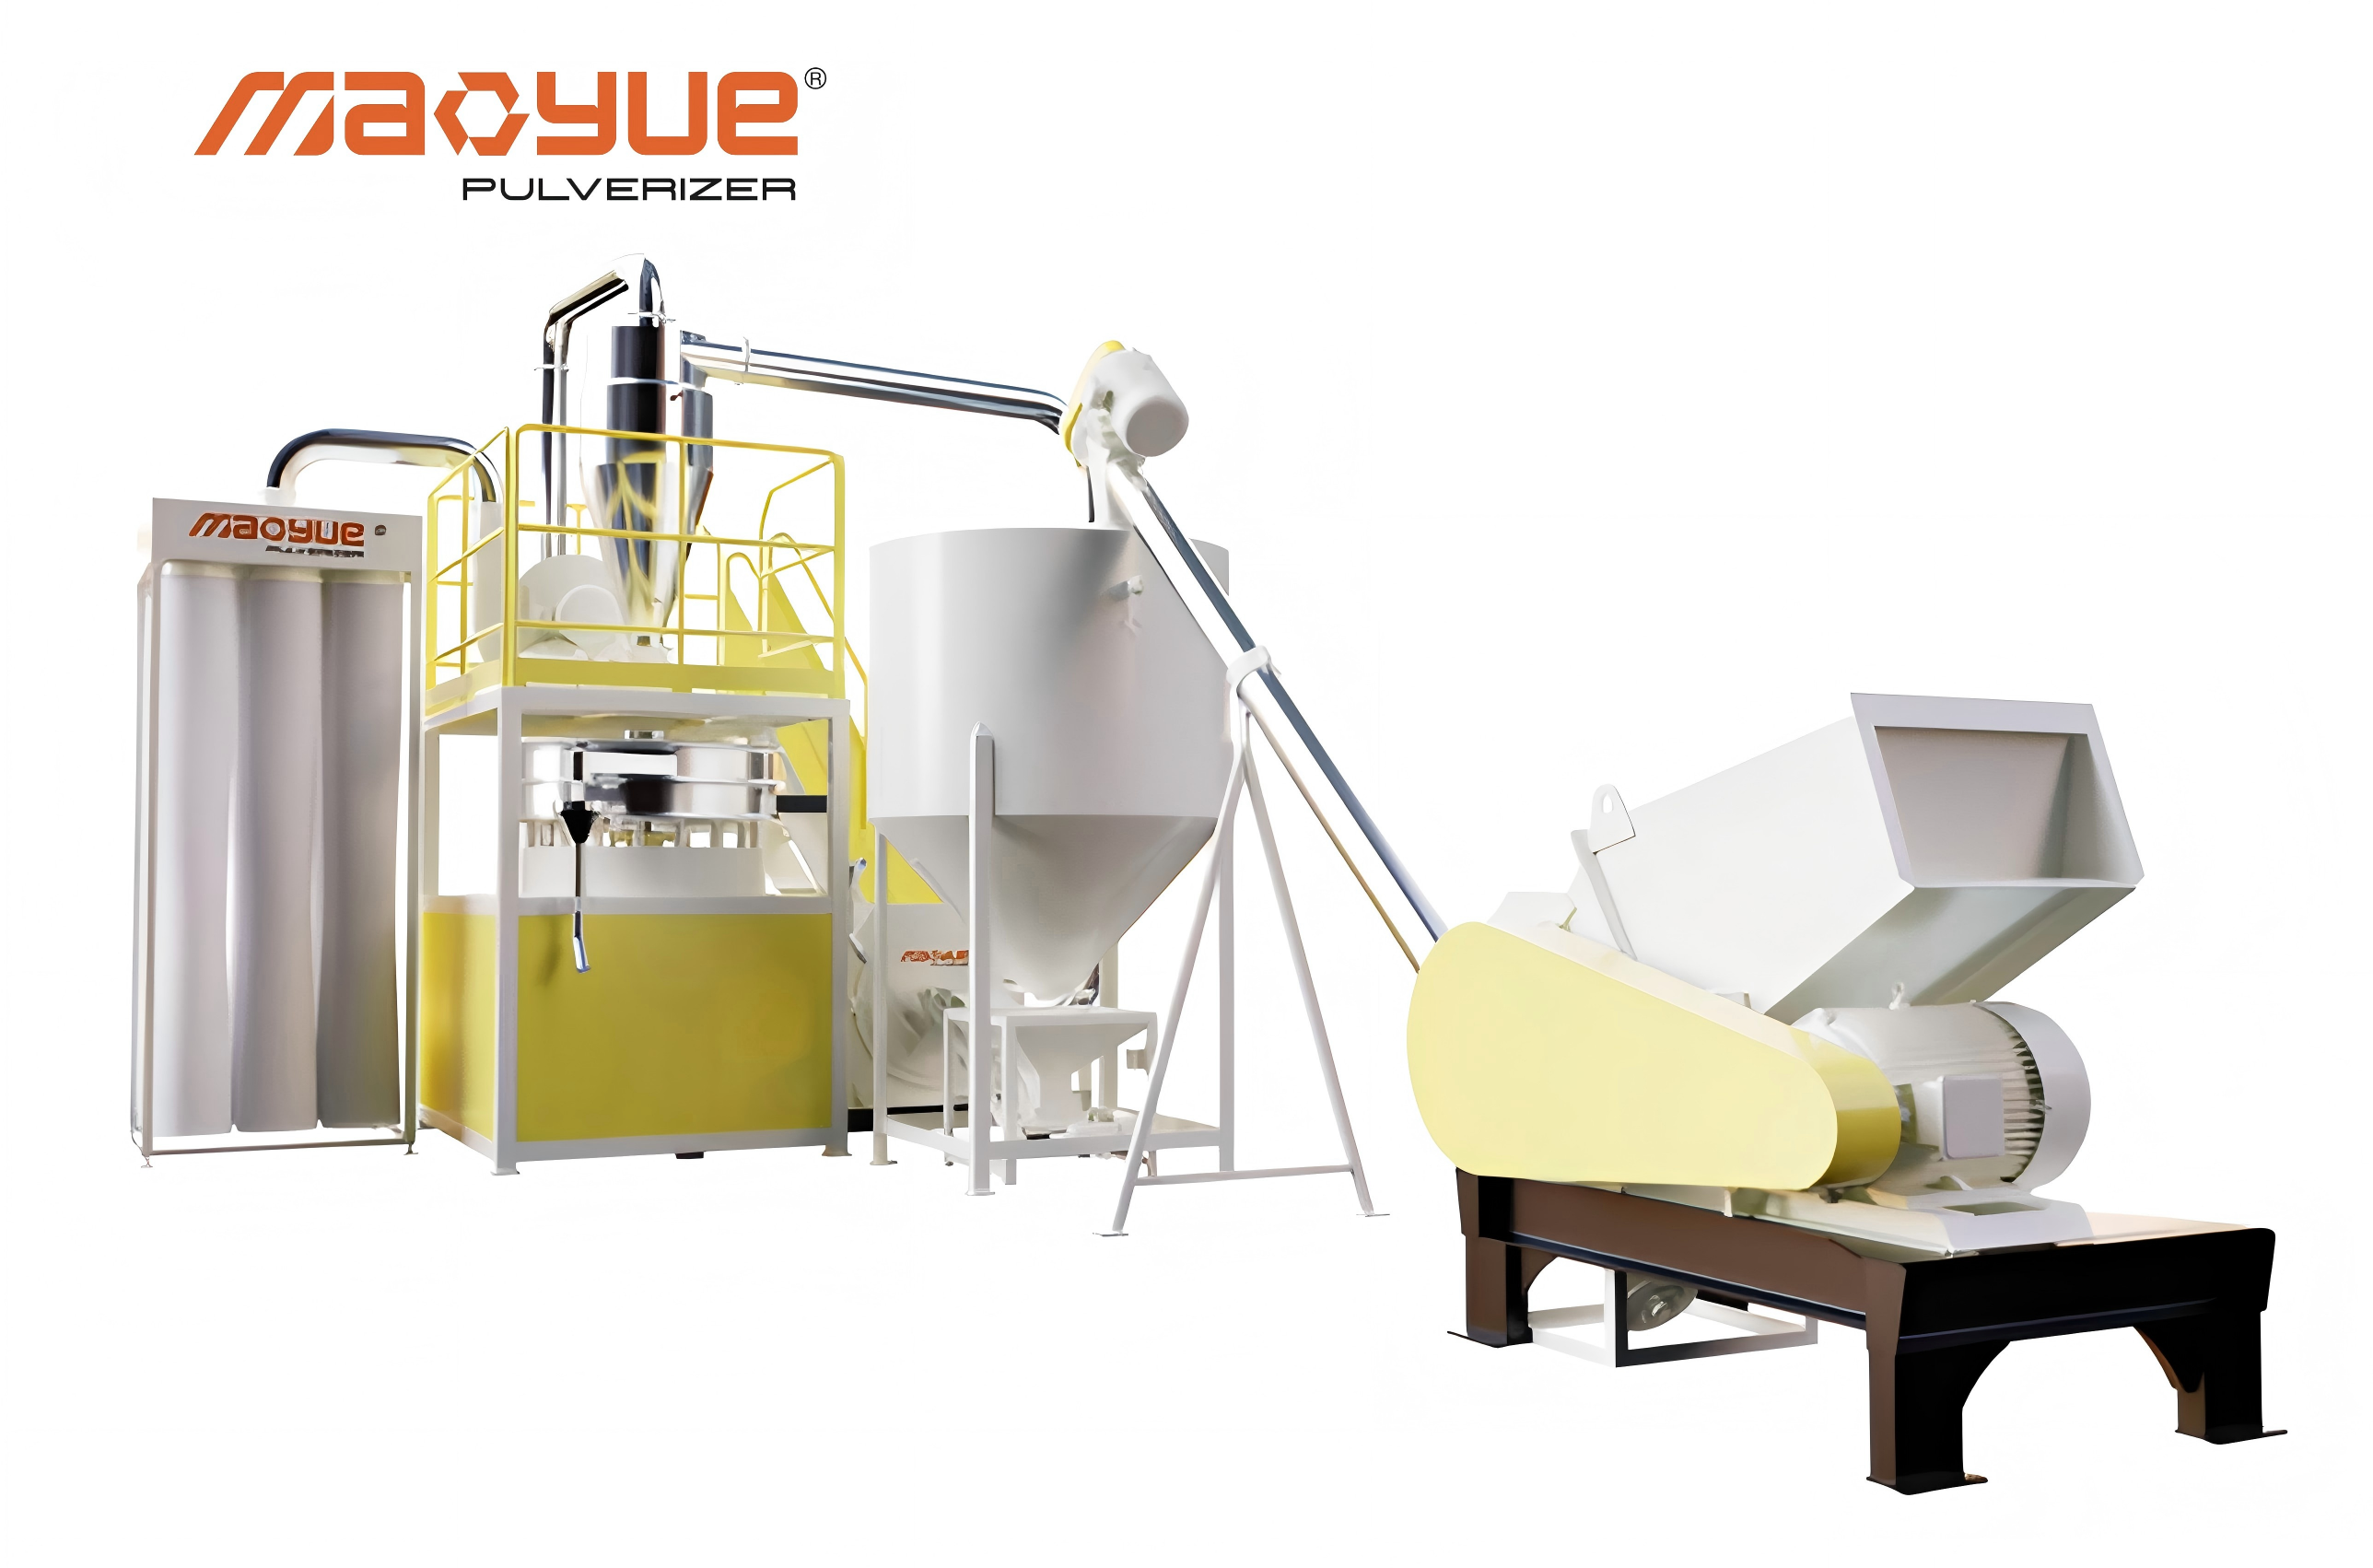
Ayırma, Ön İşleme ve Kırma
Geri dönüşüm malzeme yönetimiyle başlar. Uygun hurdayı belirleyin, uyumsuz malzemeleri ve yabancı nesneleri çıkarın ve öğütücünün besleme gereksinimlerini karşılamak için malzemeyi ezin. Sahadaki malzemenin kaynağına göre metal kirliliği korumasını seçin.
Uzun kenar kaplama şeritleri ve büyük tahtalar genellikle öncelikle boyutun küçültülmesini gerektirir. Ezilmiş malzeme, aşağı yöndeki makinenin besleme gereksinimlerini karşılamalıdır; ezilmiş olması onu otomatik olarak doğrudan toz haline getirmeye uygun hale getirmez.
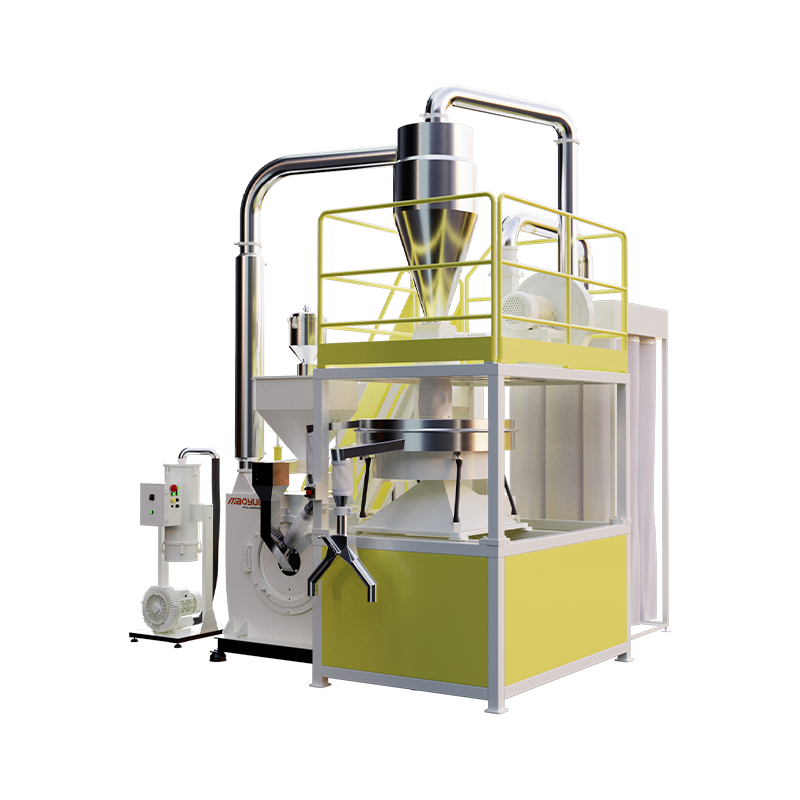
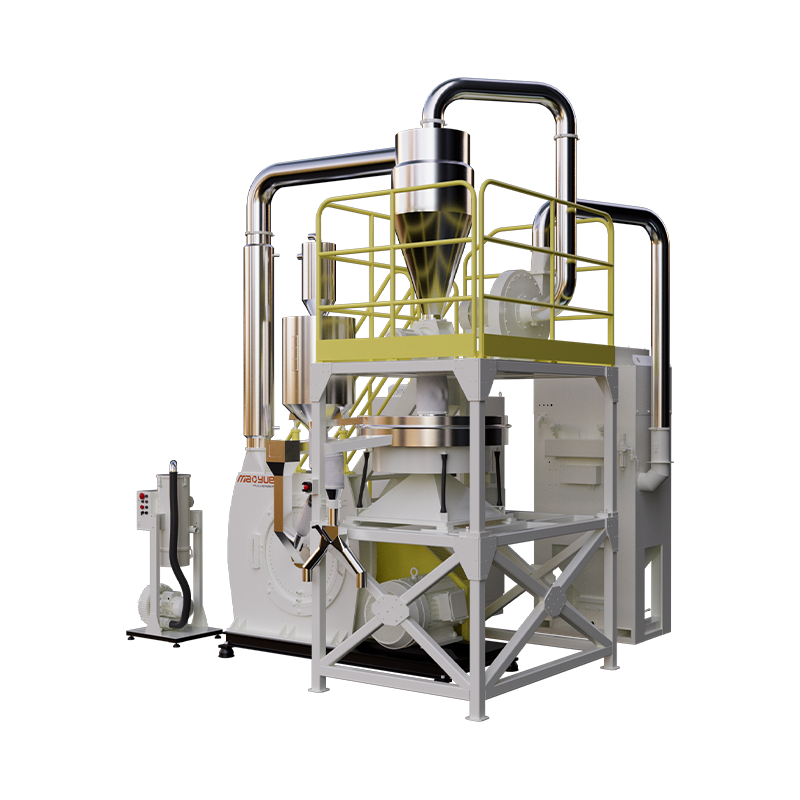
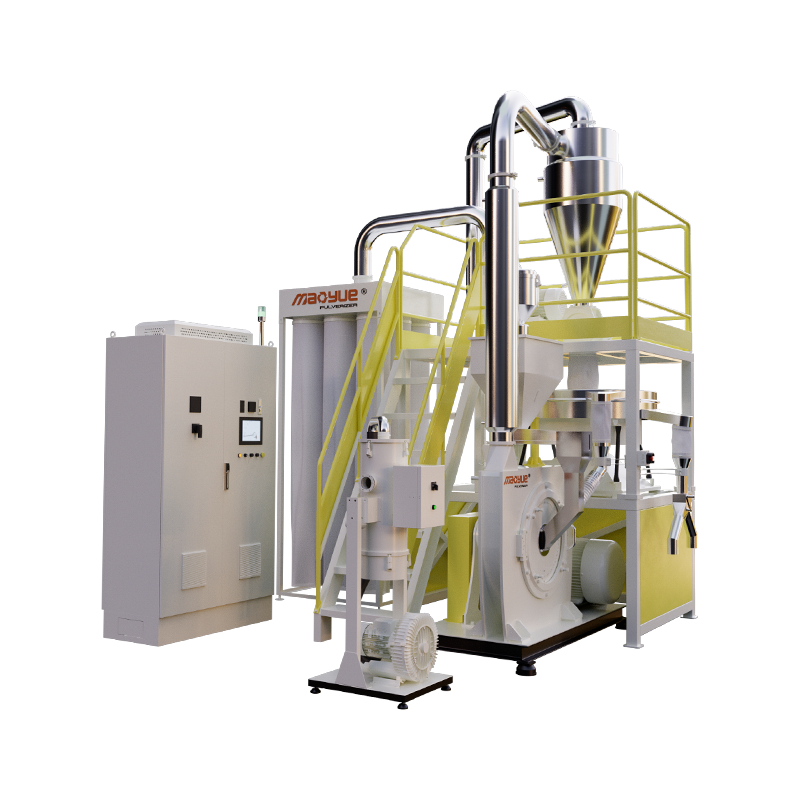
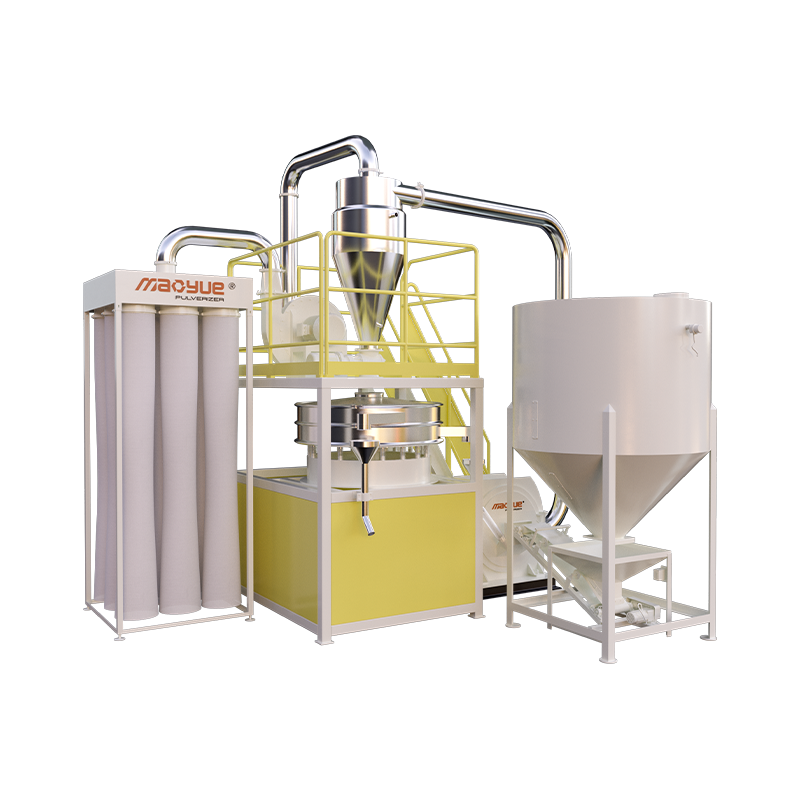
Besleme, Toz haline getirme, Soğutma, Eleme ve Toz Toplama
Tipik bir süreç şu sırayı takip eder:
Hurda ayıklama → Ön arıtma ve kırma → Tutarlı besleme → Toz haline getirme ve soğutma → Eleme → Toz toplama → Yeniden kullanım doğrulaması.
Eleme, nihai tozun parçacık boyutu dağılımını kontrol eder. Konfigürasyona bağlı olarak, büyük boyutlu malzeme pulverizatöre geri dönebilir. Aşırı devridaim, yalnızca ilerleme hızını artırmak yerine ilerlemenin, kesme bileşenlerinin, boşluğun ve eleme koşullarının kontrol edilmesini gerektirir.
Toz toplama ve toz giderme, genel sistemin bir parçasını oluşturur. Hatta bir darboğaz oluşmasını önlemek için pülverizatörün, taşıma ekipmanının, eleklerin ve toplama ekipmanının kapasitelerini eşleştirin.
SPC Döşeme Üretiminde Yeniden Kullanım İçin Hangi Toz Kalitesi Gereklidir?
Parçacık Boyutu, Parçacık Boyutu Dağılımı ve Büyük Boyutlu Parçacık Kontrolü
Tüm geri dönüştürülmüş SPC formülasyonları ve üretim hatları için geçerli olan tek bir parçacık boyutu gereksinimi yoktur. Aşağı yöndeki karıştırma, besleme, ekstrüzyon ve son ürün gereksinimlerine göre toz spesifikasyonlarını belirleyin ve ardından toz haline getirme ve eleme koşullarını buna göre seçin.
Kabul testi, aşağıda gösterilen kayıtlarla her iki tarafça kabul edilen bir elek analizi yöntemini kullanabilir. İncelik, elek sayısı olarak ifade edildiğinde, elek standardını ve gerçek delik boyutunu tanımlayın. Grupları karşılaştırırken tutarlı numune alma ve test koşulları kullanın.
Örneğin, kararlaştırılan bir açıklığa sahip tek bir elek üzerinde test edilen 100 g'lık bir numune, tam kütle geri kazanımıyla eleğin üzerinde 8 g ve altında 92 g bırakır. Tutulan kısım %8, geçen kısım ise %92'dir. Bu bir hesaplama örneğidir, geri dönüştürülmüş SPC tozu için evrensel bir kabul standardı değildir. Bir elek yığını kullanarak, her bir elek üzerinde tutulan kütleyi kaydedin ve test yöntemine göre kümülatif geçiş yüzdelerini hesaplayın.
Toz Tutarlılığı, Safsızlık İçeriği ve Yeniden Kullanıma Uygunluk
Parçacık boyutuna ek olarak temizliği, renk tutarlılığını, topaklanmayı ve gerçek besleme ve karıştırma davranışını kontrol edin. Olağandışı renk değişikliği veya bilinen ısı hasarına sahip malzemenin ayrı bir değerlendirmeye tabi tutulması gerekir; daha fazla taşlama bu sorunları çözmez.
Elek analizinden geçmenin hâlâ üretimde yeniden kullanım doğrulaması tarafından takip edilmesi gerekmektedir. Karıştırma ve ekstrüzyon performansını fabrikanın kalite standartlarına göre değerlendirin ve bitmiş ürünün görünümünü, boyutsal stabiliteyi ve diğer belirtilen özellikleri inceleyin.
Geri dönüştürülmüş SPC tozu, orijinal kalsiyum karbonat ve katkı maddelerinin yanı sıra PVC'yi de içerir. Bu nedenle eşit ağırlık bazında saf PVC reçinesinin yerini tutamaz. Ekleme oranını tozun bileşimine göre ayarlayın ve diğer bileşenleri gerekli formülasyon oranlarını koruyacak şekilde ayarlayın.
PVC Pülverizatör Performansı ve İşletme Maliyetleri Nasıl Karşılaştırılır
Gerçek SPC Döşeme Hurdanızı Temsili Üretim Koşullarında Test Edin
Deneme numuneleri, tipik kalınlık, formülasyon ve yüzey katmanları dahil olmak üzere normal üretimi yansıtmalıdır. Bir fabrikanın birden fazla hurda kategorisini işlediği durumlarda, birleşik işlemeyi değerlendirmeden önce bunları ayrı ayrı test edin.
Denemeler makine ısındıktan sonraki çalışmayı kapsamalıdır. Sürdürülebilir performansı değerlendirmek için farklı zamanlarda besleme sürekliliğini, yükü, sıcaklığı, uygun toz çıkışını ve karşılık gelen numune sonuçlarını kaydedin. Sürekli üretim projeleri için deneme süresinin temsili olup olmadığını kontrol edin. Aynı toz gereksinimlerini ve test yöntemlerini kullanan tedarikçileri karşılaştırın ve ekipman konfigürasyonundaki farklılıkları kaydedin.
Kısa bir deneme, temel uygunluğu ve işleme performansını belirleyebilir. Bıçak ömrü daha uzun süreli çalışma kayıtları gerektirir ve tek bir kısa testle doğrudan tahmin edilemez.
Uygun Tozun Ton Başına Enerji, Aşınma ve Arıza Süresi Maliyetlerini Karşılaştırın
Satın alma maliyetleri ekipmanın kapsamını, gerekli destek tesislerini, kurulumu ve ilk yedek parçaları kapsamalıdır. İşletme maliyetleri arasında elektrik, kesme bileşenleri ve yeniden bileme, bakım işçiliği, arıza süresi ve uygun olmayan tozun çift sayım olmadan işlenmesi yer alır.
Spesifik enerji tüketimini aşağıdaki gibi hesaplayın:
Burada, Mutabık kalınan ekipman sınırı ve ölçüm süresi içerisinde tüketilen ölçülen toplam elektrik enerjisinin kWh cinsinden değeridir. o dönem içerisinde mutabakata varılan spesifikasyonu karşılayan nihai toplanan tozun ton (t) cinsinden kütlesidir. Sonuç, , kWh/t cinsinden ifade edilir. Ton olarak ölçülen toz kütlesini 1000'e bölerek tona çevirin.
Ölçüm sınırlarını aşağıdaki gibi tanımlayın:
-
Ekipman: Pülverizatör, üfleyici, elek, taşıma ekipmanı ve soğutma yardımcılarının dahil olup olmadığını belirtin. Takılı olduğunda ilgili sisteme soğutma grubunun elektrik tüketimini dahil edin ve ön kırma ekipmanının dahil olup olmadığını belirtin. Seçenekleri karşılaştırırken aynı sınırı kullanın.
-
Zaman: Ölçüm periyodunun başlangıcını ve bitişini kaydedin ve başlatma, ısınma, boşta çalışma ve kapatmanın dahil olup olmadığını belirtin. Enerji ve nihai uygun toz kütlesi aynı periyoda karşılık gelmelidir. Çıktı geçiş ölçüm dönemlerinden kaynaklanan bozulmaları önlemek için ekipmanda kalan malzemeyi ve devam eden çalışmayı başlangıçta ve sonda hesaba katın.
-
Çıktı: Besleme miktarı veya toplam deşarj yerine yalnızca son uyumlu tozu sayın. Yeniden sirküle edilen malzemeyi işlemek için kullanılan enerjiyi dahil edin, ancak bu malzemeyi uygun toz kütlesinde tekrar tekrar saymayın.
Örneğin, aynı süre ve ekipman sınırı içinde ölçülen tüketim 120 kWh ve nihai uygun toz çıktısı 0,8 t ise spesifik enerji tüketimi 150 kWh/t olur. Bu rakamlar hesaplamayı göstermektedir ve belirli bir makinenin performansını temsil etmemektedir.
Ana motorun nominal gücü kW cinsinden ifade edilir. Bu, gerçek elektrik enerjisi tüketiminin veya ton toz başına enerji kullanımının bir ölçümü değildir.
Uzun vadeli verilerin mevcut olmadığı durumlarda, farklı bıçak ömürlerini, bakım sıklıklarını ve kullanım oranlarını kullanarak senaryoları tahmin edin. Varsayımları ve bunların toplam maliyetler üzerindeki etkisini belirtin.
SPC Döşeme Hurdasını Püskürtme Projeniz için Neden Mao Yue'yu Seçmelisiniz?
Seçim ve Değiştirme için Şirket İçi Kesici Bileşen İmalatı
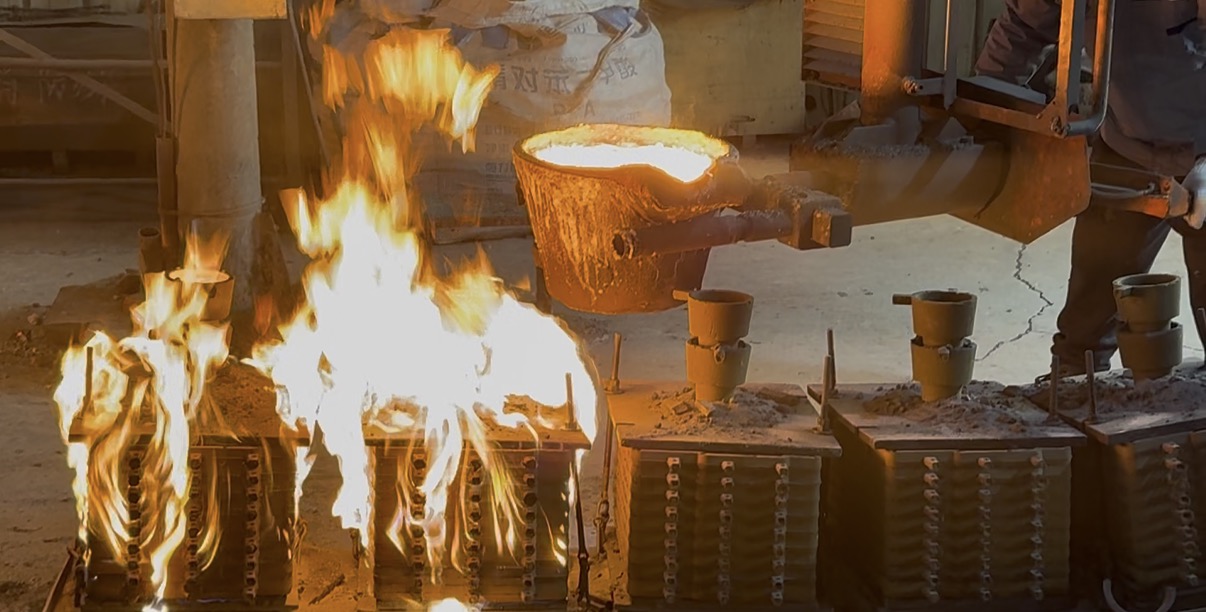
Mao Yue boyutları, kesme kenarlarını ve montaj uyumunu kontrol etmek için CNC işleme ve kritik boyut kontrollerini kullanarak pulverizatör kesme bileşenlerini kendi bünyesinde üretmektedir. Mineral dolgu maddeleri içeren SPC hurdası için müşteriler, hareketli bıçak ve dişli plaka malzemelerini ve işleme gereksinimlerini doğrudan üreticiyle görüşerek bileşen seçimini gerçek malzemelerine bağlayabilir.
Bu yetenek aynı zamanda yedek parçalar için doğrudan temas noktası sağlar. Yeni makineler ve yedek parça siparişleri için seçim, üzerinde anlaşmaya varılan çizimlere, boyutlara ve denetim gerekliliklerine dayanılarak, yedek parçaların mevcut rotor ve montaj konumlarına göre kontrol edilmesi kolaylaştırılabilir. Müşteriler ayrıca bakım planlaması için yedek parça özelliklerini ve teslimat programlarını tartışmak amacıyla aşınma kayıtlarını kullanabilirler.
Ekipman Seçimini Destekleyecek Malzeme Denemeleri
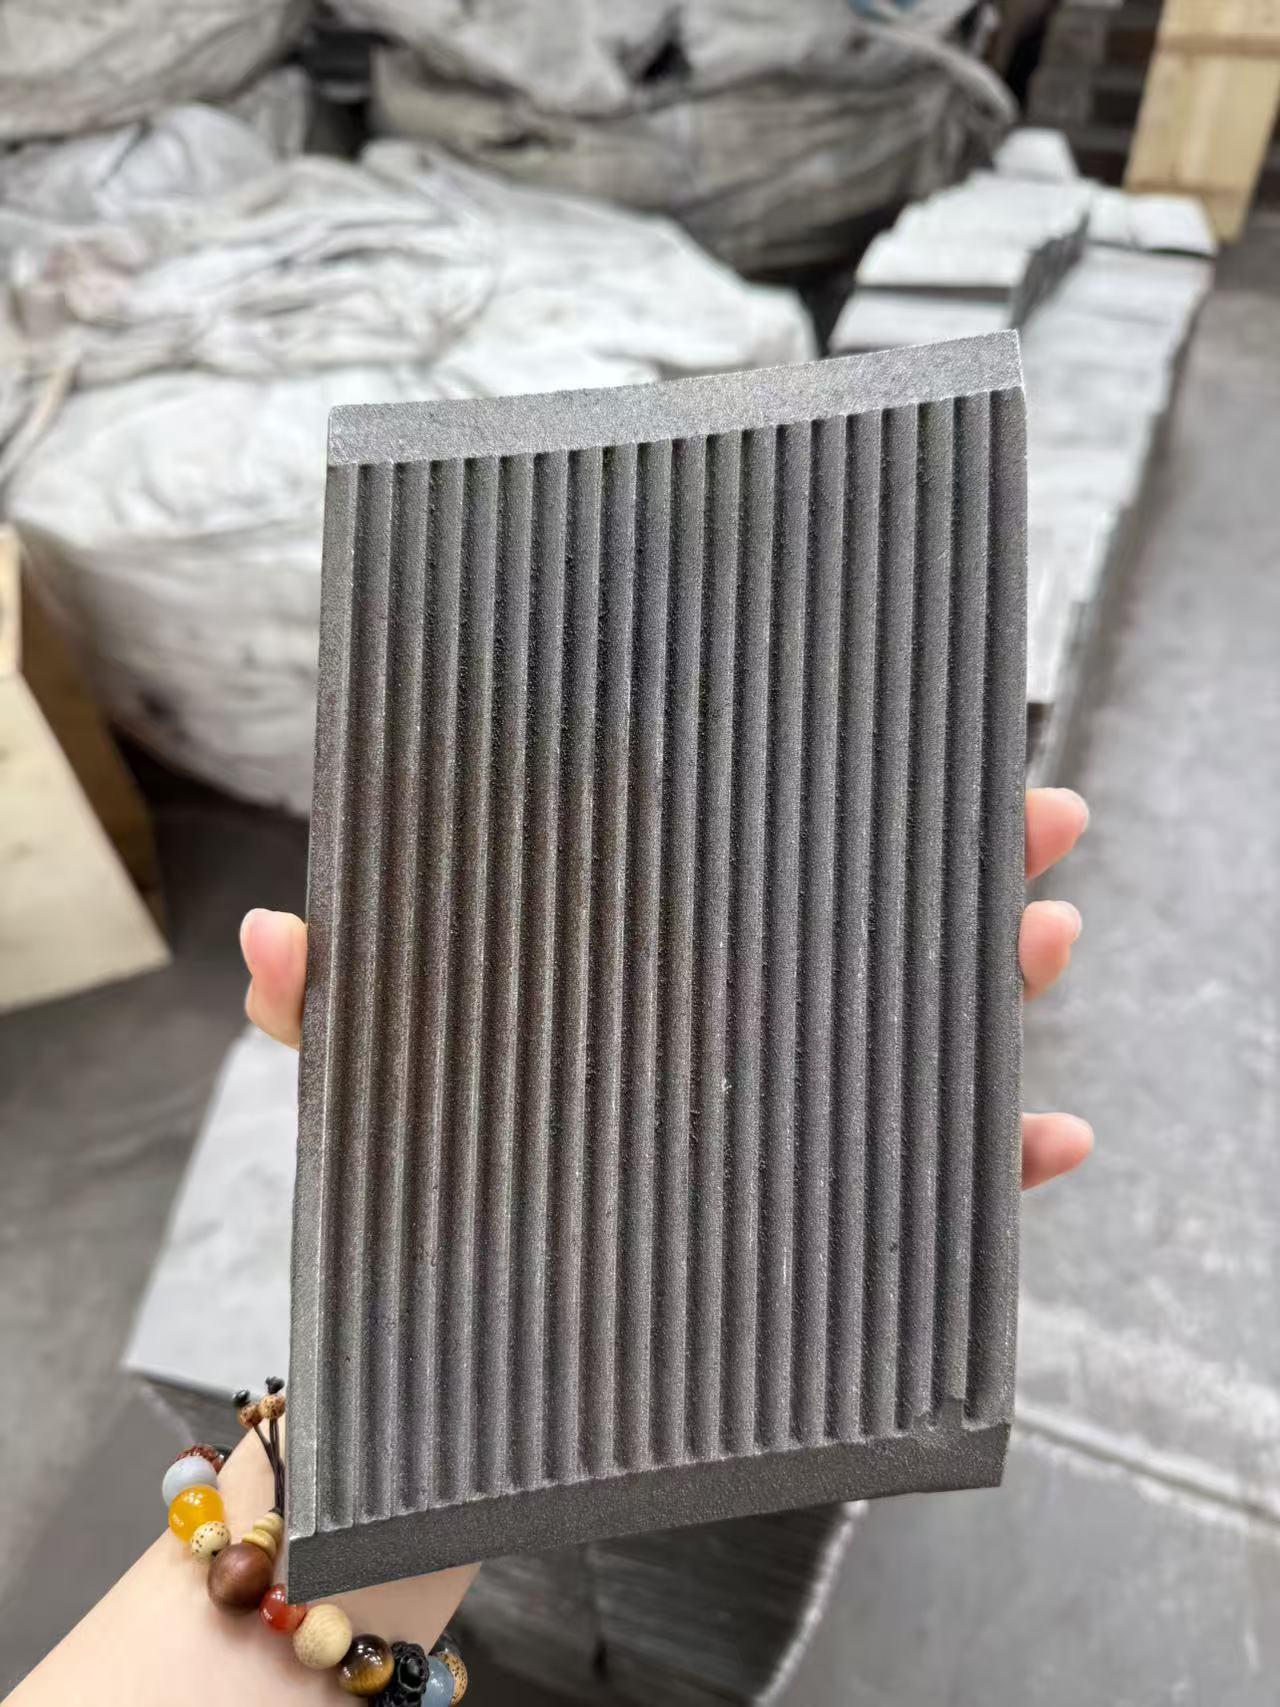
Mao Yue, müşterilerin SPC hurda numunelerini kullanarak Döner Bıçak, Sabit Bıçaklar ve süreç konfigürasyonlarını değerlendirmek için malzeme deneme desteği sağlıyor. Müşteriler, bir teklifi tartışırken yukarıda açıklanan deneme gereksinimlerini kullanabilir, ardından sonuçları, malzeme ve üretim ihtiyaçlarına göre makine boyutunu ve konfigürasyon ayarlamalarını değerlendirmek için kullanabilirler.
Tanımlanmış Tedarik Kapsamıyla Soğutma ve Hat Entegrasyonu

Mao Yue, öğütücüler, kırma ekipmanı ve ilgili parçaları tedarik ediyor. PVC pülverizatörlerinin hava ve su soğutma konfigürasyonları malzemeye, çalışma yüküne ve saha koşullarına göre değerlendirilebilir. Müşteriler, ekipman arayüzlerini ve kapasitelerini kontrol ederek besleme, sıcaklık kontrolü, taşıma, tarama ve toplama işlemlerini tek bir teklifte tartışabilirler.
Mevcut ekipmanlara sahip fabrikalar için bu, hangi birimlerin entegre edilebileceğini ve hangi destekleyici öğelerin eklenmesi gerektiğini belirlemeye yardımcı olur. Satın alma teklifinde kurulum gereksinimlerinin, tedarik kapsamının ve işletme ve bakım desteğinin tanımlanması, teslimattan sonra eksik arayüzlerin veya ekipmanların keşfedilmesi riskini azaltır.
Mao Yue ile PVC Pülverizasyon Çözümünü Tartışırken Hangi Bilgileri Sağlamalısınız?
SPC hurdanız için işleme koşullarının ve ekipman konfigürasyonunun değerlendirilmesine yardımcı olması amacıyla aşağıdaki bilgileri hazırlayın. Gerçek üretimi yansıtan bilgiler, deneme hedeflerinin ve teklif kapsamının tanımlanmasını kolaylaştırır.
Tam bir toz spesifikasyonu henüz mevcut değilse, fotoğraflar, malzeme kaynağı ve kullanım amacı ile başlayın. Mao Yue, numune denemelerine ve ekipman konfigürasyonuna geçmeden önce daha fazla açıklığa kavuşturulması gereken koşulları tartışabilir.
SPC Döşeme Hurdalarının Geri Dönüşümü Hakkında SSS
SPC Döşeme Kenar Trimi Doğrudan PVC Pülverizatörüne Beslenebilir mi?
Boyutuna, şekline, bileşimine ve makinenin izin verilen besleme koşullarına bağlıdır. Büyük tahtaların ve uzun şeritlerin genellikle ilk önce kırılması gerekir. Daha küçük hurdalar da yabancı cisimler ve uygun olmayan bağlı malzemeler açısından kontrol edilmelidir.
Geri Dönüştürülmüş SPC Zemin Kaplama Tozu için Hangi Parçacık Boyutu Uygundur?
Gereksinim, aşağı yöndeki karıştırma, besleme ve ekstrüzyona bağlıdır. Her SPC formülasyonuna uygun sabit bir mesh numarası yoktur. Parçacık boyutu dağılımını ve aşırı büyük parçacık sınırlarını tanımlayın, ardından bunları toz haline getirme ve yeniden kullanım denemeleriyle doğrulayın.
Yüzey Katmanları veya Destekli SPC Döşeme Hurdaları Birlikte Geri Dönüştürülebilir mi?
Yapabileceğini varsaymayın. Her katmanın bileşimini ve oranını belirleyin ve ayırmanın gerekli olup olmadığını değerlendirin. Bir makinenin bir karışımı işleyebilme yeteneği, elde edilen tozun doğrudan orijinal zemin kaplama formülasyonuna geri döndürülebileceği anlamına gelmez.
Üretimde Ne Kadar Geri Dönüştürülmüş SPC Zemin Kaplama Tozu Yeniden Kullanılabilir?
Orijinal formülasyonu, geri dönüştürülmüş toz bileşimini, işleme geçmişini ve bitmiş ürün gereksinimlerini dikkate alan denemeler yoluyla ekleme oranını belirleyin. Ekipman tedarikçileri toz haline getirme performansının değerlendirilmesine yardımcı olabilirken, nihai yeniden kullanım oranının üretim ve bitmiş ürün test sonuçlarıyla desteklenmesi gerekir.
Sonuç: Malzemenize ve Yeniden Kullanım Gereksinimlerine Uygun Bir PVC Pülverizatör Seçin
Bir SPC hurda toz haline getirme projesi dört adımı izleyebilir: malzemeyi ve yeniden kullanım yolunu tanımlayın, ekipmanı seçin, denemelerle doğrulayın ve maliyetleri değerlendirin. Onaylanan konfigürasyonu, kabul gerekliliklerini ve tedarik kapsamını satın alma teklifine ekleyin.
SPC döşeme hurdalarını geri dönüştürmeyi planlıyorsanız, Mao Yue ile iletişime geçin malzeme ayrıntılarınızı ve yeniden kullanım gereksinimlerinizi paylaşın. Uygun ekipman konfigürasyonlarını ve deneme düzenlemelerini tartışmak için gerçek üretim koşullarınızdan çalışabiliriz.