中文简体
400 kg/saat PE temizleme ve reddedilen kalıpları çalıştıran bir işlemciyi ele alalım. Tek başına bir kırıcı, bu malzemeyi iyi taşınan ancak satışı zayıf olan 8-12 mm'lik pullara indirir. Aynı pulverizatörün içinden gönderin ve bunlar doğrudan döner kalıplama hattına geri gidebilecek 35 gözenekli bir toz olarak ayrılır. Aynı hurda, iki farklı değer.
Bu boşluk, kırıcı uygulamaları ile pülverizatör uygulamaları arasındaki pratik sınırı işaret etmektedir. Kırıcılar, malzemeyi elleçlenebilecek, taşınabilecek, yeniden eritilebilecek veya satılabilecek boyuta indirir. Pülverizatörler granülleri kontrollü bir üst boyuta sahip toz haline getirir. Birini veya doğru çifti seçmek, makinenin kapladığı alan veya fiyat etiketiyle değil, bir sonraki işleminizin kabul edebileceği parçacık boyutuyla başlar.
İki makinenin işi nasıl böldüğü
Her iki makine de boyutu küçültüyor ve benzerlik kabaca burada bitiyor. Kırıcı, bir eleğe karşı çalışan bir bıçak makinesidir; Pülverizatör, havayla veya kaçanı kontrol eden bir elek ile bir diske veya rotora karşı çalışan bir değirmendir.
| Özellik | Kırıcı / granülatör | Pulverizatör / değirmen |
|---|---|---|
| Birincil iş | Topakları, temizlemeyi, boruyu, filmi ve tabakayı taşınabilir bir granül haline getirin | Kontrollü bir üst boyuta sahip granül veya peletleri toz haline getirin |
| Tipik çıktı | 6–12 mm pul veya yeniden öğütme | Yaklaşık 200–800 µm toz, genellikle 20–80 mesh olarak tanımlanır |
| Kabul ettiği besleme | Blokları, çileleri, profilleri, balyaları, kalın levhaları temizleyin | Pullar, granüller, peletler, küçük artıklar |
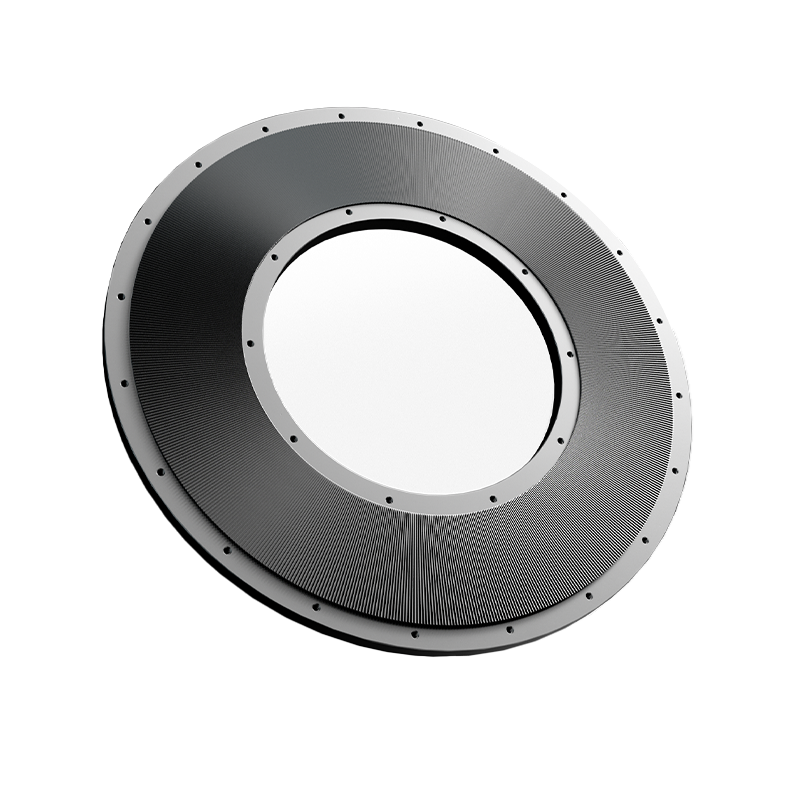
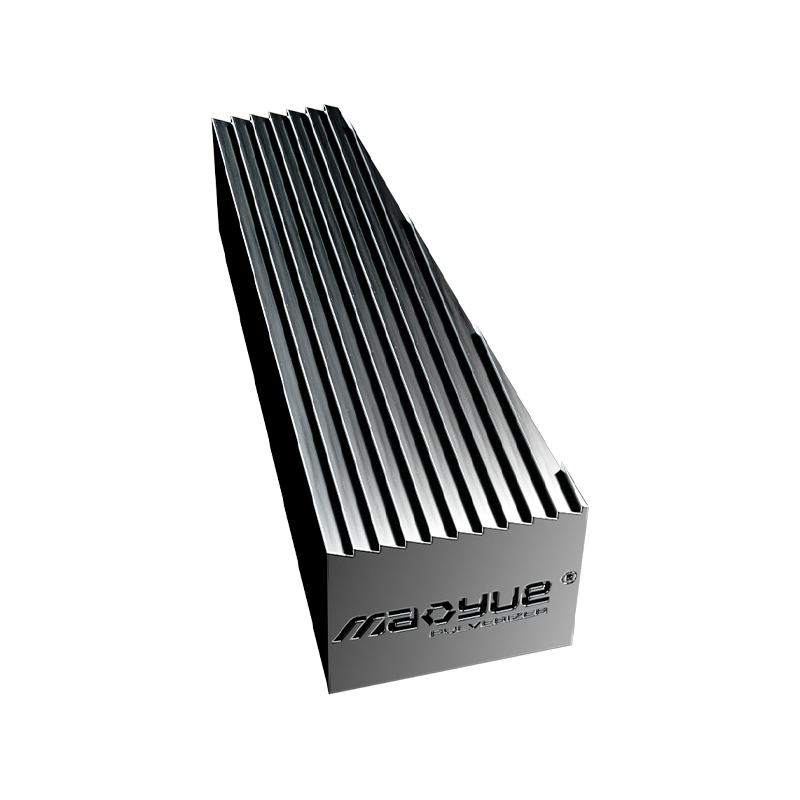
| Takımlama | Çıkış boyutunu ayarlayan bir ekranla bıçakları yatak bıçaklarına karşı döndürme | Alaşımlı çelik kanatlı disk veya rotor, ayrıca hava sınıflandırması veya ekran |
| Tipik arıza modu | İplikler, aşırı ince taneler, yumuşak malzemeden kör perdeler | Isı birikmesi, geniş parçacık boyutu dağılımı, aşınmış disk veya bıçak kenarları |
| En uygun | Hacim azaltma, şirket içi geri dönüşüm, ekstruderin beslenmesi | Rotomolding tozu, masterbatch, PVC kuru karışım, bileşik |
Çoğu tesiste kırıcı birinci aşama, öğütücü ise ikinci aşamadır. Bu sıralama önemlidir: Kırıcıdan gelen tutarsız bir granül, daha sonra değirmende kararsız bir üretim ve sürüklenen bir parçacık boyutu dağılımı olarak ortaya çıkar.
Kırıcı uygulamaları: Her şeyden önce hacim azaltımı
Kırıcılar, malzemenin hiçbir alt akış ekipmanının kabul etmeyeceği bir biçimde geldiği her yerde yerlerini alırlar. Başvuru listesi kısa ama zorlu.
- Enjeksiyonlu kalıplama ve ekstrüzyondan, normalde yalnızca düşük kaliteli hurda olarak satılabilen topakları temizleyin ve başlatın.
- Uzun bölümlerin bir haznede köprülenmeden önce kısa granüllere bölünmesi gereken boru, profil ve levha reddi.
- Agresif bir beslemeye ihtiyaç duyan film, fiber ve ince duvarlı parçalar ve rotorun etrafına sarılmayı önleyecek şekilde seçilmiş bir ekran boyutu.
- Granülün doğrudan aynı ürüne geri döndüğü ve kontaminasyon kontrolünün tüm argüman haline geldiği kapalı döngü yeniden öğütme.
Bir kırıcının size karşı etkili olup olmayacağını veya size karşı mücadele edip etmeyeceğini iki ayar belirler: elek deliği boyutu ve bıçak durumu. Kırılgan PVC üzerindeki 10 mm'lik bir ekran, sert PE üzerindeki 10 mm'lik bir ekrana hiç benzemez; ve bir milimetrenin çok küçük bir kısmı kadar yuvarlatılmış bıçak kenarı, ince taneleri ve kesme ısısını çoğaltır. Granül bir sonraki toz öğütücüyü beslerse, son toz spesifikasyonunuz üzerinde ilk kontrol olarak kırıcı eleğini kullanın.
Pülverizatör uygulamaları: parçacık boyutu dağılımının kaliteye karar verdiği yer
Toz sayılarla değerlendirilir ve bu sayılar bir süreçten diğerine değişir. Dört uygulama talebin çoğunu karşılıyor ve her biri farklı bir makine özelliğini vurguluyor. Bu aşamada hala makine türlerini tartıyorsanız, pratik pülverizatör seçim kılavuzu Kategoriler arasında daha ayrıntılı olarak yürür.
PE ile döner kalıplama
Rotasyonel kalıplama, kalıp duvarı boyunca eşit şekilde eriyen toza ihtiyaç duyar. Büyük boyutlu parçacıklar erimemiş lekeler bırakır; çok ince malzemenin fazlalığı kabarcıklara, dumana ve tutarsız duvar kalınlığına neden olur. Pratik hedef, kuru akış ve kütle yoğunluğunun da takip edildiği, 35 ağ civarında dar bir banttır. Ortalama incelik değil tekdüzelik, bir kalıbın geçip geçmeyeceğine karar veren özelliktir.
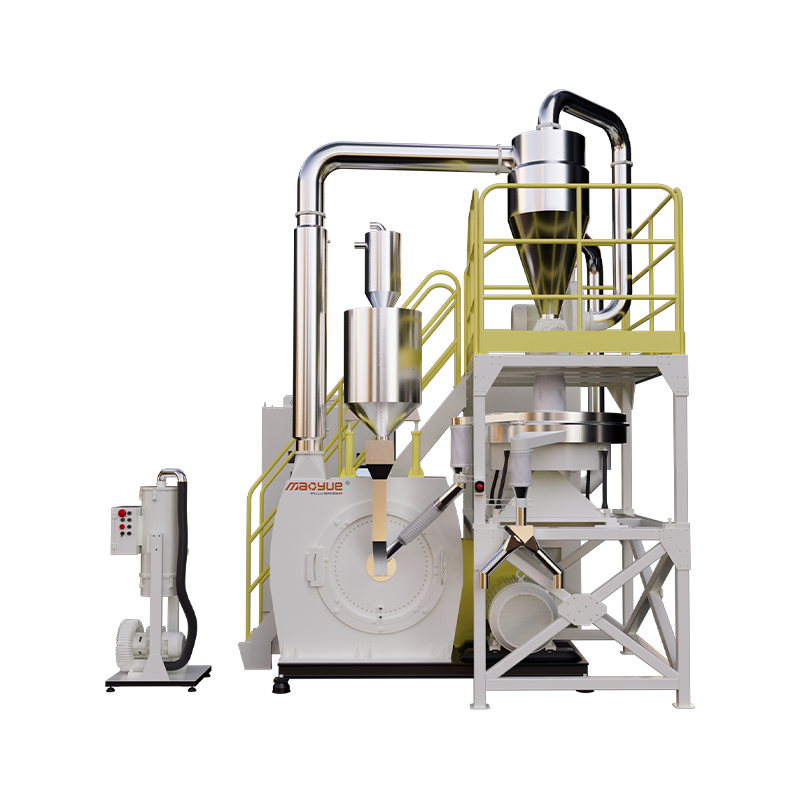
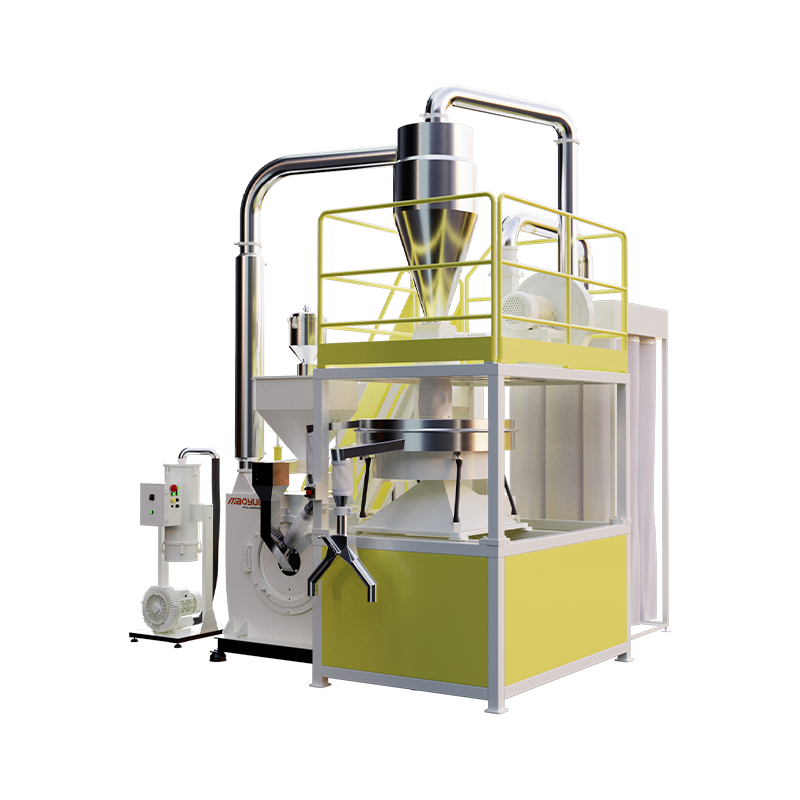
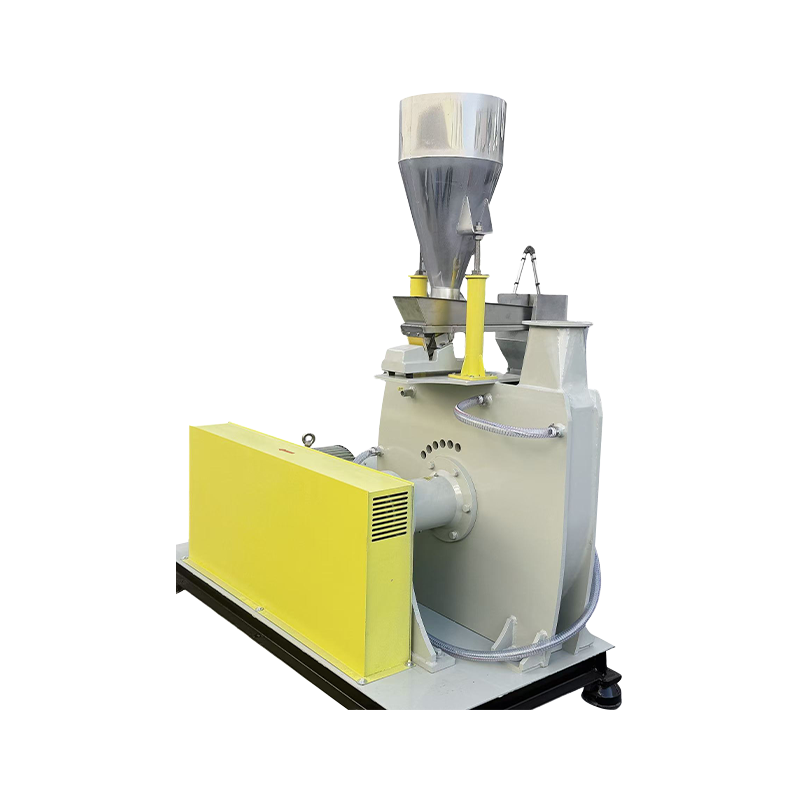
 Mao Yue 600 PE Rotomolding Pülverizatörü Homojen PE tozu arayan rotasyonel kalıplama hatları için bu 600 mm'lik diskli pülverizatör, ayarlanabilir incelik, vakum besleme, su soğutma ve toz toplama özellikleri sunar. Ürünü Görüntüle →
Masterbatch ve polimer bileşikleri
Renkli masterbatch ve dolgulu bileşiklerin, pigmentin veya dolgu maddesinin taşıyıcı içinde eşit şekilde dağılması için ince, iyi dağılmış toza ihtiyacı vardır. Masterbatch çalışmalarının kısa ve sık olması nedeniyle verim burada önemlidir; dolayısıyla geçiş süresi ve temizliğe erişim, motor gücü kadar önemlidir. 800 sınıfındaki yüksek kapasiteli değirmenler normalde tek bir formülasyonun saatlerce çalıştığı durumlarda belirtilir.
PA ve PP
Poliamidler ve polipropilen sert ve ısıya duyarlıdır, bu nedenle sıvı nitrojenle kriyojenik öğütme yıllardır varsayılan yöntem haline geldi. Ortam sıcaklığında öğütme, sarf malzemesi maliyetini tamamen ortadan kaldırır: nitrojen beslemesi yok, yalıtımlı depolama yok, kilogram başına soğutma ücreti yok. Buradaki değiş tokuş, değirmenin rotor ısısını sıcaklıktan ziyade hava akışı ve disk geometrisi yoluyla yönetmesi gerektiğidir. Aşınmaya dayanıklı yapılar cam dolgulu veya aşındırıcı kalitelere uygundur; enerji tasarrufu sağlayan yapılar ise saf reçine üzerinde sürekli çalışmayı hedefler.
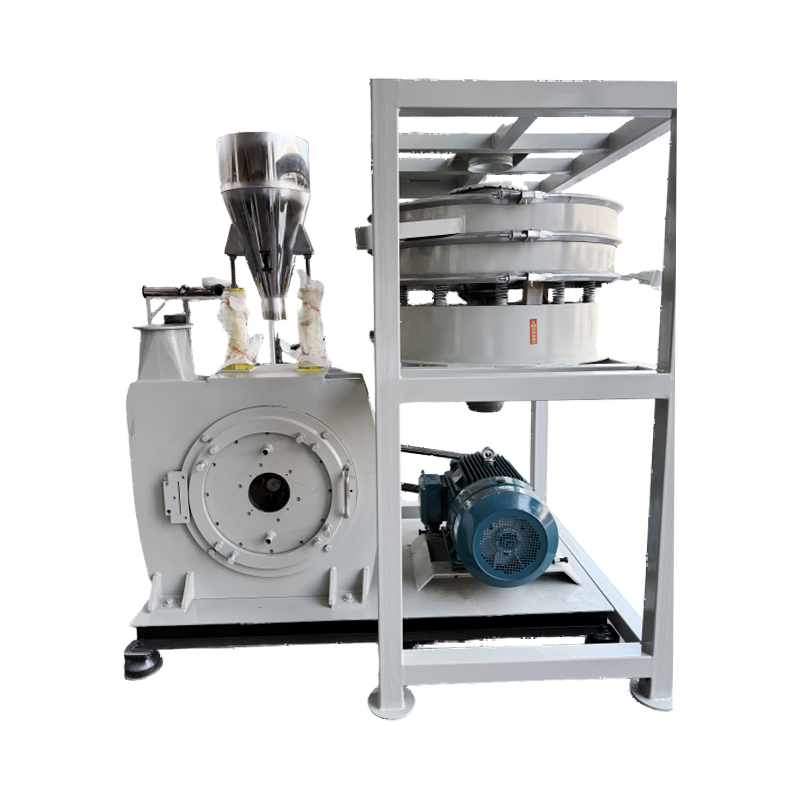 Mao Yue PA/PP-500 Ortam Sıcaklığı Pülverizatörü Küçük ve orta ölçekli PA ve PP geri dönüşümü veya denemeleri için bu giriş seviyesi değirmen, sıvı nitrojeni önler ve entegre eleme ile hızlı malzeme değişikliklerini destekler. Ürünü Görüntüle →
PVC
PVC grubun en az bağışlayıcısıdır. Isı ile bozunur, takımlarda aşındırıcıdır ve kuru karışım kullanıcıları sıkı bir elek kesimi bekler. Bu malzemeye yönelik frezeler tipik olarak aşınma ömrü ve sıcaklık kontrolüne göre belirlenir: alaşımlı çelik bıçaklar, ağır diskler ve cömert hava hareketi. İnce tozlu modeller, macun ve kuru harmanlama işleri için kesimi daha ince hale getirirken, yeniden taşlamanın dolgu maddesi içerdiği aşınmaya dayanıklı modeller seçilir.
Uygulamaya göre inceliği hedefleyin
Örgü sayıları bir spesifikasyon değil, kısaltmadır. Bir elek analizi ve bir dağılım eğrisi isteyin, çünkü her ikisi de "35 mesh'i geçen" iki toz aynı kalıp üzerinde tamamen farklı davranabilir.
| Başvuru | Ortak hedef | Satın almadan önce ne test edilmeli? |
|---|---|---|
| PE döner kalıplama | Yaklaşık 35 mesh, dar dağıtım | Tam elek eğrisi, kütle yoğunluğu, kuru akış hızı, jel sayısı |
| Renkli masterbatch | Taşıyıcıya bağlı olarak 40–80 mesh | Dispersiyon kalitesi, en ince elekteki kalıntı, değişim süresi |
| PA / PP ortam taşlama | 30–60 ağ gözü | Çıkış sıcaklığı, tam vardiya boyunca üretim kararlılığı, bıçak aşınması |
| PVC kuru karışım ve macun | 40–100 ağ gözü | Isı geçmişi, metal kirliliği, disk ve bıçak ömrü |
Kırıcı ve pülverizatörün tek hat olarak çalıştırılması
Her iki aşama da mevcut olduğunda, ilginç mühendislik devir teslim aşamasındadır. Kırıcının en yüksek çıkışına göre boyutlandırılmış bir konveyör veya hava beslemesi, değirmenin aç kalmasını ve dalgalanmasını önler; değirmenin önündeki bir metal detektörü ve bir mıknatıs diski korur; ve iki aşama arasındaki tampon silo, her makinenin aynı tempoda değil, kendi ritminde çalışmasına olanak tanıyor.
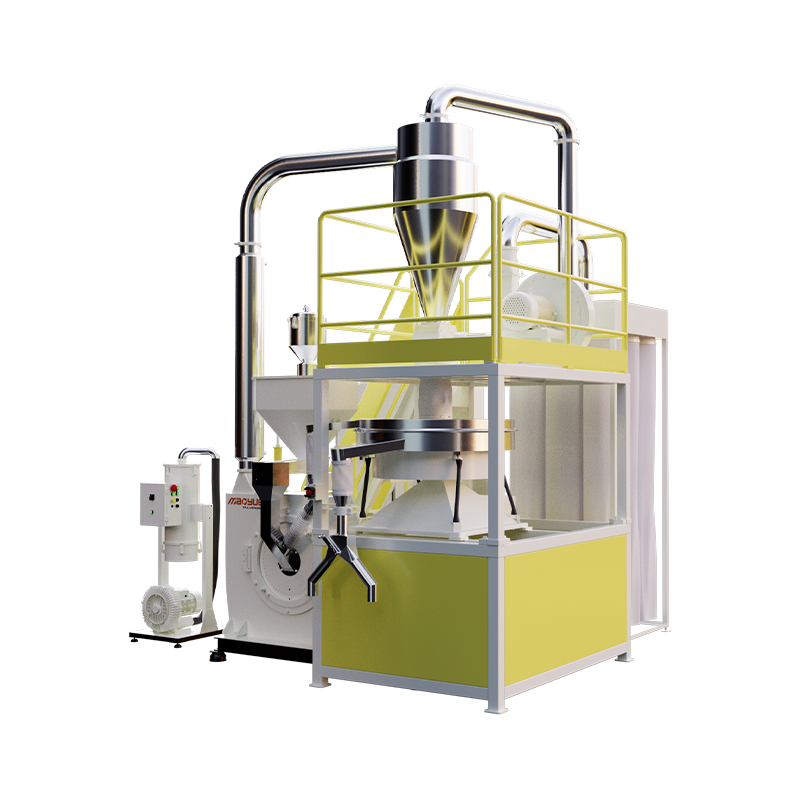
Amaca yönelik tasarlanmış hatlar, bunu eşleşen kapasitelere ve tek bir kontrol noktasına sahip tek bir çerçeveye sıkıştırır. Bıçak tipi hatlar, temiz bir kesimin önemli olduğu genel yeniden taşlamaya uygundur; çekiç, darbe ve döner bıçak konfigürasyonları ise sabit bir bıçak setine zarar verebilecek karışık veya kirli beslemeyi işler.
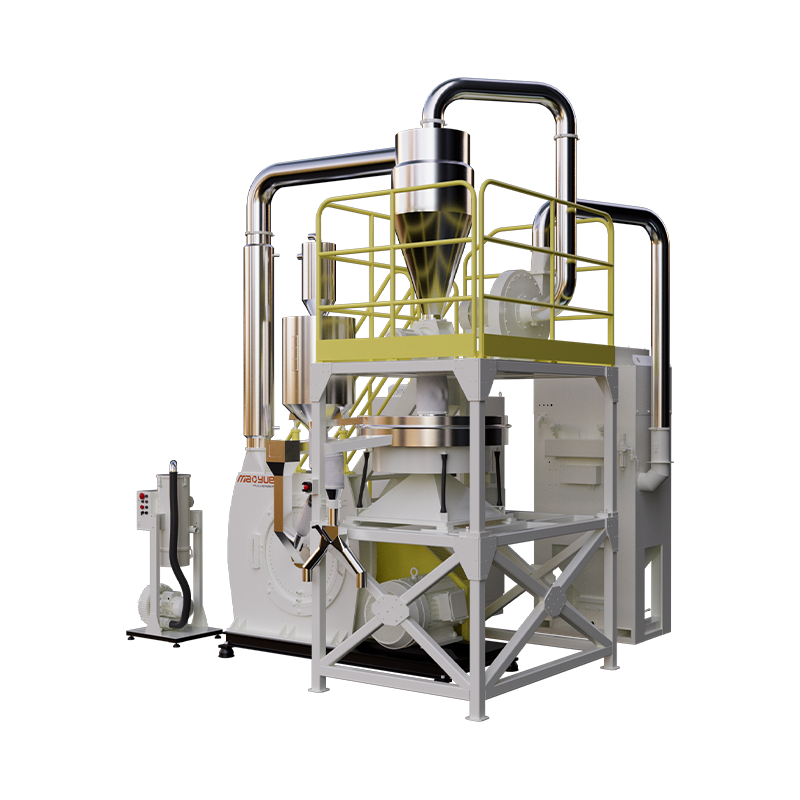
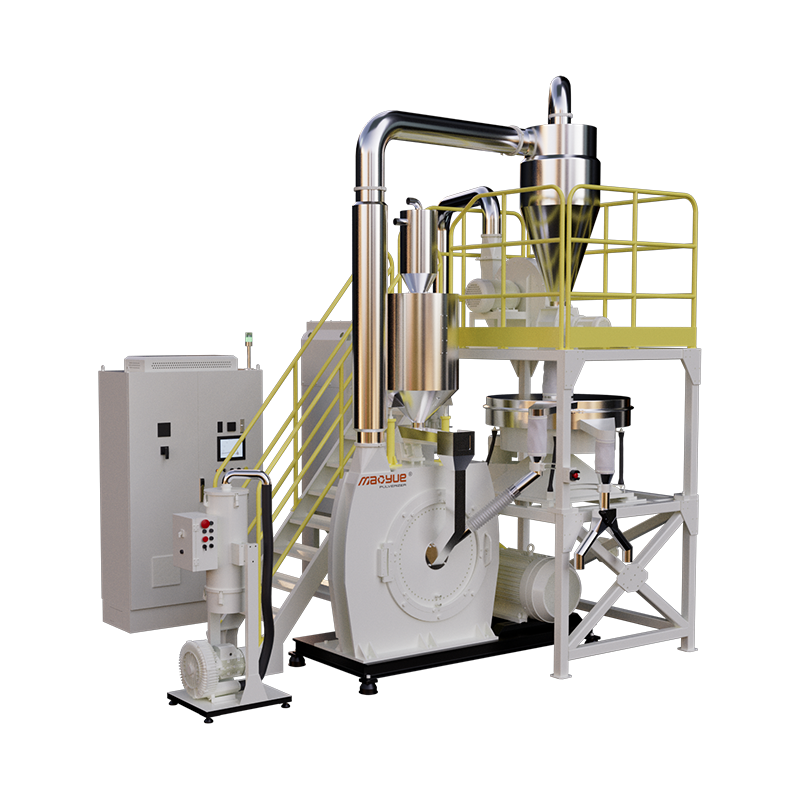
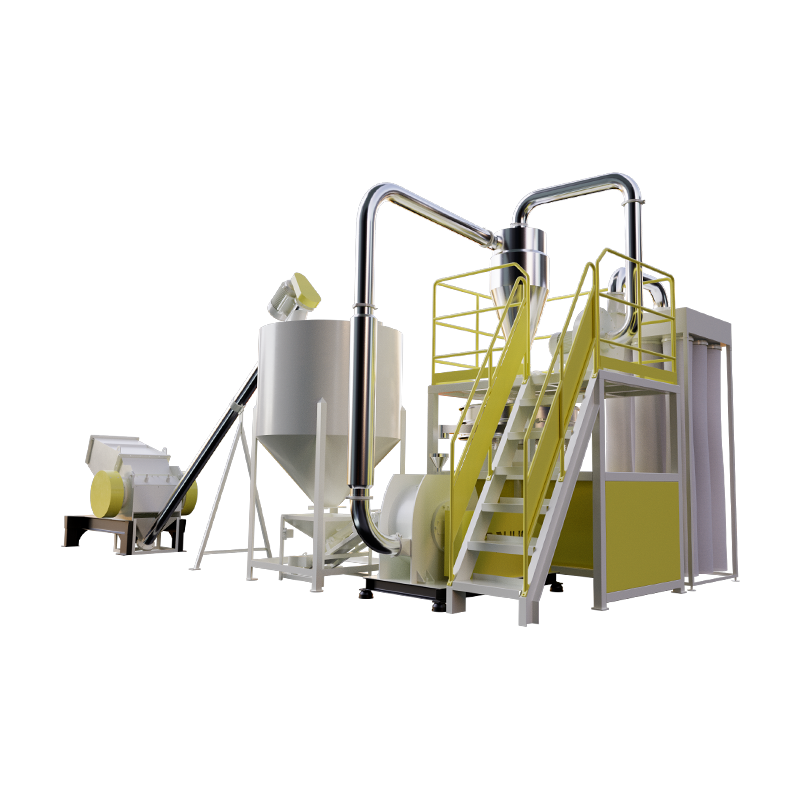 Bıçak tipi kırma ve toz haline getirme üretim hattı Özellikle PVC, PE, PP, PET, ABS ve EVA gibi malzemelerin yüksek değerli geri dönüşümü ve yenilenmesi için uygundur. Mao Yue Bıçak Tipi Kırma-Öğütme Üretimi Ürünü Görüntüle →
Bir makineye taahhütte bulunmadan önce neyin onaylanması gerekir?
Hayal kırıklığı yaratan kurulumların çoğu, başka birinin malzemesi üzerine inşa edilen bir spesifikasyona dayanmaktadır. Elinizde kendi örneklerinizle bu liste üzerinde çalışın.
- İşlenmemiş peletler yerine gerçek hurdanız üzerinde bir deneme yapın ve tek bir elek rakamı yerine çıktının elek analizini isteyin.
- Aşınma parçalarını doğrulayın: bıçak malzemesi ve sertliği, disk tipi ve bir setin dolgu içeriğinizi gerçekçi olarak kaç saat karşıladığını.
- Kırıcı eleğinin değirmenin hedef kesimiyle nasıl etkileşime girdiği de dahil olmak üzere boyut küçültme zincirini uçtan uca kontrol edin.
- Üst boyutu, hava sınıflandırmasını veya ekranı neyin kontrol ettiğini ve bu ayarın farklı bir ürün için ne kadar hızlı değiştirilebileceğini sorun.
- Yalnızca makinenin değil, sarf malzemelerinin ve yedek parçaların da iki yıllık fiyatını belirleyin ve diskler, rotorlar ve bıçak setlerinin teslim sürelerini doğrulayın.
- İste makine videoları veya çalıştırmayı düşündüğünüz tam modeli ve malzemeyi kapsayan bir fabrika ziyareti.
Kırıcı ve öğütücü uygulamaları, paylaşılan "boyut küçültme" kelimesinin ima ettiğinden çok daha az örtüşmektedir. Malzemeyi yönetilebilir hale getirmek için bir makine mevcuttur; diğeri ölçülebilir kılmak için var. Sıralamayı doğru yapın (şekil için kırıcı, dağıtım için ufalayıcı) ve toz spesifikasyonu, üretim ve kalite arasındaki tartışmaların kaynağı olmaktan çıkar. Yanlış anlaşılırsa, fabrikada yapılan hiçbir ayarlama, başlangıçta hiçbir zaman tutarlı olmayan bir granülü geri kazanamaz.