中文简体
Plastik pülverizatör bıçakları satın alırken asıl soru, bir tedarikçinin bunları basitçe "aşınmaya dayanıklı" olarak tanımlayıp tanımlamadığı değil, aşınma dirençlerinin gerçek üretim verileriyle ölçülüp ölçülüp doğrulanamayacağıdır.
Bıçak malzemesi, ısıl işlem, sertlik, geometri, işleme doğruluğu, işlenmiş malzeme ve çalışma koşullarının tümü bıçağın aşınmasını ve servis ömrünü etkiler. Bu nedenle hiçbir parametre tek başına bir bıçağın genel performansını doğru bir şekilde temsil edemez.
Daha güvenilir bir değerlendirme yöntemi, eksiksiz bir test süreci oluşturmaktır:
Başlangıç Bıçak Durumu → Kontrollü Üretim Testi → Test Sonrası Bıçak Durumu ve Üretim Verileri
Alıcılar, testten önceki ve sonraki bıçağın durumunu gerçek malzeme verimi, toz parçacık boyutu, çıktı ve çalışma parametreleriyle birlikte karşılaştırarak gerçek bıçak aşınmasını değerlendirebilir ve bıçak tedarikçileri arasında daha bilinçli teknik ve maliyet karşılaştırmaları yapabilir.
Plastik Pülverizatör Bıçak Aşınmasının Sebebi Nedir?
Plastik pülverizatör bıçakları, işlenen malzemeye ve üretim koşullarına bağlı olarak farklı mekanik ve termal yüklere maruz kalır.
Aşındırıcı Aşınma
Aşındırıcı aşınma, bıçak aşınmasının yaygın bir şeklidir. Sürekli toz haline getirme sırasında, malzemedeki sert parçacıklar tekrar tekrar bıçak yüzeyine temas eder ve sürtünür, kesici kenar yavaş yavaş körelir ve çalışma yüzeyinden malzeme çıkarılır.
Farklı plastikler farklı aşınma koşulları yaratır. Saf PE veya PP genellikle kalsiyum karbonat gibi mineral dolgu maddeleri içeren PVC'den farklı bir aşınma ortamı sunar. Cam elyaf takviyeli plastikler daha yüksek aşındırıcı yükler oluşturabilir.
Bu nedenle bıçağın aşınma direnci yalnızca malzeme kalitesine veya sertliğine göre değerlendirilmemelidir. Gerçek işlenmiş malzeme, dolgu içeriği ve üretim koşulları da dikkate alınmalıdır.
Darbe ve Kenar Kırılması
Plastik öğütücü bıçakları, çalışma sırasında tekrarlanan mekanik darbelere ve yüklere maruz kalır. Bıçağın yeterli sağlamlığa sahip olmaması halinde kesici kenarda çentikler, çentikler veya çatlaklar oluşabilir.
Bu tür bir hasar etkili çalışma yüzeyini azaltır ve bıçak geometrisini değiştirerek toz haline getirme verimliliğini, parçacık boyutu tutarlılığını ve çalışma stabilitesini etkileyebilir.
Bu nedenle, bıçak aşınma testi yalnızca malzeme kaybını değil aynı zamanda kesici kenarın bütünlüğünü ve bıçak geometrisindeki değişiklikleri de değerlendirmelidir.
Sürtünme, Sıcaklık Artışı ve Yabancı Maddeler
Toz haline getirme sırasında bıçaklar sürekli olarak sürtünmeye ve termal yüklere maruz kalır. Dengesiz besleme, aşırı taşlama yükleri veya uygun olmayan çalışma parametreleri bıçak sıcaklığını ve mekanik gerilimi artırarak aşınmayı hızlandırabilir.
Geri dönüştürülmüş plastiklerde, metal parçacıkları ve taşlar gibi sert yabancı maddeler de lokal darbe hasarına ve son teknoloji kırılmalara neden olabilir.
Bu nedenle bıçağın hizmet ömrü yalnızca bıçağın kendisine değil aynı zamanda besleme stabilitesine, çalışma parametrelerine, soğutma koşullarına ve malzeme temizliğine de bağlıdır.
Plastik Pülverizatör Bıçağının Aşınma Direncini Ne Belirler?
Plastik pülverizatör bıçağının aşınma direnci, malzeme, üretim süreci, bıçak tasarımı ve çalışma koşullarının birleşimiyle belirlenir.
Bu nedenle bıçağın aşınma direnci sadece çeliğin kalitesine veya sertliğine göre değerlendirilmemelidir. Bıçak imalat kalitesi, fiili üretim koşullarıyla birlikte dikkate alınmalıdır.

D2 ve DC53 Plastik Pülverizatör Bıçakları
D2 ve DC53'ün her ikisi de aşınmaya dayanıklı takımlama uygulamalarında kullanılan takım çelikleridir. Ancak plastik öğütücü bıçakları için çelik kalitelerinin karşılaştırılması tek başına nihai bıçak performansını tam olarak belirleyemez.
Daha anlamlı bir karşılaştırma için ısıl işlem, sertlik, tokluk, bıçak geometrisi, işleme kalitesi, işlenmiş malzeme ve çalışma koşulları dikkate alınmalıdır.
Bu nedenle, D2 ve DC53 bıçakları arasında anlamlı bir karşılaştırma yapılırken yalnızca çelik kalitelerinin karşılaştırılması yerine gerçek işlenmiş malzeme, ısıl işlem durumu, sertlik, bıçak geometrisi ve üretim sonuçları dikkate alınmalıdır.
Neden Sertlik Tek Başına Bıçağın Hizmet Ömrünü Kanıtlayamaz?

Sertlik, plastik öğütücü bıçak malzemesi performansının önemli bir göstergesidir ancak daha yüksek sertlik, mutlaka daha uzun hizmet ömrü anlamına gelmez. HRC değeri, bir malzemenin deformasyona ve yüzey aşınmasına karşı direncini yansıtır ancak bir bıçağın kaç saat çalışabileceğini veya kaç ton plastiği işleyebileceğini doğrudan gösteremez.
İki bıçak seti benzer sertlik değerlerine sahip olsa bile tokluk, ısıl işlem, son teknoloji geometri, işleme doğruluğu, işlenmiş malzeme ve çalışma yükündeki farklılıklar nedeniyle gerçek hizmet ömürleri farklılık gösterebilir.
Dolayısıyla bu üç kavramı şu şekilde ayırt edebiliriz:
Sertlik → Malzeme Özelliği
Aşınma Oranı → Aşınma Davranışı
Hizmet Ömrü → Tanımlanan Değiştirme Kriterlerine Ulaşılmadan Önce Çalışma Süresi veya Malzeme Çıkışı
Bıçak tedariki için yararlı referans tek bir HRC değeri değil, gerçek aşınma verileri ve üretim sonuçlarıdır.
Plastik Pülverizatör Bıçak Aşınması Nasıl Ölçülür?
Sertlik Testi
Sertlik testi esas olarak bıçağın malzemesini ve ısıl işlem durumunu doğrulamak için kullanılır ve bıçak kalite kontrolünün önemli bir parçasıdır.
Test kayıtları çelik kalitesini, ısıl işlem durumunu, ölçüm konumunu ve gerçek HRC değerini içerebilir ve kalite izlenebilirliği ve farklı üretim partileri arasında karşılaştırma için bir temel sağlar.
Ancak sertlik yalnızca malzeme özelliklerini yansıtır ve doğrudan bıçağın kullanım ömrüne dönüştürülemez. Bu nedenle, bıçağın hizmet ömrünü değerlendirmek için sertlik testi, gerçek aşınma ve üretim verileriyle birlikte temel bir kalite göstergesi olarak kullanılmalıdır.
Boyutsal Ölçüm
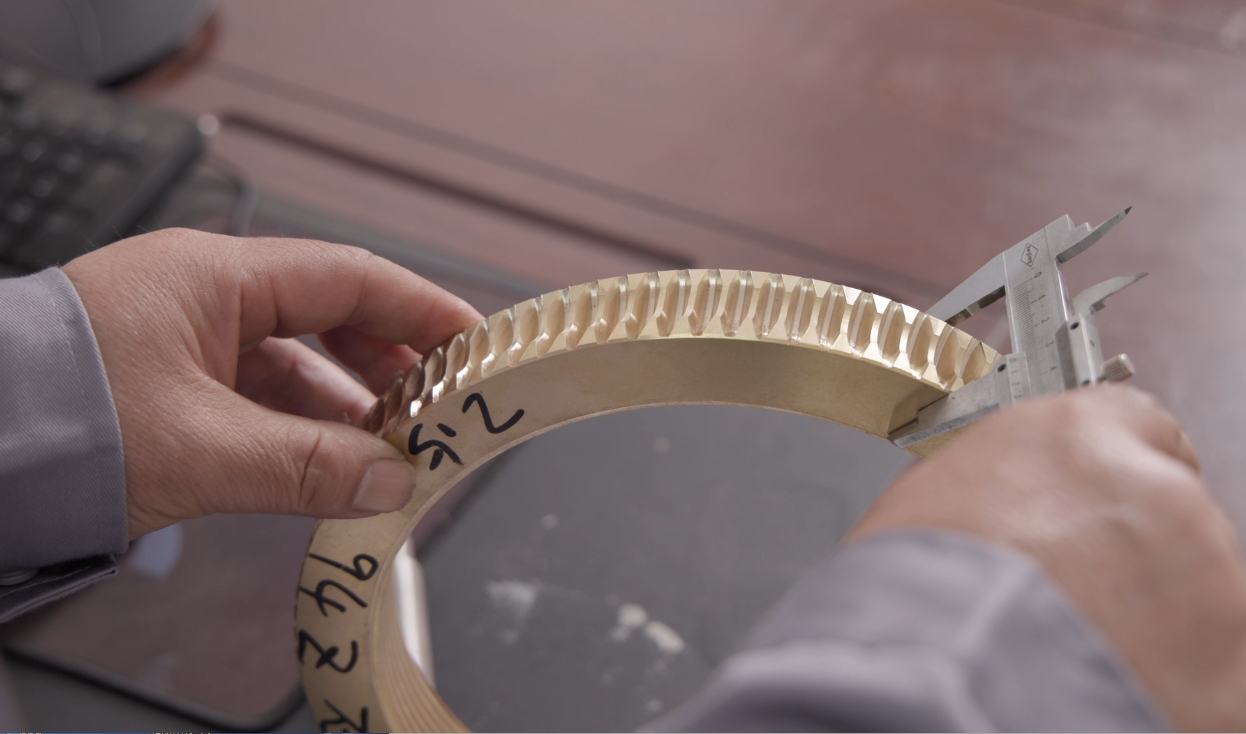
Anahtar bıçağı boyutlarının testten önce ve sonra ölçülmesi, boyut değişikliklerini ve malzeme kaybını doğrudan gösterebilir, bu da onu gerçek bıçak aşınmasının değerlendirilmesi için önemli bir yöntem haline getirir.
Verilerin karşılaştırılabilirliğini sağlamak için ölçüm yerleri, araçlar ve yöntemler testten önce ve sonra tutarlı kalmalı ve boyut farklılıkları kaydedilmelidir.
Bu ölçümler daha sonra bıçak aşınmasını ve aşınma oranını hesaplamak için kullanılabilir ve farklı bıçakların performansını karşılaştırmak için bir temel sağlar.
Son Teknoloji Aşınma Ölçümü
Son teknoloji aşınma aşağıdaki ölçümlerle değerlendirilebilir:
-
Son teknoloji geri çekilme
-
Kenar profilindeki değişiklikler
-
Çalışma yüzeyinde aşınma
-
Kritik kanat boyutlarında tanımlanmış diğer değişiklikler
Önemli olan belirli bir ölçüm yöntemine güvenmek değil, test öncesinde ve sonrasında tutarlı ölçüm konumlarını, yöntemlerini ve değerlendirme kriterlerini sürdürmektir. Bu, aşınma sonuçlarını daha güvenilir ve karşılaştırılabilir hale getirir.
Kontrollü Plastik Pülverizatör Bıçak Aşınma Testi Nasıl Yapılır?
Anlamlı bir bıçak aşınma testi, sonuçları etkileyebilecek değişkenleri kontrol etmelidir. Amaç, bıçak aşınmasındaki farklılıkların daha güvenilir şekilde değerlendirilebilmesi için test koşullarını mümkün olduğunca tutarlı tutmaktır.
Adım 1: İlk Bıçak Durumunu Kaydedin
Üretim testine başlamadan önce şunları kaydedin:
-
Bıçak malzemesi
-
Sertlik
-
Temel boyutlar
-
Son teknoloji durum
-
Bıçak geometrisi
-
Kurulum koşulu
Bu kayıtlar testten sonra karşılaştırma için temel oluşturur.
Adım 2: Aynı İşlenmiş Malzemeyi Kullanın
İki bıçak çözümünü karşılaştırırken, malzeme farklılıklarının etkisini en aza indirmek için mümkün olduğunca aynı türde ve benzer durumdaki işlenmiş malzemeyi kullanın.
Örneğin saf PE'nin kullanıldığı bir test, cam elyaf takviyeli plastik kullanılan bir testle doğrudan karşılaştırılamaz çünkü iki malzeme farklı aşınma ortamları ve mekanik yükler oluşturur.
Adım 3: Plastik Pülverizatörün Çalışma Koşullarını Kontrol Edin
Aşağıdaki test parametreleri kaydedilmelidir:
Test koşulları ne kadar tutarlı olursa bıçak aşınma verileri o kadar karşılaştırılabilir olur ve farklı bıçak çözümlerinin gerçek performansının değerlendirilmesi kolaylaşır.
Test Sırasında Üretim Performansı Nasıl Kaydedilir?
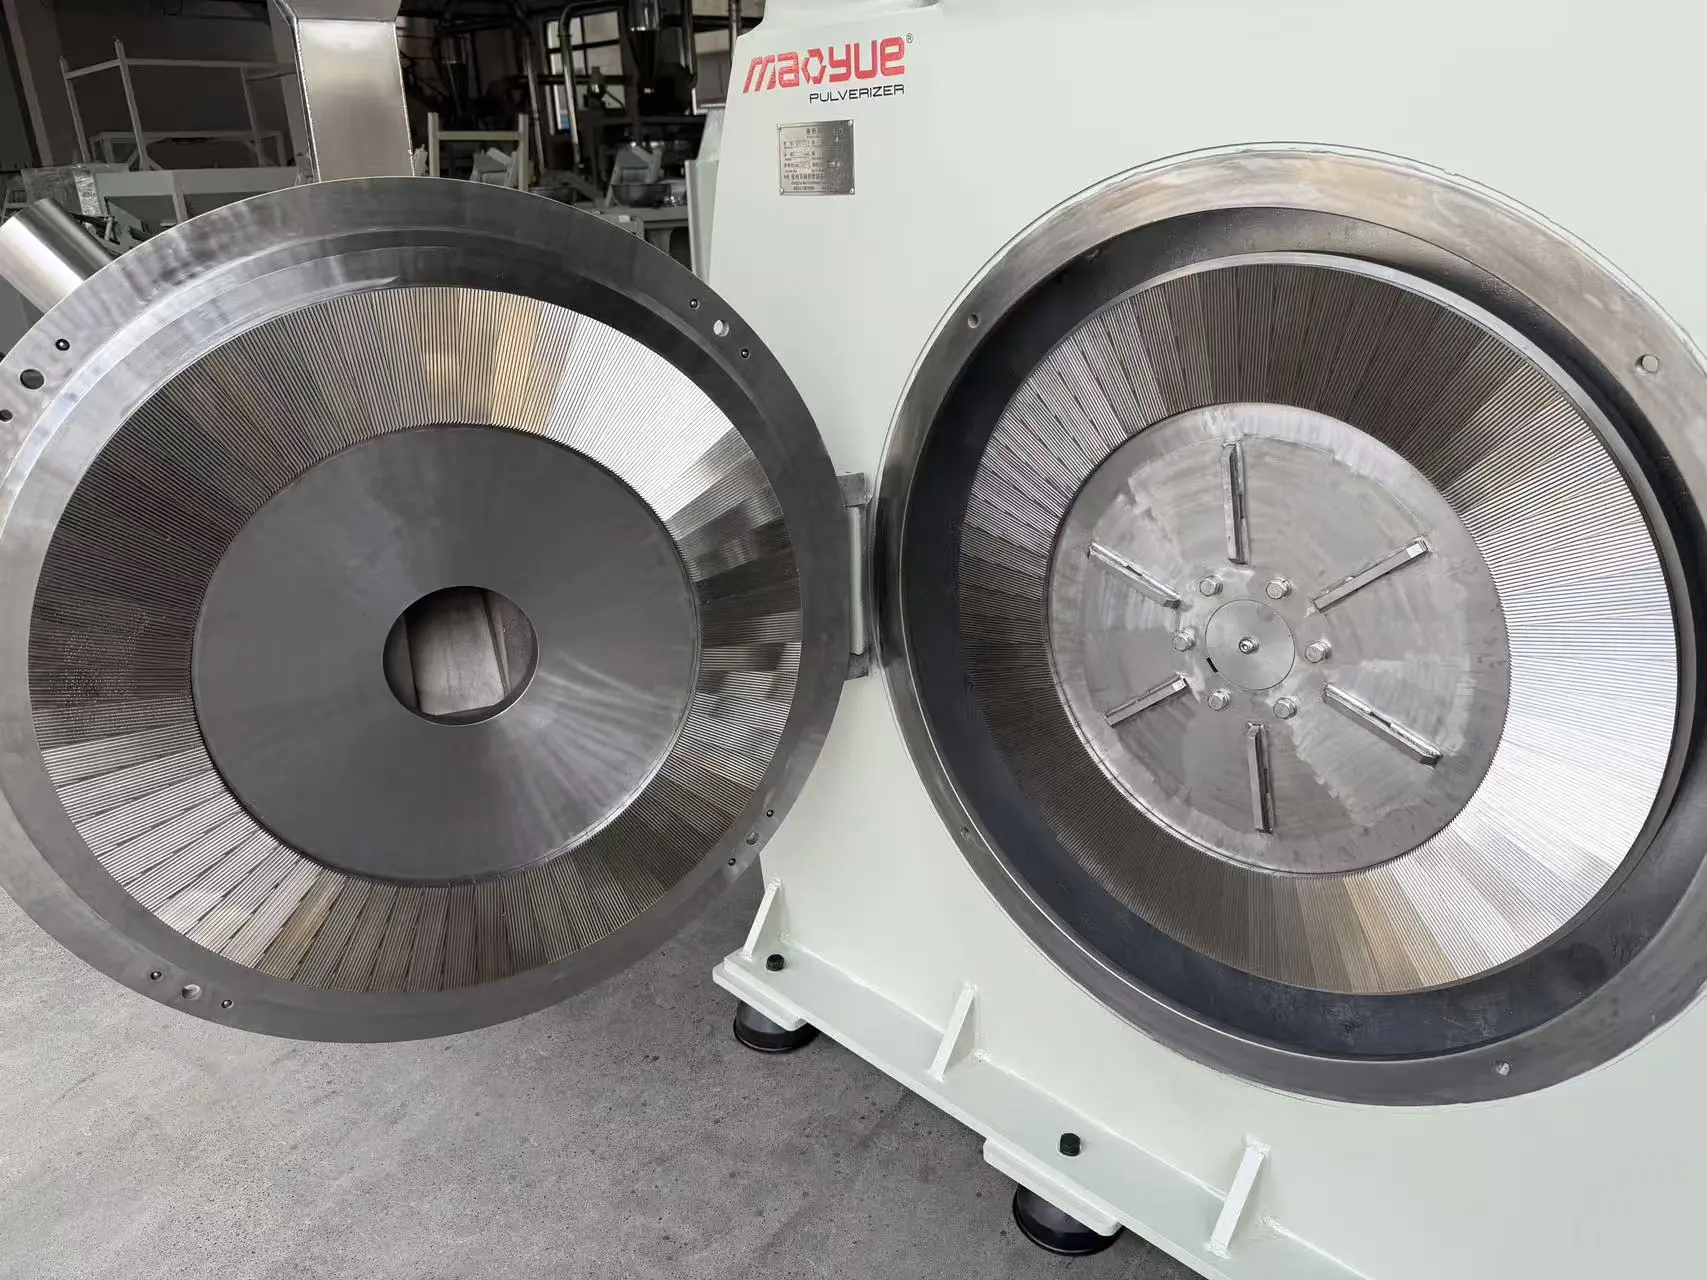
Bıçak aşınması yalnızca bıçağın kendisindeki değişikliklerle değerlendirilmemelidir. Bıçak aşınmasının gerçek çalışma performansını nasıl etkilediğini belirlemek için üretim verileri de kaydedilmelidir.
Test sırasında kaydedilecek temel parametreler şunları içerir:
-
Çıkış: kg/saat ve toplam malzeme çıkışı
-
Malzeme sıcaklığı: sürtünmeyi ve sıcaklık artışını izlemek için
-
Motor akımı veya yükü: Çalışma yükündeki değişiklikleri tanımlamak için
-
Toz parçacık boyutu ve parçacık boyutu dağılımı: toz tutarlılığını değerlendirmek için
-
Titreşim ve anormal koşullar: makinenin çalışmasındaki değişiklikleri tanımlamak için
-
Toz toplama: boşaltma ve toplamanın stabil kalıp kalmadığını kontrol etmek için
Bu üretim verilerinin ölçülen bıçak aşınmasıyla karşılaştırılması, bıçak aşınmasının çıktıyı, toz kalitesini veya ekipmanın çalışma stabilitesini etkileyip etkilemediğini belirlemenize yardımcı olabilir.
Plastik Pülverizatör Bıçak Aşınma Oranı Nasıl Hesaplanır?
Bıçak aşınmasını tam olarak değerlendirmek için çalışma saatleri tek başına yeterli değildir. İki makine çok farklı miktarlarda malzeme işlerken aynı sayıda saat çalışabilir.
Kontrollü bir karşılaştırma testinde gerçek malzeme çıkışı bu nedenle önemli bir referans olarak kullanılabilir.
Basit bir hesaplama şu şekildedir:
Aşınma Oranı = Ölçülen Bıçak Malzeme Kaybı ÷ Gerçek Malzeme Çıkışı
Ölçüm yöntemine bağlı olarak aşınma oranı, malzeme tonu başına boyut kaybı, ton başına kütle kaybı veya açıkça tanımlanmış başka bir ölçüm olarak ifade edilebilir.
Örneğin, 100 ton malzeme işlendikten sonra belirtilen bıçak boyutu 0,20 mm azalırsa:
Boyutsal Aşınma Oranı = 0,20 mm ÷ 100 ton = 0,002 mm/ton
Verilerin doğru şekilde yorumlanıp karşılaştırılabilmesini sağlamak için test sonuçları her zaman ölçüm yöntemi, işlenen malzeme ve test koşullarıyla birlikte raporlanmalıdır.
Bıçak Aşınması Plastik Pülverizatörün Performansını Nasıl Etkiler?
Önemli olan bıçak aşınmasının ne zaman üretim hedeflerini etkileyecek kadar önemli hale geldiğini belirlemektir.
Bir bıçak hala mekanik olarak çalışabilir durumda olabilir ancak aşınması toz kalitesini, çıktısını veya sıcaklık kontrolünü gerekli üretim spesifikasyonlarının ötesinde etkiliyor olabilir.
Plastik Pülverizatör Bıçakları Ne Zaman Değiştirilmelidir?
Spesifik değiştirme kriterleri bıçak tasarımına, öğütücü modeline, işlenmiş malzemeye ve üretim gereksinimlerine göre belirlenmelidir.
Farklı Malzemeler Plastik Pülverizatör Bıçak Aşınmasını Nasıl Etkiler?
Farklı plastikler pulverizatör bıçakları için farklı çalışma koşulları yaratır. Bu nedenle bıçak seçimi fiilen işlenen malzemeye ve üretim koşullarına göre yapılmalıdır.
Aynı bıçak özelliği, farklı plastiklerde otomatik olarak aynı servis ömrünü sağlamaz.
Bu nedenle bıçak seçimi ve aşınma değerlendirmesi, gerçek malzeme ve üretim koşullarıyla başlamalıdır.
Plastik Pülverizatör Bıçak Aşınma Direncini Karşılaştırırken Yaygın Hatalar
Farklı Malzemelerin Karşılaştırılması
Saf PE'den elde edilen test sonuçları, cam elyaf takviyeli plastiklerden elde edilen sonuçlarla doğrudan karşılaştırılamaz çünkü farklı aşınma ve mekanik yük koşulları yaratırlar.
Yalnızca Sertliğin Karşılaştırılması
Daha yüksek bir HRC değeri otomatik olarak daha uzun bıçak servis ömrü anlamına gelmez.
Yalnızca Çalışma Saatlerini Karşılaştırma
Çalışma saatleri tek başına bıçağın gerçek iş yükünü tam olarak yansıtmaz. İşlenen toplam malzeme miktarı da dikkate alınmalıdır.
Toz Kalitesinin Göz ardı Edilmesi
Bir bıçak, aşınması parçacık boyutunu, verimini veya sıcaklık kontrolünü zaten etkilemiş olsa bile, mekanik olarak çalışmaya devam edebilir.
Aynı Anda Birden Fazla Test Koşulunun Değiştirilmesi
İlerleme hızı, taşlama aralığı, soğutma yöntemi ve işlenen malzeme aynı anda değiştirilirse, bıçak aşınmasındaki farklılığa hangi faktörün neden olduğunu belirlemek zorlaşır.
Satın Almadan Önce Bir Plastik Pülverizatör Bıçağı Üreticisine Ne Sormalısınız?
Plastik pulverizatör bıçakları satın alırken sadece “Bir takım bıçağın fiyatı ne kadar?” diye sormayın.
Performans ve maliyet karşılaştırmaları için kullanılabilecek ölçülebilir teknik verileri üreticiden istemek de önemlidir.
Bu yaklaşım, bıçak tedarikini yalnızca fiyat karşılaştırmasından, üretim performansı, aşınma ve işletme maliyetinin ölçülebilir bir karşılaştırmasına dönüştürüyor.
Plastik Pülverizatör Bıçak Üreticisi Nasıl Seçilir?
Neden Plastik Pülverizatör Üreticisinden Yedek Bıçaklar Almalısınız?
Plastik pulverizatör bıçakları bağımsız bileşenler olarak çalışmaz. Döner bıçaklar, sabit bıçaklar veya dişler, taşlama diskleri, öğütme odaları, rotorlar, besleme sistemleri, soğutma sistemleri ve öğütme aralığı ayarlama sistemlerinin entegre bir sistem olarak birlikte çalışması gerekir.
Bu nedenle, pulverizatör bıçaklarını değiştirirken boyutsal ve geometrik uyumluluk özellikle önemlidir.
Orijinal ekipman üreticisi yedek bıçakları aşağıdaki faktörlere göre değerlendirebilir:
-
Pulverizatör modeli
-
Taşlama diski çapı
-
Bıçak geometrisi
-
Çalışma hızı
-
Taşlama boşluğu
-
İşlenmiş malzeme
-
Soğutma konfigürasyonu
-
Kurulum gereksinimleri
Bu, özellikle mevcut plastik öğütücüyü değiştirmeden aşınmış bıçakları değiştirmek isteyen müşteriler için önemlidir.
Mao Yue Plastik Pülverizatör Bıçak Çözümleri
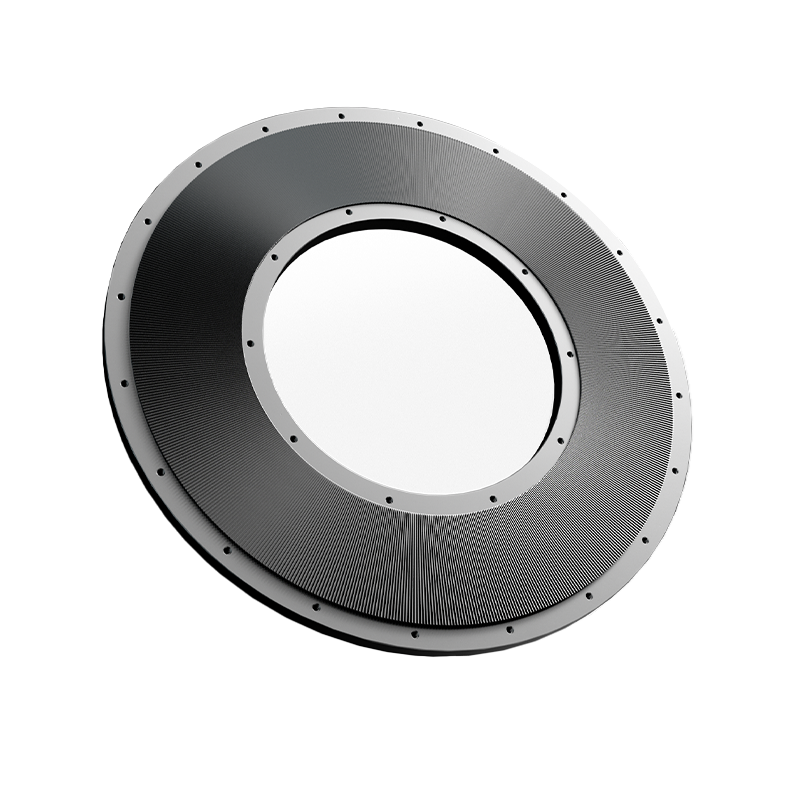
Mao Yue taşlama diskleri, döner bıçaklar, sabit bıçaklar, diş plakaları ve diğer aşınan parçalar dahil olmak üzere plastik toz haline getirme sistemleri için temel bileşenleri bağımsız olarak geliştirir ve üretir.
Üretim süreci; malzeme seçimi, ısıl işlem, CNC işleme, hassas taşlama, boyutsal inceleme, sertlik testi, ileri düzey denetim ve dinamik dengelemeyi birleştirir.
Amaç sadece yüksek sertlikte bir bıçak üretmek değil, aynı zamanda bıçağın tüm plastik öğütme sisteminin bir parçası olarak güvenilir bir şekilde çalışmasını sağlamaktır.
Farklı malzeme ve üretim gereksinimleri için bıçak malzemesi, sertlik, geometri, taşlama aralığı, soğutma, besleme ve ekipman parametreleri gibi faktörler entegre bir sistem olarak düşünülebilir.
Kendi bünyemizde Bıçak İmalatı ve CNC İşleme
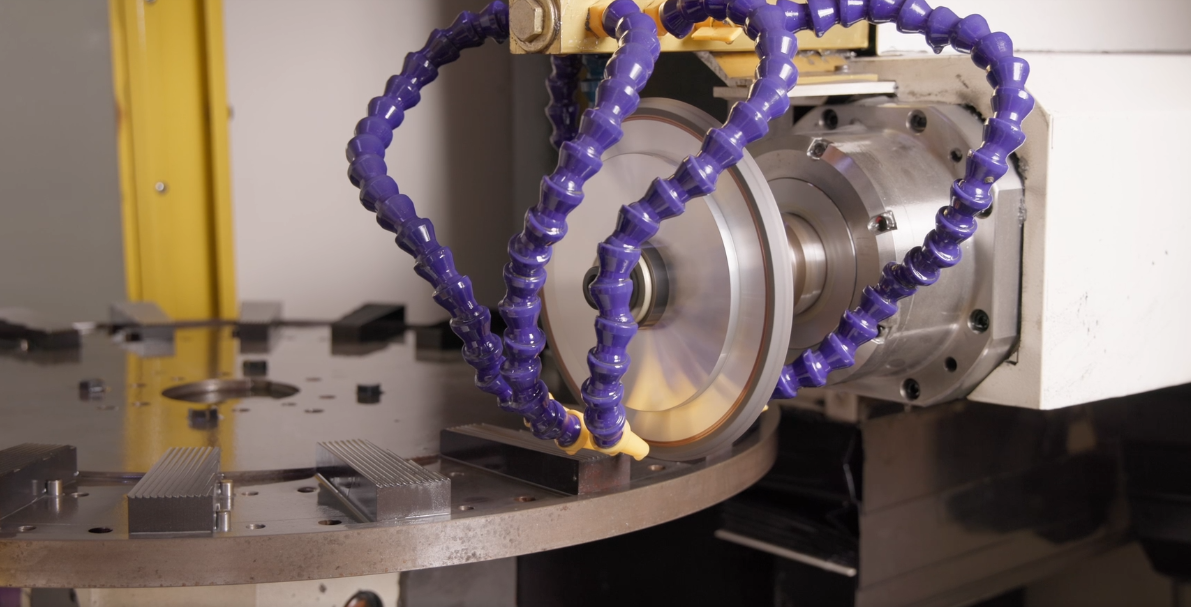
Mao Yue, plastik öğütücüler için önemli aşınma parçalarını kendi bünyesinde üretiyor ve bıçak boyutlarını ve geometrisini kontrol etmek için CNC işlemeyi kullanıyor.
Bıçak bileşenleri ve plastik pülverizatör aynı sistem içerisinde geliştirildiğinde bıçak geometrisi, öğütme aralığı, rotor hızı ve gerçek malzeme uygulamaları birlikte değerlendirilebilmektedir.
Isıl İşlem, Muayene ve Dinamik Dengeleme
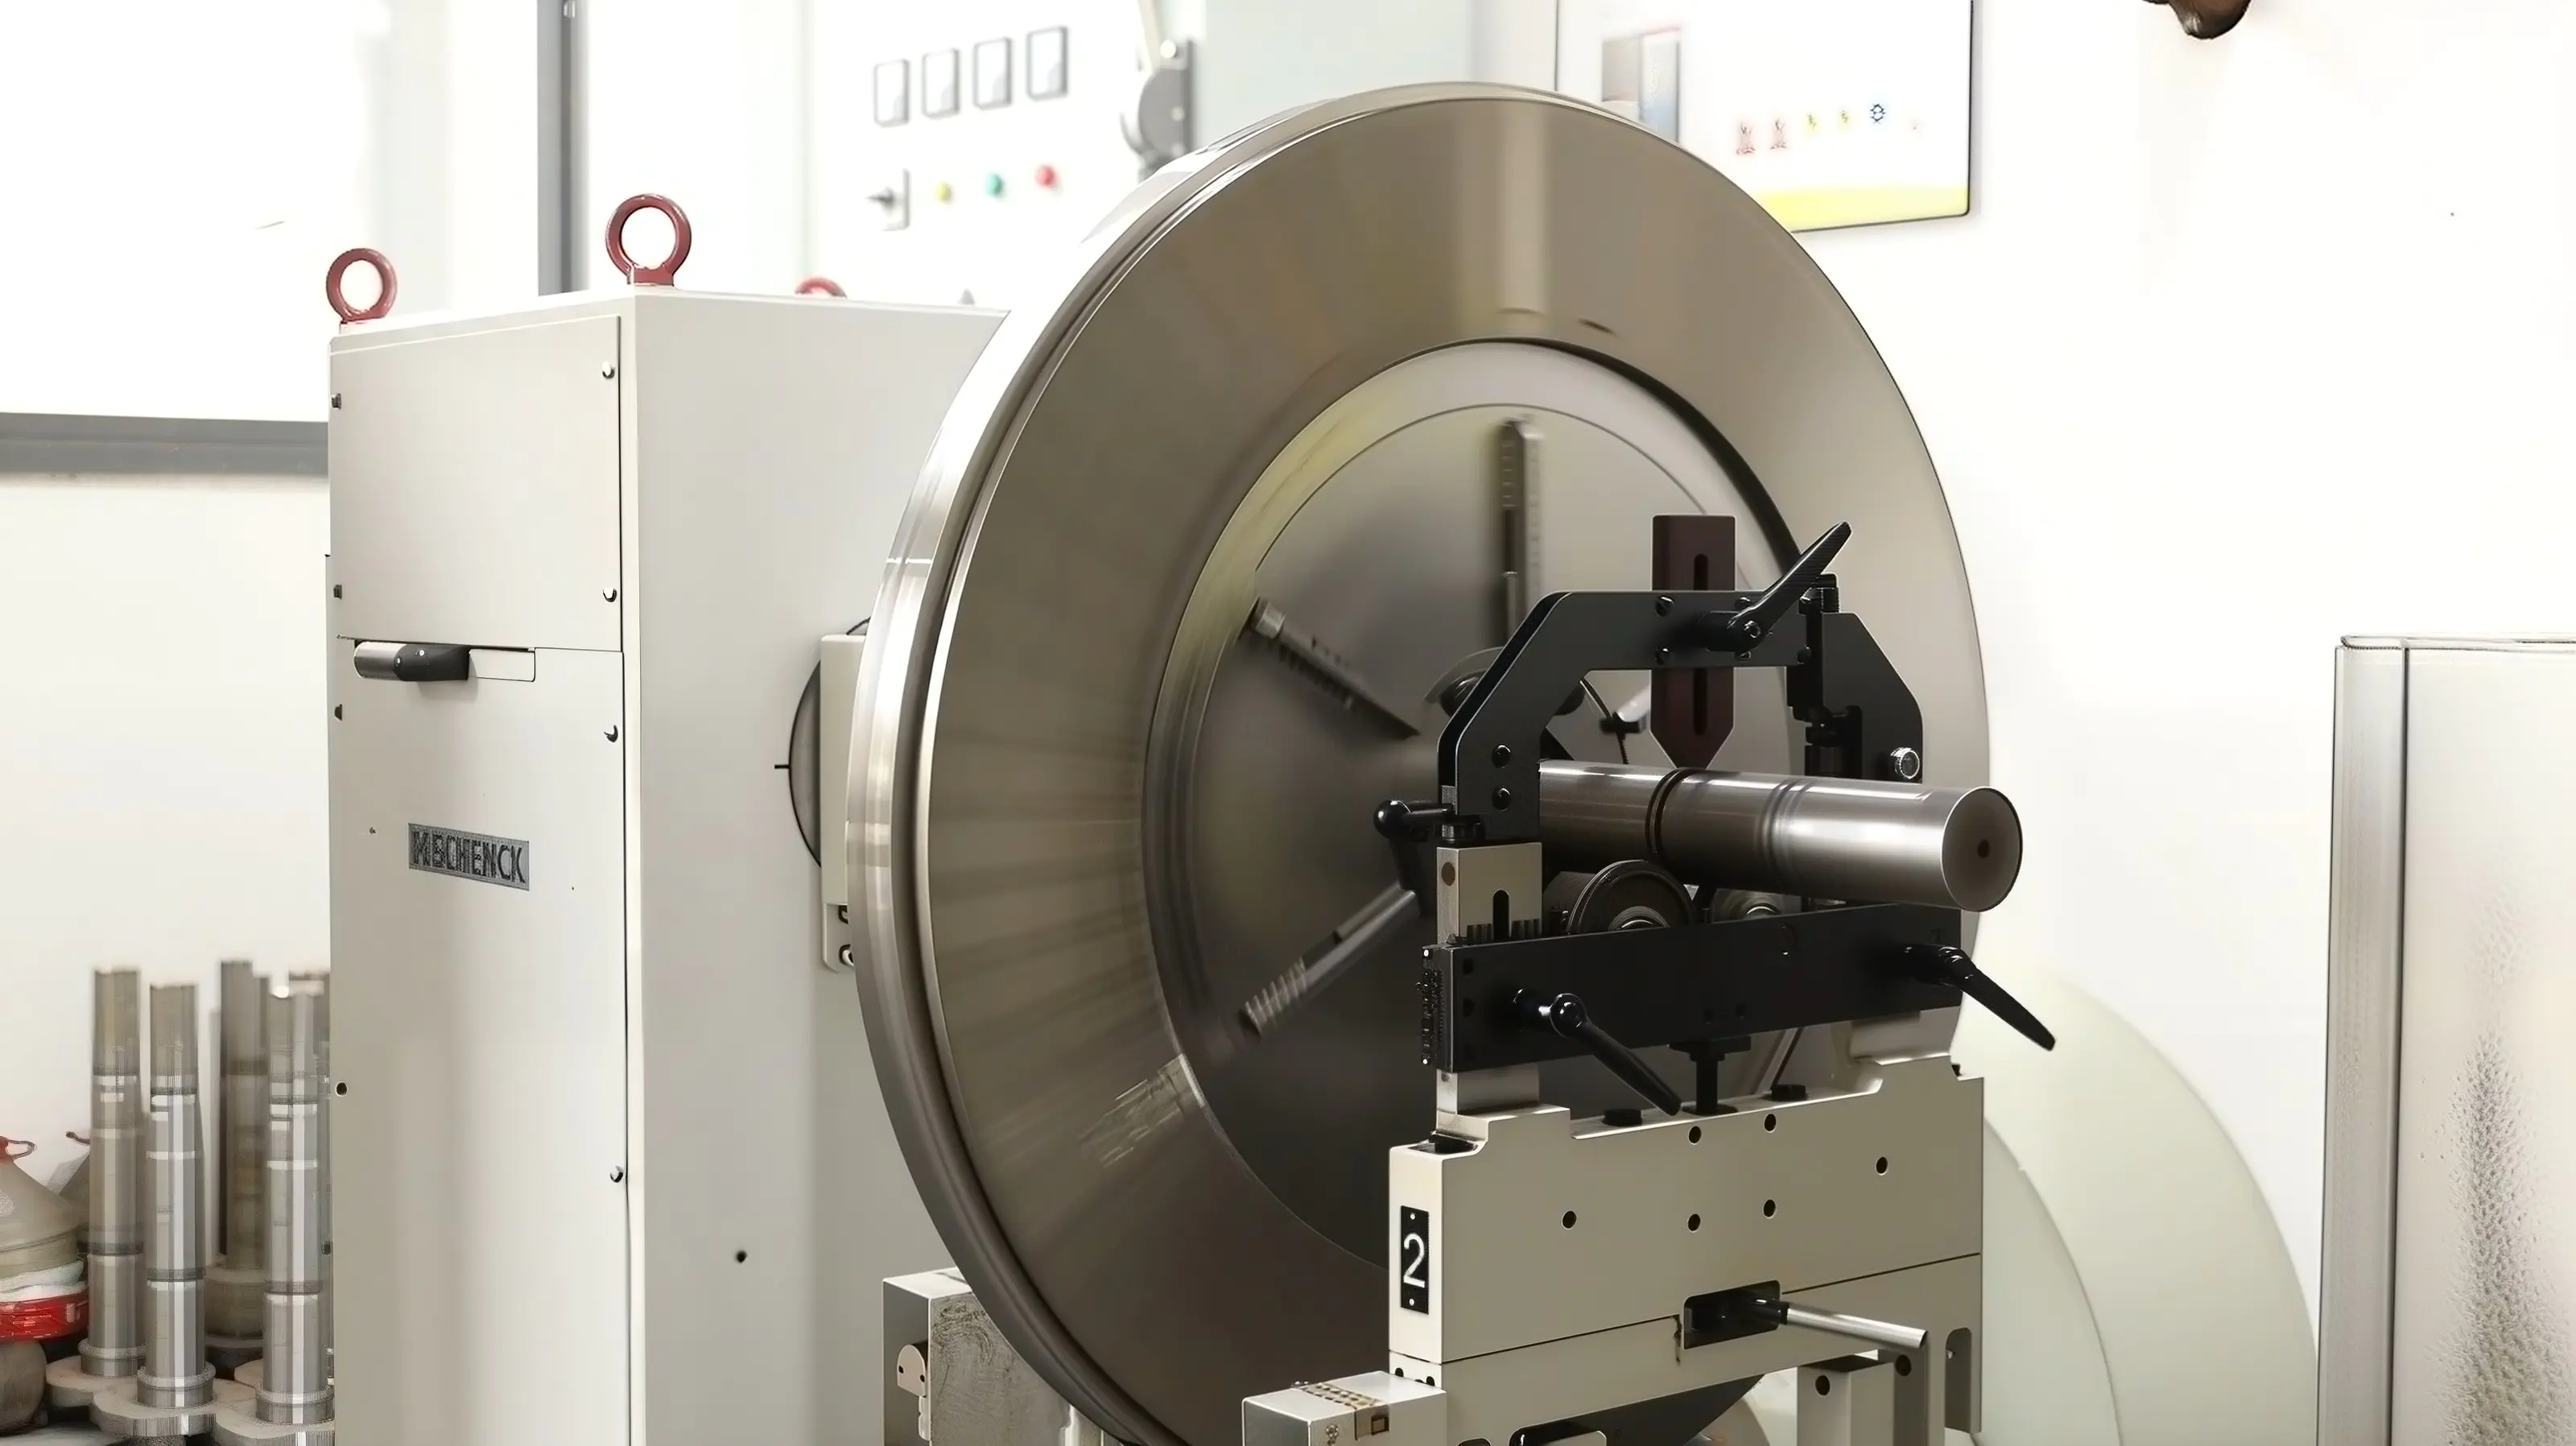
Yüksek hızlı bir plastik öğütücü, yüksek sertlikte bir kesici kenardan daha fazlasını gerektirir.
Boyutsal tutarlılık, bıçak geometrisi, doğru kurulum ve rotor dengesi de ekipmanın çalışma stabilitesini etkileyebilir.
Mao Yue'nin bıçak üretim süreci, üretim ve kalite kontrol sürecine dahil edilen ısıl işlem, sertlik testi, boyut denetimi, son teknoloji denetimi ve dinamik dengelemeyi içerir.
Sıkça Sorulan Sorular
Plastik Pülverizatör Bıçakları için En İyi Malzeme Nedir?
Tüm çalışma koşullarına uygun tek bir malzeme yoktur. D2 ve DC53'ün her ikisi de aşınmaya dayanıklı bıçaklar için kullanılabilir, ancak özel seçimde plastik türü, dolgu içeriği, çalışma yükü, bıçak tasarımı ve ısıl işlem durumu dikkate alınmalıdır.
Daha Yüksek HRC Her Zaman Daha İyi Bıçak Performansı Anlamına Gelir mi?
Mutlaka değil. Sertlik, bıçağın aşınma direncinin önemli bir göstergesidir ancak gerçek hizmet ömrü aynı zamanda tokluktan, ısıl işlemden, son teknoloji geometriden, işleme doğruluğundan, işlenmiş malzemeden ve çalışma koşullarından da etkilenir.
Plastik Pülverizatör Bıçakları Ne Kadar Ömürlüdür?
Bıçağın hizmet ömrü, işlenen malzemeye, malzeme çıkışına, hedef toz boyutuna, kirletici maddelere, soğutma koşullarına, ekipman konfigürasyonuna ve çalışma koşullarına bağlıdır. Bu nedenle çalışma süresi her zaman özel test koşullarıyla birlikte değerlendirilmelidir.
Plastik Pülverizatör Bıçak Aşınması Nasıl Ölçülebilir?
Bıçak aşınması, sertlik testi, boyut ölçümü, son teknoloji profil ölçümü, bıçak öncesi ve sonrası fotoğrafları, çalışma süresi, malzeme verimi ve toz kalitesi izleme yoluyla değerlendirilebilir.
D2 ve DC53 Plastik Pülverizatör Bıçakları Arasındaki Fark Nedir?
Hem D2 hem de DC53, aşınmaya dirençli uygulamalarda kullanılabilen takım çelikleridir. Uygunlukları gerekli sertliğe, tokluğa, aşınma direncine, ısıl işleme ve gerçek çalışma koşullarına bağlıdır.
Dolgu Maddeleri Plastik Pülverizatör Bıçak Aşınmasını Etkiler mi?
Evet. Mineral dolgular, cam elyafları ve diğer sert bileşenler aşındırıcı yükü artırabilir ve nispeten temiz polimerlerle karşılaştırıldığında bıçak aşınmasını hızlandırabilir.
Mao Yue Bıçakları Seçmeden Önce Malzememi Test Edebilir mi?
Müşteriler malzeme bilgilerini ve koşullar uygun olduğunda test ve teknik değerlendirme için gerçek malzeme numunelerini sağlayabilir. Testler hedef toz boyutunu, verimi, sıcaklığı, besleme performansını ve bıçak konfigürasyonunu dikkate alabilir.
Sonuç: Bıçak Aşınma Direncini Verilerle Kanıtlamak
Aşınmaya dayanıklı plastik pulverizatör bıçağı tek bir rakamla tanımlanmamalıdır.
Sertlik önemlidir. Çelik kalitesi önemlidir. Isıl işlem önemlidir. Ancak değerli kanıtlar gerçek üretim performansından geliyor.
Bıçak çalışma geometrisini koruyabilir mi?
Taşlama boşluğu sabit kalabilir mi?
Makine sürekli olarak hedef parçacık boyutu aralığında toz üretebiliyor mu?
Bıçak değiştirilmeden önce ne kadar malzeme işleyebilir?
Bıçak aşınması toz kalitesini, çıktıyı ve işletme maliyetlerini nasıl etkiler?
Bu sorular kontrollü test verileriyle yanıtlanabildiğinde, aşınma direnci artık yalnızca bir pazarlama tanımı olmaktan çıkacaktır. Ölçülebilir bir üretim performansı göstergesi haline gelir.
Plastik Pülverizatör Bıçaklarına veya Yedek Aşınma Parçalarına mı ihtiyacınız var? Mao Yue'ye Malzeme ve Tozlaştırma İhtiyaçlarınızı Gönderin
Doğru plastik pülverizatör bıçağı, genel spesifikasyon sayfasına göre değil, gerçek işlenmiş malzeme ve üretim gereksinimlerine göre seçilmelidir.
PE, PP, PVC, renkli masterbatch, mühendislik plastikleri, dolgulu plastikler veya geri dönüştürülmüş plastikleri işlerseniz Mao Yue'ye şunları sağlayabilirsiniz:
-
Malzeme türü
-
Besleme boyutu
-
Hedef toz parçacık boyutu
-
Gerekli verim
-
Günlük çalışma saatleri
-
Mevcut bıçak sorunları
-
Son başvuru
Koşullar izin verdiğinde test için gerçek bir malzeme örneği de sağlayabilirsiniz.
Mao Yue, malzeme ve üretim gereksinimlerine bağlı olarak uygun bıçak malzemeleri, sertlik, toz haline getirme yapısı, soğutma konfigürasyonu, besleme sistemi ve diğer ekipman parametrelerini daha ayrıntılı olarak tartışabilir.
Amaç sadece "aşınmaya dayanıklı bir bıçak" sağlamak değil, aynı zamanda bıçak değiştirme, bakım ve işletme maliyetlerini kontrol ederken hedef toz kalitesini tutarlı bir şekilde koruyabilen bir plastik toz haline getirme sistemi geliştirmektir.