中文简体
Kaynak hattı boyunca parçaları arızalanmaya devam eden bir döner kalıplama atölyesini hayal edin. Pülverizatör nominal tonajında çalışıyor, bıçaklar geçen ay değiştirildi ve operatör temiz yeniden öğütülmüş PE besliyor. Sorun verim değil. Değirmenden çıkan tozun parçacık boyutunda yayılmasıdır: İri taneler çok yavaş erir, ince taneler pigmenti ve stabilizatörü uzaklaştırır ve kalıp eşit olmayan bir şekilde dolar. Bu, plastik öğütme ekipmanının bir emtia satın alımı olmaktan çıkıp bir süreç kararı haline geldiği noktadır.
İlk önce pratik sonuç gelir: öğütme kapasitesini, alt prosesinizin kabul edeceği en dar parçacık boyutu penceresi etrafında boyutlandırın ve ancak bundan sonra tonaj oranlarını karşılaştırın. Aynı çıkış değerlerine sahip iki makine, toz dağıtımı, ortam ve kriyojenik çalışma ve bıçaklarının ve disklerinin ne kadar hızlı aşındığı konusunda yan yana konulduğunda çok farklı davranabilir. Aşağıdaki bölümlerde bu farklılıkların nereden kaynaklandığı ve bir satın alma siparişini imzalamadan önce bunları nasıl fiyatlandıracağınız açıklanmaktadır.
Önce kategorilere yönlendirmek istiyorsanız, bu plastik öğütücü türleri ve satın alma ipuçlarına ilişkin genel kılavuz tek bir modele daraltmadan önce ana makine ailelerini kapsar.
Önce Ortamda Öğütme: Çoğu Alıcının Kaçırdığı Sıvı Nitrojen Hattı Öğesi
Oda sıcaklığında toz haline getirme, PE, PVC, PA ve PP için varsayılan seçimdir ve bunun nedeni tercihten ziyade aritmetiktir. Kriyojenik öğütme, değirmene sıvı nitrojen enjekte ederek polimerin kırılgan kalmasını sağlar. Sert PA ve PP kalitelerinde tüketim, işlenen her kilogram polimer için kabaca bir kilogram nitrojene yaklaşabilir. Endüstriyel gaz fiyatlarında, bu maliyet, sonuçta kalıpladığınız parçayı iyileştirmeden, her yıl yaptığınız her kilo toza eklenir.
Ortam değirmenleri ısıyı rotor geometrisi, hava akışı ve üretim disiplini yoluyla kontrol eder. Takas gerçektir: Çok agresif bir şekilde besleme yapın ve toz diske bulaşır, ekranın rengini bozar veya kör eder. Mantıklı kural "asla kriyojenik değil" değil, "yalnızca ortam öğütme işlemi malzemeyi yumuşama aralığının altında tutamadığında kriyojeniktir." Düşük erime noktalı, yüksek uzamalı bileşikler istisna olmaya devam etmektedir; emtia PE, PP, PA ve sert PVC değildir.
Pratik bir test, kendi pullarınız üzerinde yapılan bir denemedir. Ortamdaki bir makine, sıcaklık alarmları veya ekran körleme olmadan çıktıyı hedef ağınızda tutarsa, nitrojen faturası asla görünmez. Açıkça sıvı nitrojen olmadan çalışacak şekilde tasarlanmış olan PA/PP 500 sınıfı gibi oda sıcaklığı üniteleri, karşılaştırmada en büyük yinelenen maliyeti ortadan kaldırdıkları için öncelikle kıyaslamaya değerdir.
 PA ve PP Pulverizasyon için 500PA/PP Ortam Sıcaklığında Öğütücü Sıvı nitrojen olmadan çalışacak şekilde tasarlanmış ortam PA/PP pülverizatörü; Nitrojen maliyetinin hakim olduğu yerlerde geri dönüşüm veya Ar-Ge için kıyaslamaya değer. Ürünü Görüntüle →
Açıkça belirtmeye değer bir uyarı: Ortam taşlama, maliyeti gazdan aşınan parçalara ve soğutma hava akışına kaydırır. Malzemeniz aşındırıcı veya çok doluysa, tasarruflarınızı kutlamadan önce daha sık bıçak bakımı için bütçe ayırın.
Makineyi Sadece Tonaj Değil Malzemeye Göre Boyutlandırma
Bu ekipman sınıfındaki model numaraları genellikle rotor veya disk çapı sınıfını yansıtır ve saatte kilogram cinsinden garantili bir çıktıyı yansıtmaz. Çıktı, yem formuna, yığın yoğunluğuna, hedef ağına ve ne kadar ince taneye tahammül etmek istediğinize bağlıdır. Aşağıdaki tabloyu bir tarama aracı olarak kullanın ve ardından gerçek sayıları bir denemeyle doğrulayın.
| Malzeme ailesi | Tipik model aralığı | Beden sınıfı genellikle size ne satın alır? |
|---|---|---|
| Döndürerek kalıplama için PE | 500, 600, 800 | Daha yüksek çıktı ve daha sıkı dağıtım; daha büyük sınıflar, birden fazla vardiya ve aynı anda birden fazla kalıp çalıştıran tesislere uygundur. |
| Masterbatch ve polimer bileşikleri | 500, 600, 800 | Renk konsantrelerinin kontrollü ince tanelerle ince öğütülmesi, böylece dağılım ve renk kuvveti tekrarlanabilir kalır. |
| PA ve PP | 500, 600, 800, ortam sıcaklığı | Sıvı nitrojen olmadan oda sıcaklığında öğütme; 600 ve 800 sınıflarında aşınmaya dayanıklı ve enerji tasarruflu modeller bulunmaktadır. |
| PVC | 500, 700, 800, 850, 900 | Kaba kırmadan ince toza kadar en geniş yayılım; 850 sınıfı makineler aşınmaya dayanıklı, 900 sınıfı makineler ince toz üniteleri olarak konumlandırılmıştır. |
Özellikle döner kalıplama için tekdüzelik, en yüksek çıktıdan daha önemlidir. Hedef ağınızın etrafında dar bir bant oluşturan bir makine, kalıp ayrıntılarını dolduracak ve sınırında çalışan daha büyük bir üniteye göre daha tutarlı bir şekilde serbest bırakacaktır. 600 sınıfı döner kalıplama modeli gibi yüksek düzgünlüklü konfigürasyonlar genellikle duvar kalınlığı tutarlılığının ve çevrim süresinin her ikisinin de baskı altında olduğu durumlarda belirtilir.
 Yüksek Tekdüzelik için 600-Tipi PE Rotomolding Toz Pülverizatörü Orta ve büyük ölçekli üreticilere yönelik, et kalınlığı tutarlılığının ve çevrim süresinin önemli olduğu kontrollü toz dağıtımına uygun PE döner kalıplama pulverizatörü. Ürünü Görüntüle →
Parçacık Boyutu Dağılımı, Teklifte Nadiren Ortaya Çıkan Özelliktir
Üç tedarikçiden "35 mesh toz" isteyin; üç farklı ürün alabilirsiniz. 35 elek elek eleme kesimi kabaca 500 mikrondur, ancak asıl soru partinin payının bu çizginin üstünde ve altında yer aldığıdır. Rotomolding genellikle tozun büyük kısmının kontrollü ince parçacık fraksiyonuyla birlikte yaklaşık 200 ila 500 mikron arasında olmasını ister. Çok fazla iri tane var ve kalıbın köşeleri yetersiz dolu kalıyor; çok fazla ince tanecik varsa, toz toplamaya yönelik katkı maddelerini kaybedersiniz ve kalın bölümlerde kabarcık oluşma riski ortaya çıkar.
İki ölçüm yöntemi yaygındır ve tamamen uyuşmazlar. Elek analizi ucuzdur, yaygın olarak anlaşılır ve rutin kontroller için iyidir. Lazer kırınımı daha dolgun bir dağılım eğrisi sağlar ve eleklerin eksik raporlama eğiliminde olduğu 100 mikron altı kuyruğu yakalar. Hangisini kullanırsanız kullanın, satın alma spesifikasyonundaki yöntemi, "tolerans dahilinde" ifadesinin altı ay sonra her iki taraf için de aynı anlama gelmesini sağlayacak şekilde düzeltin.
İnce toz uygulamaları tüm dağılımı aşağı doğru iter. Karıştırıcıya dağılma ve akışın önemli olduğu Masterbatch ve PVC bileşik işleri, genellikle daha sıkı üst kesimler ve daha düşük ince taneler gerektirir. Bu, disk geometrisi, boşluk ayarı ve sınıflandırıcı davranışının tamamı eğriyi şekillendirdiğinden, işletimle ilgili olduğu kadar makine tasarımıyla da ilgili bir sorundur.
 Yüksek Hacimli Taşlama için Model 900 PVC İnce Toz Pülverizatörü Tutarlı toz dağılımının ve uzun vadeli aşınma maliyetlerinin üretim ekonomisini şekillendirdiği yüksek aşınmalı veya yoğun dolgulu bileşikler için ince PVC öğütücü. Ürünü Görüntüle →
Bıçaklar, Diskler ve Rotorlar: İşletme Maliyetinin Gerçekte Bulunduğu Yer
Öğütme ekipmanı, birinci ayda ürettiği toza ve yirmi ayda bu tozu üretmeye devam etmenin maliyetine göre değerlendirilir. Alaşımlı çelik bıçaklar, diskler ve rotorlar sarf malzemeleridir ve hizmet ömürleri malzemenin aşındırıcılığına, dolgu içeriğine, boşluk disiplinine ve rotorun her değişiklikten sonra ne kadar dikkatli dengelendiğine bağlıdır.
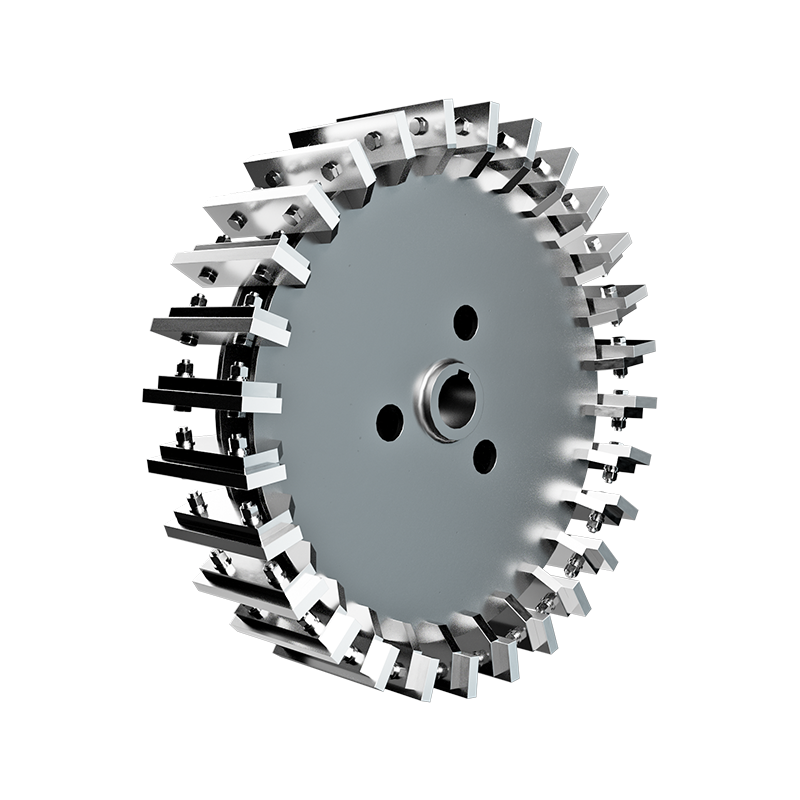
Bu kategoride tekrar tekrar iki disk tasarımı karşımıza çıkıyor. Çift dişli disk kesmeyi artırır ve agresif boyut küçültme gerektiren malzemelere uygundur; entegre disk stabilite ve eşit aşınma için biraz değişiklik yapar. Aralarında seçim yapmak, hangisinin evrensel olarak daha iyi olduğu değil, hammaddeniz ve bakım planınız ile ilgili bir sorudur. Aynı mantık bıçak çeliği için de geçerlidir: daha sert kenarlar daha uzun bir boşluk tutar ancak serseri metale karşı daha kolay kırılır.
Bıçak malzemesi kaliteleri, kenar geometrisi ve yeniden bileme aralıkları bu bölümde daha derinlemesine ele alınmaktadır. pulverizatör bıçağı malzemeleri ve bakım kılavuzu Yedek parça sözleşmesi imzalamadan önce okumaya değer.
Pahalı Revizyonları Önleyen Satın Alma Öncesi Kontrol Listesi
Sipariş vermeden önce aşağıdaki noktaları inceleyin. Her birini şimdi açıklığa kavuşturmak ucuzdur ve makine zemine cıvatalandıktan sonra düzeltilmesi maliyetlidir.
- Hedef ağ ve kabul edilebilir üst kesim, adı verilen test yöntemiyle mikron cinsinden belirtilir.
- Katkı maddelerini veya akışkanlığını kaybetmeden tolere edebileceğiniz maksimum ince tane oranı.
- Yem formu ve kütle yoğunluğu: pullar, yeniden öğütülmüş parçalar, peletler veya aglomerat çok farklı davranır.
- Nemli besleme perdelendiğinden ve verimi keskin bir şekilde düşürdüğünden nem içeriği.
- Verim, makinenin en iyi durum ayarında değil, hedef ağınızda ölçülür.
- Değirmenin malzemeyi çok fazla çalıştırıp çalıştırmadığını gösteren toz çıkış sıcaklığı.
- Bıçak, disk ve rotor malzemesi kalitesi artı değiştirmelerin teslim süresi ve fiyatı.
- Toz emme ve soğutma hava akışı gereksinimleri ve değirmenin bunlarla nasıl bağlantılı olduğu.
- Aşınma denetimi erişimi sayesinde boşluk kontrolü, yarım günlük sökme işlemi yerine dakikalar alır.
Kaynak Fabrikası Satın Alma Deneyiminde Neleri Değiştirir?
Sarf malzemesi tedariki bu satın alma işlemindeki sessiz risktir. Bir makine ancak onu spesifikasyonda tutan disk, rotor veya bıçak setinin mevcut olması kadar iyidir. Bu parçaları satın almak yerine kendi bünyesinde işleyen üreticiler, teslimat sürelerini kısaltma ve partiler arasında toleransları daha tutarlı tutma eğilimindedir.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. kendisini tam olarak bu konumda sunuyor. Şirket, otuz yıldır bir kaynak fabrika olarak faaliyet gösterdiğini, her biri ortalama 1.400 metrekarelik altı işleme atölyesi işlettiğini ve montaj çalışmalarının yanı sıra özel bir bıçak üretim merkezini de sürdürdüğünü belirtiyor. Model aralığı, PE döner kalıplama, masterbatch ve polimer bileşikleri, PA ve PP ortam taşlama ve PVC'de 500 ila 900 sınıfı kapsamaktadır. Aynı zamanda 5.000'den fazla küresel ortağı olduğunu bildiriyor ve makine uygulamalarını incelemek üzere periyodik olarak yurt dışına gönderilen personel ile Avrupa kalite standartlarında üretim yaptığını belirtiyor. Bu rakamlar şirketin kendi hesabıdır ve fabrika ziyareti veya numune denemesi sırasında teyit edilmeye değerdir.
Spesifikasyon aşamasında doğrulanabilen şey, herhangi bir pazarlama iddiasından daha faydalıdır: malzemeniz üzerinde bir deneme isteyin, bu denemenin toz dağıtım raporunu isteyin ve bıçak ve disk değiştirme fiyatlarını yazılı olarak alın. Bu üç öğe süreç pencerenize ve bakım bütçenize uygunsa, makine seçim kararı zaten büyük oranda doğru demektir.