中文简体
Değirmen bilyaları, bilyalı değirmenin işletme maliyetinde en kontrol edilebilir değişkendir. Yanlış öğütme ortamı seçimi enerji tüketimini artırır, astar aşınmasını hızlandırır ve dengesiz incelik üretir. Uygulamada, doğru değirmen toplarının belirli bir malzeme ve değirmen koşuluyla eşleştirilmesi, ekipman ömrünü uzatırken belirli enerji kullanımını yüzde 10 ila 20 oranında azaltabilir.
Bilyalı Değirmende Değirmen Topları Nasıl Çalışır?
Bilyalı değirmen, silindirik bir kabuğu yatay ekseni etrafında döndürür. Kabuğun içindeki kaldırma çubukları, değirmen toplarını, yerçekimi onları kademeli bir şekilde veya daha agresif bir katarakt hareketiyle geri çekene kadar yukarı doğru taşır. Parçacıkları parçalayan değirmen kabuğunun kendisi değil, bu tekrarlanan darbe ve yıpranmadır. Bu nedenle değirmen topları gerçek taşlama takımlarıdır.
Öğütme eylemi birkaç ölçülebilir değişkene bağlıdır. Bilya şarj hacmi tipik olarak değirmenin iç hacminin yüzde 30 ila 40'ı kadardır ve değirmen hızı genellikle kritik hızın yüzde 60 ila 75'inde tutulur. Bu aralıkların dışında toplar ya yeterince darbe almadan kayar ya da kabuğa yapışıp çok az katkıda bulunur.
| Değişken | Tipik Aralık | Taşlama Etkisi |
|---|---|---|
| Top şarj hacmi | Değirmen hacminin %30-40'ı | Darbe enerjisini ve temas alanını kontrol eder |
| Değirmen hızı | Kritik hızın %60-75'i | Kademeli ve katarakt hareketini belirler |
| Top çapı | 20–100 mm, ilerlemeye bağlı olarak | Darbe ve yıpranma arasındaki dengeyi kurar |
| Malzeme doldurma | Bilya boşluk hacminin %25-35'i | Aşırı ıslanmayı veya aşırı kuru bölgeleri önler |
Değirmen Topu Malzemeleri: Nerede En İyi İşe Yarayan Şey
Değirmen toplarının malzemesi sertliği, yoğunluğu, aşınma direncini ve kirlenme riskini belirler. Çoğu mineral ve çimento uygulamasında çelik hakimdir. Ürün saflığının önemli olduğu durumlarda seramik veya alümina bilyalar tercih edilir.
Dövme ve Düşük Alaşımlı Çelik Bilyalar
Dövme çelik bilyalar sağlamdır, nispeten ucuzdur ve yüksek darbeli taşlama işlemlerini gerçekleştirir. Besleme parçacıkları 10 mm'nin üzerinde olan birincil değirmenler için sağlam bir seçimdir. Ana dezavantajları, aşındırıcı bulamaçlardaki yüksek kromlu demire göre daha yüksek tüketim oranıdır.
Yüksek Kromlu Dökme Demir Bilyalar
Yüksek kromlu bilyalar mükemmel sertlik ve düşük aşınma sunar. Temel stresin darbeden ziyade aşınma olduğu ikincil ve üçüncül taşlama için uygundurlar. Başlangıçta maliyeti daha yüksektir, ancak değiştirme sıklığının düşük olması onları genellikle ürün tonu başına daha ucuz hale getirir.
Alümina ve Seramik Toplar
Tipik olarak yüzde 92 veya 95 Al2O3 içeren alümina topları, demir kirliliğinin kabul edilemediği durumlarda kullanılır. Seramiklerde, boyalarda ve bazı farmasötik veya gıda öğütme işlemlerinde yaygındırlar. Çelikten daha hafiftirler, dolayısıyla değirmen hızının ve astarının ayarlanması gerekebilir.
Paslanmaz Çelik Bilyalar
Paslanmaz çelik öğütme bilyaları, aşındırıcı bulamaçlar, asidik ortamlar veya karbon çeliği bilyalardan kaynaklanan pasın ürünü mahvedeceği işlemler için tasarlanmıştır. Maliyet nedeniyle yüksek hacimli mineral öğütmede daha az kullanılırlar ancak özel uygulamalarda vazgeçilmezdirler.
| Malzeme | Bağıl Sertlik | Tipik Aşınma Oranı | Ana Kullanım |
|---|---|---|---|
| Dövme düşük alaşımlı çelik | Orta | Daha yüksek | Birincil ve yarı-otojen öğütme |
| Yüksek kromlu demir | Yüksek | Düşük | İkincil ve ince öğütme |
| Alümina seramik | Yüksek | Çok düşük | Saflığa duyarlı ürünler |
| Paslanmaz çelik | Orta-high | Düşük | Aşındırıcı veya hijyenik işlemler |
Değirmen Bilyası Boyutu ve Derecelendirmesi
Bilya çapı, öğütme verimliliğinin birincil kontrolüdür. Büyük bilyalar (60–100 mm) darbeyle kaba parçacıkları kırar; küçük bilyalar (15–30 mm) ince taşlama için gerekli yüzey alanını sağlar. Uygulamada, çeşitli boyutların karışımını içeren kademeli bir şarj, tek bir boyuttan daha iyi çalışır çünkü aşınmayı sürekli olarak telafi eder ve hem kaba hem de ince parçacıklarla teması sağlar.
Maksimum bilya boyutu için kaba bir başlangıç noktası, bunu besleme parçacık boyutu ve değirmen koşullarıyla ilişkilendirmektir. Birçok operasyonda, besleme boyutu ve öğütülebilirliğin bir fonksiyonu olarak en büyük bilyayı tahmin eden Bond formülü kullanılır. Formül olmadan bile basit bir kural, en büyük besleme partikülünün yaklaşık 2,5 ila 3,5 katı büyüklüğünde bir boyutla başlamaktır. Daha sonra güç tüketimini ve ürünün inceliğini izledikten sonra ayarlayın.
- Çok büyük bir top, yüksek darbe ancak düşük yüzey alanı oluşturarak enerji israfına ve astarlara zarar vermesine neden olur.
- Çok küçük bir top sert veya kaba parçacıkları kıramaz, bu da "ölü" yüke ve verimin azalmasına neden olur.
- Küresel yuvarlaklık önemlidir: deforme olmuş veya kırılmış bilyalar taşlama etkisini azaltır ve düzenli olarak elenmelidir.
Sektörler Arası Uygulama Farklılıkları
Değirmen topları, malzemelerin ince öğütülmesi gereken her yerde ortaya çıkar: mineral kaplama, çimento klinkeri, seramik, boyalar ve piroteknik. Her sektör farklı öncelikler belirler.
- Cevher işlemede ton başına aşınma maliyeti en önemli husustur, dolayısıyla yeniden taşlama devresinde yüksek kromlu çelik yaygındır.
- Çimento öğütmede bilyalı değirmenler orta derecede darbe ve yüksek aşınmayla çalışır; Değirmen bölmesine bağlı olarak hem dövme çelik hem de yüksek kromlu bilyalar kullanılır.
- Seramik üretiminde alümina toplar, partiyi demir kirliliğinden korur ve beyaz eşyalar veya elektronik seramikler için gereken yüksek saflığı karşılar.
- Piroteknik ve kimyasallarda, güvenlik ve saflık için seramik veya paslanmaz çelik gibi kıvılcım çıkarmayan veya az kirletici maddeler gereklidir.
Isıya duyarlı malzemeler farklı davranır. Özel bir plastik ufalayıcı kılavuzu, polimerlerin neden tamamen farklı bir boyut küçültme ilkesine ihtiyaç duyduğunu açıklıyor.
Değirmen Topları Nasıl Seçilir: Adım Adım Bir Yaklaşım
Aşağıdaki sıra, tesis mühendisleri tarafından süreç hedeflerini katı bir ortam spesifikasyonuna dönüştürmek için kullanılır.
- Hedef P80'i ve verimi tanımlayın. İncelik ilk spesifikasyondur çünkü darbeye karşı yıpranmaya karar verir.
- Besleme boyutunu ve sertliğini ölçün. Daha sert ve kaba besleme, daha büyük ve daha sert bilyalar gerektirir.
- Kontaminasyon limitlerini ayarlayın. Demirden kaçınılması gerekiyorsa alümina veya paslanmaz çelik tercih edin.
- Bilya şarj hacmini ve değirmen hızını belirleyin. Bunlar bilya boyutu dağılımı ve astar profili ile etkileşime girer.
- Top malzemesini astarla eşleştirin. Daha sert bilyalar, astar doğru sertliğe ve kaldırma profiline sahip olmadığı sürece astarın aşınmasını hızlandırır.
- Belirli enerji ve top tüketimini izleyin. En iyi spesifikasyon, her ikisini de bir üretim kampanyası boyunca dengeleyen spesifikasyondur.
Yaygın Değirmen Bilyası Hataları ve Bakım Uygulamaları
Operatörler genellikle yanlış bir şarj politikasının öğütme davranışını ne kadar hızlı değiştirdiğini hafife alıyor. En sık karşılaşılan hatalar, yalnızca fiyata göre satın almak, gerçek bilya şarjını asla kontrol etmemek ve ıslak öğütmede su veya kağıt hamuru yoğunluğunu göz ardı etmektir.
- Cevherinize veya klinkerinize karşı test yapmadan en ucuz bilyayı satın almak neredeyse her zaman ton başına gerçek öğütme maliyetini artırır.
- Günlük tüketimin yenilenmemesi şarjın azalmasına ve P80'in yükselmesine neden olacaktır.
- Kağıt hamuru yoğunluğunun göz ardı edilmesi, yükün karıştırılmasını ve tamponlanmasını değiştirir; çok kalın hamur darbeyi azaltır, çok ince ise topun üzerinde aşınmayı artırır.
- Yükün düzensiz şekilde örneklenmesi, performansı düşürmeden oval topları veya kırık medyayı yakalayabilir.
Bakım karmaşık değildir. Aylık olarak top şarjını örnekleyin, kırılan parçaları eleyin ve güç tüketimini kaydedin. Kararlı bir güç eğrisi değirmen toplarının hala dengede olduğu anlamına gelir.
Bilyalı Değirmenler Çözüm Olmadığında: Isıya Duyarlı Plastikler
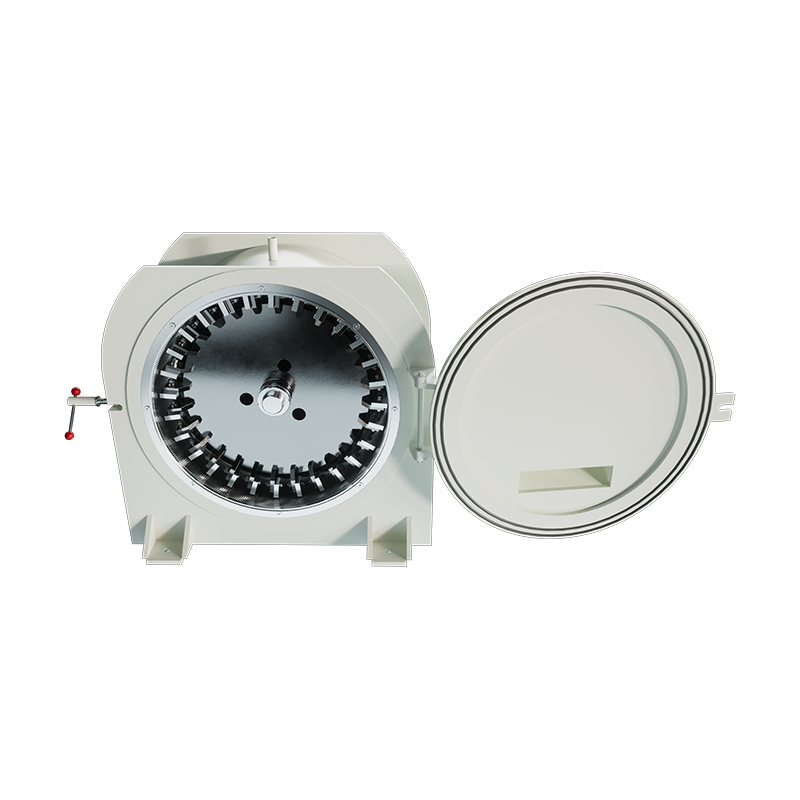
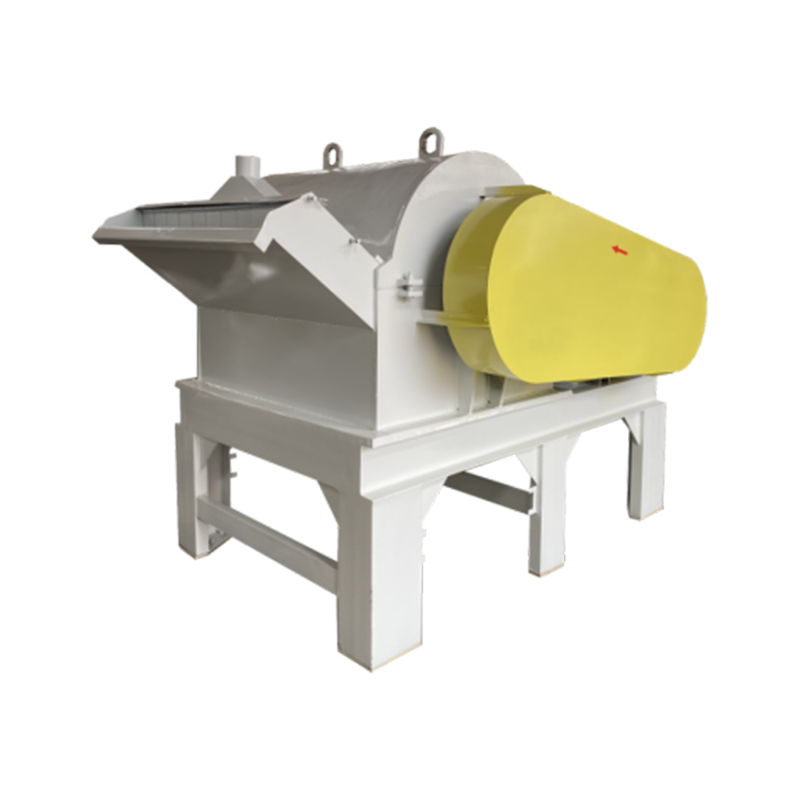
Bilyalı değirmenler kırılgan mineraller için iyi çalışır ancak evrensel bir alet değildir. Polietilen, polipropilen ve PVC gibi termoplastikler topun çarpmasıyla oluşan ısı altında yumuşar ve erir. Çelik ortamlı geleneksel bir bilyalı değirmen, polimeri lekeleyecek, moleküler ağırlığını düşürecek ve düşük kaliteli bir toz üretecektir. Plastik işleyiciler bu nedenle farklı bir öğütme prensibi kullanır: serbest düşen bilyalar yerine kesme, kesme ve kontrollü hava akışına dayanan yüksek hızlı disk veya rotorlu değirmenler.
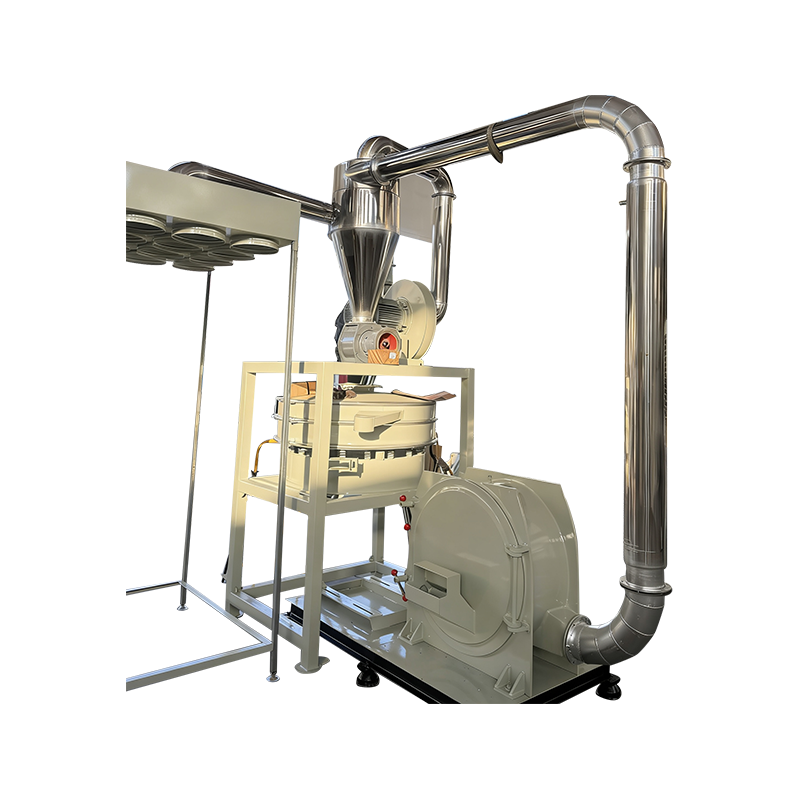
Örneğin, PA ve PP, sıvı nitrojen içermeyen bir diskli pülverizatörde ortam sıcaklığında öğütülebilir, bu da işletme maliyetlerini kriyojenik bilyalı öğütmenin çok altında tutar.
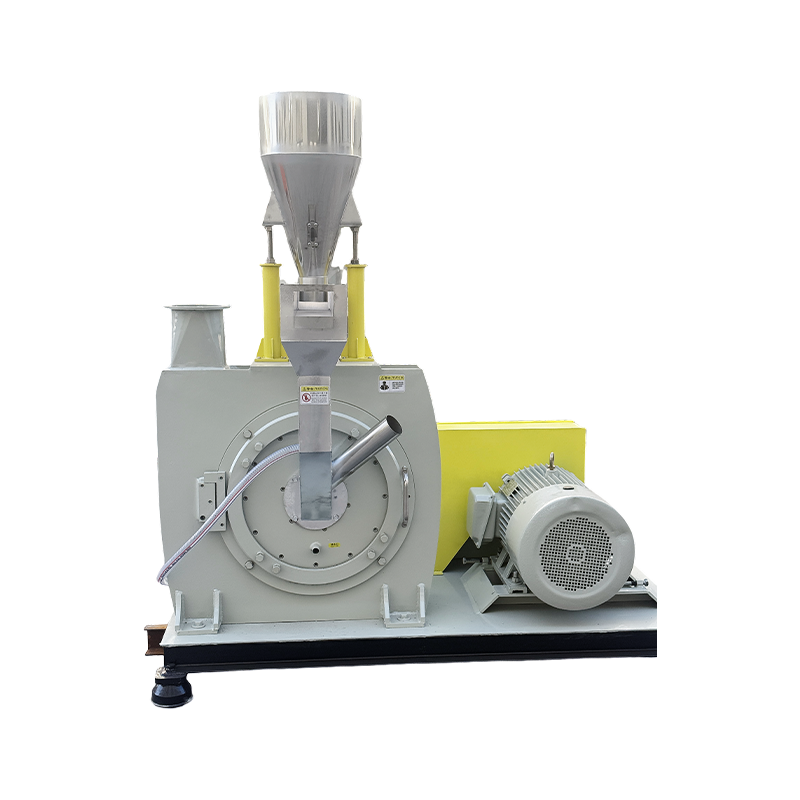
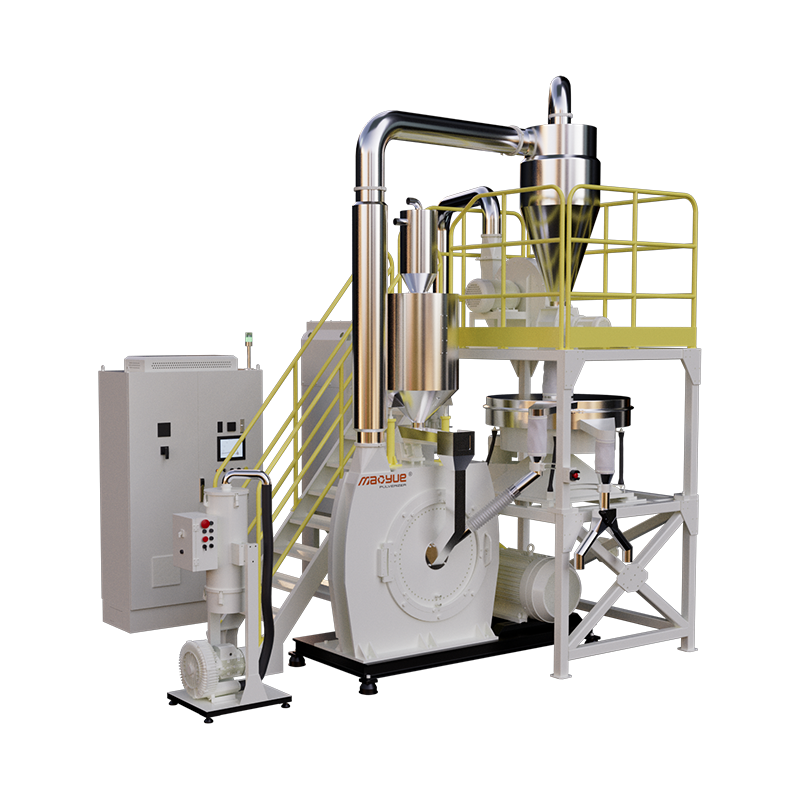
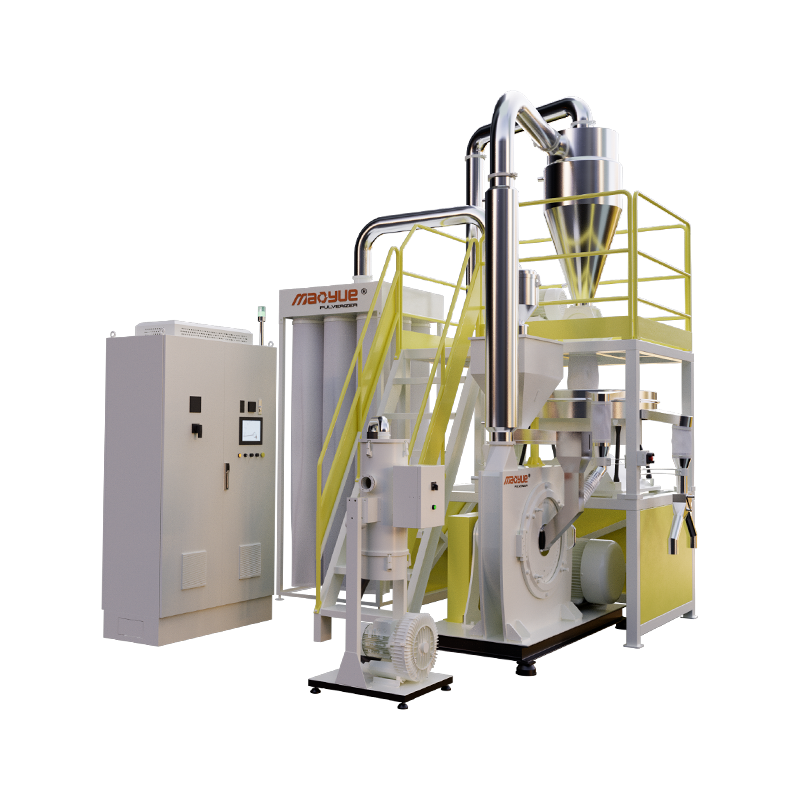 600PA/PP Aşınmaya Dirençli Oda Sıcaklığı Pülverizatörü Mao Yue PA/PP-600 Pülverizatör, 600 mm'lik bir disk çapına, 45-55kW ana motor gücüne ve 350-600 kg/saat kapasiteye (PA için yaklaşık 400-550 kg/saat ve 500-... Ürünü Görüntüle →
PVC, ekipman ağır hizmet bileşenlerine ve ince toz tasarımına sahip olduğunda boyut küçültmeyle en iyi şekilde başa çıkar; özel bir PVC ince toz öğütücü, termal bozulma olmadan dar parçacık dağılımlarını tutabilir.
 Model 900 PVC İnce Toz Pülverizatörü Bu model, yaklaşık 900 mm disk çapına, 110-132 kW ana motor gücüne ve 900-1300 kg/saat azami kapasiteye sahiptir ve bu da onu serinin üretim cha... Ürünü Görüntüle →
Benzer şekilde, döner kalıplama PE sınıfları, kalıplanmış parçanın eşit duvar kalınlığına sahip olması için tutarlı parçacık boyutuna sahip bir toz gerektirir. Yüksek homojenliğe sahip bir PE pulverizeri, bu kalıplama prosesinde bilyalı değirmen yaklaşımının yerini tamamen alıyor.
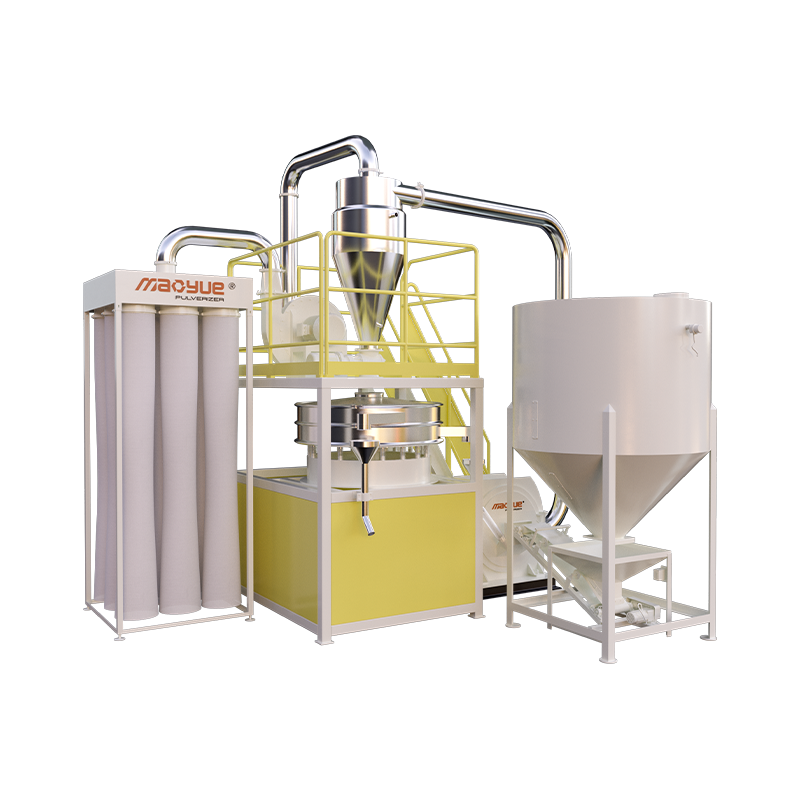
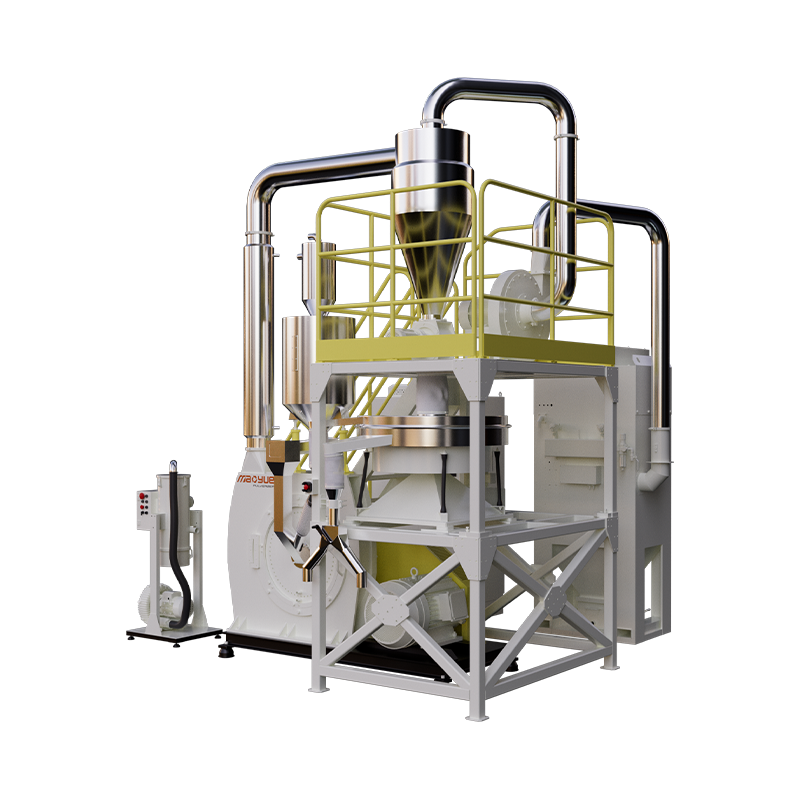 PE Rotomolding Tozu Yüksek Tekdüzelik 800 Model Pülverizatör Mao Yue 800 tipi PE döner kalıplama pülverizatörü, büyük ölçekli döner kalıplama ürün imalatı için özel olarak tasarlanmış ağır hizmet tipi, ultra yüksek kapasiteli amiral gemisi modelidir. Ürünü Görüntüle →
Frezeleme seçeneklerini karşılaştırıyorsanız pratik ayrım basittir: mineral işleyiciler değirmen toplarını belirler; plastik işleyicileri, polimeri soğuk, kuru ve tek biçimli tutan bir ufalayıcı kullanır. Mevcut ekipmanlara daha geniş bir bakış için plastik öğütücü ürün yelpazesine bakın.