中文简体
Giriş: Rotomolding Sadece Kalıpla Değil, Tozla Başlar
İyi bir döndürülerek kalıplanmış ürün, kalıp dönmeye başladığında başlamaz. Toz hazırlama ile başlar.
Döndürerek kalıplama için PE tozu yalnızca "ne kadar ince olursa o kadar iyi" meselesi değildir. Tozun tutarlı bir şekilde beslenmesi ve kalıp döndükçe düzgün bir şekilde hareket etmesi, yayılması, ısınması, erimesi ve kaynaşması, sonuçta tekdüze ve sabit bir ürün duvarı oluşturması gerekir. Bu nedenle toz kalitesi, sonraki döner kalıplama performansını ve ürün tutarlılığını doğrudan etkileyebilir.
Döndürerek kalıplamaya uygun bir PE tozu tipik olarak aşağıdakilerin kapsamlı bir şekilde değerlendirilmesini gerektirir:
-
Akışkanlık
-
Yığın yoğunluğu
-
Parçacık boyutu ve parçacık boyutu dağılımı
-
Parçacık morfolojisi
-
Toz sıcaklığı
-
Besleme stabilitesi
-
Nihai uygulamayla uyumluluk
Bu nedenle döner kalıplama tozu üretiminin amacı tek bir parametreyi takip etmek değil, hammadde, döner kalıplama prosesi ve nihai ürün gereksinimlerine uygun toz üretmektir.
Bu aynı zamanda Mao Yue'nin PE öğütme çözümlerinin başlangıç noktasıdır: gerçek malzemeyi, hedef toz gereksinimlerini ve son uygulamayı anlayın ve ardından uygun PE öğütücüyü ve destekleyici konfigürasyonu belirleyin.
İyi bir Rotomolding Tozu Nedir?
İyi bir PE döner kalıplama tozu tek bir sayıya veya parametreye göre değerlendirilemez.
Besleme, kalıp yükleme, döndürme ve ısıtma sırasındaki performansı, çoklu toz özelliklerinin birleşik etkisiyle belirlenir.
Bu nedenle, "daha ince" toz veya herhangi bir özellik için daha yüksek bir değer, tozun döner kalıplama için daha uygun olduğu anlamına gelmez.
İdeal döner kalıplama tozu, ham madde, ekipman, işleme koşulları ve son uygulamayı eşleştirirken akışkanlık, parçacık boyutu, kütle yoğunluğu, sıcaklık ve stabilite arasında makul bir denge sağlayan tozdur.
Akışkanlık

Akışkanlık is one of the important indicators for evaluating PE rotomolding powder.
Tozun iyi akışkanlığı, malzemenin hazneden, besleme ekipmanından ve taşıma sisteminden sorunsuz bir şekilde geçmesine yardımcı olur. Ayrıca kalıp döndükçe tozun tutarlı bir şekilde hareket etmesine ve dağıtılmasına yardımcı olarak köprüleme, malzeme tıkanması, dengesiz besleme ve lokal birikim gibi sorunları azaltır.
Tozun akışkanlığı zayıfsa aşağıdaki sonuçlar ortaya çıkabilir:
-
Kararsız besleme
-
Köprüleme veya malzeme tıkanıklığı
-
Düzensiz toz dağılımı
-
Zor malzeme taşıma
Ancak akışkanlık bağımsız bir özellik değildir. Parçacık boyutu dağılımı, parçacık morfolojisi, kütle yoğunluğu ve genel toz durumu, gerçek akış performansını etkileyebilir. Bu nedenle, PE döner kalıplama tozu, tek bir test sonucuna dayanmak yerine, gerçek malzeme ve üretim koşullarına göre değerlendirilmelidir.
Yığın Yoğunluğu
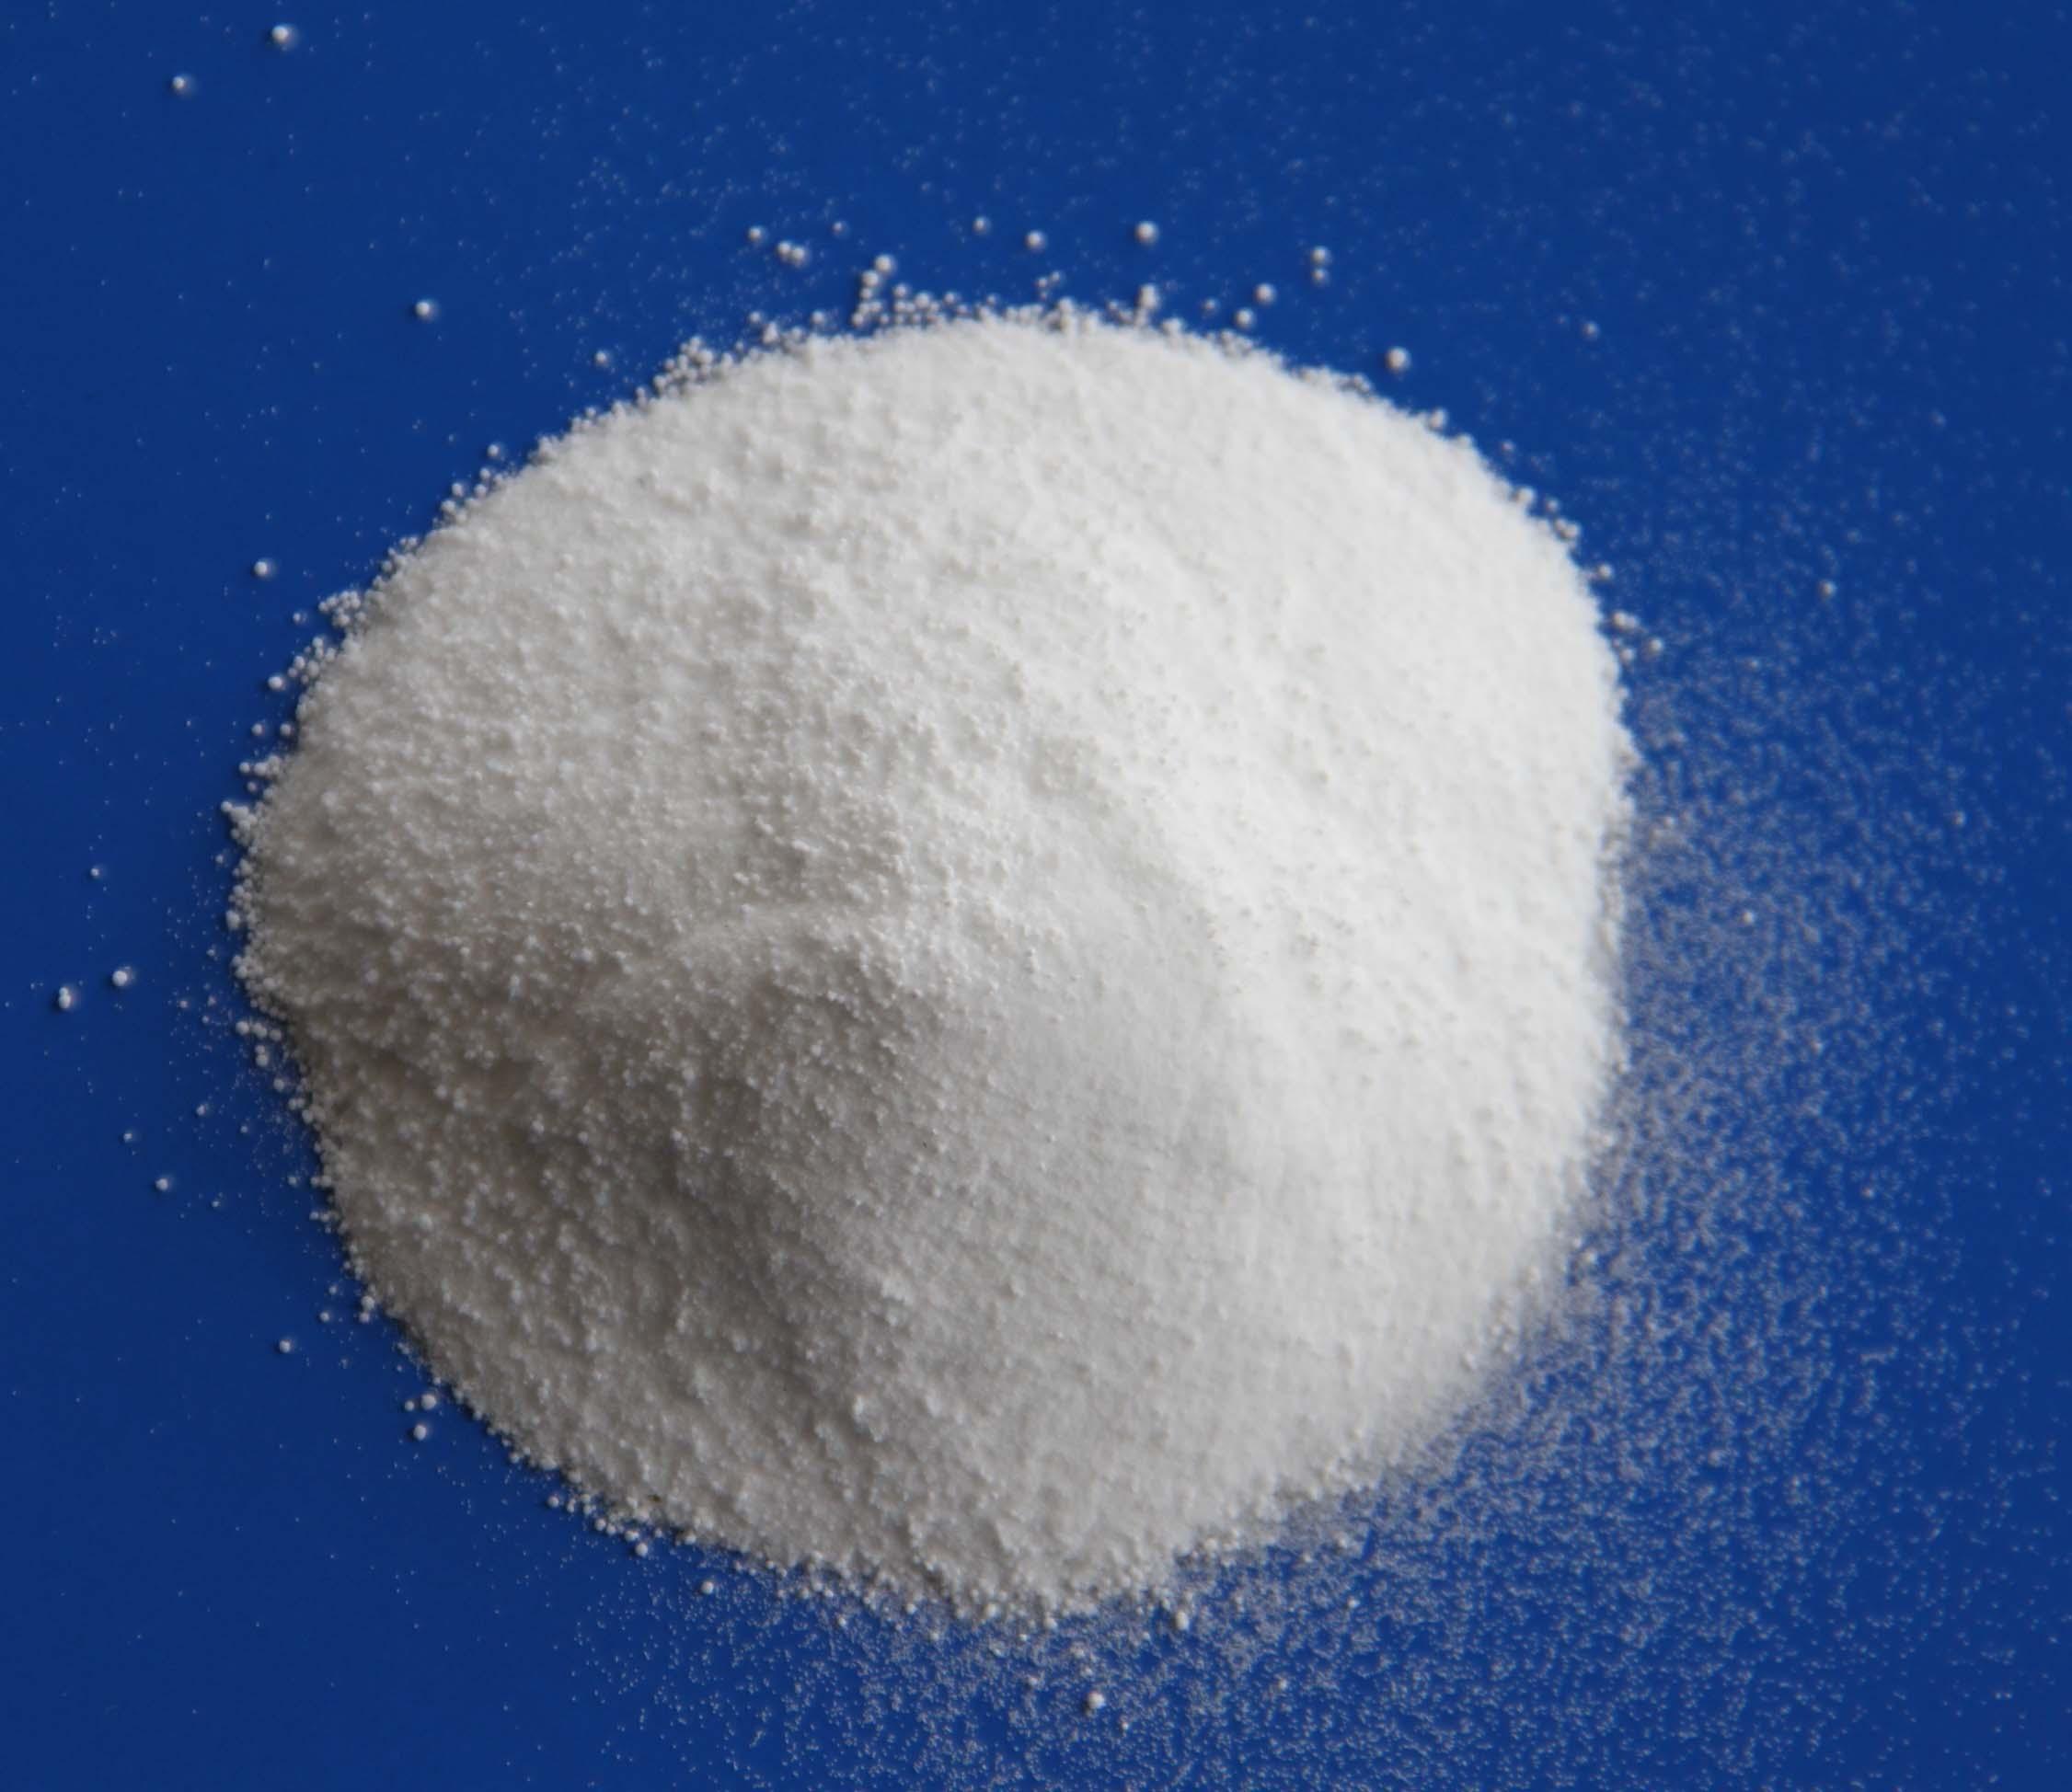
Kütle yoğunluğu, bir birim toz hacminde bulunan kütleyi yansıtır ve aynı zamanda parçacıklar arasındaki boşluklardan da etkilenir.
PE döner kalıplama tozu için yığın yoğunluğu, tozun depolanmasını, taşınmasını, beslenmesini ve kalıp yüklemesini etkileyebilir. Uygun bir yığın yoğunluğu, istikrarlı malzeme taşıma ve paketleme davranışının korunmasına yardımcı olur.
Bununla birlikte, daha yüksek yığın yoğunluğu her zaman daha iyi değildir. Parçacık boyutu dağılımı, parçacık morfolojisi, akışkanlık, reçine türü ve son uygulama ile birlikte dikkate alınması gerekir.
Bu nedenle, gerçek üretimde amaç, olası kütle yoğunluğunu elde etmek değil, toz özelliklerine ve döner kalıplama işlemine uygun makul bir kütle yoğunluğuna ulaşmaktır.
Parçacık Boyutu Dağılımı

Parçacık boyutu, PE döner kalıplama tozunun değerlendirilmesinde önemli göstergelerden biridir ancak tek gösterge değildir.
İri parçacıkların yüksek oranda olması tozun erimesini ve yüzey oluşumunu etkileyebilirken aşırı miktarda ultra ince parçacıklar tozu artırabilir ve akışkanlığı ve paketleme davranışını etkileyebilir.
Bu nedenle, döner kalıplama tozu üretiminin odak noktası, her ne pahasına olursa olsun daha ince tozun peşinde koşmak değil, nihai uygulama için uygun, kararlı ve makul bir parçacık boyutu dağılımı elde etmektir.
Bazı endüstri referansları, PE döner kalıplama tozu için yaklaşık 150-500 μm'lik bir parçacık boyutu aralığını listelemektedir. Ancak gerçek hedefin reçine türüne, ekipmana, kalıba, işleme koşullarına ve nihai ürüne göre belirlenmesi gerekir.
Başka bir deyişle, doğru parçacık boyutu dağılımı, daha küçük parçacıkların peşinde koşmaktan daha önemlidir.
Parçacık Morfolojisi
İki PE tozu benzer parçacık boyutlarına sahip olsa bile, fiili işleme sırasında farklı performans gösterebilirler. Önemli bir neden parçacık morfolojisidir.
Parçacık şekli, yüzey durumu ve düzenlilik derecesi, kalıp döndükçe toz akışını, paketlenmesini ve hareketini etkileyebilir. Uzun, keskin, pürüzlü veya son derece düzensiz parçacıklar, daha kompakt ve tekdüze parçacıklarla karşılaştırıldığında farklı akış özellikleri sergileyebilir.
Bu nedenle, döner kalıplama tozunu değerlendirmek için parçacık boyutu tek başına kullanılmamalıdır.
Parçacık boyutu "parçacıkların ne kadar büyük olduğunu" belirlerken parçacık morfolojisi "nasıl hareket ettiklerini" etkiler. Tozun gerçek işleme performansını değerlendirirken her ikisinin de birlikte değerlendirilmesi gerekir.
Toz Sıcaklığı ve İşleme Kararlılığı
Sıcaklık, PE'nin yüksek hızlı toz haline getirilmesi sırasında kontrol edilmesi gereken önemli bir faktördür.
PE termoplastik bir malzemedir. Toz haline getirme işlemi sırasında yüksek hızlı hareket ve sürtünme sürekli olarak ısı üretir. Sıcaklık çok hızlı yükselirse veya çok yükselirse malzeme yumuşayabilir, yapışabilir veya topaklaşabilir, bu da toz kalitesini, çıktıyı ve sürekli çalışma stabilitesini etkileyebilir.
Bu nedenle soğutma sistemi PE toz haline getirme çözümünün önemli bir parçasıdır. Gerçek soğutma yöntemi malzeme türüne, hedef parçacık boyutuna, çıktıya, çalışma süresine ve ekipman konfigürasyonuna göre seçilmelidir.
Maoyue, gerçek üretim gereksinimlerine göre hava soğutmayı, su soğutmayı veya birleşik hava ve su soğutmayı yapılandırarak toz haline getirme sırasında sıcaklık artışının kontrol edilmesine yardımcı olur ve istikrarlı PE tozu üretimini destekler.
PE Rotomolding Tozu Nasıl Üretilir?
Yüksek kaliteli PE döner kalıplama tozunun üretimi, yalnızca PE malzemenin daha ince hale getirilmesi meselesi değildir. Birden fazla aşamada koordineli kontrol gerektiren eksiksiz bir süreçtir.
Tipik bir üretim süreci şöyledir:
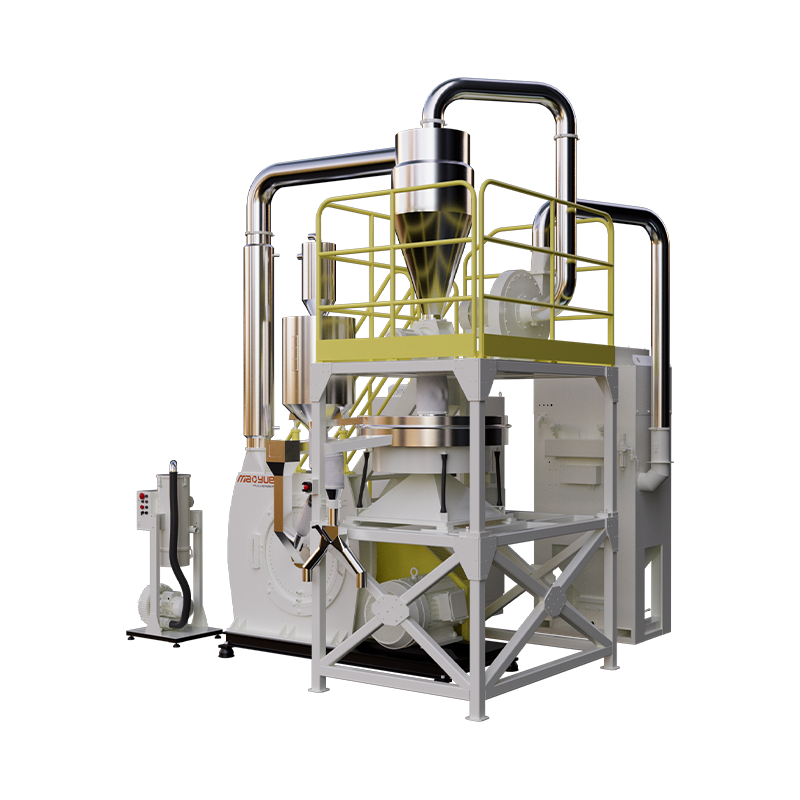
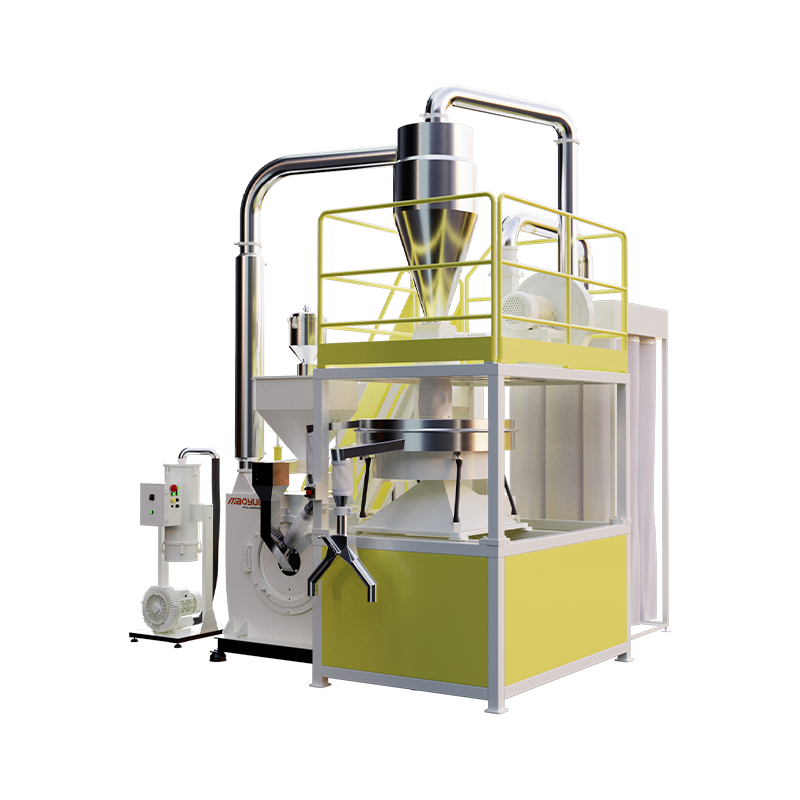
Besleme → Toz haline getirme → Soğutma → Eleme → Toz Toplama
Kararlı besleme, çıktıyı ve toz haline getirme koşullarını etkiler. Toz haline getirme, parçacık boyutunu ve parçacık boyutu dağılımını belirler. Soğutma, işleme sırasında sıcaklık artışını kontrol eder. Eleme, toz spesifikasyonlarının kontrol edilmesine yardımcı olurken, toz toplama daha sonraki taşıma ve kullanımı etkiler.
Bu nedenle nihai toz kalitesi yalnızca toz haline getirme aşamasına değil tüm üretim sistemine bağlıdır.

Kararlı Besleme

Kararlı besleme, sürekli PE tozu üretiminin temelidir.
Çok hızlı besleme, ekipman yükünü ve sıcaklık artışını artırabilirken, çok yavaş veya önemli dalgalanmalarla besleme, verimi düşürebilir ve toz haline getirme koşullarını etkileyebilir.
Bu nedenle besleme sistemi, istikrarlı üretimi desteklemek için malzemenin toz haline getirme odasına sürekli ve eşit şekilde girmesini sağlayacak şekilde malzeme özelliklerine, hedef çıktıya ve öğütücü konfigürasyonuna uygun hale getirilmelidir.
Pulverizasyon ve Ayarlanabilir Disk Aralığı

Pülverizatör, PE granüllerini veya ön işleme tabi tutulmuş PE malzemesini toz haline getirmek için kullanılan temel ekipmandır, ancak toz haline getirmenin amacı sadece parçacık boyutunu azaltmak değildir.
Kararlı bir toz haline getirme işleminin parçacık boyutunu, parçacık boyutu dağılımını, parçacık morfolojisini, çıktıyı, sıcaklığı ve toz stabilitesini dengelemesi gerekir. Bu faktörler arasında disk çalışma aralığı toz inceliğini ve verimini etkileyen önemli bir ayar parametresidir.
Genel olarak, daha küçük bir disk aralığı daha ince toz üretilmesine yardımcı olurken, daha büyük bir aralık daha iri hedef parçacık boyutları veya daha yüksek çıktı için daha uygundur.
Ancak tüm PE malzemeleri için geçerli olan sabit bir "optimum boşluk" yoktur. Gerçek parametreler malzeme özelliklerine, hedef parçacık boyutuna ve çıktı gereksinimlerine göre ayarlanmalıdır.
Pulverizasyon Sürecinde Soğutma

Soğutma sistemi esas olarak sürekli PE toz haline getirme sırasında üretilen ısıyı kontrol etmek ve stabil toz haline getirme koşullarının korunmasına yardımcı olmak için kullanılır.
Bazı PE uygulamaları için hava soğutma yeterli sıcaklık kontrolü sağlayabilir. Yüksek çıkışlı uygulamalar veya daha yüksek termal yüke sahip çalışma koşulları için, su soğutması veya birleşik hava ve su soğutması, daha güçlü ısı dağılımı sağlayabilir.
Bu nedenle soğutma yöntemi sabit bir konfigürasyona göre seçilmemelidir. Malzeme özelliklerine, hedef parçacık boyutuna, çıktıya ve gerçek çalışma koşullarına göre belirlenmelidir.
Nihai amaç, işleme sırasındaki sıcaklık artışını kontrol etmek ve malzemenin yumuşaması, yapışması ve topaklaşması riskini azaltmaktır.
Eleme ve Toz Toplama

Toz haline getirme ve soğutmanın ardından, büyük boyutlu parçacıkları çıkarmak ve tutarlı parçacık boyutunun ve toz kalitesinin korunmasına yardımcı olmak için toz, eleme yoluyla daha da sınıflandırılabilir.
Toz toplama sistemi, toz haline getirme işlemi sırasında üretilen tozun verimli bir şekilde toplanmasından ve taşınmasından sorumludur. Siklonlar ve toz toplayıcılar gibi ekipmanlar, tozu tozdan ayırmak, toplamak ve uzaklaştırmak için birlikte çalışarak sonraki taşıma ve kullanımı destekleyebilir.
Bu nedenle eleme ve toz toplama yalnızca toz kalitesini etkilemez, aynı zamanda tüm PE tozu üretim sisteminin sürekli çalışmasında da önemli bir rol oynar.
PE Pülverizatörü Rotomolding Toz Kalitesini Nasıl Etkiler?
PE ufalayıcının rolü yalnızca "plastiği küçültmek" değildir. Ekipman tasarımı, toz haline getirme parametreleri ve destek sistemlerinin tümü nihai toz performansını etkileyebilir.
Örneğin, disk aralığı parçacık boyutunu ve parçacık boyutu dağılımını etkilerken, toz haline getirme hızı ve soğutma sistemi sıcaklığı etkiler. Besleme sistemi üretim stabilitesini etkilerken, eleme ve toz toplama sistemleri toz kıvamını ve sonraki işlemeyi etkiler.
Bu nedenle döner kalıplama uygulamaları için bir PE pulverizatörü seçerken, ekipmanın yalnızca makinenin nominal çıkışına güvenmek yerine hedef toz, gerçek malzeme ve üretim gereksinimlerine göre seçilmesi gerekir.
Aynı nominal kapasiteye sahip iki makine bile farklı PE malzemeleri işlerken farklı toz sonuçları üretebilir.
Bu nedenle, ekipman konfigürasyonunu tamamlamadan önce, parçacık boyutunu, çıktısını, sıcaklık artışını ve toz durumunu doğrulamak için gerçek malzemenin test edilmesi önemli bir adımdır.
Rotomolding Tozu için PE Pülverizatörü Nasıl Seçilir?
PE pülverizatörü seçerken yalnızca makinenin gücüne veya nominal çıkışına bakmamalısınız. Daha da önemlisi, ekipman konfigürasyonu gerçek malzemeye, hedef toza ve üretim gereksinimlerine göre belirlenmelidir.
Sonuçta, uygun bir PE pulverizatörü hedef parçacık boyutu, çıktı, sıcaklık kontrolü ve sürekli çalışma stabilitesi arasında makul bir denge sağlamalıdır.

Rotomolding Tozu için PE Malzemeler
LLDPE Rotomolding Tozu
LLDPE, iyi esneklik, darbe performansı ve işleme uyarlanabilirliği sunarak döner kalıplama ürünlerinde yaygın olarak kullanılmasını sağlar.
Bununla birlikte, farklı LLDPE reçine sınıfları farklı özelliklere ve işleme özelliklerine sahip olabilir; bu da toz haline getirme davranışlarını ve nihai tozun durumunu da etkileyebilir.
Bu nedenle, LLDPE'yi toz haline getirirken uygun toz haline getirme parametreleri ve ekipman konfigürasyonu, spesifik hammaddeye, hedef toz parçacık boyutuna ve nihai ürün gereksinimlerine göre belirlenmelidir.
HDPE Rotomolding Tozu
HDPE iyi sertlik, kimyasal direnç ve çevresel direnç sunarak, malzeme performansının önemli olduğu depolama tankları, konteynerler ve endüstriyel bileşenler gibi döndürülerek kalıplanan ürünler için uygun hale getirir.
Farklı HDPE reçine dereceleri, sertlik ve işleme özellikleri açısından farklılık gösterebilir ve bu da toz haline getirme parametrelerini ve toz performansını etkileyebilir.
Gerçek üretimde uygun PE toz haline getirme çözümü, spesifik hammaddeye, hedef parçacık boyutuna, gerekli çıktıya ve son uygulamaya göre seçilmelidir.
Geri Dönüştürülmüş PE Rotomolding Tozu
İşlenmemiş PE ile karşılaştırıldığında, geri dönüştürülmüş PE tipik olarak daha karmaşık bir malzeme bileşimine sahiptir. Bileşim, safsızlıklar, nem, önceki işlem geçmişi ve başlangıç parçacık boyutundaki farklılıkların tümü, toz haline getirme sırasında sıcaklık artışını, çıktıyı ve nihai toz durumunu etkileyebilir.
Bu nedenle, geri dönüştürülmüş bir PE toz haline getirme çözeltisi yalnızca sabit parametreleri takip etmemelidir. Partikül boyutunu, çıktısını ve işleme stabilitesini doğrulamak için gerçek malzemenin test edilmesi, uygun ekipman konfigürasyonunun belirlenmesine yardımcı olabilir.
Rotomolding Toz Kalitesi Nasıl Değerlendirilir?
Kuru Akış Testi
Kuru Akış Testi, belirli miktarda tozun, tanımlanmış test koşulları altında standart bir huniden geçmesi için gereken süreyi ölçmek için kullanılır.
Aynı test koşulları altında, daha kısa bir akış süresi genellikle daha iyi toz akışkanlığının göstergesidir. Rotasyonel Kalıpçılar Birliği (ARM) ayrıca döner kalıplama tozlarının akışkanlığını değerlendirmek için ilgili test yöntemlerini sağlar.
Bu test, PE döner kalıplama tozunun akış performansını değerlendirmek için bir referans olarak kullanılabilir. Ancak gerçek üretim performansı yine de parçacık boyutu, parçacık morfolojisi ve kütle yoğunluğu gibi faktörlerle birlikte değerlendirilmelidir.
Yığın Yoğunluğu Test
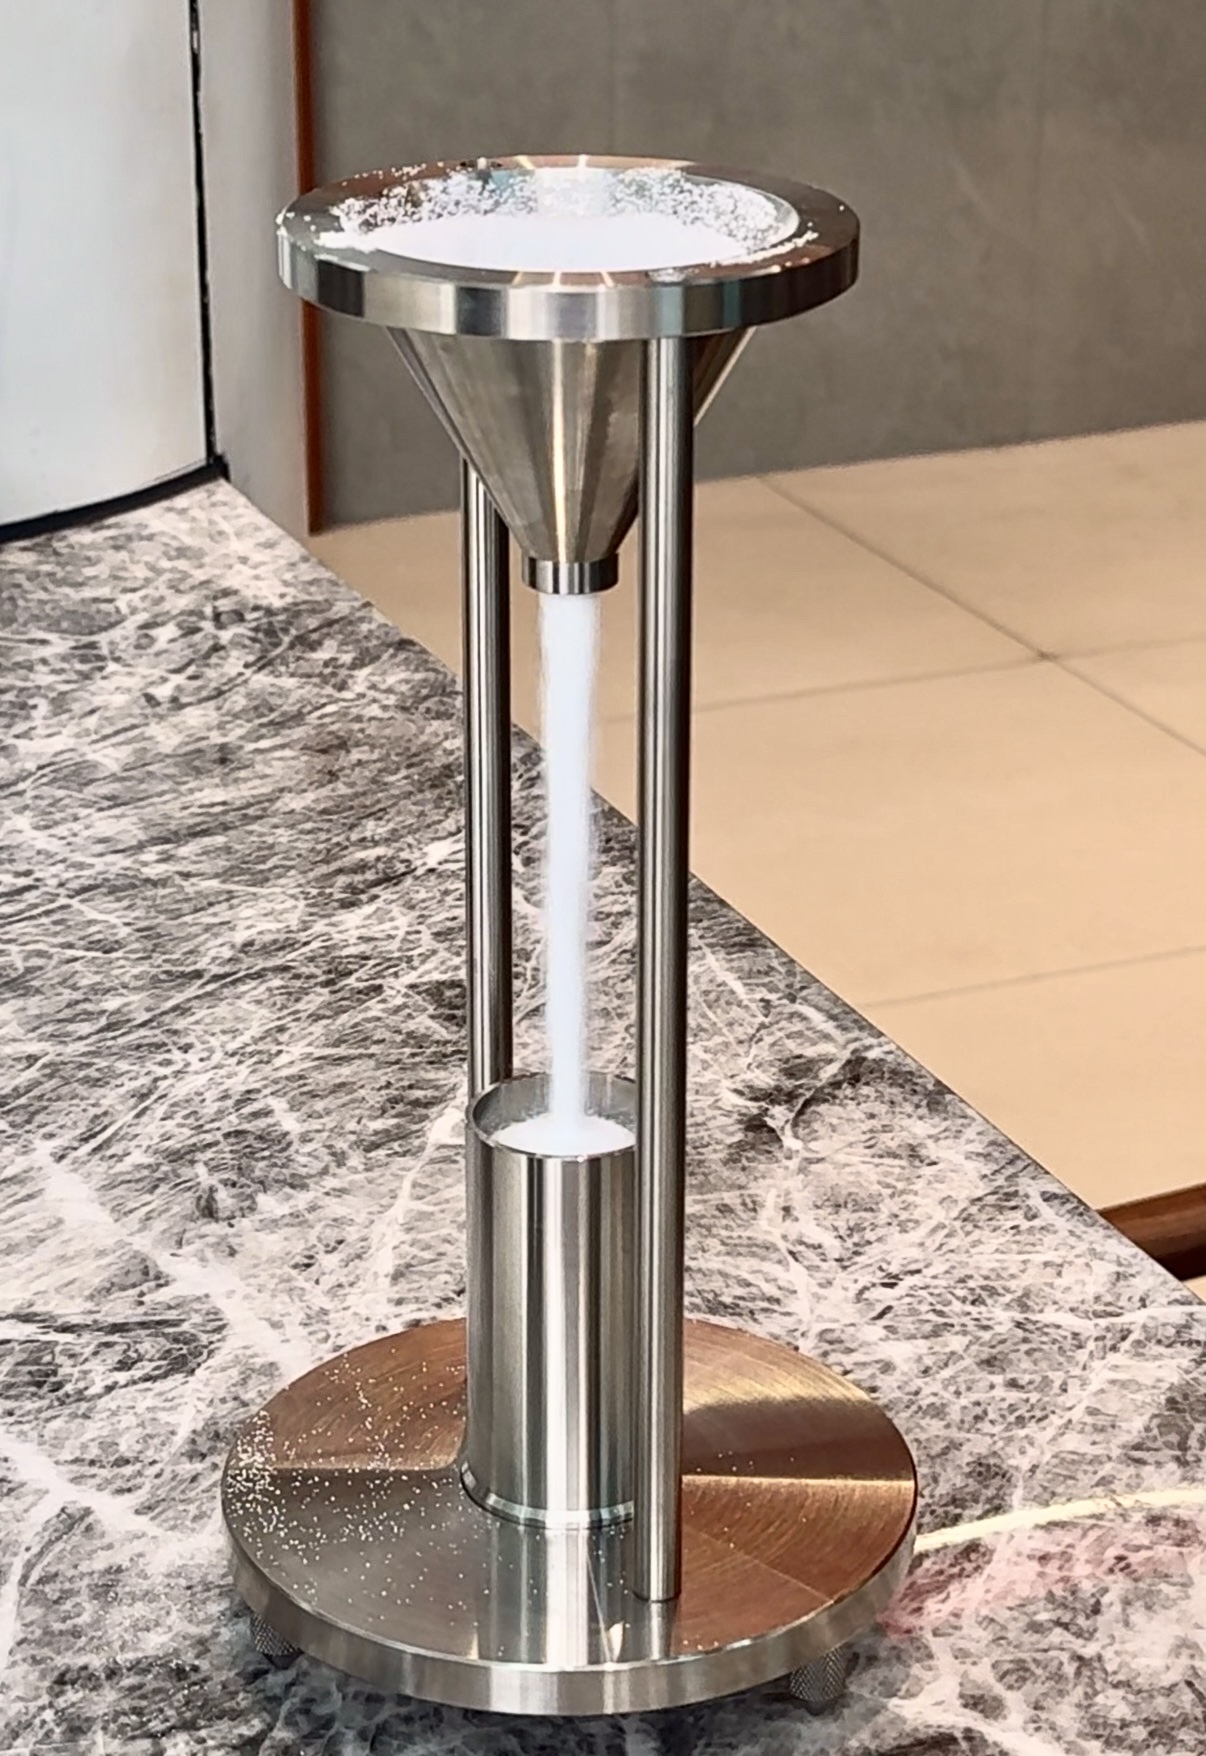
Toplu Yoğunluk Testi, tozun paketleme özelliklerini yansıtan, belirli bir toz hacmine karşılık gelen kütleyi ölçmek için kullanılır.
Bu parametre, depolama, taşıma, besleme ve kalıp yükleme sırasında toz performansının değerlendirilmesine yardımcı olur. Ayrıca toz kıvamının ve malzeme taşıma özelliklerinin değerlendirilmesi için bir referans görevi görebilir.
Bununla birlikte, daha yüksek yığın yoğunluğu her zaman daha iyi değildir. Pratik önemi yine de parçacık boyutu dağılımı, parçacık morfolojisi ve akışkanlık ile birlikte değerlendirilmelidir.
Parçacık Boyutu Analizi
Parçacık boyutu dağılımı, yalnızca deneyime dayalı olarak tahmin edilmek yerine, gerçek testlerle belirlenmelidir.
Eleme yoluyla, farklı parçacık boyutu aralıklarındaki tozun oranı belirlenebilir ve bu, aşırı miktarda iri parçacık veya çok ince toz gibi sorunların tespit edilmesine yardımcı olur.
Bu nedenle parçacık boyutu analizi, PE döner kalıplama tozunun hedef spesifikasyonları karşılayıp karşılamadığını belirlemek için önemli bir referanstır. Ayrıca toz haline getirme ve eleme parametrelerinin optimize edilmesine de yardımcı olabilir.
Yaygın PE Rotomolding Tozu Sorunları
Bu sorunlar genellikle tek bir faktörden kaynaklanmaz. Malzeme özellikleri, toz haline getirme parametreleri, soğutma, eleme ve besleme koşullarının tümü birbiriyle etkileşim içinde olabilir ve gerçek üretim koşullarına göre analiz edilmelidir.
Mao Yue'nin Rotomolding Tozu Üretim Çözümü
Mao Yue yalnızca tek bir parçacık boyutu parametresine dayalı ekipman seçmek yerine, nihai uygulamaya dayalı döner kalıplama tozu üretim çözümleri geliştirmeye odaklanıyor.
Sadece şunu sormuyoruz:
“Bu makine 40 meshlik toz üretebilir mi?”
Daha da önemlisi:
"Rotomolding prosesiniz gerçekte ne tür bir toz gerektiriyor?"
Çünkü “40 mesh” sadece partikül boyutu aralığını tanımlamaktadır. Akışkanlığı, kütle yoğunluğunu, parçacık morfolojisini, sıcaklığı veya gerçek işleme performansını tam olarak yansıtmaz.
Bu nedenle, uygun bir PE toz haline getirme çözümü asıl malzeme, hedef toz ve son uygulama ile başlamalı ve ardından uygun ekipman ve proses parametrelerini belirlemelidir.

Toz Kalitesi Ekipman Tasarımıyla Başlar

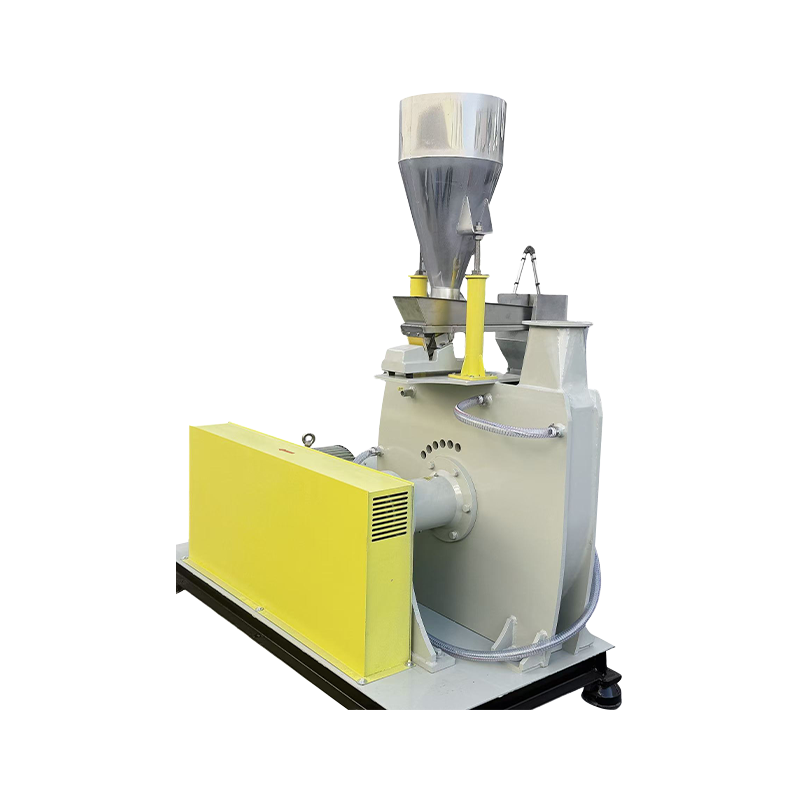
Mao Yue, döner kalıplama uygulamalarında kullanılan LLDPE, HDPE ve geri dönüştürülmüş PE için PE plastik toz haline getirme ekipmanı ve destekleyici çözümler sağlar.
Ekipman, stabil toz haline getirme, ayarlanabilir çalışma aralığı, sıcaklık kontrolü, stabil besleme ve verimli toz toplama özellikleri etrafında tasarlanmış olup, farklı malzemelerin daha tutarlı toz özellikleri elde etmesine yardımcı olur.
Nihai amaç, tozun yalnızca "iyi görünmesini" sağlamak değil, daha sonraki döner kalıplama işlemleri için gerçekten uygun olan tozu üretmektir.
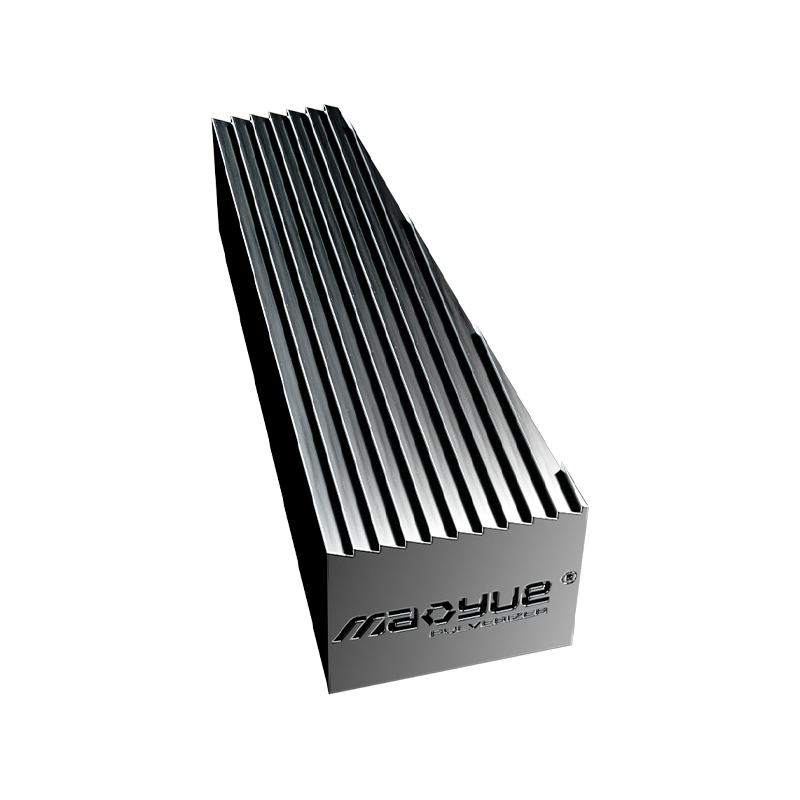
Toz haline getirme bileşenlerinin CNC hassas işlenmesi

Püskürtme bileşenleri malzemeyle doğrudan temas eder ve bunların yapısal tasarımları, işleme doğruluğu ve yüzey koşullarının tamamı tozlaştırma performansını etkileyebilir.
Mao Yue, çekirdek öğütme bileşenlerini kendi bünyesinde üretiyor ve boyutları ve işleme tutarlılığını kontrol etmek için CNC hassas işleme ve sıkı denetim kullanıyor.
PE öğütücüler için hassasiyet, yalnızca başlangıçtaki öğütme performansını etkilemez, aynı zamanda çalışma aralığını, dinamik dengeyi, aşınmayı ve uzun vadeli çalışma stabilitesini de etkileyebilir.
Bu nedenle, toz haline getirme bileşenlerinin işleme hassasiyeti, istikrarlı ekipman çalışması ve tutarlı üretim için önemli bir temeldir.
Temel Bileşenlerin Şirket İçi Üretimi

Mao Yue, çekirdek toz haline getirme bileşenleri için şirket içi üretim yeteneklerine büyük önem veriyor. Motorlar ve elektrikli parçalar gibi belirli dış kaynaklı bileşenler dışında, ana toz haline getirme bileşenleri Mao Yue tarafından şirket içinde üretilmektedir.
Bu, bileşen uyumluluğu, işleme kalitesi ve ekipman bakımı üzerinde daha iyi kontrol sağlarken aynı zamanda gerçek üretim gereksinimlerine göre ekipman konfigürasyonlarının sürekli olarak optimize edilmesini kolaylaştırır.
Temel bileşenlerin şirket içinde üretilmesi aynı zamanda genel makine performansı üzerinde daha doğrudan kontrole sahip olmak anlamına da gelir.
Sürekli Üretim Sırasında Kararlı Çalışma
Rotomolding tozu üretimi genellikle pulverizatörün birkaç saat boyunca sürekli olarak çalışmasını gerektirir. Bu nedenle ekipman performansı yalnızca “toz üretip üretemeyeceğine” göre değil, aynı zamanda uzun süreler boyunca istikrarlı üretimi sürdürüp sürdüremeyeceğine göre de değerlendirilmelidir.
Sürekli çalışma sırasında sıcaklık, titreşim, yatak durumu, disk aralığı ve elektrik yükünün tümü ekipmanın stabilitesini ve toz kıvamını etkileyebilir.
Bu nedenle, sürekli üretime uygun bir PE pülverizatörü yalnızca istikrarlı pülverizatör performansı sağlamakla kalmamalı, aynı zamanda üretim dalgalanmalarını azaltmaya yardımcı olmak için etkili sıcaklık kontrolü, mekanik stabilite ve güvenilir sürekli çalışma da sunmalıdır.
PE Rotomolding Tozunun Yaygın Uygulamaları
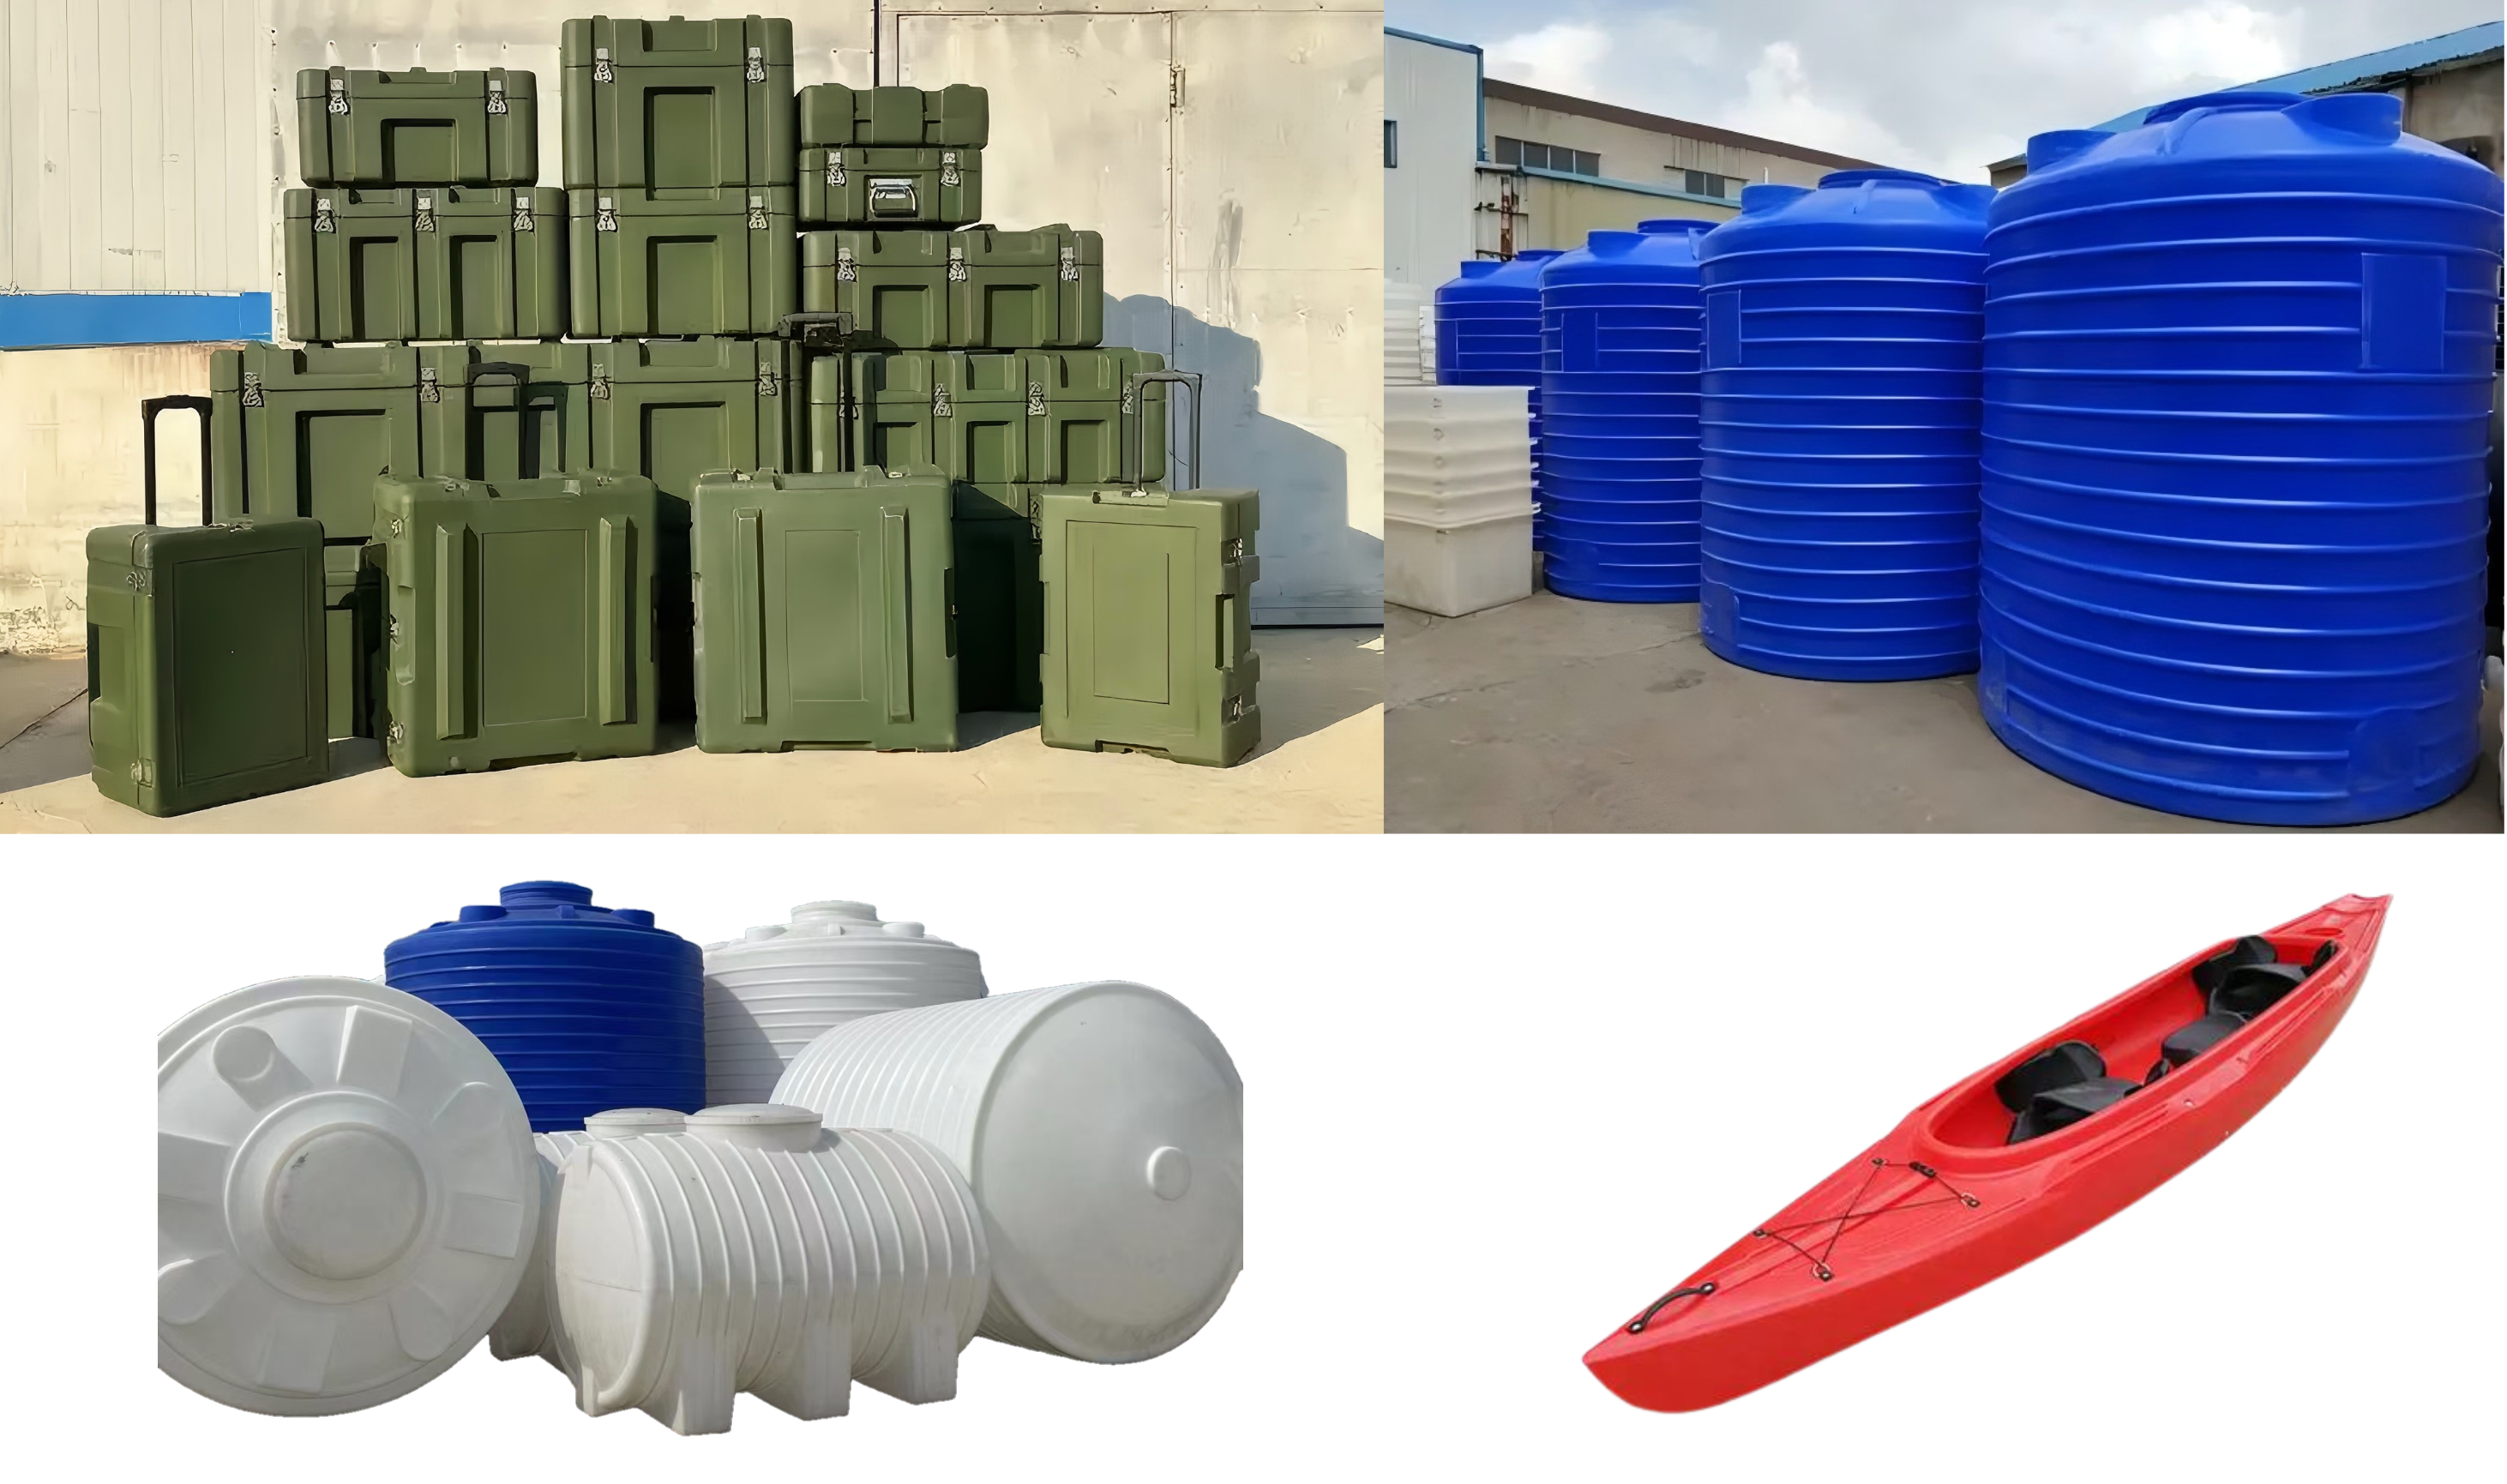
PE döner kalıplama tozu, su depoları, depolama tankları, kimyasal kaplar, yol bariyerleri, kanolar, oyun alanı ekipmanları, dış mekan mobilyaları, tarım tankları ve çeşitli endüstriyel ürünler için yaygın olarak kullanılmaktadır.
Farklı ürünlerin esneklik, darbe direnci, sertlik, UV direnci ve kimyasal direnç açısından farklı gereksinimleri vardır. Bu nedenle farklı PE hammaddelerinin ve toz özelliklerinin buna göre eşleştirilmesi gerekir.
Malzemenin kendisi nihai ürün özelliklerinden bazılarını belirlerken, tozun parçacık boyutu dağılımı, akışkanlığı, sıcaklığı ve işlem stabilitesi de döner kalıplama sırasında erime, yayılma ve kalıplama performansını etkileyebilir.
Bu nedenle, uygun PE döner kalıplama tozunun spesifik hammadde, toz gereksinimleri ve son uygulama ile uyumlu olması gerekir.
Gerçek PE Malzeme Testi Neden Bu Kadar Önemli?
Aynı PE kategorisinde bile farklı malzemeler toz haline getirme sırasında farklı davranabilir. Hammadde özellikleri, başlangıç parçacık boyutu, nem içeriği, geri dönüştürülmüş malzeme oranı, katkı maddeleri ve hedef toz parçacık boyutunun tümü beslemeyi, toz haline getirme sıcaklığını, çıktıyı ve nihai toz durumunu etkileyebilir.
Bu nedenle, bir PE pülverizatörünün seçilmesi yalnızca ürün kataloğunda listelenen güç ve çıkış özelliklerine bağlı olmamalıdır. Gerçek malzeme ve üretim gereksinimlerinin de dikkate alınması gerekir.
Gerçek malzeme testi yoluyla toz inceliği, çıktı, sıcaklık artışı ve çalışma stabilitesi daha doğrudan değerlendirilebilir ve ekipman konfigürasyonu ve proses parametresi seçimi için bir temel sağlanır.
PE Pülverizatörü Satın Almadan Önce Dikkat Edilmesi Gereken Sorular
Bir PE pülverizatörü seçerken yalnızca makine gücüne veya nominal çıktıya odaklanmamalısınız. Daha da önemlisi, ekipmanın gerçek üretim gereksinimlerinize uyup uymadığını değerlendirmelisiniz. Anahtar sorular şunları içerir:
-
Malzeme: Gerçek PE hammaddesi test edildi mi? Geri dönüştürülmüş PE içeriyor mu?
-
Toz: Hedef parçacık boyutu ve parçacık boyutu dağılımı nedir?
-
Çıktı: Gerçek malzemeyi işlerken makine hangi çıktıyı elde edebilir?
-
Sıcaklık: Sürekli toz haline getirme sırasında sıcaklık artışı nasıl kontrol edilir?
-
Pulverizasyon: Disk çalışma aralığı ayarlanabilir mi?
-
Soğutma: Hava soğutma mı, su soğutma mı yoksa birleşik soğutma mı daha uygundur?
-
Toz Toplama: Toz nasıl elenecek, toplanacak ve taşınacak?
-
Operasyon: Ekipman uzun vadeli sürekli üretimi destekleyebilir mi?
Son olarak, uygun PE pulverizatörü ve sistem konfigürasyonu, gerçek malzemeye, toz gereksinimlerine ve hedef üretim kapasitesine göre belirlenmelidir.
PE Rotomolding Tozu Hakkında Sıkça Sorulan Sorular
PE Rotomolding Tozu için Hangi Parçacık Boyutu En İyisidir?
Tüm döner kalıplama ürünleri için uygun olan tek bir tam parçacık boyutu yoktur.
Uygun parçacık boyutu dağılımı reçineye, kalıba, işleme koşullarına ve nihai ürüne göre belirlenmelidir.
Daha İnce PE Tozu Rotomolding için Daha mı İyi?
Mutlaka değil.
Aşırı ince toz, tozu artırabilir ve akışkanlığı ve paketleme davranışını etkileyebilir.
Önemli olan, mümkün olan en ince tozu elde etmek yerine, nihai uygulamaya uygun parçacık boyutu dağılımını kontrol etmektir.
PE Tozunun Akışkanlığını Ne Etkiler?
Partikül büyüklüğü dağılımı, partikül morfolojisi, ince tanelerin oranı, kütle yoğunluğu, nem içeriği ve diğer malzeme özelliklerinin tümü PE tozunun akışkanlığını etkileyebilir.
Rotomolding Tozu için Toplu Yoğunluk Neden Önemlidir?
Yığın yoğunluğu toz paketlemeyi, malzeme taşımayı ve belirli bir toz kütlesinin kapladığı hacmi etkiler.
Bu nedenle kütle yoğunluğu, akışkanlık ve parçacık boyutu dağılımı ile birlikte değerlendirilmelidir.
Geri Dönüştürülmüş PE Rotomolding Tozu için Kullanılabilir mi?
Evet, ancak geri dönüştürülmüş PE'nin bileşimi ve önceki işleme koşulları önemli ölçüde farklılık gösterebilir.
PE Pülverizasyonu Soğutma Gerektirir mi?
Soğutma genellikle sürecin önemli bir parçasıdır çünkü toz haline getirme ısı üretir.
Hava soğutmanın mı, su soğutmanın mı yoksa kombine hava ve su soğutmanın mı kullanılacağı PE malzemesine, çıktıya, hedef parçacık boyutuna ve gerçek çalışma koşullarına göre belirlenmelidir.
PE Rotomolding Tozu Üretmek İçin Hangi Tip Pülverizatör Kullanılır?
Disk tipi plastik öğütücüler, termoplastik plastik tozlarının üretiminde yaygın olarak kullanılır.
Spesifik ekipman konfigürasyonu malzemeye, hedef parçacık boyutuna, çıktıya ve son uygulamaya göre belirlenmelidir.
Rotomolding Tozu Üretim Çözümünüzü Gerçek PE Malzemenizle Test Edin
İyi bir döner kalıplama tozu üretim çözümü, yalnızca ekipman özelliklerine dayanmak yerine gerçek PE malzemesi ve üretim gereksinimleriyle başlamalıdır.
Maoyue'ye şunları sağlayabilirsiniz:
-
PE malzeme bilgisi ve başlangıç parçacık boyutu
-
Hedef toz parçacık boyutu
-
Gerekli çıktı ve günlük çalışma saatleri
-
Döndürülerek kalıplanan nihai ürün ve uygulama
Mao Yue, toz inceliğini, çıktısını, sıcaklık artışını, beslemeyi ve çalışma performansını değerlendirmek için gerçek malzemenizi kullanarak testler yapabilir ve ardından uygun ekipman ve sistem konfigürasyonunu belirleyebilir.
Asıl önemli olan basitçe "Bu tür PE toz haline getirilebilir mi?" ancak döner kalıplama işleminin gereksinimlerini karşılayan PE tozuna tutarlı bir şekilde işlenip işlenemeyeceği.
PE malzemenizi ve üretim gereksinimlerinizi bize gönderin ve gerçek malzeme testi için Mao Yue ile iletişime geçin.
Sonuç: Daha İyi Toz, Daha İyi Bir Tozlaştırma Süreciyle Başlar
İyi PE döner kalıplama tozu, tek bir parçacık boyutu veya parametre ile tanımlanmaz. Akışkanlık, kütle yoğunluğu, parçacık boyutu dağılımı, parçacık morfolojisi, sıcaklık stabilitesi ve diğer faktörlerin birleşik performansıyla belirlenir.
Bu toz özellikleri aynı zamanda eksiksiz bir üretim sürecine de bağlıdır:
Besleme → Toz haline getirme → Soğutma → Eleme → Toz Toplama
Mao Yue için amaç sadece PE granüllerini küçültmek değil, aynı zamanda müşterilerin stabil besleme, hassas toz haline getirme, etkili soğutma, uygun eleme ve stabil toz toplama yoluyla döner kalıplamaya gerçekten uygun PE tozu üretmelerine yardımcı olmaktır.
Bu nedenle, daha ince tozun mutlaka daha iyi olduğu söylenemez. Doğru döner kalıplama tozu, akışkanlık, parçacık boyutu dağılımı, paketleme davranışı ve işleme stabilitesi arasında bir denge sağlamalı ve sonuçta nihai ürünün kalıplama gereksinimlerini karşılamalıdır.