中文简体
Döndürerek kalıplama tesisi reçine tedarikçisini değiştiriyor ve bir hafta içinde toz, besleme vidasının üzerinde köprü kurmaya başlıyor. Olağan tepkiler, onu daha sert kurutmak, hazneye bir vibratör takmak veya yeni reçineyi suçlamaktır. Toz akışkanlık testi, bu tahminin yerini, satın alma spesifikasyonuna yazabileceğiniz sayılarla değiştirir.
Test, toz yığınının, çanta içinde nasıl göründüğünü veya parmaklarınız arasında nasıl hissettiğini değil, ekipmanınızın uyguladığı gerilim altında nasıl davrandığını ölçer. Aynı eleme sonuçlarına sahip iki toz çok farklı şekilde boşaltılabilir ve boşluk genellikle reddedilen partiye dönüşmeden çok önce ölçülebilir.
Toz Akışkanlık Testi Aslında Neyi Ölçer?
Akışkanlık, bir tozun belirli bir ekipman parçasının ihtiyaç duyduğu şekilde hareket edebilme yeteneğidir: hazneden, vidalı besleyiciden, kalıptan geçerek ekstrudere. Bu tanım kasıtlı olarak ekipmana özeldir, bu nedenle tedarikçi ile müşteri arasındaki bir tartışmayı nadiren tek bir sayı çözer.
- Uyum — parçacıkların hiçbir dış yük olmadan birbirlerine ne kadar güçlü tutundukları. İnce tanecikler, nem ve yüzey yapışması bu durumu yükseltir.
- İç sürtünme — parçacıklar birbirinin üzerinden kayarken direnç. Köşeli, öğütülmüş parçacıklar, yuvarlak olanlardan daha fazlasını üretir.
- Duvar sürtünmesi — tozun çelikle buluştuğu direnç, bir haznenin 60 derecelik bir koniye mi yoksa 70 derecelik bir koniye mi ihtiyacı olduğuna karar verir.
- Sıkıştırılabilirlik ve geçirgenlik — yük altında kütle yoğunluğunun ne kadar değiştiği ve havanın yatak içerisinde ne kadar kolay hareket ettiği. Her ikisi de su baskınlarını ve fare deliklerini etkiler.
Yöntem kadar koşullar da önemlidir. 10 kPa konsolidasyonda kaydedilen bir sonuç, sığ bir haznede 1 kPa'daki deşarj hakkında çok az şey söylüyor. Akış değerinin yanında her zaman stresi, nem içeriğini ve parçacık boyutu dağılımını rapor edin; onlar olmadan sayı yeniden üretilemez veya karşılaştırılamaz.
Test Yöntemleri ve Her Biri Ne Getiriyor?
Çoğu laboratuvar, rutin kontroller için hızlı indeks testi ile tasarım çalışmaları için kesme testi arasında seçim yapar. Aşağıdaki tablo, yaygın yöntemlerin gerçekte ne sağladığını göstermektedir.
| Yöntem | Ne döndürür | Pratik notlar |
|---|---|---|
| Duruş açısı | Derece cinsinden yığın açısı | Hızlı ve ucuz; Stres kontrolü yok ve dökme tekniğine duyarlı |
| Taped yoğunluğu, Carr indeksi, Hausner oranı | Yüzde veya oran olarak sıkıştırılabilirlik | Dereceli silindirle on dakika; Sürtünme ve geçirgenliğe karşı kör |
| Orifis veya huni akışı | Standart bir bardağı boşaltmak için saniyeler | Granüller için ince; yapışkan plastik tozlar genellikle basitçe bloke eder |
| Kesme hücresi, doğrudan veya halka (ASTM D6128, ASTM D6773) | Uyum, flow function, internal and wall friction angles | Hazne tasarımının temeli; eğitimli operatör ve birkaç yüz gram numune |
| Dinamik reometri | Bıçak çevrimi başına enerji veya tork | Sıralama ve havalandırma çalışmaları için iyi; silo tasarımına aktarılamaz |
| Dönen tambur veya çığ | Çığ açısı ve yayılması | Bir kalıba toz yayılması gibi ince katmanlı akışa uygundur |
| Duvar sürtünmesi | Duvar sürtünmesi angle against a named steel | Gerçek duvar malzemesine ve yüzey kaplamasına ihtiyaç var |
İki pratik not. Granüller için iyi çalışan huni yöntemleri sıklıkla yapışkan plastik tozlarla sıkışır, bu nedenle tıkalı huni, başarısız bir testten ziyade bir sonuçtur. Kesme hücresi verileri yalnızca numune hazırlama kadar iyidir: bir numunenin aşırı kurutulması, sınırda bir tozun tesis zeminindeki davranışından çok daha iyi görünmesine neden olabilir.
Sayıları Başarılı veya Başarısız Hattına Dönüştürmek
Standartlarda ve ders kitaplarında yayınlanan sınır değerleri, fiziksel yasalardan değil, geniş örneklem gruplarından alınan kurallardır. Bunlar tarama filtreleri olarak faydalıdır ve hiçbir zaman bir spesifikasyondaki tek cümle olmamalıdırlar.
| Gösterge | Serbest akışlı (tipik) | Yapışkan (tipik) |
|---|---|---|
| Hausner oranı | 1,25'in altında | 1.40'ın üstünde |
| Carr sıkıştırılabilirlik indeksi | yüzde 15'in altında | yüzde 25'in üzerinde |
| Duruş açısı | 30 derecenin altında | 40 derecenin üstünde |
| Akış fonksiyonu ff (kayma hücresi) | 10'un üstünde | 4'ün altında |
Akış fonksiyonunu dikkatle okuyun. Yaklaşık 4 ile 10 arasında bir toz genellikle doğru orantıya sahip bir haznede işlenebilir; 4'ün altında yaylanma bekleniyor; 2'nin altında malzeme yalnızca havalandırma, titreşim veya mekanik yardımla hareket edecektir. Konsolidasyon gerilimini sonuca bağlı tutun çünkü 20 kPa'da test edilen yapışkan bir toz, 1 kPa'da test edilen serbest akışlı bir tozla karşılaştırılamaz.
Satın alma spesifikasyonu için, rutin parti kontrolleri için bir indeks yöntemi ve yeterlilik numunesi için bir kesme testi belirtin, ardından aynı belgede koşullandırma rutinini, test stresini ve kabul edilebilir aralığı belirtin.
Öğütülmüş Plastik Tozları Neden Özel Bir Durumdur?
Şekil ortalama büyüklükten daha önemlidir. Pülverizatör keser ve keser, dolayısıyla çıktı açısaldır ve genellikle plaka benzeri bir kısım içerir. Bu nedenle birbirine kenetlenen sürtünme, aynı D50'nin spreyle kurutulmuş veya kristalize edilmiş tozundan daha yüksektir ve iki numune, aynı haznede tamamen farklı davranırken ortalama bir boyutu paylaşabilir.
Davranışlara cezalar hakimdir. Döndürerek kalıplama kalitelerinde, 100 mikronun altındaki fraksiyondaki ılımlı bir artış, Hausner oranını yaklaşık 1,2'den 1,35 ila 1,45 bandına taşımak için genellikle yeterlidir, bu da köprülemenin başladığı yerdir. Parçacık boyutu dağılımını ve akış sonucunu birlikte rapor edin, asla biri olmadan diğeri olmadan.
 PE Rotomolding Toz Pülverizatörü Model 600 Tutarlı akış odaklı üretim için ayarlanabilir inceliğe ve sıcaklık kontrollü öğütmeye sahip, dönerek kalıplama tozu için 600 mm'lik diskli öğütücü. Ürünü Görüntüle →
Kimya kendi etkilerini ekler. Poliamid havadaki nemi alır ve öğütme işleminden birkaç saat sonra fark edilir derecede daha yapışkan hale gelir. Polipropilen daha az higroskopiktir ancak pnömatik taşımada statik üreterek tamamen farklı bir nedenden dolayı aynı semptomu, yapışmayı ve fare deliklerini üretmektedir.
Formüle edilmiş bileşikler daha da zordur. Masterbatch ve yoğun dolgulu bileşikler, parçacık yüzeyinde mumlar, stearatlar ve pigment topakları taşır. Baz reçine ve değirmen ayarları değişmediğinde bile akış sonuçları partiler arasında farklılık gösterebilir, bu da depolanan referans numunesini laboratuvardaki en kullanışlı öğe haline getirir.
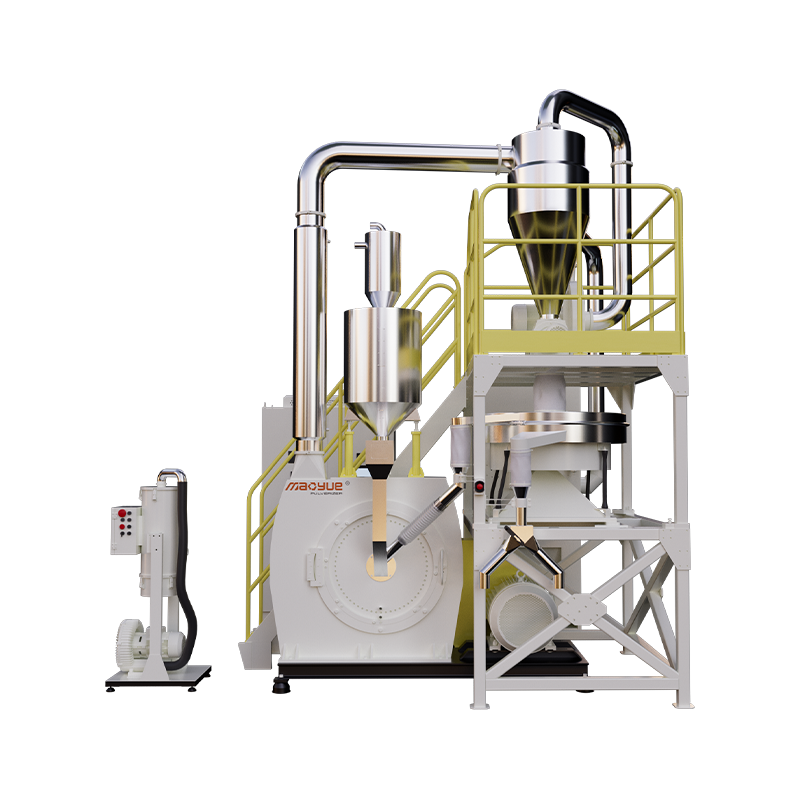 800 Serisi Yüksek Kapasiteli Masterbatch Pülverizatörü Partiden partiye akışın önemli olduğu masterbatch ve dolu bileşik hatları için bu yüksek kapasiteli pulverizatör, invertör hız kontrolü ve çift soğutma sunar. Ürünü Görüntüle →
Test Sonucundan Pülverizatör Ayarına
Akış verileri, bir makine ayarına işaret ettiğinde faydalı olur. İnce fraksiyonun büyümesi nedeniyle kohezyon artıyorsa, düzeltme genellikle sınıflandırmaya, elek durumuna, ilerleme hızına veya taşlama elemanlarının açıklığına ve keskinliğine bağlıdır. Durumu ve tasarımı taşlama diski tüm dağılımı değiştirir, dolayısıyla bir kanat veya disk değişimini, çıkışın değişmediği varsayımı yerine her zaman yeni bir akış kontrolü takip etmelidir.
Termal geçmiş de önemlidir. Poliamid ve polipropilenin sıvı nitrojen olmadan ortamda öğütülmesi işletme maliyetlerini azaltır, ancak sıcak öğütme parçacık yüzeylerini yuvarlatabilir ve hafifçe kaynaştırabilir. Bu, kütle yoğunluğunu ve dağılabilirliği azaltırken deşarjı iyileştirebilir, dolayısıyla her iki özellik de kabul kriterlerine aittir. Oda sıcaklığında işleme için üretilen ekipmanlar, soğutma ve besleme tasarımındaki bu dengeyi yansıtıyor.
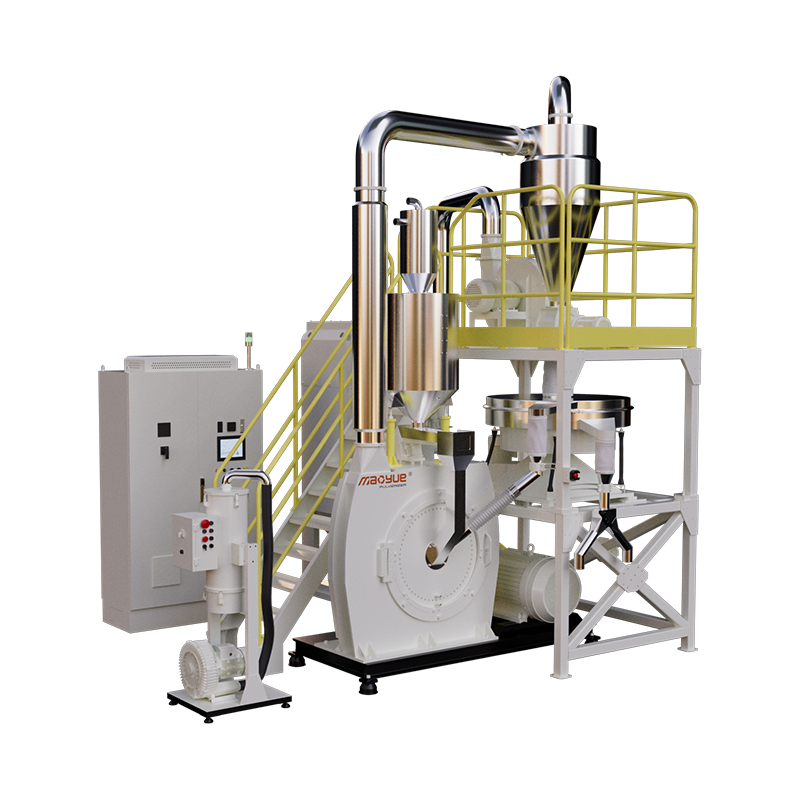 800PA/PP Oda Sıcaklığında Enerji Tasarruflu Plastik Pülverizatör Isı geçmişinin toz kalitesini etkilediği PA/PP öğütme için bu oda sıcaklığındaki öğütücü, yüksek kapasiteyi çift devreli soğutma ve ±2°C sıcaklık kontrolüyle birleştirir. Ürünü Görüntüle →
Bunun ardından basit bir bakım tetikleyicisi gelir: Yeni bir bıçak setinden sonra üretilen ilk tozu test edin, ardından sabit aralıklarla tekrarlayın. Kohezyon veya ince kısım kararlaştırılan bandın ötesine geçtiğinde, işleme dikkat edilmelidir. Bu, reddedilen bir üretim partisinden çok daha az maliyetlidir ve akış testini otopsi yerine bir planlama aracına dönüştürür.
Örnekleme, Koşullandırma ve Gelecek Hafta Çalıştırabileceğiniz Bir Test Planı
En zayıf tekrarlanabilirlik, cihazlardan değil örneklemeden kaynaklanmaktadır. Numuneyi bir torbanın üst kısmı yerine gerçek proses akışından alın, hemen kapatın ve akış değeriyle birlikte nemi, yığın yoğunluğunu ve parçacık boyutu dağılımını kaydedin. Hala makine seçeneklerini daraltıyorsanız, bu genel bakış pulverizatör türleri ve satın alma ipuçları bir spesifikasyona bağlı kalmadan önce mantıklı bir başlangıç noktasıdır.
- Önce kararı tanımlayın: hazne tasarımı, parti kabulü veya takım aşınmasının izlenmesi.
- Numuneleri 24 saat boyunca 23 santigrat derecede ve yüzde 50 bağıl nemde koşullandırın, ardından nemi yeniden kontrol edin.
- Seçilen indeks yöntemini örnek başına üç kez çalıştırın ve ortalamayı ve aralığı rapor edin; Yaklaşık yüzde 10'un altındaki farklar genellikle gürültüdür.
- Yeterlilik numunesini, ekipmanınızda ölçülen veya tahmin edilen konsolidasyon stresinde bir kesme hücresinde test edin.
- Zaman konsolidasyonunu ve topaklanmayı yakalamak için bir, dört ve on iki haftalık depolamadan sonra yeniden test edin.
- Gelecekteki karşılaştırmaların bir temele sahip olması için, onaylanan her partiden mühürlü bir referans numunesi saklayın.
Akış davranışı, tek bir parça kalıplanmadan önce ölçebileceğiniz birkaç kalite özelliğinden biridir ve reddedilen partiyle karşılaştırıldığında ucuzdur. Önünüzdeki karara uygun yöntemi seçin, her seferinde koşulları kaydedin ve lotlardaki trendi izleyin. Seyahat yönü size herhangi bir okumadan daha fazlasını anlatır.