中文简体
PVC profil hurdası üzerinde sıkışan bir parçalayıcı ve PE temizlemesi sırasında duran bir parçalayıcı genellikle aynı modeldir ve farklı beslenir. Bu, plastik parçalayıcılarla ilgili ilk yararlı gerçektir: makine, boyut küçültme zincirinin yalnızca bir halkasıdır ve üretim sorunlarının çoğu, parçalayıcının kendisinden ziyade bu zincirin nasıl belirtildiğine dayanmaktadır.
Önce pratik sonuç gelir: Zinciri seçin, ardından makineyi seçin. Sonraki prosesinizin hangi parçacık boyutuna ihtiyaç duyduğuna karar verin, toz haline getirme, granüle etme ve parçalama yoluyla geriye doğru çalışın ve ancak bundan sonra rotorları, elekleri ve bıçak çeliğini karşılaştırın. Önce bir parçalayıcı satın alan ve diğer her şeyi daha sonra uyarlayan tesisler, bunun bedelini elek değişiklikleri, durmuş rotorlar ve hiçbir ekstruderin istemeyeceği yeniden öğütme yoluyla ödeme eğilimindedir.
Boyut Küçültme Zincirinde Plastik Parçalayıcının Olduğu Yer
Parçalama birincil boyutun küçültülmesidir. Bir parçalayıcı, balyaları, temizleme malzemelerini, kalın duvarlı boruları, levhaları, profil parçalarını ve büyük kalıplanmış parçaları bir granülatörün kabul edebileceği parçalara dönüştürür. Düşük hızlı, yüksek torklu bir makinedir ve amacı kontrollü parçacık boyutu üretmek değil, taşıma boyutunu azaltmaktır. Bu ayrım, bir parçalayıcının neden tek başına malzeme geri kazanım sorununu nadiren çözdüğünü açıklıyor.
| Sahne | Tipik makine | Çıkış boyutu | Ana aşınma parçaları | Aşağı yönde neye karar verir? |
|---|---|---|---|---|
| Birincil parçalama | Tek veya çift şaftlı parçalayıcı | 20-100 mm'lik parçalar | Rotor, karşı bıçaklar, elek | Granülasyon için yem tutarlılığı |
| İkincil granülasyon | Granülatör veya kırıcı | 6-12 mm yeniden taşlama | Dönen bıçaklar, yatak bıçakları, elek | Ekstrüzyon veya kalıplama için yeniden bileme kalitesi |
| İnce toz haline getirme | Disk, bıçak veya çekiçli değirmen | Toz, genellikle 200-800 mikron | Taşlama diskleri, bıçaklar, rotor | Toz akışı, sinterleme ve dispersiyon |
Bu tablodan iki sonuç çıkıyor. Birincisi, kıyılmış malzeme bitmiş bir ürün değil, bir ara üründür. Prosesinizin granüle veya toza ihtiyacı varsa parçalayıcı üç aşamanın birincisidir. İkincisi, bir hat düşük performans gösterdiğinde, darboğaz genellikle parçalayıcıdan sonraki aşamadır: küçük boyutlu bir granülatör veya parçalayıcının ürettiği yeniden öğütme şekliyle baş edemeyen bir değirmen.
Üç ayrı makineyi kendileri entegre etmeyi tercih etmeyen işleyiciler genellikle aşamaları eşleştirilmiş verim ve eşleştirilmiş boşaltma yüksekliklerine sahip tek bir koordineli set olarak satın alırlar.
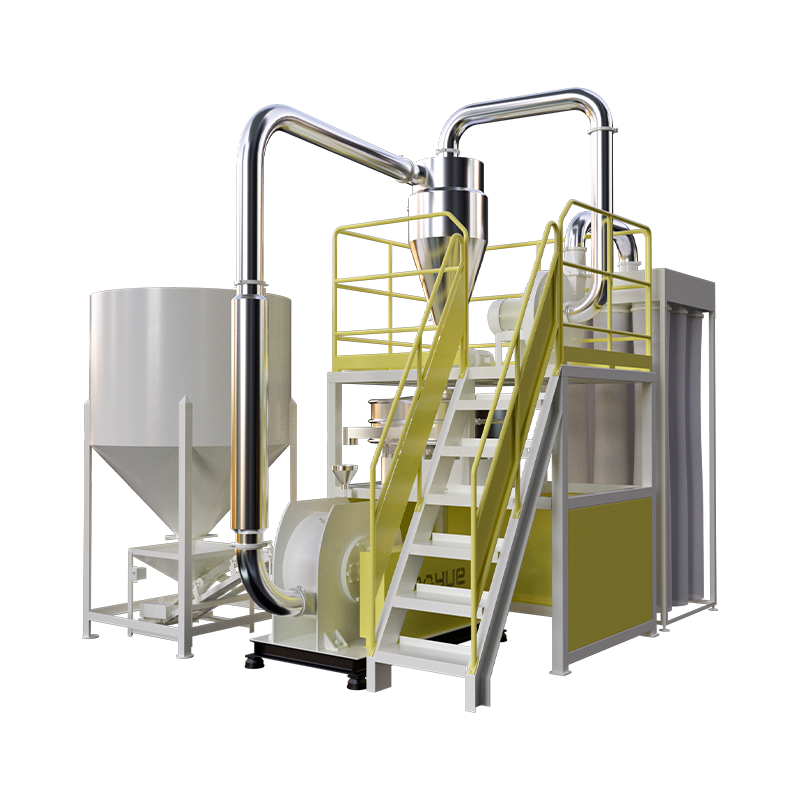
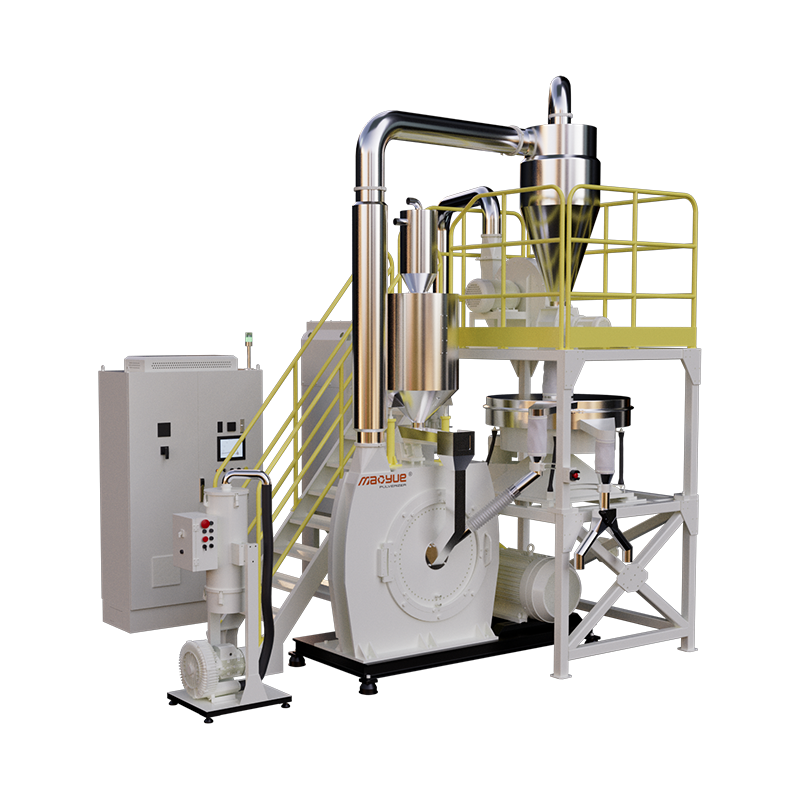
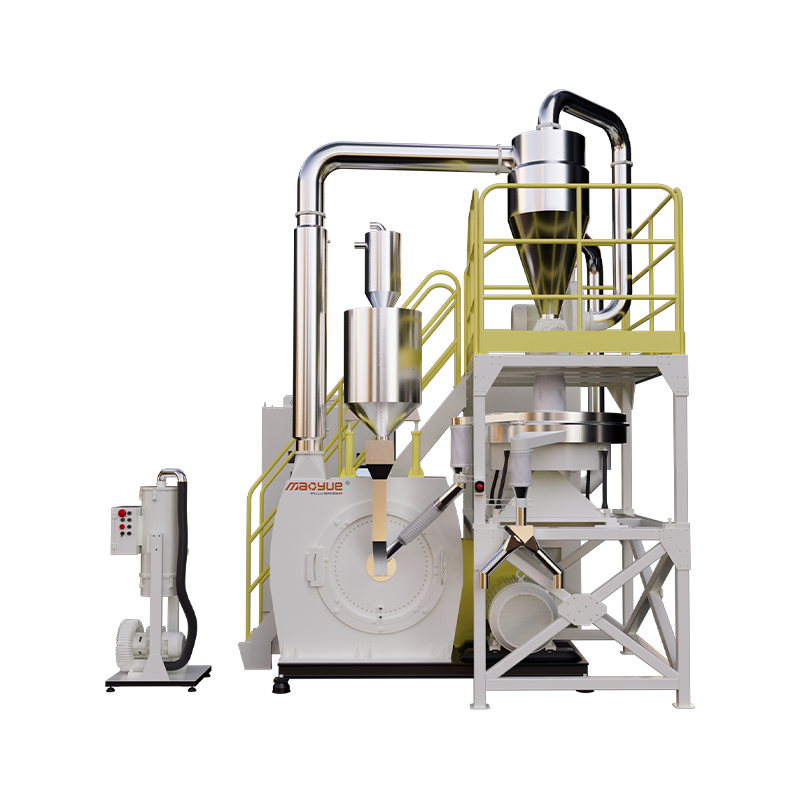
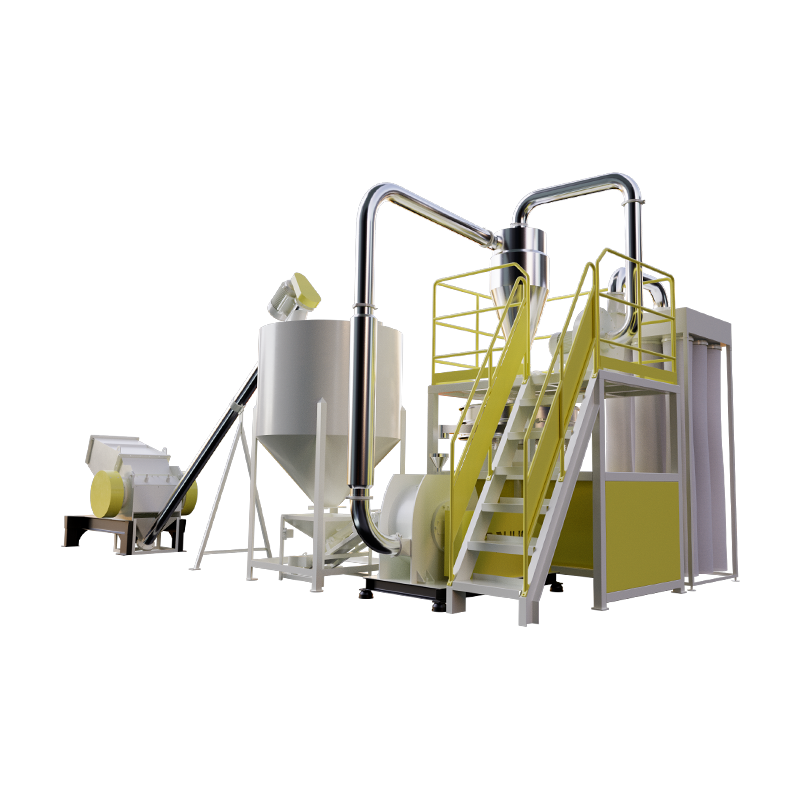 Mao Yue Bıçak Tipi Parçalama-Öğütme Üretim Hattı Diskli öğütücü seçenekleri ve kapalı toz toplama özelliğiyle, uyumlu üretim ve boşaltma arayan işlemciler için koordineli bir parçalama-taşlama seti. Ürünü Görüntüle →
Farklı kesme prensiplerine sahip koordineli hatlar tam da bu nedenle mevcuttur: Parçalayıcı, granülatör ve değirmenin besleme boyutu, boşaltma boyutu ve kapasitesi konusunda anlaşması gerekir, aksi takdirde bunlardan biri kalıcı kısıtlama haline gelir.
Rotor, Kesici ve Eleğin Malzemeyle Eşleştirilmesi
Malzeme davranışı, makine özelliklerini çoğu veri sayfasının kabul ettiğinden daha fazla değiştirir. Aşağıdaki farklılıklar, üretimin ilk haftasından sonra atölyede ortaya çıkan farklılıklardır.
PVC Boru, Profil ve Sac Hurdaları
PVC aynı zamanda aşındırıcı ve ısıya duyarlıdır. Boru ve profil hurdaları sıklıkla yüksek dolgu yükleri taşır ve bu da kesici kenarları hızla köreltir; ayrıca kesme odasında kaldığı takdirde polimerin rengi bozulabilir veya bozunabilir. Aşınmaya dayanıklı bıçak geometrisi, cömert boşluklar ve malzemeyi hızla hareket ettiren bir rotor, burada ana motor gücünden daha önemlidir.
Rotomolding için PE
Döndürerek kalıplamada toz etkili bir üründür. Geniş parçacık boyutu dağılımı sağlayan bir değirmen, kalıp ne kadar iyi olursa olsun, fırında daha sonra küçük delikler, eşit olmayan duvar kalınlığı ve kötü yüzey kalitesi üretecektir. Üst kesimin tutarlılığı çoğu zaman en yüksek verimden daha önemlidir; bu nedenle bu uygulama için mevcut en büyük sürücü yerine yüksek düzeyde tekdüzelik yapılandırmaları belirtilir.
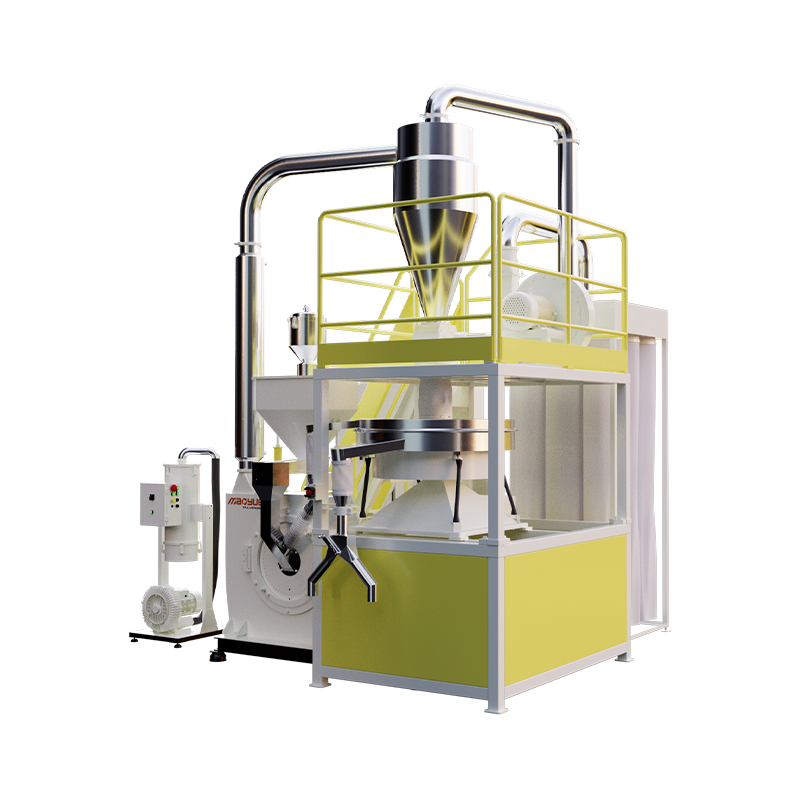 Mao Yue 600 PE Rotomolding Toz Pülverizatörü 20–100 elek ayarı, su soğutma, PLC sıcaklık kontrolü ve %99,9'un üzerinde toz yakalama özelliğine sahip, yüksek düzgünlükte PE döner kalıplama pulverizeri. Ürünü Görüntüle →
PP ve PA
PP ve PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
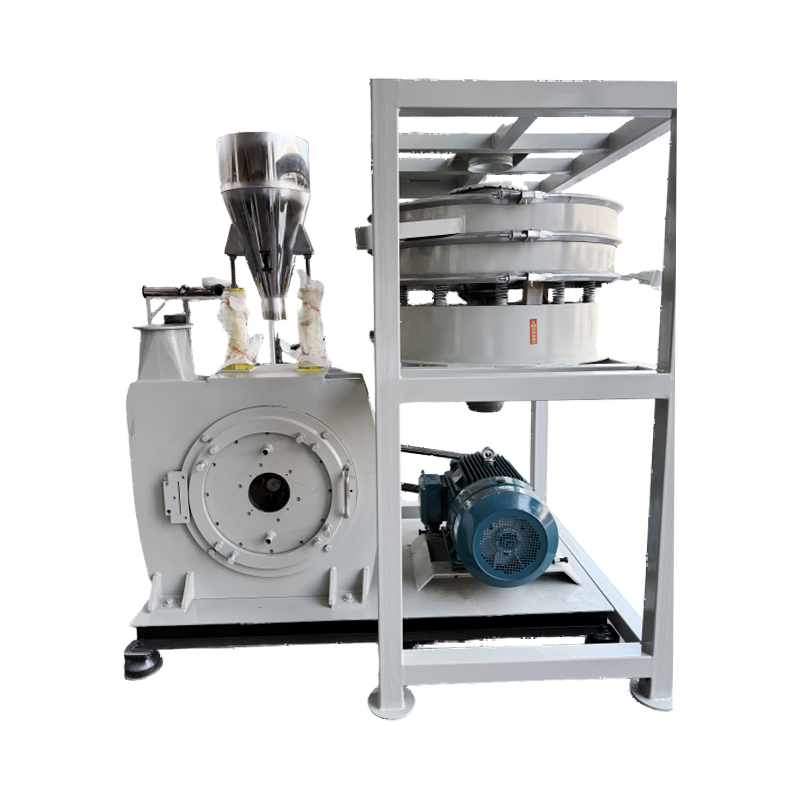 Mao Yue PA/PP-500 Ortam Sıcaklığı Pülverizatörü Küçük ve orta ölçekli, çok malzemeli üretim için yüksek krom-molibden-vanadyum disklere ve ±3–5°C sıcaklık kontrolüne sahip giriş seviyesi ortam PA/PP öğütücü. Ürünü Görüntüle →
Masterbatch ve Dolgulu Bileşikler
Renkli masterbatch ve dolgulu bileşikler karışıma aşınma katar. Kalsiyum karbonat, talk ve cam dolgulu kaliteler bıçak ve disk ömrünü gözle görülür derecede kısaltır ve hızla açılabilen, yeniden ayarlanabilen ve yeniden dengelenebilen bir makineyi ödüllendirir. Bir tesis tek bir platformda birden fazla reçine çalıştırdığında, değiştirilebilir diskler ve tutarlı bir plastik öğütücü aralığı hem yedek parça envanterini hem de değişim süresini azaltır.
Gerçek Verimi Belirleyen Özellikler
Malzeme ve hedef parçacık boyutu sabitlendikten sonra, makinenin söylendiği gibi performans gösterip göstermediğini bir dizi spesifikasyon belirler:
- Boğaz boyutunu ve mevcut torku ayarlayan rotor çapı ve çalışma genişliği.
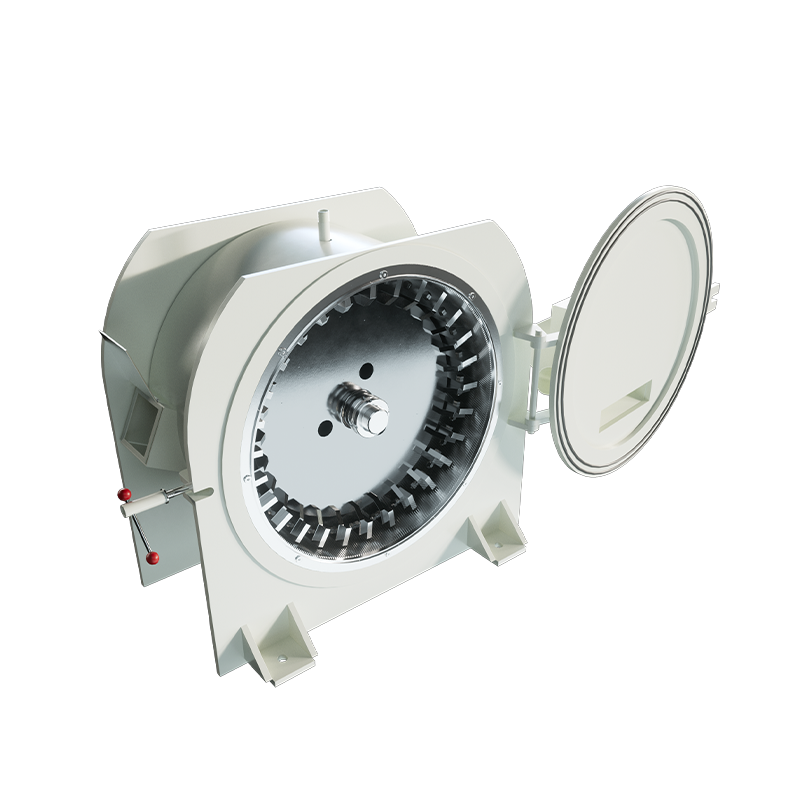
- Rotorun düz, V şeklinde veya kademeli bıçak düzenlemeleri kullanıp kullanmadığı da dahil olmak üzere kesme geometrisi ve bıçak sayısı.
- Çıkış boyutunu ve kapasitesini doğrudan yöneten ekran açıklığı; boyutun küçültülmesinin her milimetresi üretim maliyetine mal olur.
- Tahliye gücü ve volan kütlesi, ince filmden ziyade temizleme ve kalın kesitler için çok daha önemlidir.
- Dönen ve sabit bıçaklar arasındaki boşluk genellikle bir milimetrenin kesirleri cinsinden ayarlanır; sürüklenen açıklık, lifli yeniden taşlama ve ısı oluşumu olarak kendini gösterir.
- Konveyör, şahmerdan veya yer çekimiyle besleme hunisi ve besleme düzenlemesi; yem dalgalanmaları duraklamaların en yaygın nedenidir.
Tedarikçiler genellikle malzemeyi, elemeyi veya hedef parçacık boyutunu belirtmeden tek bir üretim rakamı verirler. Bu üç değişken olmadan alıntılanan bir sayı bir spesifikasyon değil, bir pazarlama beyanıdır.
Bir Plastik Parçalayıcının Beş Yıllık Maliyeti Ne Kadardır?
Satın alma fiyatı toplamın en küçük kısmıdır. Bir boyut küçültme hattının işletme maliyetine dört öğe hakimdir:
- İşlenen ton başına enerji; bir makineden tasarlandığından daha ince öğütme yapması istendiğinde hızla yükselir.
- Bıçaklar, diskler ve elekler dahil olmak üzere ton başına aşınma parçaları; dolgu içeriği ve kirlenme, bunu makine çalışma saatlerinden çok daha fazla artırır.
- Kesme bölmesinin ne kadar erişilebilir olduğuna bağlı olarak bıçak veya disk değişimi başına kesinti süresi.
- Kullanılabilir verimi azaltan ve taşıma ve filtreleme maliyetlerine neden olan ince tanecikler ve toz kayıpları.
Bıçak çeliğinin seçimi, sertliği ve nasıl muhafaza edildiği, uzun vadeli maliyetin en güvenilir göstergelerinden biridir ve genellikle teklif aşamasında olduğundan daha fazla ilgiyi hak eder; pratik bir referans şudur pulverizatör bıçak kılavuzu malzemeleri, bakımı ve seçimi kapsar.
Sipariş Vermeden Önce Tedarikçiye Sorulacak Sorular
Bu sorular, sürecinizi anlayan tedarikçileri, yalnızca makine satan tedarikçilerden ayırır:
- Gerçek malzememi test edip genel bir reçine aralığı değil, parçacık boyutu dağılımı sağlayabilir misiniz?
- Kullanmayı düşündüğüm ekranla bu malzemenin verimi nedir?
- Dolgu içeriğim ve kirlilik seviyem dikkate alındığında kaç saatlik bıçak veya disk ömrü beklemeliyim?
- Bu tasarımda tam bir bıçak değişimi ne kadar sürer ve hangi aletler gereklidir?
- Hangi yedek parçalar stokta tutuluyor ve rotor veya diskin teslim süresi ne kadar?
- İki yıl içinde ölçek büyütürsem hattın ilk hangi aşaması darboğaz olur?
Cevapları yazılı olarak isteyin. Malzemeniz üzerinde parçacık boyutu dağılımı ve üretim rakamı taahhüt edecek olan bir tedarikçi, size makinenin nasıl tasarlandığı ve teslimattan sonra ilişkinin nasıl ilerleyeceği hakkında bir şeyler anlatıyor.
Zinciri Doğru Şekilde Almak
Plastik parçalayıcı bir iş makinesidir ancak tam bir çözüm değildir. Boyut küçültme işleminden en iyi şekilde yararlanan tesisler, parçalama, granüle etme ve toz haline getirmeyi tek bir sistem olarak ele alıyor, her aşamayı gerçekte göreceği malzemeye göre belirliyor ve aşınan parçaları ikinci yılda keşfetmek yerine, ilk günden itibaren bütçelendiriyor.
Proses ihtiyaçlarınızı tozdan başlayın veya yeniden öğütün, gerçekte sahip olduğunuz malzemeyi ölçün ve kaçınılmaz olarak çalıştırmanız istenecek daha sert girdi için her aşamayı bir marjla boyutlandırın. Aynı kaynaktan desteklenen bıçaklar, diskler ve rotorlarla uyumlu bir set olarak oluşturulan ekipmanın çalışmaya devam etmesi daha kolaydır ve çalışma ömrü boyunca maliyetinin düşürülmesi daha kolaydır.