中文简体
Pülverizatör Disklerinin İşlevi ve Kritik Rolü
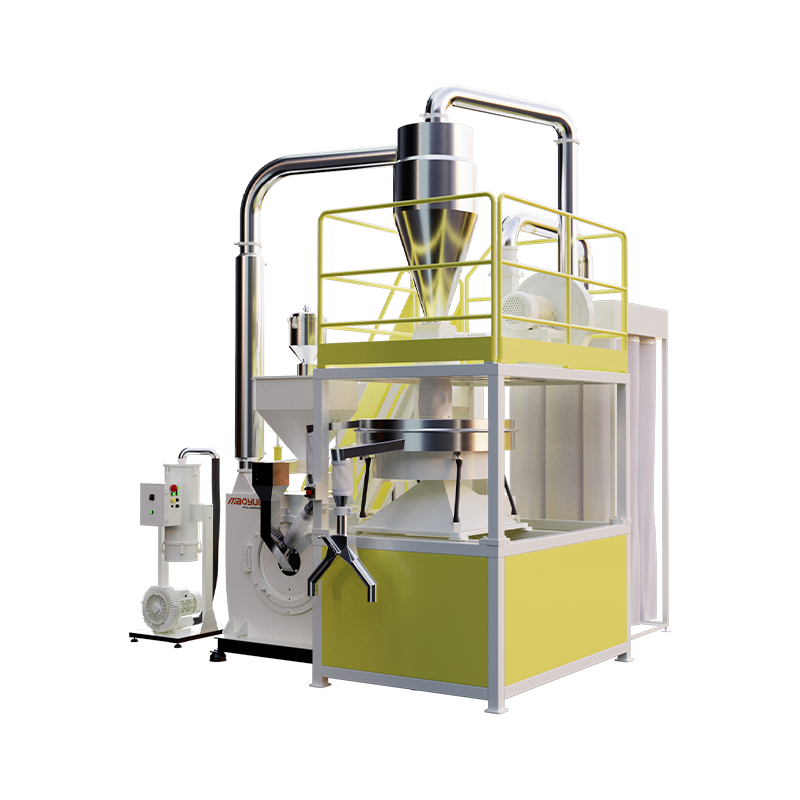
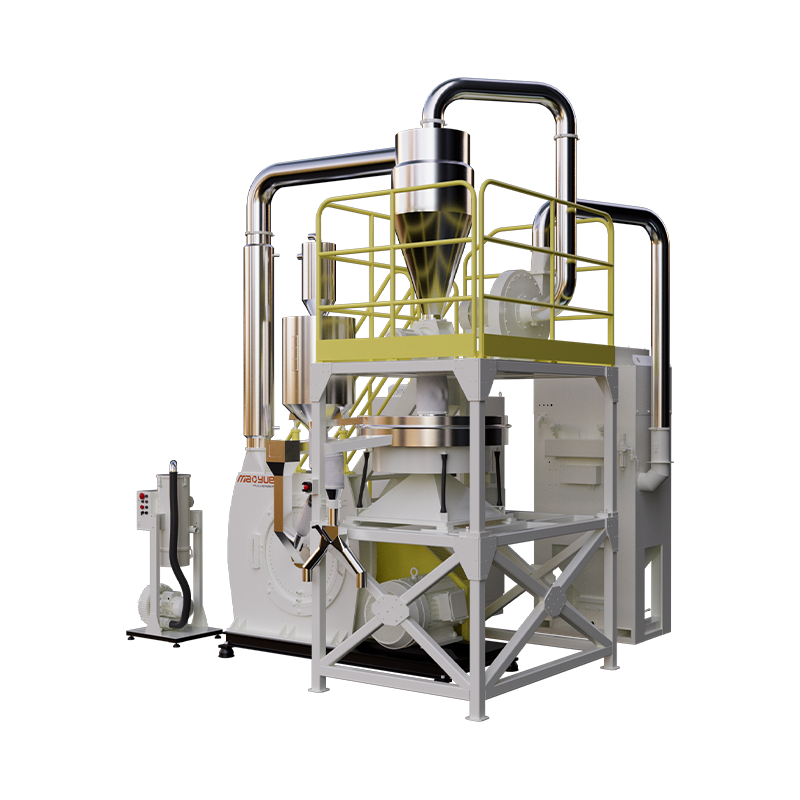
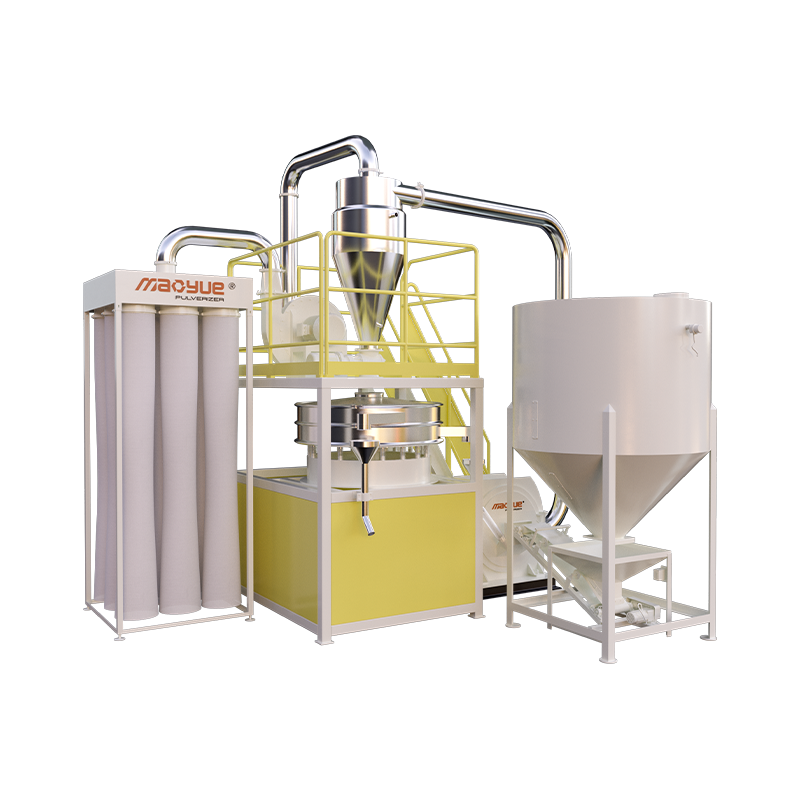
A ufalayıcı disk öğütme değirmenlerinde, kömür, kireç taşı veya mineraller gibi dökme katıları endüstriyel işleme için ince toz haline getirmek üzere sıkıştırma ve kesme kuvvetleri uygulayan yüksek aşınmaya sahip dönen bir bileşendir. Bu diskler, mekanik enerji girişi ile malzeme boyutunun küçültülmesi arasında birincil arayüz görevi görerek üretim verimliliğini, parçacık boyutu dağılımını ve işletme maliyetlerini doğrudan belirler. Disk aşınma oranları genellikle 1000 çalışma saati başına 0,5 mm ile 3 mm arasında değişir malzemenin aşındırıcılığına ve disk metalurjisine bağlı olarak, bu da onları dikey valsli değirmenlerde ve disk pulverizatörlerde en sık değiştirilen sarf malzemesi haline getiriyor. Doğru disk geometrisini, alaşım bileşimini ve sert dolgu desenini seçmek, hedef inceliği korumak (örneğin, kömür için 200 mesh'i %70-90 geçmek) ve aynı zamanda planlanmamış aksama süresini ve spesifik güç tüketimini en aza indirmek için çok önemlidir.
Disk Yapılandırmaları ve Uygulamaya Özel Tasarımlar
Pülverizatör diskleri evrensel bileşenler değildir; tasarımları yem malzemesi özelliklerine, değirmen tipine ve üretim hedeflerine uygun olmalıdır. Endüstriyel uygulamalara üç ana konfigürasyon hakimdir:
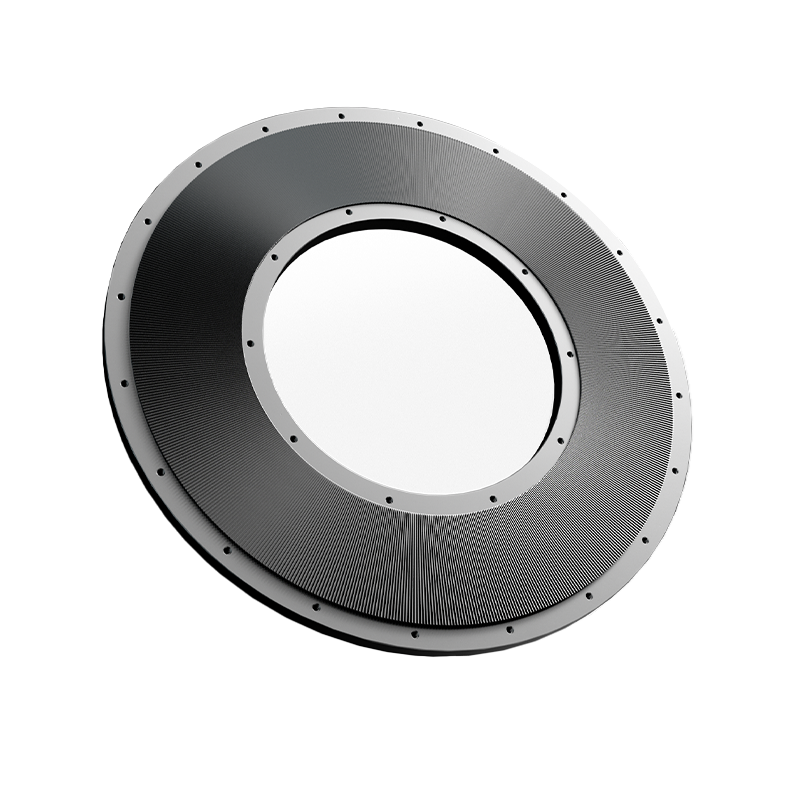
- Düz Taşlama Diskleri: Yumuşak ila orta sertlikte malzemeler (kömür, alçıtaşı) için Raymond tipi değirmenlerde kullanılır; Uygun maliyetli bakım için çelik döküm taban plakasına cıvatalanmış değiştirilebilir astar segmentlerine sahiptir.
- Lastik Şekilli Diskler: Çimento farin ve cüruf için Loesche ve Pfeiffer dikey valsli değirmenlerinde çalışan; kavisli profil, 1.200–2.000 mm çaplarda optimum kıstırma bölgesi basınç dağılımı oluşturmak için silindir konturuyla eşleşir.
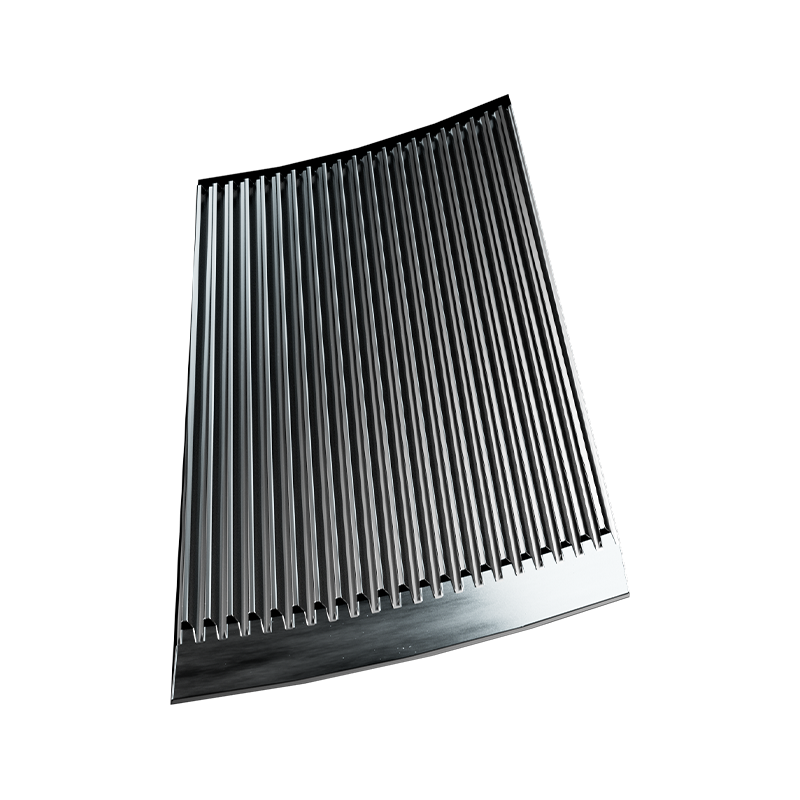
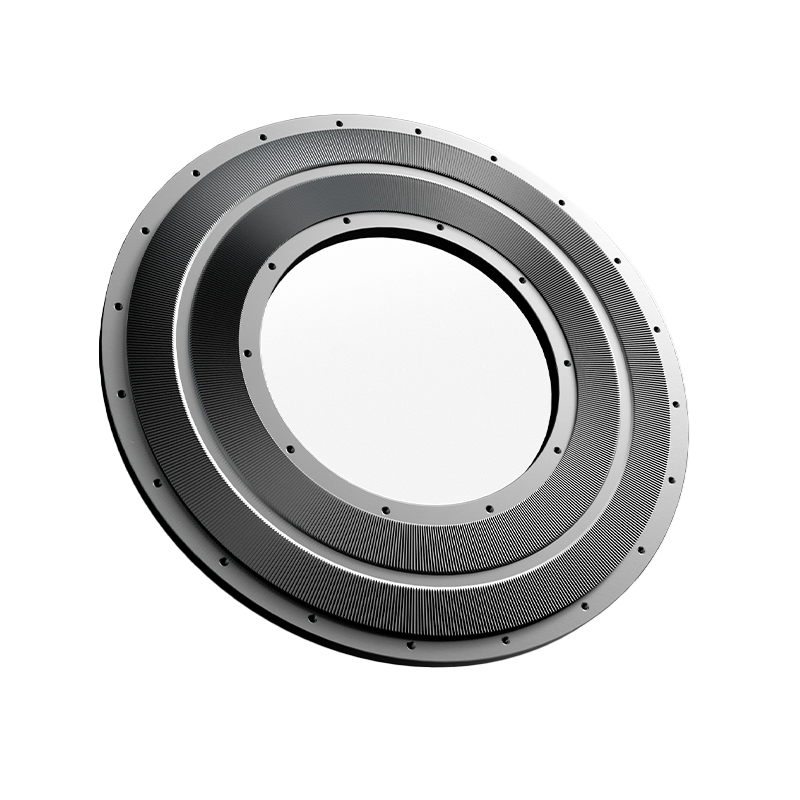
- Tırtıklı/Dişli Diskler: Plastikler, kimyasallar ve gıda işlemeye yönelik darbeli diskli öğütücülerde bulunur; Birbirine geçen dişler, ısıya duyarlı malzemeler için 3.000-6.000 devir/dakikada kesme kuvvetinin baskın olduğu ufalama oluşturur.
Performans Metrikleri Üzerinde Geometri Etkisi
Disk yüzeyi topografyası taşlama verimliliğini doğrudan etkiler. Yivli veya yivli desenler malzeme tutma süresini ve devridaim oranını artırarak incelik kontrolünü iyileştirir ancak güç çekişini %8-15 artırır. Pürüzsüz profiller spesifik enerji tüketimini %5-10 oranında azaltır ancak daha kaba ürün dağılımlarına neden olabilir. Modern hesaplamalı akışkanlar dinamiği (CFD) modelleme, belirli hammaddeler için optimize edilmiş özel oluk geometrilerine olanak tanır ve verim sağlar. %10-20 oranında verim artışı Motor yükünü arttırmadan genel tasarımlara göre.
Malzeme Seçimi ve Aşınmaya Karşı Koruma Stratejileri
Diskin ömrü tamamen aşındırıcı koşullara uygun metalurjik seçimlere bağlıdır. Taban malzemeleri yapısal bütünlük sağlarken, yüzey işlemleri erozyona ve darbe yorgunluğuna karşı direnç gösterir.
| Malzeme Sistemi | Sertlik (HRC/HV) | En İyi Uygulama | Göreceli Maliyet Faktörü |
|---|---|---|---|
| Ni-Sert Dökme Demir | 45–55 HRC | Kömür, düşük silikalı mineraller | 1,0x (Temel) |
| Yüksek Kromlu Beyaz Demir | 58–65 HRC | Çimento klinkeri, demir cevheri | 2,5–3,0x |
| Tungsten Karbür Kaplama | 1.200–1.600 HV | Yüksek silikalı kum, boksit | 4,0–6,0x |
| Seramik-Metal Kompozit | 1.800–2.200 HV | Aşırı aşınma etkisi | 8,0–12,0x |
Sert Kaplama ve Katı Alaşım Ekonomisi
Büyük çaplı diskler (>1.500 mm) için, tungsten karbür kaynak birikintileriyle aşınmış yüzeylerin sert dolgusu genellikle tam değiştirmeden daha ekonomiktir. Düzgün yürütülen bir kaplama, orijinal boyutları geri yükler. Yeni disk maliyetinin %30-50'si hizmet ömrünü 8.000 ila 15.000 saat daha uzatırken. Ancak bu yaklaşım, ana metalde çatlamayı önlemek için kaynak sırasında hassas termal yönetim gerektirir; 60 mm kalınlığı aşan diskler için kaynak sonrası gerilim giderme ısıl işlemi zorunludur.
Aşınma İzleme ve Değiştirme Karar Kriterleri
Proaktif disk yönetimi, yıkıcı arızaları önler ve tutarlı ürün kalitesini korur. İncelemeyi veya değiştirmeyi tetikleyen temel göstergeler şunları içerir:
- Titreşim Genliği Artışı: Temel titreşimin %25'ten fazla artması, eşit olmayan aşınma veya segment gevşemesine işaret eder; ISO 10816-3'e göre hızlanma 7,1 mm/s RMS'yi aşarsa derhal kapatma gerekir.
- Güç Çekişi Sapması: Taban çizgisinin >%10 üzerinde artan spesifik enerji tüketimi, aşınmış profil geometrisinden kaynaklanan taşlama verimliliğinin azaldığını gösterir.
- Ürün İnceliği Kayması: Sınıflandırıcı ayarlamalarına rağmen spesifikasyon sınırlarını aşan kaba kısım (200 ağ gözü) yetersiz sıkıştırma bölgesi derinliğine işaret eder.
- Görsel İnceleme Eşikleri: İzin verilen maksimum aşınma derinliği tasarıma göre değişir; yenileme ekonomik hale gelmeden önce tipik sınırlar düz diskler için 40-60 mm ve lastik profilleri için 25-35 mm'dir.
Aşınma ilerlemesini niceliksel olarak izlemek için planlı kesintiler sırasında ultrasonik kalınlık haritalaması uygulayın. Aşınma oranlarının işlenen tonajla karşılaştırıldığında belgelenmesi, öngörücü değiştirme planlamasına olanak tanıyarak acil arıza süresini ortalama Yılda 60–80 saat endüstri kıyaslama çalışmalarına göre değirmen başına.