中文简体
Hedef Parçacık Boyutu için Doğru Pülverizatör Diskinin Seçilmesi
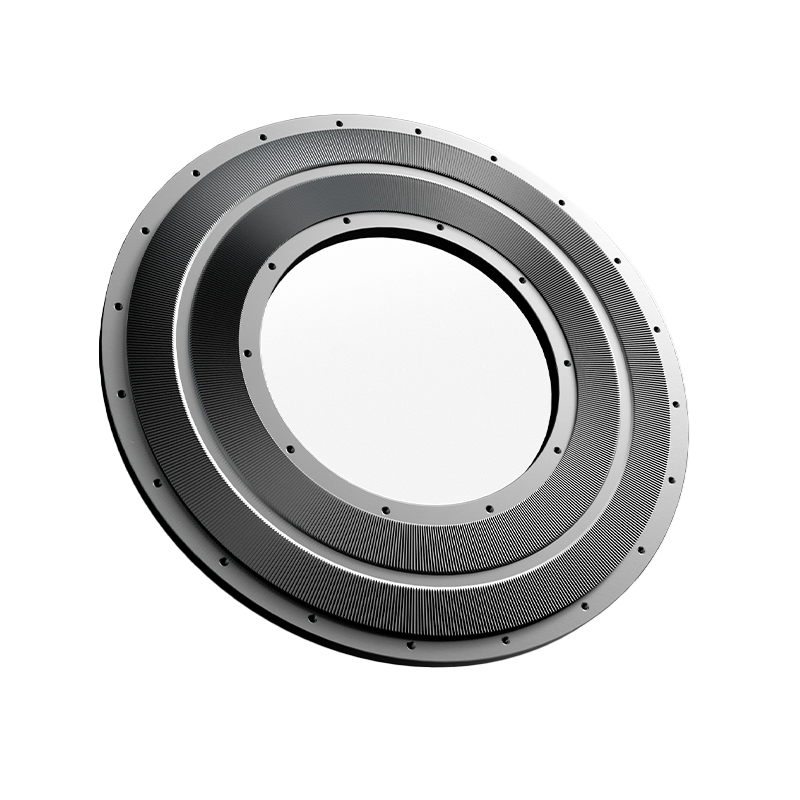
ufalayıcı disk mekanik boyut küçültme ekipmanında nihai parçacık boyutu dağılımının, üretim kapasitesinin ve enerji verimliliğinin birincil belirleyicisidir. Malzemenizin kırılganlığına ve hedef ağ boyutuna uygun bir disk profili seçmek, yalnızca motor beygir gücünden daha kritiktir. Uyumsuz bir disk, makine özelliklerine bakılmaksızın çıkışı %40'a kadar azaltabilir ve aşınma oranlarını üç kat artırabilir.
Plastiklerden minerallere kadar çoğu endüstriyel uygulama için optimum disk konfigürasyonu, Hedef ağın ±%10'u dahilinde %85-95 verim Spesifik enerji tüketimini 0,15 kWh/kg'ın altında tutarken. Bu denge, kaba kuvvetle taşlama yerine disk geometrisinin, dönme hızının ve boşluk ayarlarının hassas şekilde hizalanmasıyla elde edilir.
Disk Geometri Profilleri ve Uygulamaları
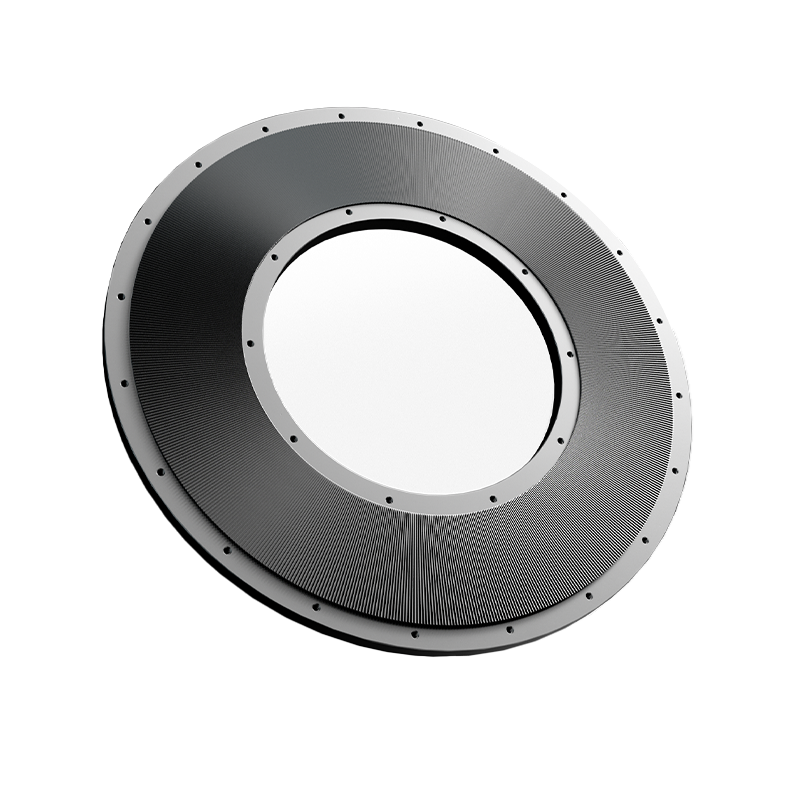
Pülverizatör diskleri birbiriyle değiştirilemez; her profil, belirli malzeme sınıflarına uygun farklı kırılma mekaniği üretir. Bu farklılıkları anlamak, maliyetli deneme yanılma testlerini önler ve tutarlı ürün kalitesi sağlar.
| Disk Tipi | En İyi Malzeme Sınıfı | Tipik Mesh Aralığı | Temel Avantaj |
|---|---|---|---|
| Dişli / Darbeli | Kırılgan mineraller, seramikler | 20-80 ağ gözü | Yüksek verim, kaba kontrol |
| Tırtıklı / Kesme | Plastikler, elastomerler, elyaflar | 40-200 ağ | Temiz kesim, minimum ısı üretimi |
| Oluklu / Yıpranma | Gıda, kimyasallar, pigmentler | 100-400 ağ | İnce toz, dar PSD |
| Pürüzsüz / Sıkıştırma | Mumsu veya yağlı maddeler | Değişken | Tıkanmayı, pullanma eylemini önler |
Tırtıklı Diskler Neden Plastik Geri Dönüşümüne Hakim Oluyor?
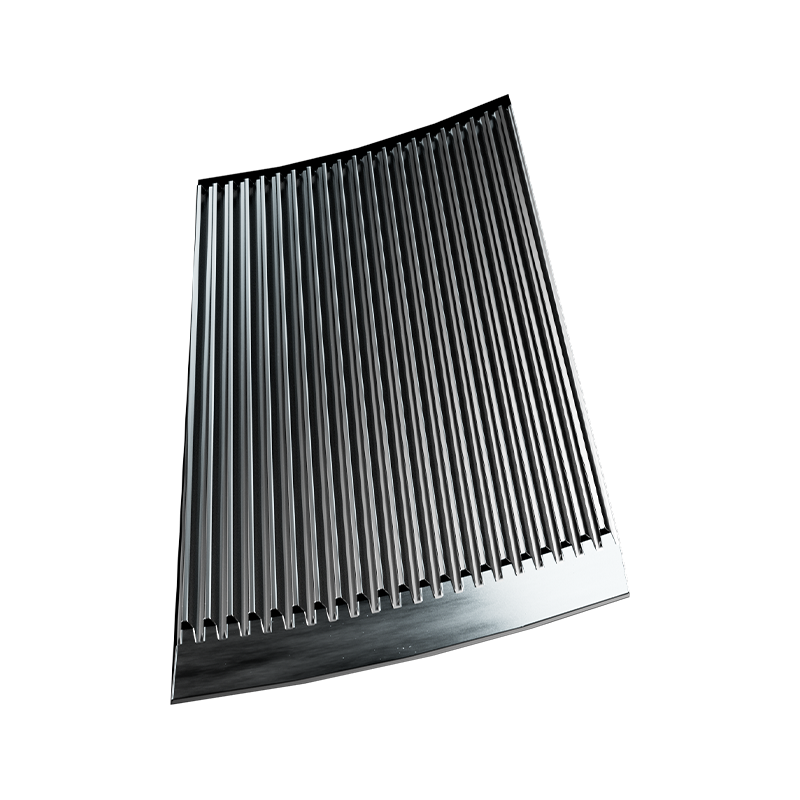
rmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° eğim açıları malzemeyi temiz bir şekilde dilimlemek, üretmek %60 daha az ısı dişli alternatiflerden daha iyidir. Bu termal yönetim, plastik toz haline getirme işleminde elek körleşmesinin ana nedeni olan erimeyi ve yeniden topaklanmayı önler.
Aşınma Direnci ve Kirlilik Kontrolü İçin Malzeme Seçimi
Disk metalurjisi hizmet ömrünü, ürün saflığını ve işletme maliyetlerini doğrudan etkiler. Optimum malzeme, hammadde aşındırıcılığı ve mevzuat gereksinimlerine dayalı olarak sertliği tokluğa karşı dengeler.
- D2 Takım Çeliği: Genel amaçlı taşlama için standart seçim; makul maliyetle iyi aşınma direnci sunar. Tipik ömrü 800-1.200 saat Yeniden yüzey kaplama gerektirmeden önce aşındırıcı olmayan plastikler üzerinde.
- Tungsten Karbür Uçlu: Silika bakımından zengin mineraller, cam dolgulu polimerler veya seramik tozları için gereklidir. Servis ömrünü uzatır 5-8x D2 çeliğine kıyasla ancak ön maliyeti 3-4 kat daha fazladır. Kesinti sıklığı aylık aralıkları aştığında haklı çıkar.
- Paslanmaz Çelik (316L/420): Demir kirliliğinin kabul edilemez olduğu gıda, ilaç ve kimyasal uygulamalar için zorunludur. Takım çeliğine göre daha düşük aşınma direncine sahiptir ancak FDA/USP uyumluluğunu karşılar. Bekle %30-50 daha kısa ömür eşdeğer koşullarda D2'ye karşı.
- Seramik Kaplamalı: Çelik alt tabakanın dayanıklılığını alümina/zirkonya yüzey sertliğiyle birleştiren yeni ortaya çıkan seçenek. İnce toz uygulamalarında metal-metal temasını ve statik birikimi azaltır. Şunun için en iyisi: <100 mikron Elektrostatik yapışmanın verim kaybına neden olduğu hedefler.
Boşluk Ayarlaması ve Operasyonel Optimizasyon
inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Temel Boşluk Ayarlarını Oluşturma
Başlangıç ayar noktaları olarak üreticinin önerdiği boşluklarla başlayın, ardından ampirik olarak iyileştirin. 200 mesh'i hedefleyen oluklu diskler için şu adresten başlayın: 0,010-0,015 inç (0,25-0,38 mm) . Amper çekişini izlerken 0,002 inçlik artışlarla azaltın; bir >%15 akım artışı aşırı taşlamayı veya disk temasını gösterir. Aşırı güç tüketimi olmadan verimin zirveye çıktığı tatlı noktayı belgeleyin.
Aşamalı Aşınmanın Telafi Edilmesi
Disk kenarları donuklaştıkça, mekanik boşluk sabit kalsa bile etkin kesme açıklığı artar. Bir aşınma izleme protokolü uygulayın: her seferinde parçacık boyutu dağılımını ölçün. 50 çalışma saati ve spesifikasyonu korumak için boşluğu 0,001-0,003 inç kadar daha sıkı ayarlayın. Ayarlama artık hedef PSD'yi geri yükleyemediğinde, yeniden yüzey oluşturma veya değiştirme planlayın. Bu sürüklenmenin göz ardı edilmesi, büyük boyutlu parçacıkların geçmesine, sonraki süreçlerin kirlenmesine ve müşteri reddinin tetiklenmesine neden olur.
Disk Hizmet Ömrünü Maksimuma Çıkaracak Bakım Protokolleri
Proaktif bakım, disk ömrünü reaktif değiştirme döngülerinin çok ötesine uzatır. Erken arızaların çoğu, normal aşınmadan ziyade önlenebilir operasyonel kötüye kullanımlardan kaynaklanmaktadır.
- Günlük Görsel Denetim: Çalıştırmadan önce dişlerde kırık, çatlak parça veya gömülü yabancı cisim olup olmadığını kontrol edin. Tek bir metal kirletici madde tüm disk setini dakikalar içinde yok edebilir.
- Rulman Sıcaklığı İzleme: Aşınmış rulmanlar eksenel salgıya neden olarak eşit olmayan disk aşınma modelleri oluşturur. Sıcaklık aşıldığında yatakları değiştirin Ortam sıcaklığının 70°C üzerinde veya titreşim 4,5 mm/s RMS'yi aşıyor.
- Soğutma Sistemi Doğrulaması: Hava veya su soğutma devrelerinin engellenmediğinden emin olun. Aşırı ısınma disk kenarlarını yumuşatır ve aşınmayı katlanarak hızlandırır; bir 20°C artış tasarım sıcaklığının üzerindeki değerler kalan ömrü yarıya indirebilir.
- İlerleme Hızı Tutarlılığı: Açlıktan ölmek, diskin diskle temasına neden olur; Aşırı besleme duraklama koşullarına neden olur. Sabit yükü koruyun Nominal amperajın %80-90'ı Optimum aşınma özellikleri için.
- Planlanmış Yenileme: Tamamen başarısız olmayı beklemeyin. Hafif taşlama %60-70 aşınma derinliği Geometriyi değiştirme maliyetinin %20'si kadar geri yükler ve eşleşen bileşenlerin ciddi hasar görmesini önler.