中文简体
Döndürerek kalıplanan ürünlerin kalitesi yalnızca polietilen hammaddesine değil aynı zamanda toz parçacık boyutuna, parçacık boyutu dağılımına, akışkanlığa ve gerçek işleme koşullarına da bağlıdır.
Döndürerek kalıplama üreticileri için, PE malzemenin hedef ağ boyutuna kadar öğütülmesi, elde edilen tozun mutlaka üretime uygun olduğu anlamına gelmez. İri parçacıkların aşırı oranda olması, parçacık boyutu dağılımındaki değişiklikler veya sürekli çalışma sırasındaki sıcaklık artışlarının tümü, sonraki işlem performansını etkileyebilir.
Peki döner kalıplamaya uygun PE tozunu nasıl üretebilirsiniz?
Önemli olan, yalnızca daha ince tozu hedeflemek yerine, hammadde özelliklerini, toz haline getirme ekipmanını, soğutma yöntemini, tarama koşullarını ve bitmiş toz muayene gerekliliklerini eşleştirmektir.
Bu makalede, PE döner kalıplama tozu üretim süreci, öğütücü seçiminde temel faktörler, toz kalitesi doğrulama yöntemleri ve Mao Yue'nin, gerçek malzeme testleri ve çekirdek bileşenlerin şirket içi üretimi yoluyla müşterilerin uygun PE öğütme çözümlerini değerlendirmesine nasıl yardımcı olduğu açıklanmaktadır.
PE Tozunu Rotomolding'e Uygun Yapan Nedir?
Rotomolding, ısıtılmış bir kalıbın döndüğü, böylece plastik malzemenin yavaş yavaş eridiği ve kalıbın iç yüzeyini kapladığı bir işlemdir. Döndürerek kalıplama uygulamalarının çoğu için, polietilenin daha sonraki işlemlere uygun toz haline getirilmesi gerekir.
Rotomolding için PE tozu, reçine kalitesine, ürün yapısına ve kalıplama işlemine göre değerlendirilmelidir. Anahtar faktörler şunları içerir:
-
Hedef parçacık boyutu: Tozun, belirli döner kalıplama uygulamasının incelik gereksinimlerini karşılaması gerekir.
-
Parçacık boyutu dağılımı: Ortalama parçacık boyutuna ek olarak, iri parçacıkların, ince parçacıkların ve hedef aralığın dışındaki parçacıkların oranları da dikkate alınmalıdır.
-
Tozun akışkanlığı: Parçacık şekli ve ince parçacıkların oranı, tozun kalıp içinde nasıl hareket ettiğini ve nasıl dağıldığını etkileyebilir.
-
Sıcaklık stabilitesi: Malzemenin yumuşaması, yapışması ve topaklaşması riskini azaltmak için toz haline getirme sırasındaki sıcaklık artışı uygun şekilde kontrol edilmelidir.
-
Partiden partiye tutarlılık: Farklı üretim partileri makul ölçüde tutarlı toz spesifikasyonlarını ve işleme özelliklerini korumalıdır.
Bazı PE döner kalıplama uygulamaları için 20-40 ağ gözü referans aralığı olarak kullanılabilir. Ancak her ürün için evrensel bir standart değildir. Gerçek hedef, hammadde özelliklerine, ürün yapısına ve döner kalıplama prosesine göre belirlenmelidir.
Bu nedenle, uygun PE döner kalıplama tozu yalnızca hedef inceliği karşılamamalı, aynı zamanda parçacık boyutu denetimini ve gerektiğinde üretim gereksinimlerini karşılayıp karşılamadığını doğrulamak için gerçek kalıplama denemelerini de geçmelidir.
PE Rotomolding Tozu Üretim Süreci Nedir?
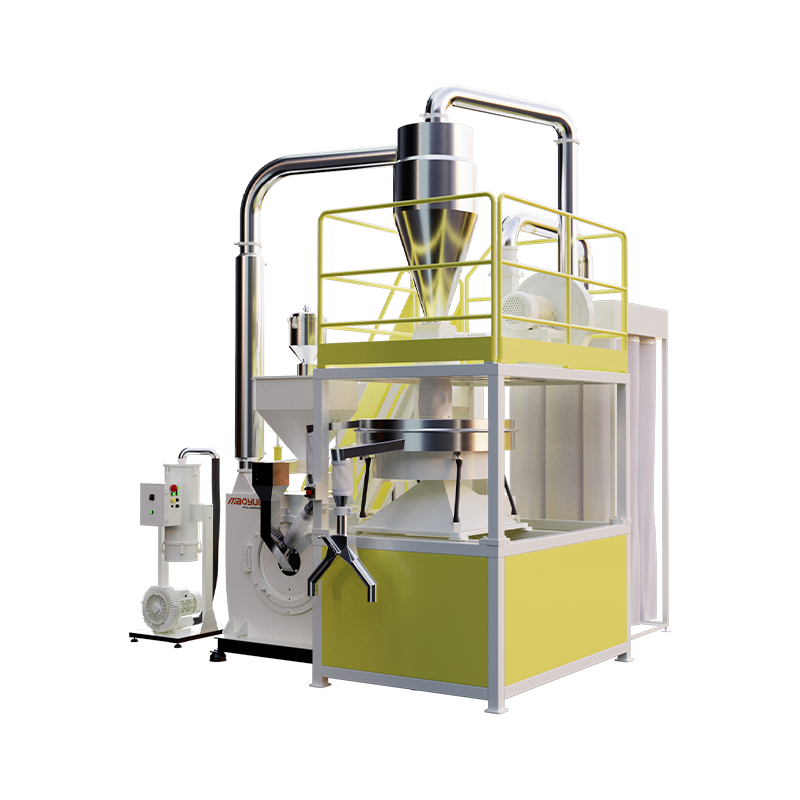
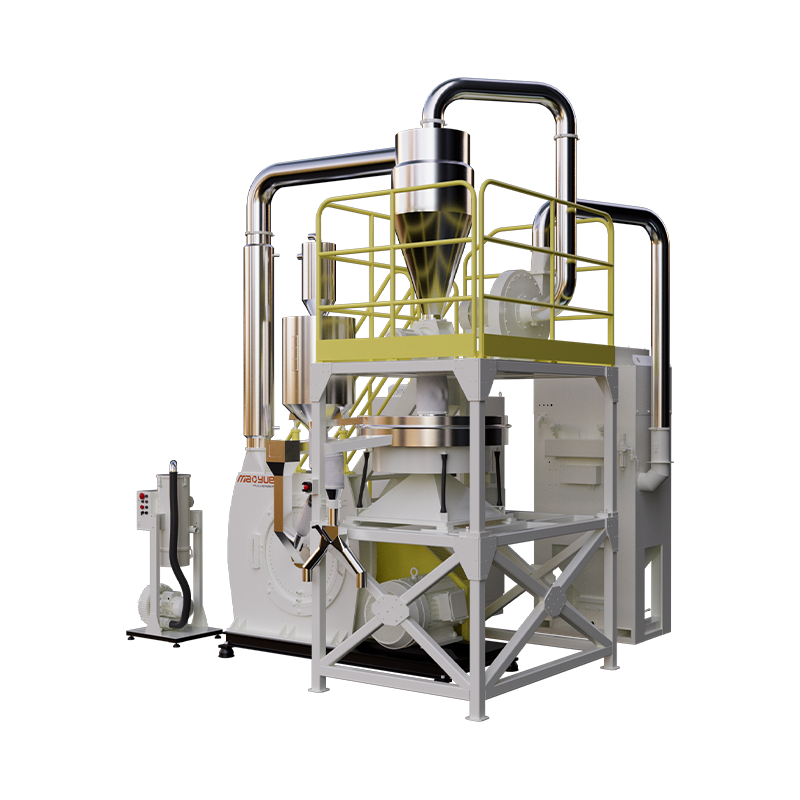
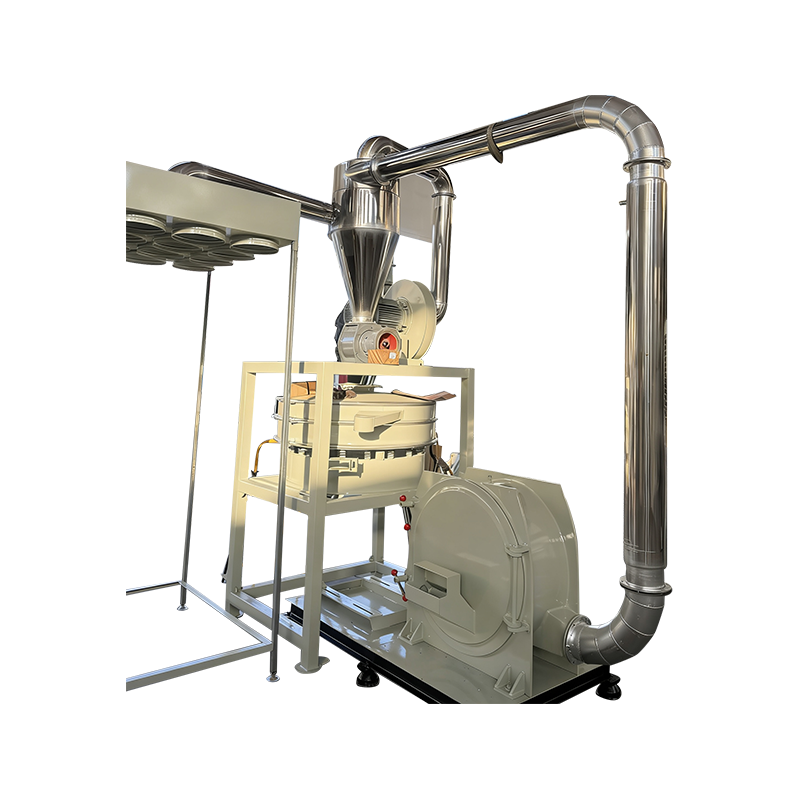
PE döner kalıplama tozu üretimi tipik olarak ham madde değerlendirmesini, beslemeyi, toz haline getirmeyi, soğutmayı, elemeyi, toz toplamayı ve bitmiş ürün denetimini içerir.
Tipik bir üretim süreci şöyledir:
PE Hammadde Değerlendirme → Besleme → Toz haline getirme → Soğutma → Eleme → Toz Toplama → Bitmiş Toz Kontrolü
Her aşama farklı bir amaca hizmet eder.
Hammadde değerlendirmesi: Ekipman seçimini ve süreç değerlendirmesini desteklemek için PE malzeme türünü, reçine derecesini, besleme boyutunu ve hedef toz özelliklerini doğrulayın.
Besleme: Besleme dalgalanmalarının üretim üzerindeki etkisini azaltmak için pulverizatöre giren malzemenin durumunu ve oranını ekipman gereksinimlerine göre kontrol edin.
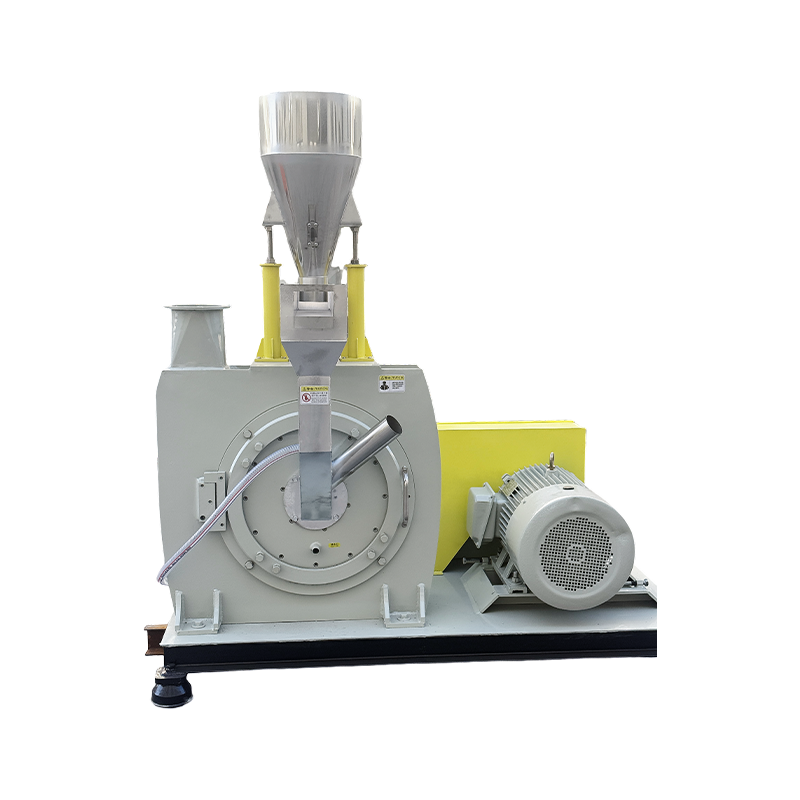
Toz haline getirme: PE malzemesini hedef toz boyutu aralığına göre işlemek için taşlama diskleri ve bıçaklar gibi çekirdek çalışma bileşenlerini kullanın.
Soğutma: Yardım toz haline getirme sırasında oluşan ısıyı kontrol edin . Soğutma konfigürasyonu malzeme özelliklerine ve ekipmanın çalışma gereksinimlerine uygun olmalıdır.
Eleme: Belirtilen eleme gereksinimlerini karşılayan tozu, daha fazla işlem gerektiren parçacıklardan ayırarak, bitmiş üründeki spesifikasyon dışı parçacıkların oranını azaltır.
Toz toplama: Toz, sızıntı ve malzeme kaybını yönetirken nitelikli tozu iletin ve toplayın.
Biten toz denetimi: Tozun önceden tanımlanmış spesifikasyonları karşılayıp karşılamadığını kontrol edin ve diğer önemli parametreleri müşteri gereksinimlerine göre doğrulayın.
Üretim hattının tamamı, bireysel aşamaların işleme kapasiteleri arasında bir denge sağlamalıdır. Örneğin, eleme veya toplama sistemi pulverizatörün çıktısını karşılayamıyorsa, ana makine yeterli işleme kapasitesine sahip olsa bile genel üretim sınırlı olabilir.
PE Rotomolding Tozu Üretimi için Pulverizasyon Sistemi Nasıl Seçilir
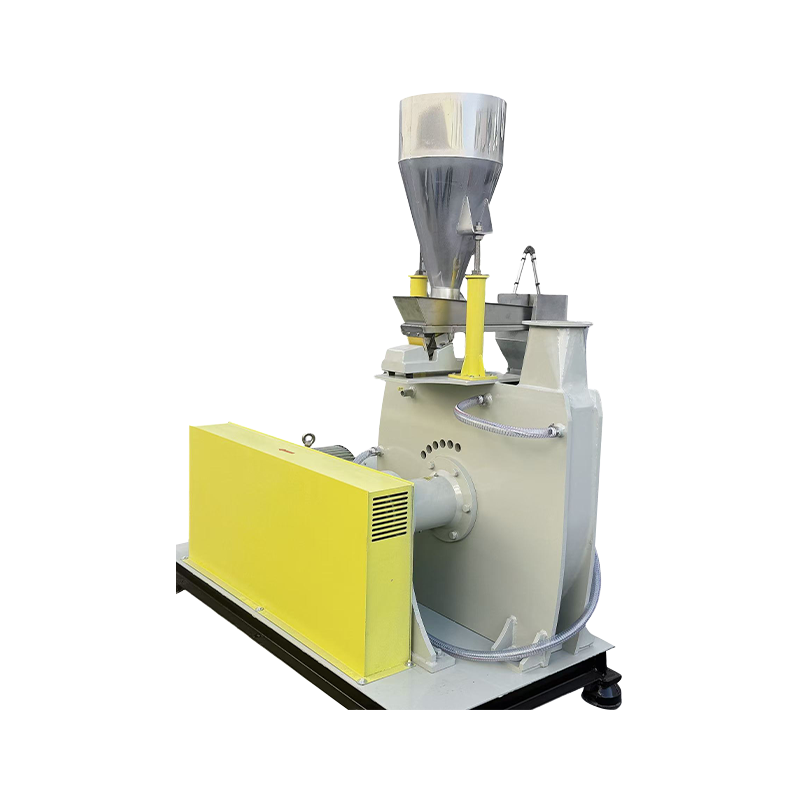
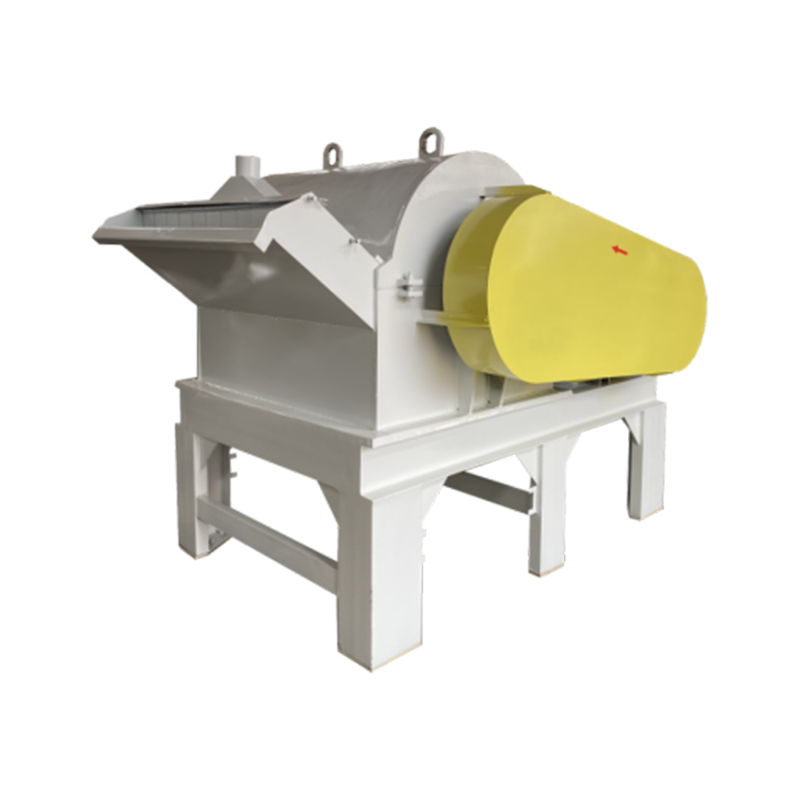
Plastik ufalayıcı, PE döner kalıplama tozu üretiminde temel bir ekipman parçasıdır. Üreticiler bir sistem seçerken motor gücünden ve nominal kapasiteden daha fazlasını dikkate almalıdır. Çekirdek bileşen kalitesi, öğütme aralığının ayarlanması ve tüm sistemin hedef toz spesifikasyonlarını ve üretim gerekliliklerini karşılama yeteneği de değerlendirilmelidir.
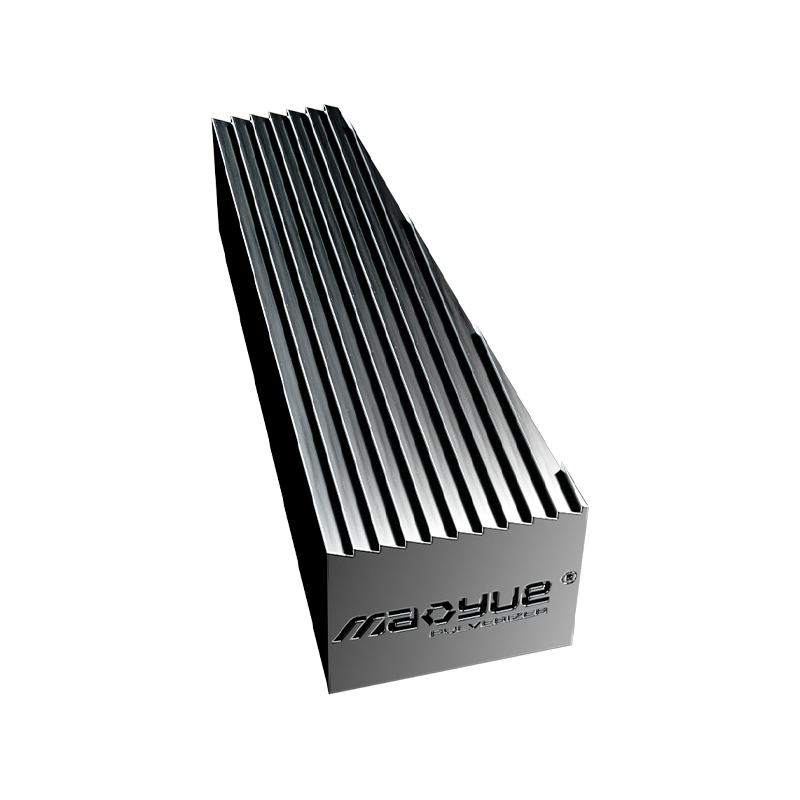
Taşlama Diskleri ve Bıçaklarının Çalışma Koşulları

Taşlama disklerinin ve bıçaklarının çalışma geometrisi, işleme doğruluğu ve aşınma durumu toz haline getirme sürecini etkiler. Bu bileşenler aşındıkça gerçek çalışma koşulları değişebilir ve bu durum tozu potansiyel olarak etkileyebilir parçacık boyutu ve çıktı.
Ayarlanabilir Taşlama Boşluğu

Öğütme boşluğu, hammadde özelliklerine ve hedef toz spesifikasyonlarına uygun olmalıdır.
Uygun bir boşluk ayarı, hedef inceliğin, üretim çıktısının ve ekipmanın çalışma koşullarının dengelenmesine yardımcı olur. Uzun vadeli üretim için üreticilerin ayrıca boşluğun sabit kalıp kalamayacağını ve bakımdan sonra uygun çalışma koşullarının geri getirilip getirilemeyeceğini de düşünmesi gerekiyor.
Soğutma Yapılandırmasını ve Sürekli Çalışma Gereksinimlerini Değerlendirin

Soğutma kapasitesi, hammadde özelliklerine, hedef inceliğe, tozlaştırma yüküne ve beklenen çalışma süresine göre değerlendirilmelidir. Seçilen soğutma konfigürasyonu amaçlanan üretim gereksinimlerini karşılayabilecek kapasitede olmalıdır.
Genel Sistem Uyumluluğunu Kontrol Edin

Belirli bir malzemeyi belirli bir inceliğe kadar işlerken, nominal ekipman kapasitesinin fiili çıktıya eşit olması şart değildir.
Ekipmanı değerlendirirken, belirtilen kapasiteyle ilişkili ham madde türünü, hedef inceliğini, çalışma koşullarını ve yardımcı ekipmanı netleştirin. Üretim hattında besleme, eleme, taşıma ve toz toplama sistemleri bulunuyorsa her aşamanın işleme kapasitesi de kontrol edilmelidir.
Uygun bir PE pulverizasyon sistemi, yalnızca motor gücünü veya makine modellerini karşılaştırmak yerine, gerçek üretim hedeflerine göre seçilmelidir.
PE Toz Kalitesi ve Üretim Kararlılığı Nasıl Doğrulanır?
Toz haline getirme aşamasının temel amacı, prosesi sapmalara karşı izlerken ham maddeyi hedef toz spesifikasyonlarına getirmektir.
Gerçek üretimde toz kalitesi ve üretim stabilitesi üç şekilde değerlendirilebilir.
Öncelikle parçacık boyutu dağılımının gereksinimleri karşılayıp karşılamadığını kontrol edin.
Bitmiş tozun hedef gereksinimleri karşılayıp karşılamadığını belirlemek için önceden tanımlanmış ürün özelliklerine göre farklı boyut aralıklarındaki parçacıkların oranlarını test edin.
İkinci olarak, farklı üretim dönemlerine ait denetim sonuçlarını karşılaştırın.
Parçacık boyutu dağılımı benzer üretim koşulları altında sürekli olarak değişiyorsa, prosesin amaçlanan durumdan sapıp sapmadığını belirlemek için ekipman durumunun ve çalışma parametrelerinin daha fazla kontrol edilmesi gerekir.
Üçüncüsü, çıktı ve çalışma koşullarının yanı sıra anormallikleri analiz edin.
Toz yavaş yavaş haline gelirse çıkış azalırken daha kaba veya ekipmanın çalışma koşulları değişirse taşlama disklerini ve bıçaklarını, taşlama aralığını ve besleme koşullarını inceleyin.
Toz muayene sonuçlarının ekipman çalışma kayıtlarıyla birleştirilmesi, tek bir test sonucuna güvenmek yerine proses ayarlamalarının veya ekipman bakımının gerekli olup olmadığına karar vermek için daha güvenilir bir temel sağlar.
Sıcaklık Artışını Kontrol Etme ve PE Toz Aglomerasyonunu Azaltma
Soğutma sistemi, hammadde özelliklerine, hedef toz spesifikasyonlarına, ekipman yüküne ve sürekli çalışma gereksinimlerine göre değerlendirilmelidir. Hava soğutma veya kombine hava ve su soğutma, tek başına makine modeline göre değil, gerçek işleme koşullarına göre seçilmelidir.
Üretilen ısı sistemin ısı dağıtma kapasitesini aştığında malzeme sıcaklığı kademeli olarak artabilir. PE yumuşarsa veya yapışkan hale gelirse toz topaklaşması, akışkanlığın azalması veya üretim performansında değişiklikler meydana gelebilir.
Bu riskin kontrol altına alınması, işleme koşullarının, soğutma kapasitesinin ve gerçek çalışma performansının değerlendirilmesini gerektirir.
Pulverizasyon Yükü ve İşleme Koşulları
Besleme hızı, hedef inceliği ve ekipman yükünün tümü toz haline getirme sırasında ısı üretimini etkiler.
İlerleme hızı artırılırsa veya aynı zamanda ısı dağıtma kapasitesi de değerlendirilmeden daha ince toz hedeflenirse ekipmanın çalışma koşulları kararsız hale gelebilir. Bu nedenle çalışma parametreleri gerçek malzeme ve üretim hedeflerine göre ayarlanmalıdır.
Soğutma Sistemi ve Isı Dağıtım Kapasitesi
Hava soğutma, toz haline getirme sırasında oluşan ısının giderilmesine yardımcı olur. Uygun şekilde tasarlanmış bir sistemle su soğutma, ilave ısı dağıtımı sağlayabilir.
Kombine hava ve su soğutma sisteminin gerçek performansı, ekipman tasarımına, soğutma koşullarına, hammadde özelliklerine ve çalışma yüküne bağlıdır.
Sürekli Çalışma Performansı
Kısa bir deneme sırasında normal performans gösteren bir pülverizatörün, uzun süreli üretim sırasında mutlaka aynı işleme koşullarını sürdürmesi gerekmez.
Sürekli üretim projelerinde, ekipmanın üretim gereksinimlerini tutarlı bir şekilde karşılayıp karşılamadığını belirlemek için çalışma süresi, sıcaklık değişiklikleri, toz topaklaşması ve çıktı birlikte değerlendirilmelidir.
Topaklanmanın her zaman yalnızca yetersiz soğutmadan kaynaklanmadığının anlaşılması da önemlidir. Hammadde özellikleri, besleme koşulları ve toz haline getirme parametreleri de katkıda bulunabilir. Topaklanma meydana gelirse, çalışma koşullarını ayarlamaya veya sistem konfigürasyonunu yeniden değerlendirmeye karar vermeden önce sorunun nerede geliştiğini belirleyin.
Mao Yue, Müşterilerin Rotomolding için PE Tozu Üretmesine Nasıl Yardımcı Olur?
Mao Yue için, PE döner kalıplama pulverizatörü projesi sadece bir makinenin tedarik edilmesinden ibaret değil. Amaç, müşterinin ham maddesine, hedef toz spesifikasyonlarına ve çıktı gereksinimlerine göre uygun bir toz haline getirme çözümünü değerlendirmektir.
Yaklaşımımız üç temel alana odaklanıyor.
Gerçek Malzeme Testi: Gerçek İşleme Koşullarında Temel Ekipman Seçimi
Farklı PE malzemeleri farklı işleme özellikleri sergileyebilir. Gerçek toz haline getirme sonuçları yalnızca reçine adından, motor gücünden veya teorik kapasiteden tam olarak belirlenemez.
Mao Yue, müşteri tarafından sağlanan hammaddeleri kullanarak gerçek malzeme testleri gerçekleştirebilir ve ekipman çözümünü hedef parçacık boyutuna, beklenen çıktıya ve üretim gereksinimlerine göre değerlendirebilir.
Test aşağıdaki alanlara odaklanabilir:
-
Toz denetimi: Ekipman konfigürasyonunu ve süreç değerlendirmesini desteklemek için test sonuçlarını müşteri tanımlı spesifikasyonlara göre kaydedin.
-
Üretim kapasitesi: Ekipman seçimi için bir referans sağlayarak, belirtilen malzemeyi hedef incelikte işlerken gerçek çıktıyı kaydedin.
-
Sıcaklık değişiklikleri: Soğutma konfigürasyonunun ve çalışma koşullarının uygun olup olmadığını değerlendirmek için toz haline getirme sırasında sıcaklık artışını izleyin.
-
Çalışma performansı: Daha fazla ayarlama veya doğrulama gerektiren işleme parametrelerini belirlemek için toz durumunu ve ekipman performansını değerlendirin.
Bu test sonuçları, müşterilerin belirli işleme koşulları altında belirli bir PE malzemesi için toz kalitesini, gerçek çıktıyı ve sıcaklık değişikliklerini anlamalarına yardımcı olur. Ayrıca daha fazla doğrulama gerektiren üretim risklerinin belirlenmesine de yardımcı olabilirler.
Ancak malzeme testi sonuçları, uzun vadeli sürekli çalışma doğrulamasının veya gerçek döner kalıplama denemelerinin yerini almaz.
Taşlama Diskleri ve Bıçaklarının Şirket İçi Üretimi: Çekirdek Bileşen Üretiminin Toz haline Getirme Performans Yönetimine Uygulanması

Mao Yue, kritik çalışma geometrisini ve boyutsal doğruluğu kontrol etmek için işleme ve muayene süreçlerini kullanarak kendi taşlama disklerini ve bıçaklarını üretmektedir.
Uzun vadeli üretim sırasında, çekirdek bileşenlerin değeri yalnızca başlangıçtaki işleme doğruluğunda değil, aynı zamanda onları gerçek aşınma koşullarına göre denetleme ve bakımını yapma becerisinde de yatmaktadır.
Toz parçacık boyutu veya çıkışı değiştiğinde, taşlama disklerinin ve bıçaklarının çalışma durumu, taşlama aralığı ve ilgili çalışma kayıtları, bakım veya ayarlamanın gerekli olup olmadığını belirlemek için kontrol edilebilir. Bu, bakım kararları için yalnızca bıçak sertliğine veya sabit değiştirme aralığına güvenmekten daha bilinçli bir temel sağlar.
Komple Sistem Konfigürasyonu: Her İşleme Aşamasını Üretim Gereksinimleriyle Eşleştirme
PE döner kalıplama tozu üretimi, besleme, toz haline getirme, soğutma, eleme, taşıma ve toz toplama işlemlerini içerir. Farklı projeler farklı hammaddelere, hedef spesifikasyonlara, çıktı gereksinimlerine ve çalışma programlarına sahip olduğundan sistem konfigürasyonları da farklı olabilir.
Her proje için Mao Yue şunları değerlendirebilir:
-
Pülverizatörün işleme kapasitesinin hedef çıktıyı karşılayıp karşılamadığı.
-
Soğutma konfigürasyonunun hammadde özelliklerine ve sürekli çalışma gereksinimlerine uygun olup olmadığı.
-
Tarama kapasitesinin hedef toz özelliklerini karşılayıp karşılamadığı.
-
Taşıma ve toplama sistemlerinin beklenen üretim kapasitesini karşılayıp karşılayamayacağı.
Amacımız her müşteriye aynı konfigürasyonu sunmak değildir. Bunun yerine, müşterilerin ekipman seçmesine ve üretim hatlarını planlamasına yardımcı olmak için farklı aşamaların gerçek işleme koşulları altında birlikte nasıl çalıştığını değerlendiriyoruz.
PE Rotomolding Tozu Üretiminiz için Doğru Pülverizasyon Çözümünü Bulun
Yeni bir PE döner kalıplama tozu üretim hattı planlıyorsanız veya mevcut ekipmanınızda tutarsız parçacık boyutu, aşırı kaba parçacıklar, sıcaklık artışı, toz topaklaşması veya beklenenden düşük çıktı gibi sorunlar varsa, teknik değerlendirme için Mao Yue ile iletişime geçin.
PE malzeme türünüzü, hedef toz spesifikasyonlarınızı, beklenen çıktınızı ve mevcut üretim zorluklarınızı paylaşın. Bazı parametreler henüz belirlenmemiş olsa bile mevcut bilgileri sağlayabilirsiniz. Daha sonra gerçek üretim gereksinimlerinize göre malzeme testi ve ekipman seçimini tartışabiliriz.
SSS: PE Rotomolding Tozu Üretimi Hakkında Sıkça Sorulan Sorular
PE Rotomolding Tozu için Tipik Olarak Hangi Mesh Boyutu Gereklidir?
Her döner kalıplama uygulaması için uygun tek bir ağ boyutu yoktur. 20-40 ağ aralığı, bazı PE döner kalıplama tozları için referans görevi görebilir. Gerçek gereksinimler reçine kalitesine, ürün yapısına ve döner kalıplama işlemine göre belirlenmelidir.
PE Tozu Toz haline Getirildikten Sonra Neden Hala Çok Fazla İri Parçacık İçeriyor?
Olası nedenler arasında taşlama disklerinin ve bıçaklarının çalışma koşulları, taşlama boşluğu, ham madde besleme koşulları veya eleme performansı yer alır. Öncelikle, iri parçacıkların toz haline getirme sırasında mı oluştuğunu yoksa eleme sırasında etkili bir şekilde ayrılmadığını mı belirleyin.
PE Tozu Pulverizasyon Sırasında Neden Topaklanıyor?
Sıcaklık artışı PE'nin yumuşamasına ve yapışkan hale gelmesine neden olabilir, ancak hammadde özellikleri, besleme koşulları ve toz haline getirme parametreleri de topaklaşmaya katkıda bulunabilir. Sorunun nerede oluştuğunu belirlemek için gerçek üretim süreci incelenmelidir.
PE Rotomolding Tozu Üretimi için Sıvı Azot Soğutma Gerekli mi?
Her PE döner kalıplama tozu uygulaması için sıvı nitrojen soğutması gerekli değildir. Özel bir soğutma yöntemine olan ihtiyaç, malzeme özelliklerine, hedef inceliğe, çıktı gereksinimlerine ve sıcaklık kontrol ihtiyaçlarına göre değerlendirilmelidir. Uygun PE malzemeleri için, uygun hava soğutmalı veya birleşik hava ve su soğutma sistemiyle ortam sıcaklığında mekanik toz haline getirme düşünülebilir.
Doğru PE Rotomolding Pülverizatörünü Nasıl Seçersiniz?
Gerçek malzeme testi sonuçlarını, hedef parçacık boyutunu, çıktı gereksinimlerini, sürekli çalışma koşullarını, soğutma sistemlerini ve çekirdek bileşen üretim kalitesini değerlendirin. Ekipmanı yalnızca motor gücüne veya makine modeline göre karşılaştırmayın.