中文简体
bir süre sonra PE öğütücü Bir süre çalıştırıldığında, makine hızı, besleme yöntemi ve diğer çalışma parametreleri nispeten sabit kalsa bile, elde edilen PE döner kalıplama tozunun parçacık boyutu değişebilir.
Bu pulverizatör bıçaklarının aşındığı anlamına mı geliyor?
PE döner kalıplama tozu üretimi için bıçaklar, öğütme performansını etkileyen önemli bileşenlerdir. Bıçaklar aşındıkça çalışma geometrisi değişebilir, bu da öğütme işlemini ve nihai parçacık boyutu dağılımını etkileyebilir. Bununla birlikte, bıçağın aşınması mutlaka iri parçacıkların artmasına neden olmaz ve çalışma saatleri tek başına bıçağın değiştirilmesinin gerekli olup olmadığını belirleyemez.
Pülverizatör bıçağı aşınmasının toz parçacık boyutunu nasıl etkilediğini anlamak için aşınma mekanizmasını incelemek ve gerçek üretim verilerini değerlendirmek önemlidir.
Bıçak Aşınması PE Pülverizasyon Performansını Neden Değiştirir?
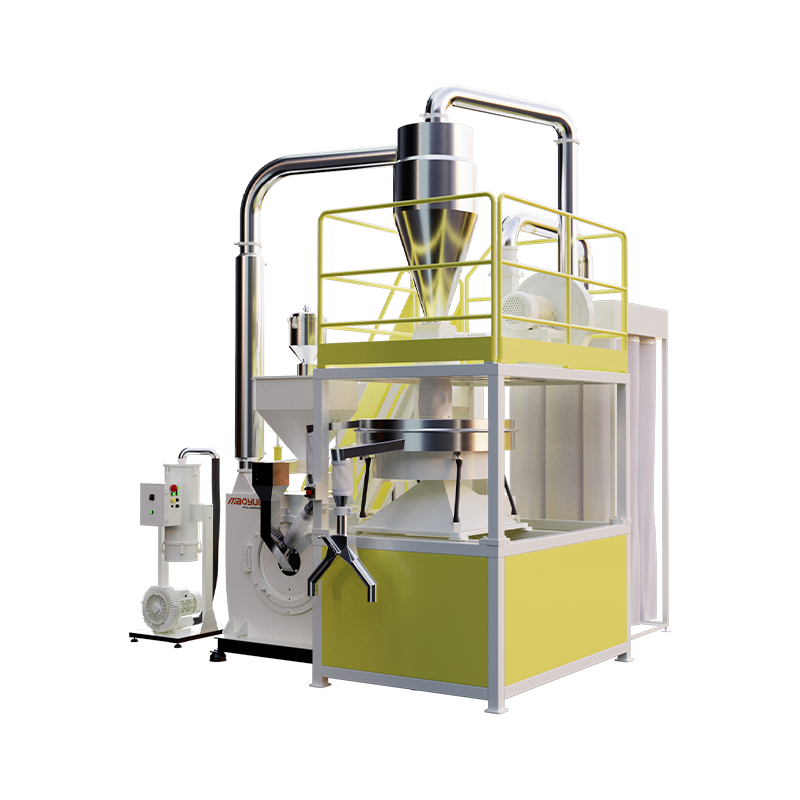
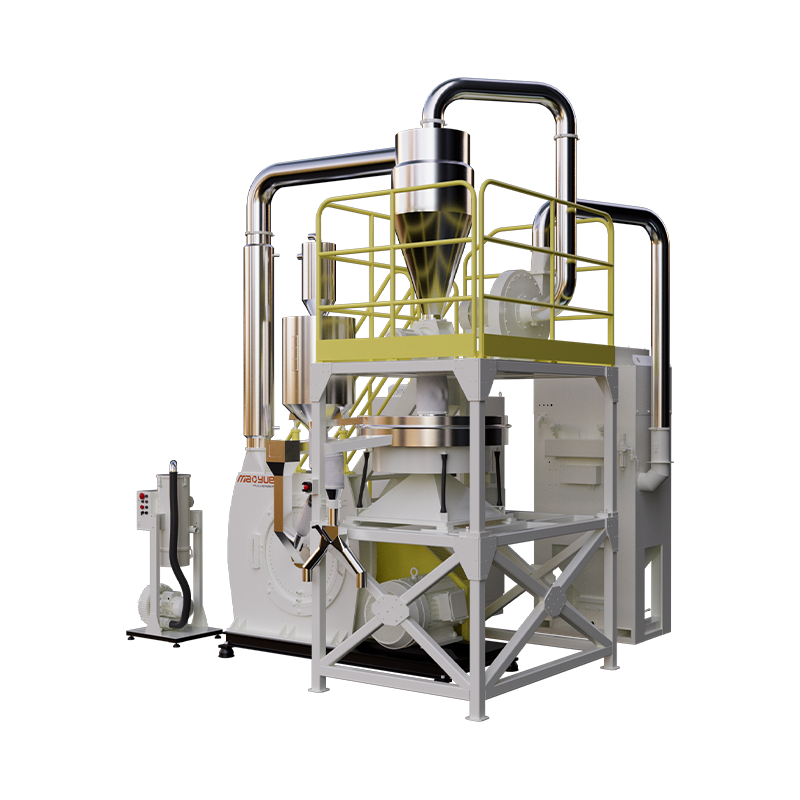
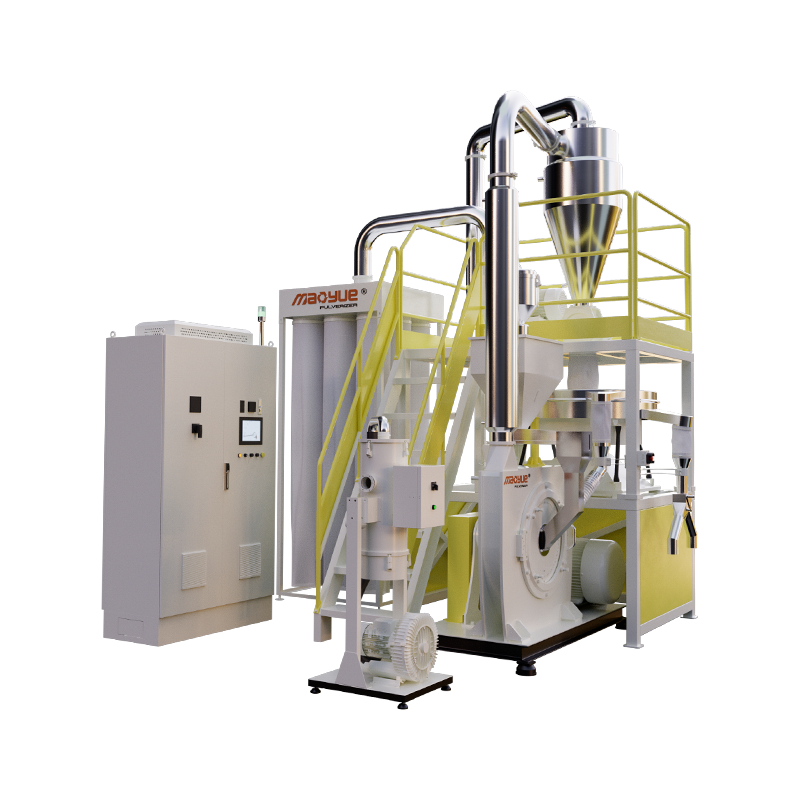
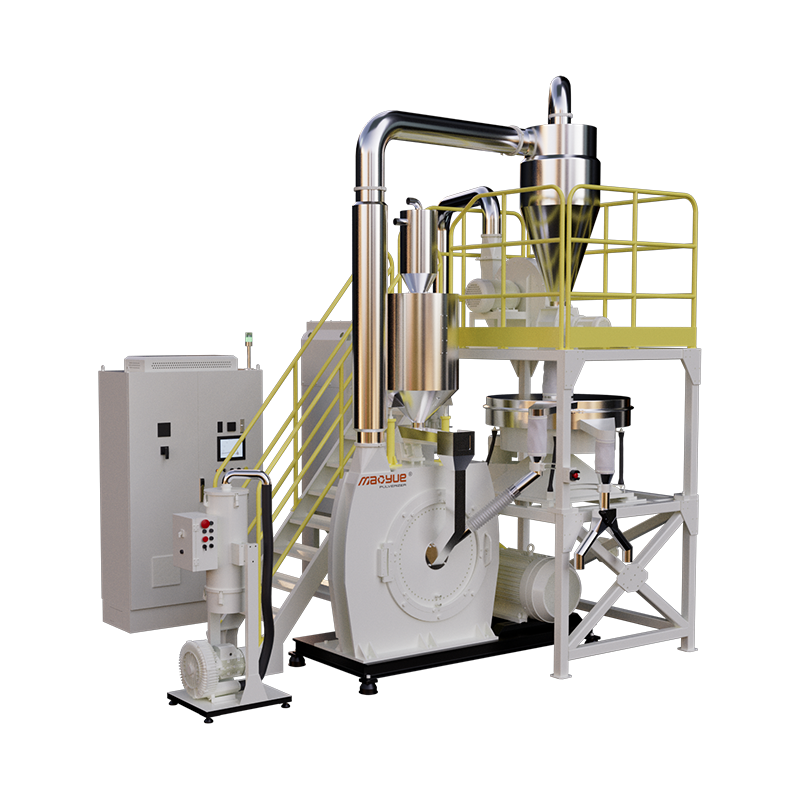
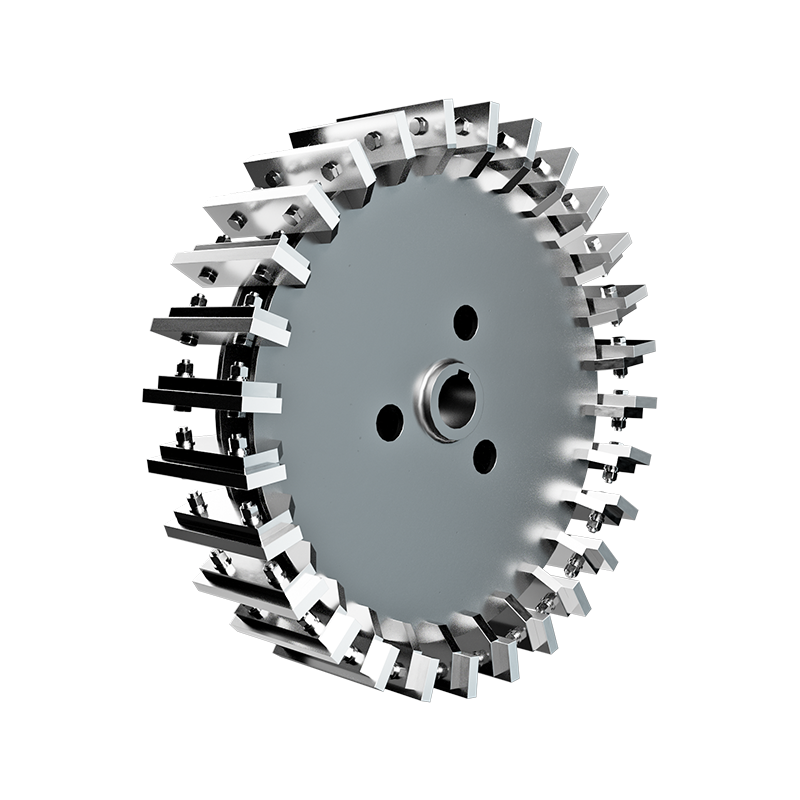
Plastik ufalayıcı disk, plastik parçacıklara kesme, darbe ve öğütme kuvvetleri uygulamak için dönen ve sabit taşlama diskleri arasındaki etkileşimi kullanır ve bunları kademeli olarak hedef parçacık boyutuna indirir.
Uzun süreli çalışma sırasında bıçak kenarları körelebilir ve çalışma yüzeyleri giderek aşınabilir. Bu değişiklikler malzeme azaltma sürecini etkileyebilir. Ancak pulverizatör modelleri arasında disk tasarımları ve çalışma prensipleri farklılık gösterdiğinden, her makinede belirli bir etkinin ortaya çıkacağı varsayılmamalıdır.
Bıçak koşulları değiştiğinde, makine hızı ve diğer çalışma ayarları değişmese bile gerçek taşlama işlemi yeni bıçaklarınkinden farklı olabilir.
Bu nedenle bıçak aşınmasının üretimi etkileyip etkilemediğini belirlemek, bıçakların kör görünüp görünmediğini kontrol etmekten daha fazlasını gerektirir. Önemli olan bıçağın durumundaki değişikliklerin taşlama performansını etkileyip etkilemediğini tespit etmektir.
Bıçak Aşınması PE Rotomolding Toz Parçacık Boyutunu Nasıl Etkileyebilir?
Bıçak aşınması parçacık boyutunu farklı şekillerde etkileyebilir. Gerçek sonuç, aşınma derecesine, bıçak tasarımına, taşlama aralığına ve malzeme özelliklerine bağlıdır.

İri Parçacık Oranı Artabilir
Bıçak aşınması kesme ve taşlamanın etkinliğini azalttığında, bazı malzemeler yeterince toz haline getirilemeyebilir. Sonuç olarak, nihai tozda hedef parçacık boyutu aralığını aşan parçacıkların oranı artabilir.
Tutarlı parçacık boyutu gerektiren PE döner kalıplama tozu için bu, toz akışını, kalıbın içine yayılmasını ve işleme tutarlılığını etkileyebilir.
Ancak kaba parçacıkların artması doğrudan bıçakların aşındığını göstermez. Besleme koşulları, öğütme aralığı ayarları ve eleme performansı da benzer sorunlara katkıda bulunabilir.
Parçacık Boyutu Dağılımı Genişleyebilir
İki toz partisi, aynı parçacık boyutu dağılımına sahip olmaksızın benzer ortalama parçacık boyutlarına sahip olabilir.
Örneğin, iki parti PE tozu karşılaştırılabilir ortalama parçacık boyutlarına sahip olabilirken, biri daha yüksek oranda ince ve kaba parçacıklar içerirken diğeri daha dar bir boyut aralığında yoğunlaşmış parçacıklara sahiptir.
Bıçak aşınması öğütme işlemini değiştirirse, farklı boyut aralıklarındaki parçacıkların oranları da değişebilir. Bu nedenle bıçağın durumunu değerlendirmek, ortalama parçacık boyutunu ölçmekten daha fazlasını gerektirir. Genel parçacık boyutu dağılımı ve hedef aralığın dışındaki parçacıkların oranı da incelenmelidir.
Parçacık Boyutu Tutarlılığı Düşebilir
Bıçağın çalışma koşulları zamanla değişirse, toz kalitesi farklı üretim dönemleri arasında farklılık gösterebilir.
Sürekli çalışan döner kalıplama imalatçıları için bu, pulverizatör normal şekilde çalışmaya devam etse bile toz parçacık boyutunun üretim gerekliliklerini tutarlı bir şekilde karşılayıp karşılamadığını izlemenin önemli olduğu anlamına gelir.
Bu değişiklikler bıçak aşınmasının kaçınılmaz sonuçları değildir. Gerçek etkileri üretim verileri kullanılarak belirlenmelidir.
PE Toz Parçacık Boyutundaki Değişikliklerin Bıçak Aşınmasıyla İlgili Olup Olmadığını Nasıl Belirleyebilirsiniz?
PE döner kalıplama tozunun parçacık boyutu dağılımı değiştiğinde bıçağın değiştirilmesi hemen sonuçlanmamalıdır. Daha güvenilir bir yaklaşım, üretim verilerini karşılaştırmak ve bıçakları ve ilgili çalışma koşullarını incelemektir.
Dört alan özel ilgiyi hak ediyor.
-
Parçacık boyutu dağılımındaki değişiklikleri karşılaştırın.
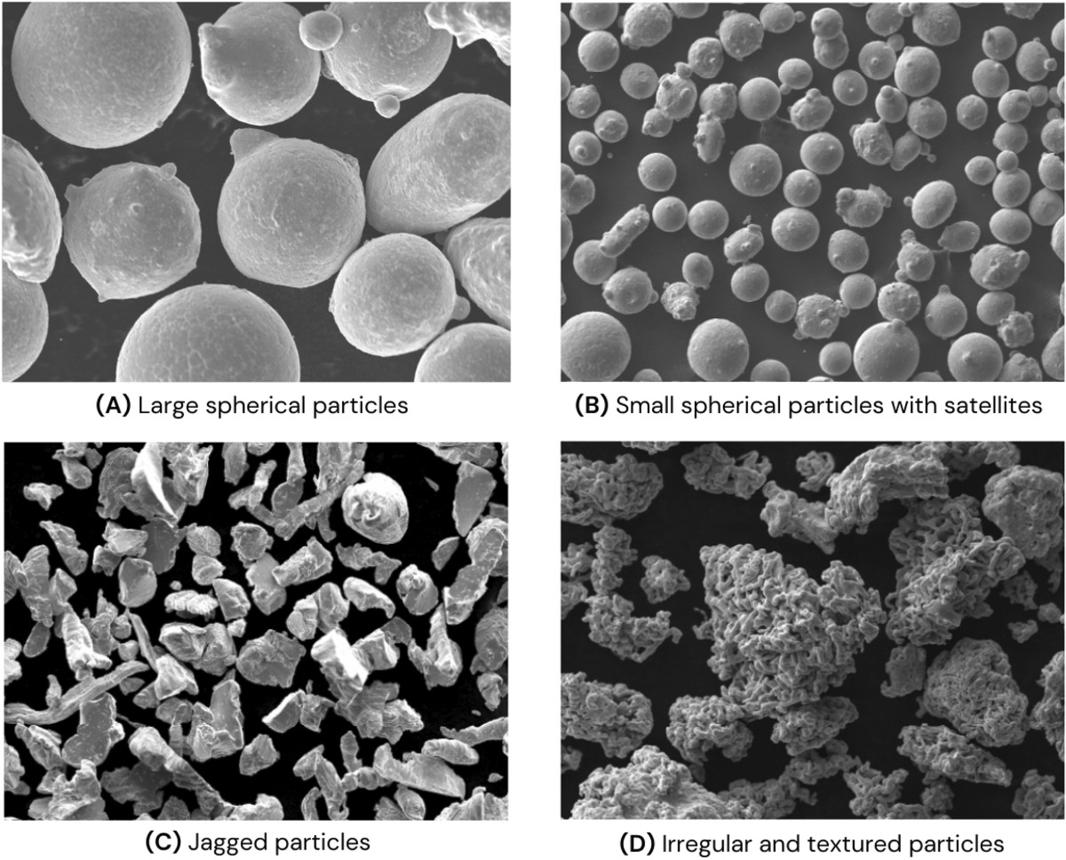
Yeni bıçaklarla veya iyi durumdaki bıçaklarla elde edilen toz testi sonuçlarını mevcut sonuçlarla karşılaştırın. Ortalama parçacık boyutunu, kaba parçacıkların oranını ve farklı parçacık boyutu aralıklarındaki değişiklikleri inceleyin. Dağıtım orijinal durumundan sapmaya devam ederse toz haline getirme sisteminin daha fazla incelenmesi gerekir.
-
Bıçakları ve taşlama boşluğunu kontrol edin.

Bıçaklarda gözle görülür körleşme, aşınma veya çalışma geometrisinde değişiklik olup olmadığını kontrol edin. Ayrıca taşlama boşluğunu da kontrol edin ve ayar geçmişini gözden geçirin. Öğütme aralığındaki değişiklikler toz haline getirme performansını etkileyebileceğinden bıçak aşınması ve boşlukla ilgili konular birlikte değerlendirilmelidir.
-
Verimi ve çalışma performansını karşılaştırın.

Hammadde, hedef parçacık boyutu ve çalışma koşulları makul ölçüde tutarlı olduğunda, aynı çalışma periyodundaki verimi karşılaştırın. Verimdeki azalmanın yanı sıra parçacık boyutu dağılımında değişiklikler meydana gelirse bıçağın durumu ve öğütme ayarları daha ayrıntılı olarak araştırılmalıdır.
-
Tarama aşamasını kontrol edin.

Yeterince toz haline getirilmeyen kaba parçacıklar ile sonraki eleme sırasında etkili bir şekilde ayrılmayan parçacıklar arasında ayrım yapmak önemlidir. Pülverizatörden boşaltılan malzeme ile son elenen ürün arasında gözle görülür bir fark varsa, her sorunun bıçak aşınmasına atfedilmesini önlemek için eleme performansı araştırılmalıdır.
Bu numuneleri karşılaştırırken numune alma konumlarını ve test yöntemlerini tutarlı tutun ve büyük boyutlu malzemenin toz haline getirme sistemine geri gönderilip gönderilmediğini göz önünde bulundurun.
Üreticiler, bu faktörleri birlikte değerlendirerek, bıçak aşınmasının parçacık boyutundaki değişikliklerin ana nedeni olup olmadığını daha doğru bir şekilde belirleyebilir.
Aşınmış Pülverizatör Bıçakları Ayarlanmalı, Yeniden Bilenmeli veya Değiştirilmeli mi?
Bıçağın aşınması otomatik olarak değiştirilmesinin hemen gerekli olduğu anlamına gelmez. Uygun eylem gerçek bıçak durumuna, makine tasarımına ve üretim gereksinimlerine bağlıdır.
-
Öğütme aralığını ayarlayın: Denetimde uygun olmayan bir boşluk ayarı tespit edilirse ve bıçaklar ayarlamaya izin verecek durumda kalırsa, boşluğu değiştirmenin parçacık boyutunu ve verimi nasıl etkilediğini değerlendirin.
-
Yeniden keskinleştirin bıçaklar : Bıçak tasarımı yeniden bilemeye izin veriyorsa ve gerekli çalışma geometrisi ve işleme doğruluğu geri getirilebiliyorsa, yeniden bilemenin fizibilitesi değerlendirilebilir.
-
Bıçakları veya taşlama disklerini değiştirin: Aşınma normal çalışmayı etkilemişse veya yeniden bileme sonrasında gerekli parçacık boyutuna ve üretim performansına ulaşılamıyorsa, değiştirme düşünülmelidir.
Boşluk ayarı ciddi bıçak aşınmasını telafi edemez ve yeniden bileme her bıçak tasarımına uygun değildir.
Bıçak bakımı yalnızca sabit sayıda çalışma saatine bağlı olmamalıdır. Gerçek aşınma, parçacık boyutu dağılımı, üretim verimliliği ve makine gereksinimleri dikkate alınmalıdır.
Mao Yue, PE Rotomolding Tozu Üretiminde Bıçak Aşınmasını Nasıl Kontrol Ediyor?
PE döner kalıplama tozu üretimi için bıçağın hizmet ömrü tek performans göstergesi değildir. Daha da önemlisi, bıçaklar çalışma sırasında uygun çalışma geometrisini korumalı ve toz haline getirme sistemi müşterinin parçacık boyutu ve üretim gereksinimlerini karşılamaya devam etmelidir.
Doğrudan plastik öğütücü üreticisi olarak Mao Yue, çekirdek bileşenlerin, bıçak malzemelerinin ve ısıl işlemin şirket içi üretimine, hassas işlemeye ve gerçek malzeme testlerine odaklanmaktadır. Bu yetenekler, müşterilerin ekipman seçimi ve üretim uygulaması sırasında daha bilinçli kararlar almasına yardımcı olur.

Maça Taşlama Bileşenlerinin Şirket İçi Üretimi: Kritik Bıçak ve Disk Boyutlarının Kontrolü
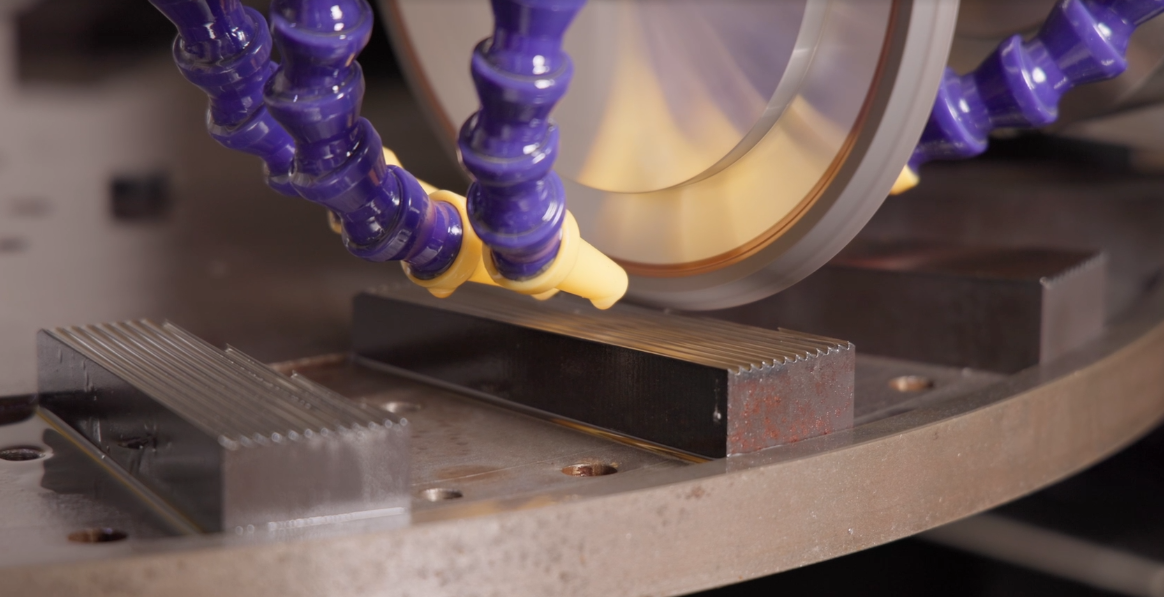
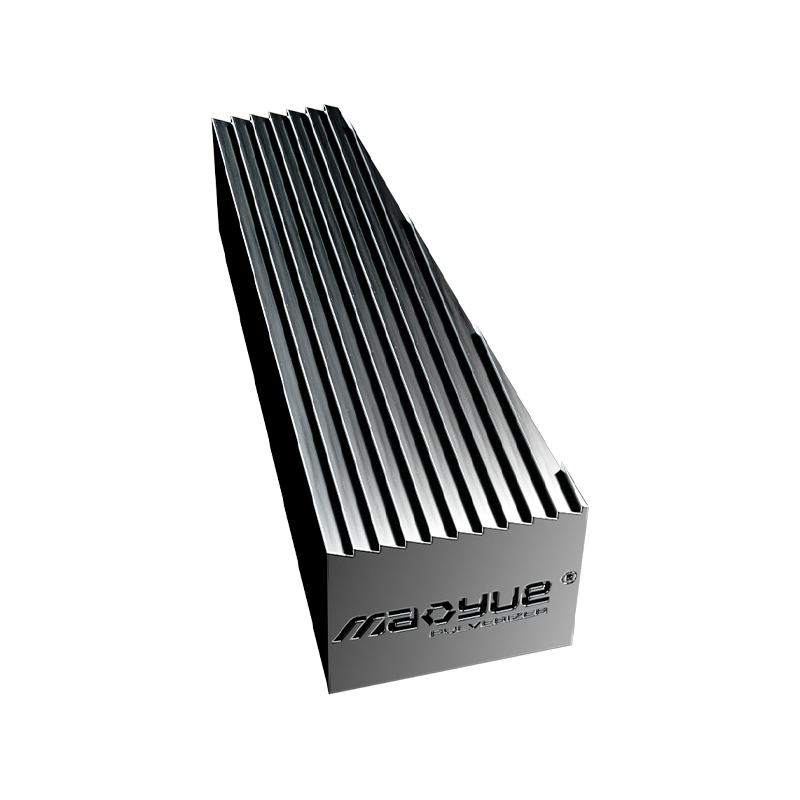
Mao Yue, taşlama disklerini ve bıçaklarını kendi bünyesinde üretiyor ve çekirdek bileşenlerin işleme boyutlarının yanı sıra bıçağın yeniden bileme kalitesini de kontrol ediyor.
Bıçakların ve taşlama disklerinin çalışma geometrisi gerçek taşlama aralığını etkiler. Bu nedenle boyut tutarlılığı ve uygun yeniden bileme prosedürleri taşlama performansının korunması açısından önemlidir.
Mao Yue, çekirdek bileşenlerin üretim ve yeniden bileme kalitesini kontrol ederek, tamamen dış kaynaklı bileşenlerin özelliklerine ve kalitesine güvenmek yerine, öğütme performansını etkileyen temel faktörleri daha iyi yönetebilir.
Aşınmaya Dirençli Malzemeler ve Isıl İşlem: Hizmet Ömrü ve Taşlama Gereksinimlerinin Dengelenmesi
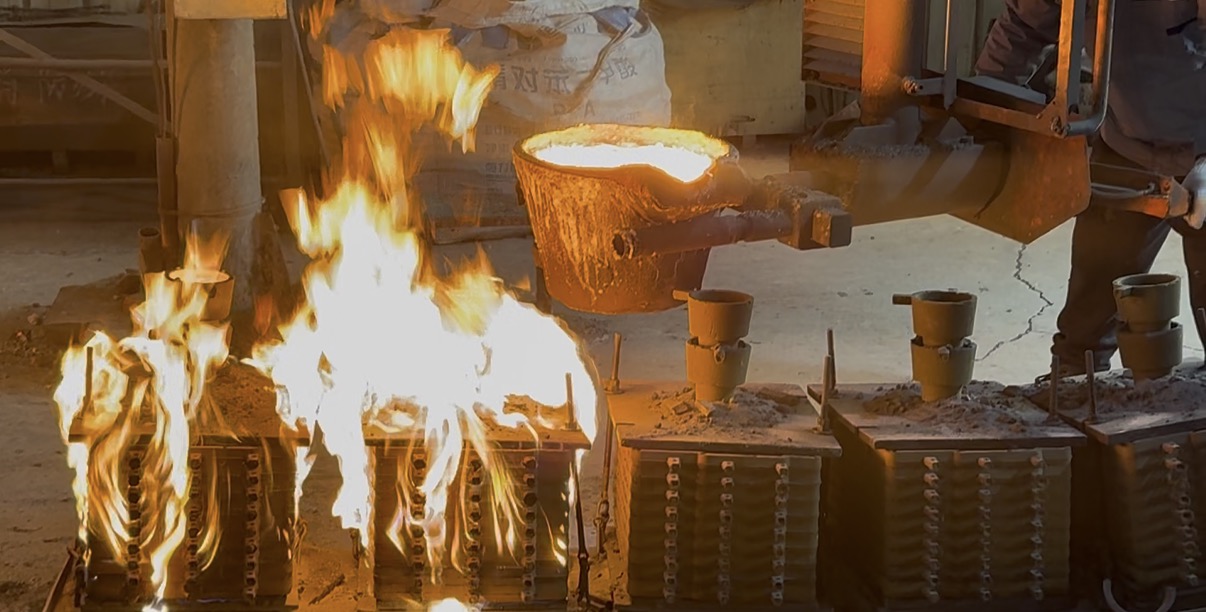
Bıçağın aşınma direnci yalnızca çeliğin sertliğine değil aynı zamanda malzeme seçimine, ısıl işleme, bıçak geometrisine ve gerçek taşlama koşullarına da bağlıdır.
Mao Yue, bıçak uygulama gereksinimlerine göre uygun malzemeleri ve ısıl işlem süreçlerini seçiyor. PE döner kalıplama tozu üretimi için bıçak performansı yalnızca başlangıç sertliği veya teorik hizmet ömrü ile değerlendirilmemelidir. Gerçek aşınma ve bunun toz parçacık boyutu ve makine verimi üzerindeki etkileri de dikkate alınmalıdır.
Hassas İşleme ve Kalite Kontrol: Temel Bileşenlerdeki Üretim Değişikliklerini Azaltma
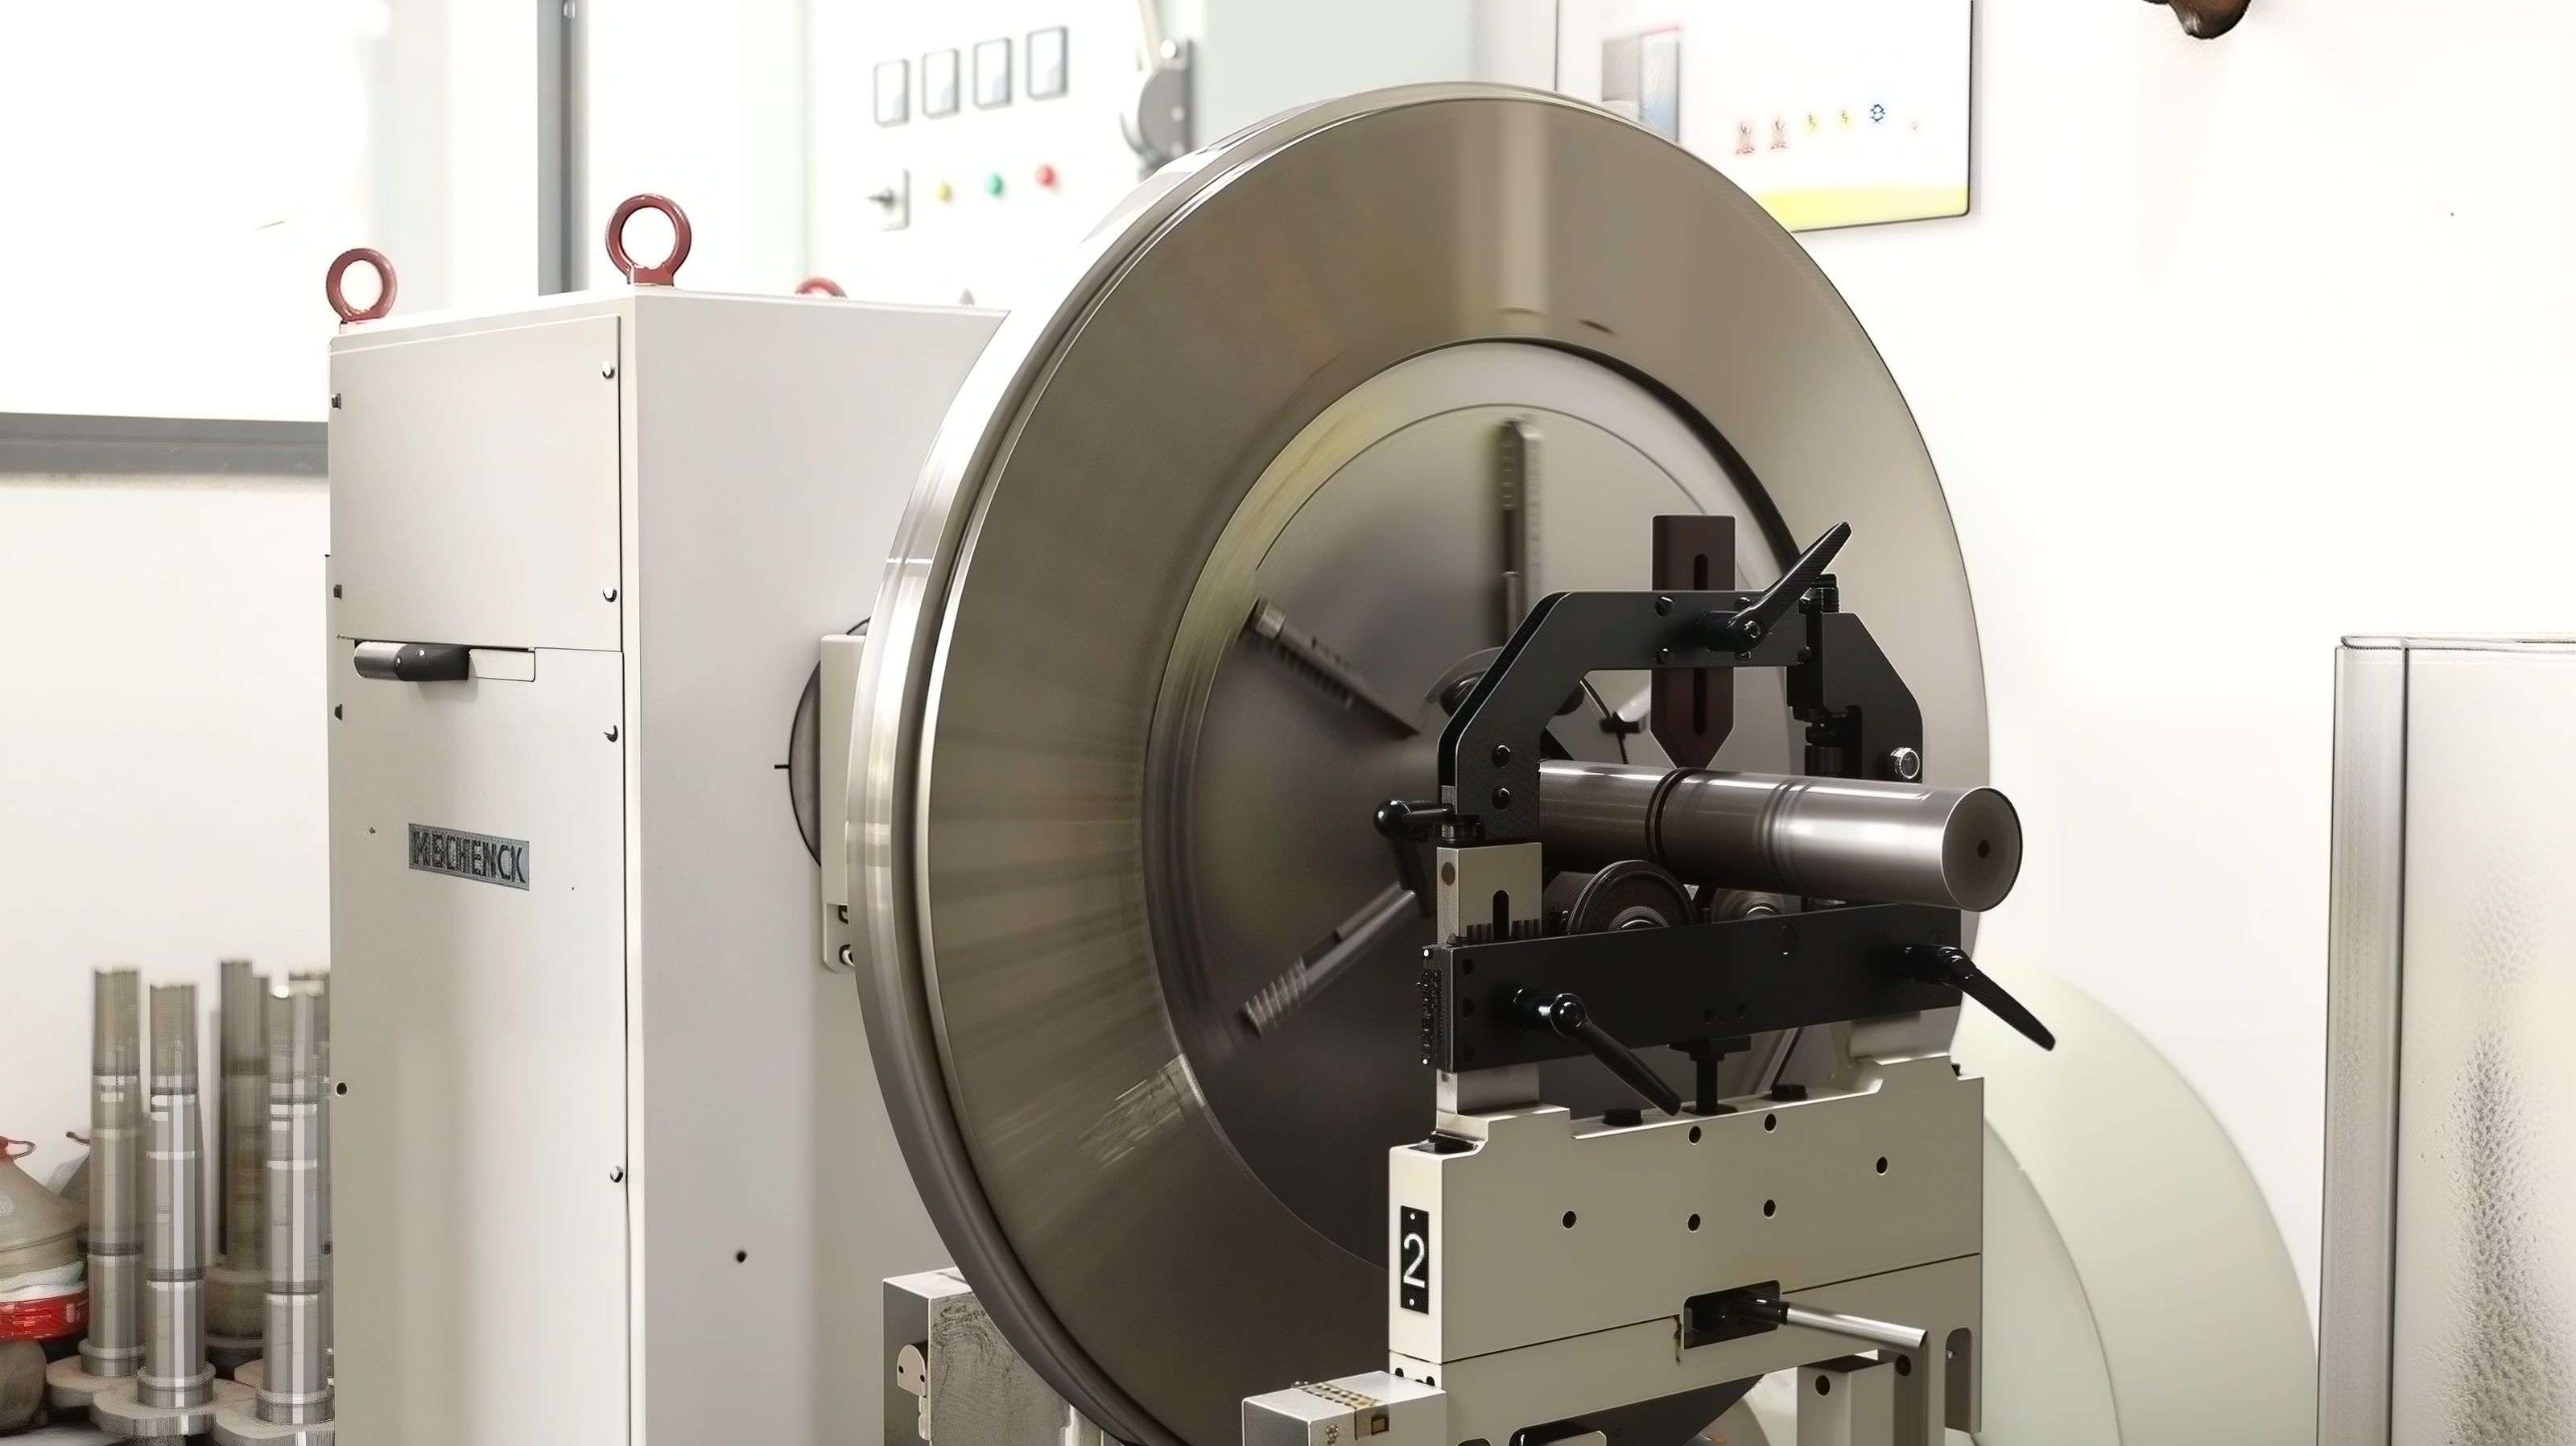
Mao Yue, temel bileşenlerin üretim kalitesini kontrol etmek için hassas işleme ve kalite kontrolünü kullanıyor. Dinamik dengeleme aynı zamanda dönen bileşenlerdeki dengesizliğin etkilerini kontrol etmek için de kullanılır.
Bu üretim ve muayene önlemleri, boyutsal değişikliklerin ve ana bileşenlerin dönme durumunun kontrol edilmesine yardımcı olarak makinenin istikrarlı çalışması için bir temel sağlar. Gerçek performans yine de kurulum kalitesi, rulman durumu, bakım uygulamaları ve özel üretim koşullarıyla birlikte değerlendirilmelidir.
Gerçek PE Malzeme Testi: Üretim Sonuçları Yoluyla Ekipman Uygunluğunun Doğrulanması
Malzemelere ve bileşenlere ilişkin teknik özellikler tek başına gerçek üretim performansını tam olarak temsil edemez. için PE döner kalıplama toz üretimi, ekipman uygunluğu, müşterinin ham maddesine, hedef parçacık boyutuna ve kapasite gereksinimlerine göre gerçek malzeme testi yoluyla değerlendirilmelidir.
Mao Yue, müşterinin PE malzemesi ve üretim gereksinimlerine göre aşağıdaki göstergelere odaklanarak malzeme denemeleri gerçekleştirebilir:
-
Hedef parçacık boyutu ve parçacık boyutu dağılımı: Toz inceliğini ve farklı boyut aralıklarındaki parçacıkların oranlarını uygulama gerekliliklerine göre değerlendirin.
-
Kaba parçacık içeriği: Hedef boyut aralığını aşan parçacıkların oranının müşterinin üretim gereksinimlerini karşılayıp karşılamadığını değerlendirin.
-
Gerçek işleme kapasitesi: Belirtilen hedef parçacık boyutu koşulları altında verimi doğrulayın.
-
Sürekli çalışma performansı: Test sırasında toz sıcaklığını ve makinenin çalışma koşullarını gözlemleyin.
Gerçek malzeme testleri sayesinde müşteriler, satın almadan önce ekipmanın hammadde ve üretim gereksinimlerine ne kadar iyi uyduğunu daha iyi anlayabilir. Sonuçlar ekipman seçimi ve süreç planlaması için bir referans sağlar.
Sonraki üretim sırasında parçacık boyutu değişiklikleri meydana gelirse, yalnızca görünüm veya çalışma saatlerine dayalı olarak bıçak değişimine karar vermek yerine, parçacık boyutu test sonuçları, bıçak aşınması, taşlama boşluğu ayarları ve üretim kayıtları incelenerek bunun nedeni daha fazla araştırılabilir.
Sonuç: Bıçak Bakımının Ne Zaman Gerekli Olduğunu Belirlemek için Üretim Verilerini Kullanın
Çalışmaya devam edebilen bir makinenin mutlaka aynı kalitede toz üretmeye devam etmesi gerekmez.
Mao Yue, gerçek PE malzemenize, hedef parçacık boyutuna ve kapasite gereksinimlerinize göre ekipman gereksinimlerini değerlendirebilir ve malzeme testleri gerçekleştirebilir, böylece üretim koşullarınıza uygun bir toz haline getirme çözümü seçmenize yardımcı olabilir.
SSS
Pülverizatör bıçağının aşınması PE tozu parçacık boyutunu etkileyebilir mi?
Evet, yapabilir. Bıçak aşınması çalışma geometrisini ve gerçek öğütme koşullarını değiştirerek sürekli üretim sırasında parçacık boyutu dağılımında potansiyel değişikliklere neden olabilir.
Bıçak aşınması her zaman PE tozundaki kaba parçacıkları artırır mı?
Hayır. Sonuç, pulverizer tasarımı, öğütme aralığı, PE malzeme özellikleri, besleme koşulları ve eleme sistemi gibi faktörlere bağlıdır. Bu nedenle genel parçacık boyutu dağılımı değerlendirilmelidir.
İri parçacıkların bıçak aşınmasından mı yoksa tarama sorunlarından mı kaynaklandığını nasıl belirleyebilirsiniz?
Pülverizatörden boşaltılan malzemeyi son elenen ürünle karşılaştırın. Pülverizatörün çıkışında zaten aşırı iri parçacıklar mevcutsa, öğütme işlemini araştırın. Pülverizatör deşarjı kabul edilebilirse ancak son toz çok fazla kaba parçacık içeriyorsa, eleme sistemine odaklanın.
PE pulverizatör bıçakları ne sıklıkla değiştirilmelidir?
Her çalışma koşulu için geçerli olan sabit bir değiştirme aralığı yoktur. Daha güvenilir bir yaklaşım, bıçak aşınmasını, çalışma saatlerini, işlenmiş malzeme hacmini, verimi, parçacık boyutu dağılımını ve bıçakların gerçek geometrisini değerlendirmektir.
Tutarlı PE Rotomolding Tozu Üretimi için Pülverizatöre mi ihtiyacınız var?
Bir PE döner kalıplama pülverizatörünü değerlendiriyorsanız veya mevcut üretim hattınızda parçacık boyutu dağılımı veya üretim sorunları yaşıyorsanız, Mao Yue'ye PE malzeme türünü, hedef ağ boyutunu, gerekli kapasiteyi ve mevcut üretim sorunlarını bildirin.
Ekipman gereksinimlerinizi gerçek çalışma koşullarına göre değerlendirebilir ve malzeme testleri düzenleyebiliriz.
Mao Yue ile iletişime geçin PE toz haline getirme gereksinimlerinizi görüşmek ve bir malzeme testi çözümü talep etmek için.