中文简体
Dönerek kalıplama işlemi sırasında taşınabilmesi, boşaltılabilmesi ve eşit şekilde dağıtılabilmesi için, PE döner kalıplama tozunun üretimden sonra iyi akışkanlığı koruması gerekir.
Bununla birlikte, fiili üretim sırasında PE tozu, toz haline getirme, soğutma, taşıma, toplama, paketleme veya depolama sırasında birbirine yapışmaya başlayabilir ve yavaş yavaş küçük topaklar oluşturabilir.
Bu PE tozu aglomerasyonu olarak bilinir.
Toz topaklaşmasının yanlış parçacık boyutuyla aynı şey olmadığını anlamak önemlidir.
PE tozu hedef parçacık boyutuna ulaştığında bile parçacıklar hâlâ birbirine yapışmaya başlayabilir ve topaklanmalar oluşturabilir. Bu nedenle toz kalitesinin değerlendirilmesi, ortalama parçacık boyutunun kontrol edilmesinden daha fazlasını gerektirir. Tozun akışkanlığı, parçacık boyutu dağılımı, ve aglomeraların varlığı da dikkate alınmalıdır.
PE tozu aglomerasyonunu çözmenin 1. adımı, bir ekipman parametresini hemen ayarlamak değildir. Bunun yerine şunları belirleyin:
Toz ne zaman yapışmaya başlar? Toplanma nerede başlıyor?
PE Rotomolding Toz Aglomerasyonu Nedir?
PE tozu topaklaşması, başlangıçta ayrı toz parçacıkları birbirine yapıştığında ve yavaş yavaş daha büyük topaklar oluşturduğunda meydana gelir.
Kararlı toz:
Bireysel parçacıklar → Serbest akışlı toz
Aglomere edilmiş toz:
Bireysel parçacıklar → Parçacık teması → Parçacık yapışması → Aglomeratlar
PE Toz Aglomerasyonu Nerede Başlar?
Yığınlaşmanın ne zaman ve nerede ortaya çıktığını belirlemek, sorunun daha verimli bir şekilde tespit edilmesine yardımcı olabilir.

Pulverizasyondan Hemen Sonra Topaklanma Oluşursa
Toz pülverizatörden çıktığında zaten topaklanmalar görünüyorsa, toz haline getirme işlemi, soğutma durumu ve tozun toplama aşamasına girmeden önceki durumu kontrol edilmelidir.
Anahtar faktörler şunları içerir:
-
Toz durumu
-
Soğutma stabilitesi
-
Gerçek üretim yükü
-
Toz kalma süresi
-
Parçacık yüzey durumu
Aglomerasyon çok erken ortaya çıktığında, öncelikle toz haline getirme ve toz işleme prosesi araştırılmalıdır.
Taşıma veya Toplama Sırasında Topaklanma Oluşursa
Toz, toz haline getirme işleminden hemen sonra normal durumdaysa ancak taşıma, eleme veya toplama sırasında yavaş yavaş topaklanmalar oluşuyorsa, aşağı yöndeki toz işleme prosesi kontrol edilmelidir.
Örneğin:
-
Toz belirli bir noktada mı birikiyor?
-
Isı belirli bölgelerde tutuluyor mu?
-
Taşıma süreci stabil mi?
-
Toz toplama sisteminde çok uzun süre mi kalıyor?
-
Toz parçacıkları uzun süre yakın temas halinde mi kalıyor?
Bu, PE tozu topaklaşması sorununu gidermenin yalnızca toz haline getirme odasına odaklanmaması gerektiği anlamına gelir. Aşağı yöndeki toz işleme prosesinin tamamı da incelenmelidir.
Paketleme Sonrası veya Depolama Sırasında Topaklanma Oluşursa
Toz paketleme sırasında iyi durumdaysa ancak bir süre sonra topaklanmalar oluşuyorsa dikkat, sonraki koşullara kaydırılmalıdır.
Kontrol edin:
-
Toz durumu at the time of packaging
-
Depolama sıcaklığı
-
Nem ve yoğuşma
-
Depolama süresi
-
Paketin içindeki tozun sıkıştırılması
Bu ayrım önemlidir çünkü PE tozu topaklaşması sorunlarının tümü pulverizatörden kaynaklanmaz.
PE Rotomolding Tozu Neden Topaklanıyor?
PE tozu topaklaşmasına genellikle tek bir faktör neden olmaz.
Daha doğru bir ifadeyle topaklaşma, toz parçacıkların kolayca temas edebileceği ve birbirine yapışabileceği bir duruma ulaştığında meydana gelir ve bu durum topakların oluşmasına yetecek kadar uzun süre kalır.
Ortak faktörler şunları içerir:
-
İnce parçacık oranı
-
Toz birikimi
-
Taşıma ve toplama koşulları
-
Yüzey nemi veya yoğunlaşması
-
Paketleme koşulları
-
Depolama sıcaklığı and humidity
-
Toza uygulanan basınç
-
Depolama süresi
Bu nedenle, bir yığılma sorununu analiz ederken, yığılmanın nerede ve ne zaman meydana geldiğini belirleyin ve ardından o aşamayı etkileyen faktörleri belirleyin.
Çok Fazla İnce Parçacık Topaklanma Riskini Artırabilir mi?
İnce parçacıkların yüksek bir oranı, parçacıklar arasındaki temas alanını arttırabilir ve dolayısıyla topaklanma riskini artırabilir. Ancak ince parçacık oranının yüksek olması, mutlaka ince parçacıkların sorunun temel nedeni olduğu anlamına gelmez.
Bu nedenle, PE toz analizi yalnızca ortalama parçacık boyutuna dayanmak yerine tam parçacık boyutu dağılımını ve topak oluşumunu dikkate almalıdır.
Nem PE Toz Aglomerasyonuna Neden Olabilir mi?
PE'nin kendisi nispeten düşük nem emilimine sahiptir. Bu nedenle nem, PE tozu topaklaşmasıyla ilişkilendirildiğinde yüzey nemi ve yoğunlaşmasına daha fazla dikkat edilmelidir.
Örneğin:
Sıcak toz → daha soğuk bir ortama girer → olası yoğunlaşma → parçacık yapışması
Veya:
Soğuk toz → sıcak, nemli bir ortama girer → yüzey nemi gelişir → topaklaşma
Bu, tozun stabil bir duruma ulaşmadan paketlenmesi veya depolama ortamında önemli sıcaklık değişiklikleri yaşanması durumunda meydana gelebilir.
PE Toz Aglomerasyonunun Gerçek Nedenini Nasıl Belirleyebilirsiniz?
Etkili yöntemlerden biri yığılmanın ne zaman ve nerede ortaya çıktığını araştırmaktır.
Bu yaklaşım aşağıdakileri ayırt etmeye yardımcı olur:
Toz haline getirme işlemi sırasında oluşan topaklaşma ve taşıma, toplama, paketleme veya depolama sırasında gelişen topaklaşma.
Aynı anda birden fazla üretim parametresini değiştirmek yerine normal ve aglomere partileri karşılaştırmak ve toz durumunun değiştiği noktayı belirlemek daha etkili bir yaklaşımdır.
PE Rotomolding Toz Aglomerasyonu Nasıl Azaltılabilir?
Gerçek üretimde toz işleme sürecinin tamamı dikkate alınmalıdır:
Toz haline getirme → Soğutma → Eleme → Taşıma → Toplama → Paketleme → Depolama
Pulverizasyon Sonrası Topaklanma Oluşursa
Şunlara odaklanın:
-
Toz haline getirme koşullarının stabilizasyonu
-
Toz sıcaklığının kontrol edilmesi
-
Parçacık boyutu dağılımının kontrol edilmesi
-
Gereksiz toz kalma süresinin en aza indirilmesi
Taşıma Sırasında Topaklanma Oluşursa
Şunlara odaklanın:
-
Toz birikiminin azaltılması
-
Taşıma stabilitesinin kontrol edilmesi
-
Gereksiz kalma süresinin en aza indirilmesi
-
Malzeme aktarım noktalarının kontrol edilmesi
Paketleme Sırasında veya Sonrasında Topaklanma Oluşursa
Şunlara odaklanın:
-
Paketlemeden önce tozun stabil bir duruma ulaşmasının sağlanması
-
Büyük miktarlarda tozun hala sıcak veya kararsız durumdayken paketlenmesinden kaçınmak
-
Sıcaklık değişimlerini kontrol etme
Depolama Sırasında Topaklanma Oluşursa
Şunlara odaklanın:
-
Depolama sıcaklığını ve nemini kontrol etme
-
Yoğuşmayı önleme
-
Aşırı sıkıştırmanın azaltılması
-
Depolama süresini izleme
Mao Yue, PE Toz Topaklaşması Riskinin Azaltılmasına Nasıl Yardımcı Olur?
Şu tarihte: Mao Yue PE tozu topaklanmasını sadece bir soğutma sorunu olarak ele almıyoruz. Ayrıca malzeme ve üretim gerekliliklerini anlamadan spesifik bir PE pulverizatör modeli önermiyoruz.
Tek bir anahtar soruya odaklanıyoruz:
PE tozunuz nerede topaklanmaya başlıyor ve neden orada oluyor?
Değerlendirme sürecimiz şöyledir:
Müşteri sorunu → Gerçek malzeme testi → Aglomerasyon aşamasını tanımlayın → Toz haline getirme sürecini eşleştirin → Toz durumunu doğrulayın
Gerçek Topaklanma Problemiyle Başlayın
Ekipman seçiminden önce Mao Yue'nin müşterinin yaşadığı aşağıdaki gibi sorunları anlaması gerekiyor:
-
Aglomerasyon toz haline getirme işleminden hemen sonra ortaya çıkar
-
Taşıma veya toplama sırasında topaklar oluşuyor
-
Toz ambalajlamadan sonra yavaş yavaş topaklanır
-
Toz depolamadan sonra birbirine yapışmaya başlar
-
Tozun akışkanlığı azalır
Farklı toplanma yerleri farklı sorun giderme yaklaşımları gerektirir.
Bu nedenle, yalnızca “PE pulverizer” gereksinimine dayalı standart bir çözüm önermiyoruz. Sorunun nerede oluştuğunu belirliyoruz.
PE Pülverizasyon Performansını Gerçek Malzeme Testiyle Değerlendirin
Mao Yue, bir pülverizatörün uygun olup olmadığını belirlemek için yalnızca teorik ekipman parametrelerine güvenmek yerine müşterinin gerçek PE malzemesini test edebilir.
Test etmeden önce şunları anlamamız gerekir:
-
PE malzeme türü
-
Hammadde boyutu
-
Hedef parçacık boyutu
-
Gerekli kapasite
-
Günlük çalışma saatleri
-
Son döner kalıplama uygulaması
-
Mevcut yığılma sorunu
Mao Yue yalnızca makinenin PE'yi hedef parçacık boyutuna kadar toz haline getirip getiremeyeceğini kontrol etmiyor. Ayrıca toz haline getirme, soğutma, eleme ve toplama sırasında toz durumunun nasıl değiştiğini de gözlemliyoruz.
Toz haline getirme ve Toz Taşıma Prosesini Aglomerasyon Konumuyla Eşleştirin
Toz haline getirme sonrasında topaklaşma meydana gelirse, toz haline getirme koşulları ile toz durumu arasındaki ilişkinin analiz edilmesi gerekir.
Toz, toz haline getirme işleminden hemen sonra normalse ancak taşıma, toplama, paketleme veya depolama sırasında topaklaşıyorsa, aşağı yöndeki toz işleme koşullarının incelenmesi gerekir.
Bu nedenle Mao Yue yalnızca öğütücünün kendisine değil, sürecin tamamına odaklanıyor:
Toz haline getirme → Soğutma → Eleme → Taşıma → Toplama → Paketleme
Önemli olan, toz işlemenin farklı aşamalarının birlikte düzgün şekilde çalışmasını sağlamaktır.
Stabil Pulverizasyon Koşullarını ve Temel Bileşenleri Koruyun

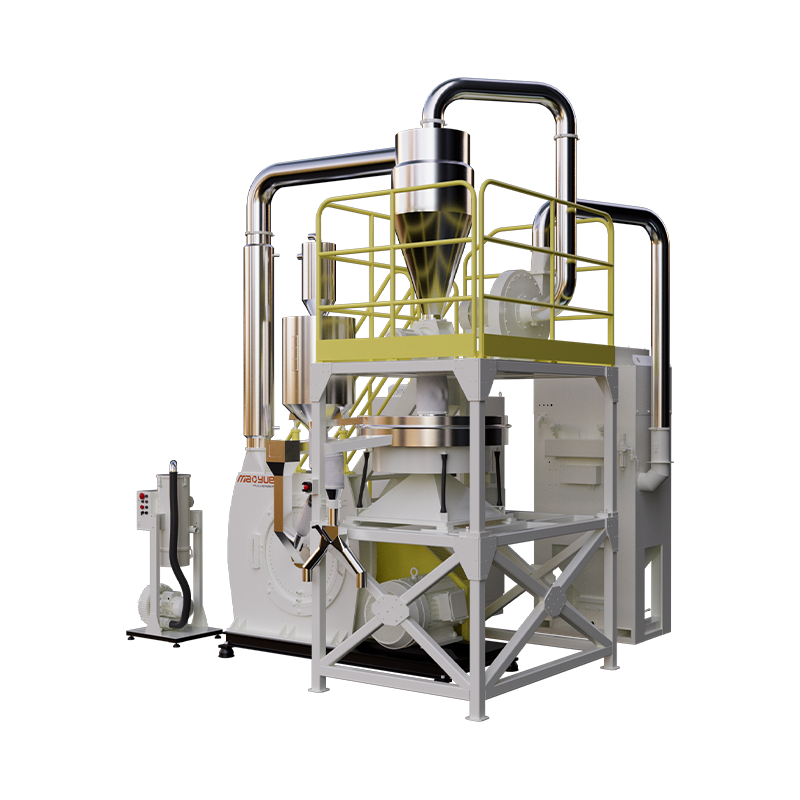
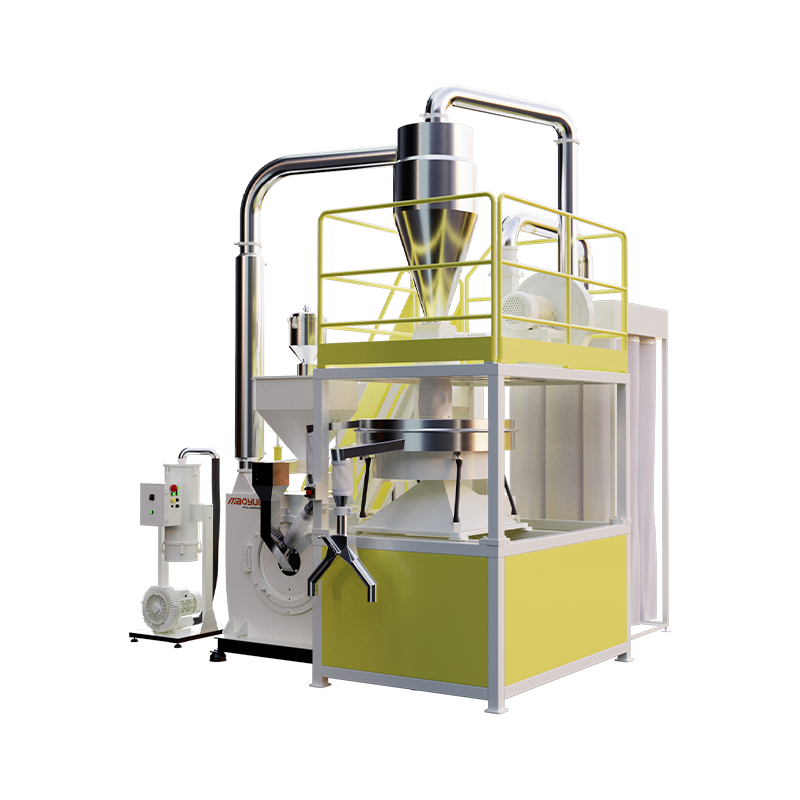
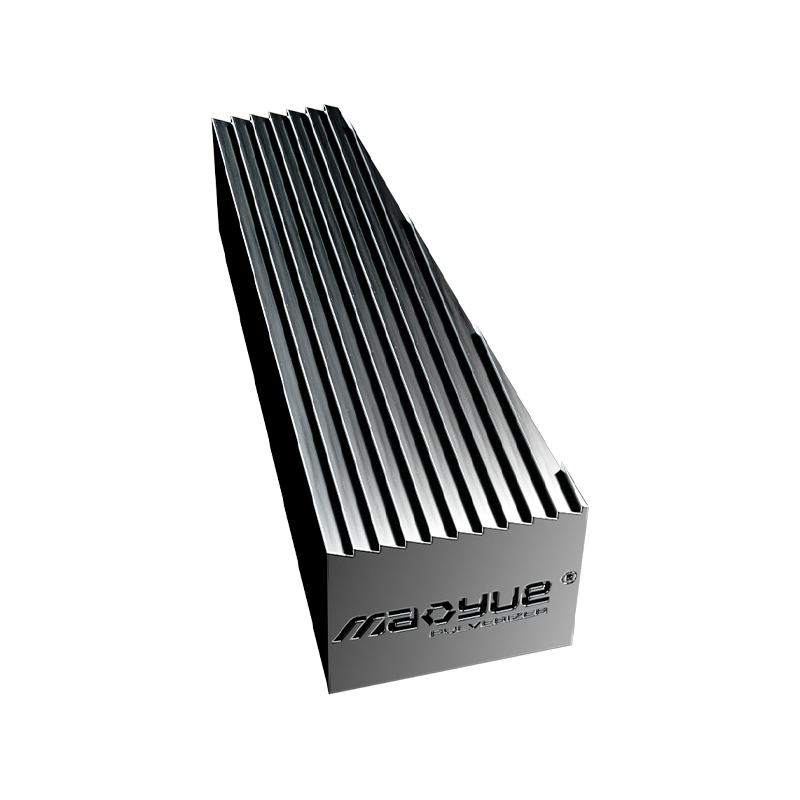
Mao Yue, kendi çekirdek öğütme disklerini ve bıçaklarını üretiyor ve temel bileşenler üzerinde hassas işleme ve sıkı denetim gerçekleştiriyor.
Kararlı disk ve bıçak koşulları Tutarlı bir tozlaştırma aralığının ve istikrarlı tozlaştırma koşullarının korunmasına yardımcı olarak üretim sırasında parçacık boyutu dağılımında önemli değişiklik riskini azaltır.
PE döner kalıplama tozu için, kararlı bir parçacık boyutu dağılımı, tutarlı toz durumunu ve akışkanlığını korumanın temellerinden biridir.
Ekipmanı ve Süreci Gerçek Üretim Gereksinimleriyle Eşleştirin
Sorun ve malzeme özellikleri belirlendikten sonra toz haline getirme işlemi ve aşağı yöndeki toz işleme çözümü aşağıdakilere göre eşleştirilebilir:
Malzeme Hedef Parçacık Boyutu Kapasite Çalışma Saatleri Uygulama Aglomerasyon Sorunu
Çözümü Gerçek Toz Durumuyla Doğrulayın
Nihai hedef, yalnızca ekipmanın çalışabildiğini doğrulamak değildir. Amaç, toz haline getirme işleminin müşterinin gereksinimlerini karşılayan toz üretip üretemeyeceğini doğrulamaktır.
Anahtar faktörler şunları içerebilir:
-
Parçacık boyutu dağılımı
-
Aglomerasyon
-
Toz akışkanlığı
-
Toz durumu stability
-
Gerçek üretim kapasitesi
-
Aşağı yönde toplama performansı
Gerçek malzeme testi ve üretim koşulu eşleştirmesi, ekipmanın yalnızca nominal spesifikasyonlara göre seçilmesiyle ilişkili riskleri azaltabilir.
PE döner kalıplama tozunuzda halihazırda yapışma, topaklanma, topaklanma veya akışkanlığın azalması görülüyorsa, Mao Yue'ye gerçek malzemenizi, hedef parçacık boyutunu, gerekli kapasiteyi ve mevcut toz sorununu bildirin.
Mao Yue, topaklanmanın nerede başladığını analiz edebilir ve gerçek malzeme testlerine dayanarak uygun bir PE toz haline getirme ve toz işleme çözümünü değerlendirebilir.
Sıkça Sorulan Sorular
PE Tozum Neden Birbirine Yapışıyor?
PE tozu, toz durumu, yüzey nemi, taşıma, paketleme veya depolama koşulları nedeniyle birbirine yapışabilir. Adım, yapışmanın nerede başladığını belirlemektir.
PE Tozunun Topaklanmasını Nasıl Önleyebilirim?
Önce topaklanmanın nerede başladığını belirleyin, ardından tüm üretim parametrelerini bir kerede değiştirmek yerine toz durumunu, taşımayı, paketlemeyi veya depolama koşullarını o aşamada kontrol edin.
PE Toz Aglomerasyonu aynı mıdır? Kaba Parçacıklar ?
Hayır. İri parçacıklar, parçacık boyutu dağılımı içinde aşırı büyük parçacıklardır; topaklanma ise başlangıçta ayrı parçacıklar birbirine yapıştığında ve daha büyük topaklar oluşturduğunda meydana gelir.
Soğutma PE Toz Aglomerasyonunu Azaltabilir mi?
Kararlı cooling can help maintain a consistent powder condition, but PE powder agglomeration should not be treated as a cooling problem alone. Conveying, packaging, humidity, and storage conditions can also contribute to agglomeration.
PE Tozu Neden Sadece Depolamadan Sonra Topaklanıyor?
Bu, yoğunlaşma, sıcaklık değişiklikleri, tozun sıkıştırılması, paketleme koşulları veya depolama süresi ile ilgili olabilir.
Uygun PE Pülverizatörünü Nasıl Seçmeliyim?
Gerçek malzeme testi yapılması tavsiye edilir. Toz işleme sürecinin tamamının değerlendirilebilmesi için PE malzemesini, hedef parçacık boyutunu, gerekli kapasiteyi, çalışma saatlerini ve mevcut topaklanma sorununu sağlayın.
Sonuç
PE döner kalıplama tozunun topaklaşması, pulverizatörün kendisinde mutlaka bir sorun olduğu anlamına gelmez.
Daha etkili bir sorun giderme yaklaşımı şunları belirlemektir:
Toz ne zaman yapışmaya başlar? Toplanma nerede başlıyor?
Bu nedenle PE tozu aglomerasyonu tüm süreç boyunca değerlendirilmelidir:
Toz haline getirme → Soğutma → Eleme → Toplama → Paketleme → Depolama
PE döner kalıplama tozunuzda yapışma, topaklanma, topaklanma veya akışkanlığın azalması görülüyorsa Maoyue'ye şunları sağlayın:
PE malzeme Hedef Parçacık Boyutu Gerekli Kapasite Mevcut Toz Sorunu
Mao Yue gerçek malzeme testleri gerçekleştirebilir ve uygun bir PE toz haline getirme ve toz işleme çözümünün değerlendirilmesine yardımcı olabilir.
Halihazırda bir PE öğütücünüz olsa bile, mevcut tozunuzda topaklanma veya akışkanlığın azalması durumunda gerçek üretim koşullarınızı yine de sağlayabilirsiniz. Mevcut prosesinize ve toz durumunuza göre sorunu değerlendirebiliriz.