中文简体
PE döner kalıplama tozu, işlem sırasında üretilen ısı sistemin gerçek ısı dağıtma kapasitesini aştığında, toz haline getirme sırasında çok ısınabilir. Mekanik sürtünme, darbe, kesme, besleme koşulları, toz haline getirme boşluğu, hedef parçacık boyutu ve sürekli çalışma süresinin tümü sıcaklık artışını etkileyebilir.
Önemli olan sadece daha fazla soğutma ekipmanı eklemek değil, aynı zamanda ısı üretimi, ısı dağıtımı, toz kalitesi ve sürekli üretim arasında istikrarlı bir denge sağlamaktır.
PE Tozunun Pulverizasyon Sırasında Çok Isınmasına Neden Olan Nedir?
Mekanik Sürtünme ve Darbe
Toz haline getirme sırasında PE malzemesi sürekli olarak darbeye, kesmeye ve taşlamaya maruz kalır. Mekanik enerjinin bir kısmı ısıya dönüştürülür.
Toz haline getirme işlemi aşırı mekanik işlem gerektiriyorsa, daha fazla ısı üretilebilir ve toz sıcaklığının yükselmesine neden olabilir.
Daha İnce Hedef Parçacık Boyutu
Daha ince hedef parçacık boyutu genellikle daha yoğun toz haline getirme gerektirir, bu da mekanik yükü ve ısı üretimini arttırabilir.
Bu nedenle hedef parçacık boyutu ve sıcaklık kontrolünün tamamen ayrı faktörler olarak ele alınması yerine birlikte değerlendirilmesi gerekir.
Kararsız Besleme
Dengesiz besleme, toz haline getirme haznesi içindeki malzeme yükünde dalgalanmalara neden olabilir.
Aşırı besleme, mekanik yükü ve ısı oluşumunu artırabilirken, yetersiz veya dengesiz besleme, toz haline getirme prosesini daha az stabil hale getirebilir.
Uygunsuz Püskürtme Boşluğu
Püskürtme aralığının PE malzemesi, besleme boyutu, hedef parçacık boyutu ve gerekli kapasite ile uyumlu olması gerekir.
Daha küçük bir toz haline getirme aralığı her zaman daha iyi değildir. Aşırı küçük bir boşluk mekanik yükü, sürtünmeyi ve sıcaklık artışını artırabilir.
Sürekli Çalışma Sırasında Isı Birikimi
PE pülverizatörü üretim başladığında normal sıcaklıkta çalışabilir ancak sürekli çalışma sırasında sıcaklık kademeli olarak artabilir.
Bu, ısı birikim hızı gerçek ısı dağıtma kapasitesini aştığında meydana gelebilir. Bu nedenle sıcaklık performansının gerçek sürekli üretim koşulları altında değerlendirilmesi gerekmektedir.
Aşırı PE Toz Sıcaklığı Hangi Sorunlara Neden Olabilir?
Aşırı sıcaklık, PE toz haline getirme işleminin stabilitesini etkileyebilir ve ayrıca nihai toz durumunu da etkileyebilir.
PE Tozu Yumuşayabilir veya Yapışabilir
Aşırı sıcaklık PE malzemenin yumuşamasına neden olarak malzemenin toz haline getirme haznesine veya dahili bileşenlere yapışma riskini artırabilir.
Bu, malzeme birikmesine neden olabilir ve sürekli toz haline getirmeyi daha da zorlaştırabilir.
Yüksek Sıcaklık Toz Topaklanmasını Artırabilir

PE tozu çok ısındığında ince parçacıklar topaklaşmaya başlayabilir.
Aglomerasyon tozun akışkanlığını, tarama verimliliğini ve toz toplamayı etkileyebilir.
Toz Kalitesi Varyasyon
Sıcaklık dalgalanmalarına yumuşama, yapışma veya topaklanma eşlik ettiğinde tozun parçacık boyutu ve akış davranışı değişebilir.
Bu nedenle sıcaklık kontrolü sadece ekipmanın çalışmasını değil aynı zamanda nihai toz kalitesini de etkiler.
PE Pülverizasyon Sıcaklığı Nasıl Kontrol Edilebilir?
PE toz haline getirme sıcaklığının kontrol edilmesi yalnızca soğutma sistemine bağlı olmamalıdır. Gereksiz ısı üretimi azaltılmalı ve ardından sistemin etkili ısı dağıtma kapasitesi iyileştirilmelidir.
Besleme Koşullarını Kontrol Edin

Besleme koşulları, PE malzeme özelliklerine, besleme boyutuna, hedef parçacık boyutuna ve toz haline getirme odası içindeki malzeme yükündeki dalgalanmaları azaltmak için gerekli kapasiteye göre kontrol edilmelidir.
Tozlaştırma Boşluğunu Hedef Tozla Eşleştirin

Uygun tozlaştırma aralığı, gerçek malzeme ve hedef toz spesifikasyonlarına göre belirlenmelidir.
Amaç, gereksiz mekanik enerji girişinden kaçınarak gerekli parçacık boyutuna ulaşmaktır.
Uygun Soğutma Yöntemini Seçin

Hava soğutma, toz haline getirme işlemi sırasında oluşan ısıyı sürekli olarak ortadan kaldırabilir.
Isı üretimi nispeten yüksek olduğunda veya sürekli çalışma sırasında sıcaklık artmaya devam ettiğinde, genel ısı dağıtma kapasitesini artırmak için su soğutma eklenebilir.
Bu nedenle soğutma yönteminin her PE projesi için aynı konfigürasyonu kullanmak yerine gerçek üretim koşullarına göre seçilmesi gerekmektedir.
Soğutma Kapasitesi Neden Tek Başına Yeterli Değil?
PE'nin toz haline getirilmesi sıcaklığı esas olarak ısı üretimi ve ısı dağıtımı arasındaki dengeye bağlıdır.
Tüm süreç bir bütün olarak ele alınmalıdır:
Besleme → Demir Giderme → Toz haline getirme → Soğutma → Eleme → Toplama
Besleme, toz haline getirme yükünü etkiler; toz haline getirme koşulları ısı üretimini etkiler; soğutma, ısı dağılımını etkiler; tarama ve toplama ise nihai toz durumunu etkiler.
Bu nedenle, toz haline getirme sırasında zaten aşırı ısı üretiliyorsa, daha büyük bir soğutma sisteminin eklenmesi temel nedeni çözmeyebilir.
Mao Yue PE'nin Tozlaşma Sıcaklığını Nasıl Kontrol Ediyor?
PE döner kalıplama tozu uygulamaları için, Mao Yue sıcaklık sorunlarını yalnızca soğutma ekipmanı ekleyerek çözmez.
Bunun yerine Mao Yue, gerçek malzemeyi, toz haline getirme koşullarını, çekirdek bileşenleri, soğutma kapasitesini ve sürekli üretim performansını eksiksiz bir sistem olarak değerlendirir.
Mao Yue'nin PE toz haline getirme sıcaklık kontrolü yaklaşımı şunları içerir:
Gerçek Malzeme Testi → Tozlaştırma Durumu Eşleştirme → Stabil Çekirdek Bileşenler → Soğutma Kapasitesi Eşleştirme → Sürekli Üretim Doğrulaması

Gerçek Malzeme Testi
Mao Yue, ekipmanı ve proses çözümünü belirlemeden önce müşterinin gerçek malzemesini gerekli üretim koşulları altında test edebilir.
Test şunları içerebilir:
Testin amacı yalnızca "PE'nin toz haline getirilip getirilemeyeceğini" doğrulamak değildir.
Ekipmanın aşağıdakilerin gerekli kombinasyonunu sağlayıp sağlayamadığını doğrulamak içindir:
Hedef Parçacık Boyutu Gerekli Kapasite Kararlı Sıcaklık Sürekli Çalışma
Bu nedenle Mao Yue, ekipman çözümünü belirlemeden önce gerçek malzeme testleri yapıyor.
Toz haline getirme koşulu eşleştirme
Mao Yue, toz haline getirme parametrelerini yalnızca "PE" malzeme adına göre belirlemez.
PE peletleri, geri dönüştürülmüş PE, film kenar kesimi, üretim hurdası ve farklı derecelerdeki döner kalıplama PE'si besleme ve toz haline getirme sırasında farklı davranabilir.
Bu nedenle toz haline getirme koşullarının gerçek malzemeye, besleme boyutuna, hedef parçacık boyutuna, gerekli kapasiteye ve çalışma koşullarına göre eşleştirilmesi gerekir.
Amaç sadece daha ince toz üretmek değil, aynı zamanda gereksiz mekanik etkiyi ve sıcaklık artışını azaltırken gerekli toz spesifikasyonunu elde etmektir.
Kararlı Çekirdek Öğütme Bileşenleri
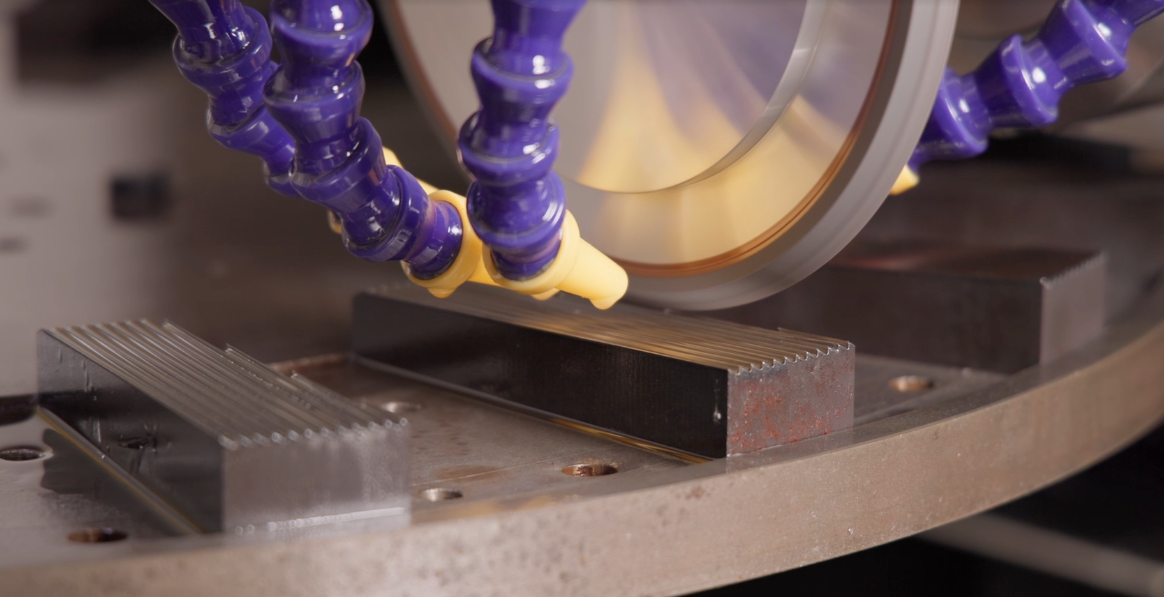
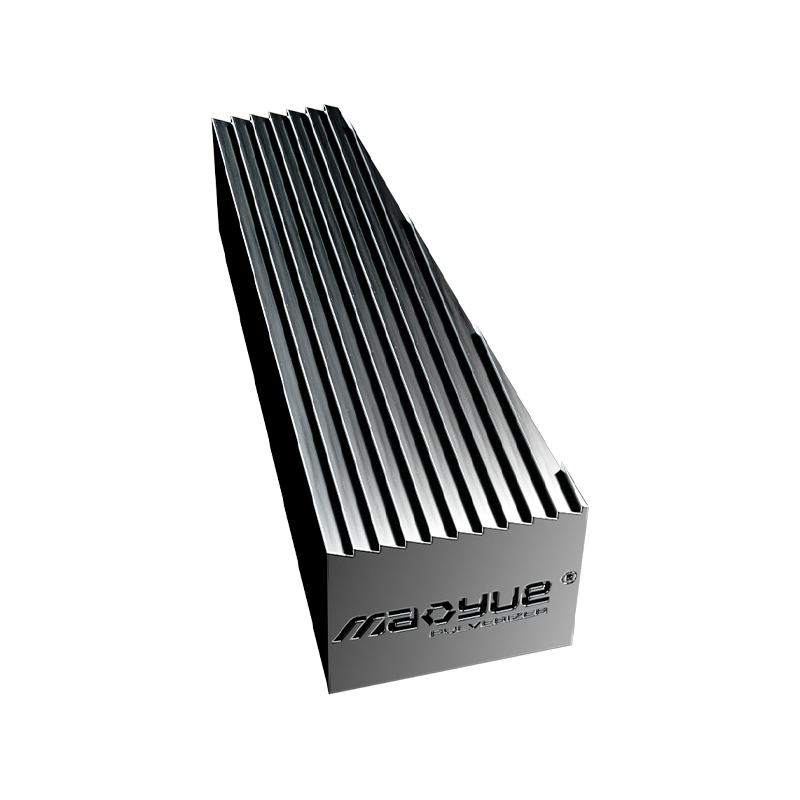
Mao Yue, aşağıdakiler de dahil olmak üzere kendi çekirdek öğütme bileşenlerini üretiyor: toz haline getirme diskleri ve bıçakları.
İşleme ve taşlamadan incelemeye kadar bu temel bileşenler, istikrarlı çalışma koşullarını sürdürmek için dahili kalite kontrolüne tabi tutulur.
PE'nin toz haline getirilmesi için çekirdek bileşenlerin stabilitesi yalnızca hizmet ömrünü etkilemez, aynı zamanda toz haline getirme aralığı stabilitesini, mekanik hareketi ve uzun vadeli çalışma performansını da etkiler.
Kararlı çekirdek bileşenleri, tutarlı tozlaştırma koşullarının korunmasına yardımcı olarak mekanik yükün ve sıcaklık artışının kontrol edilmesini kolaylaştırır.
Soğutma Kapasitesini Gerçek Isı Üretimiyle Eşleştirin
Toz haline getirme koşulları belirlendikten sonra, soğutma kapasitesinin üretim sırasında üretilen gerçek ısıyla eşleşmesi gerekir.
Farklı PE projelerinin üretim koşullarına bağlı olarak Mao Yue şunları değerlendirebilir:
Hava Soğutma
Havayla soğutma, toz haline getirme sırasında oluşan ısıyı sürekli olarak ortadan kaldırır ve sıcaklık artışının nispeten kontrol edilebildiği üretim koşulları için uygundur.
Hava Su Soğutma
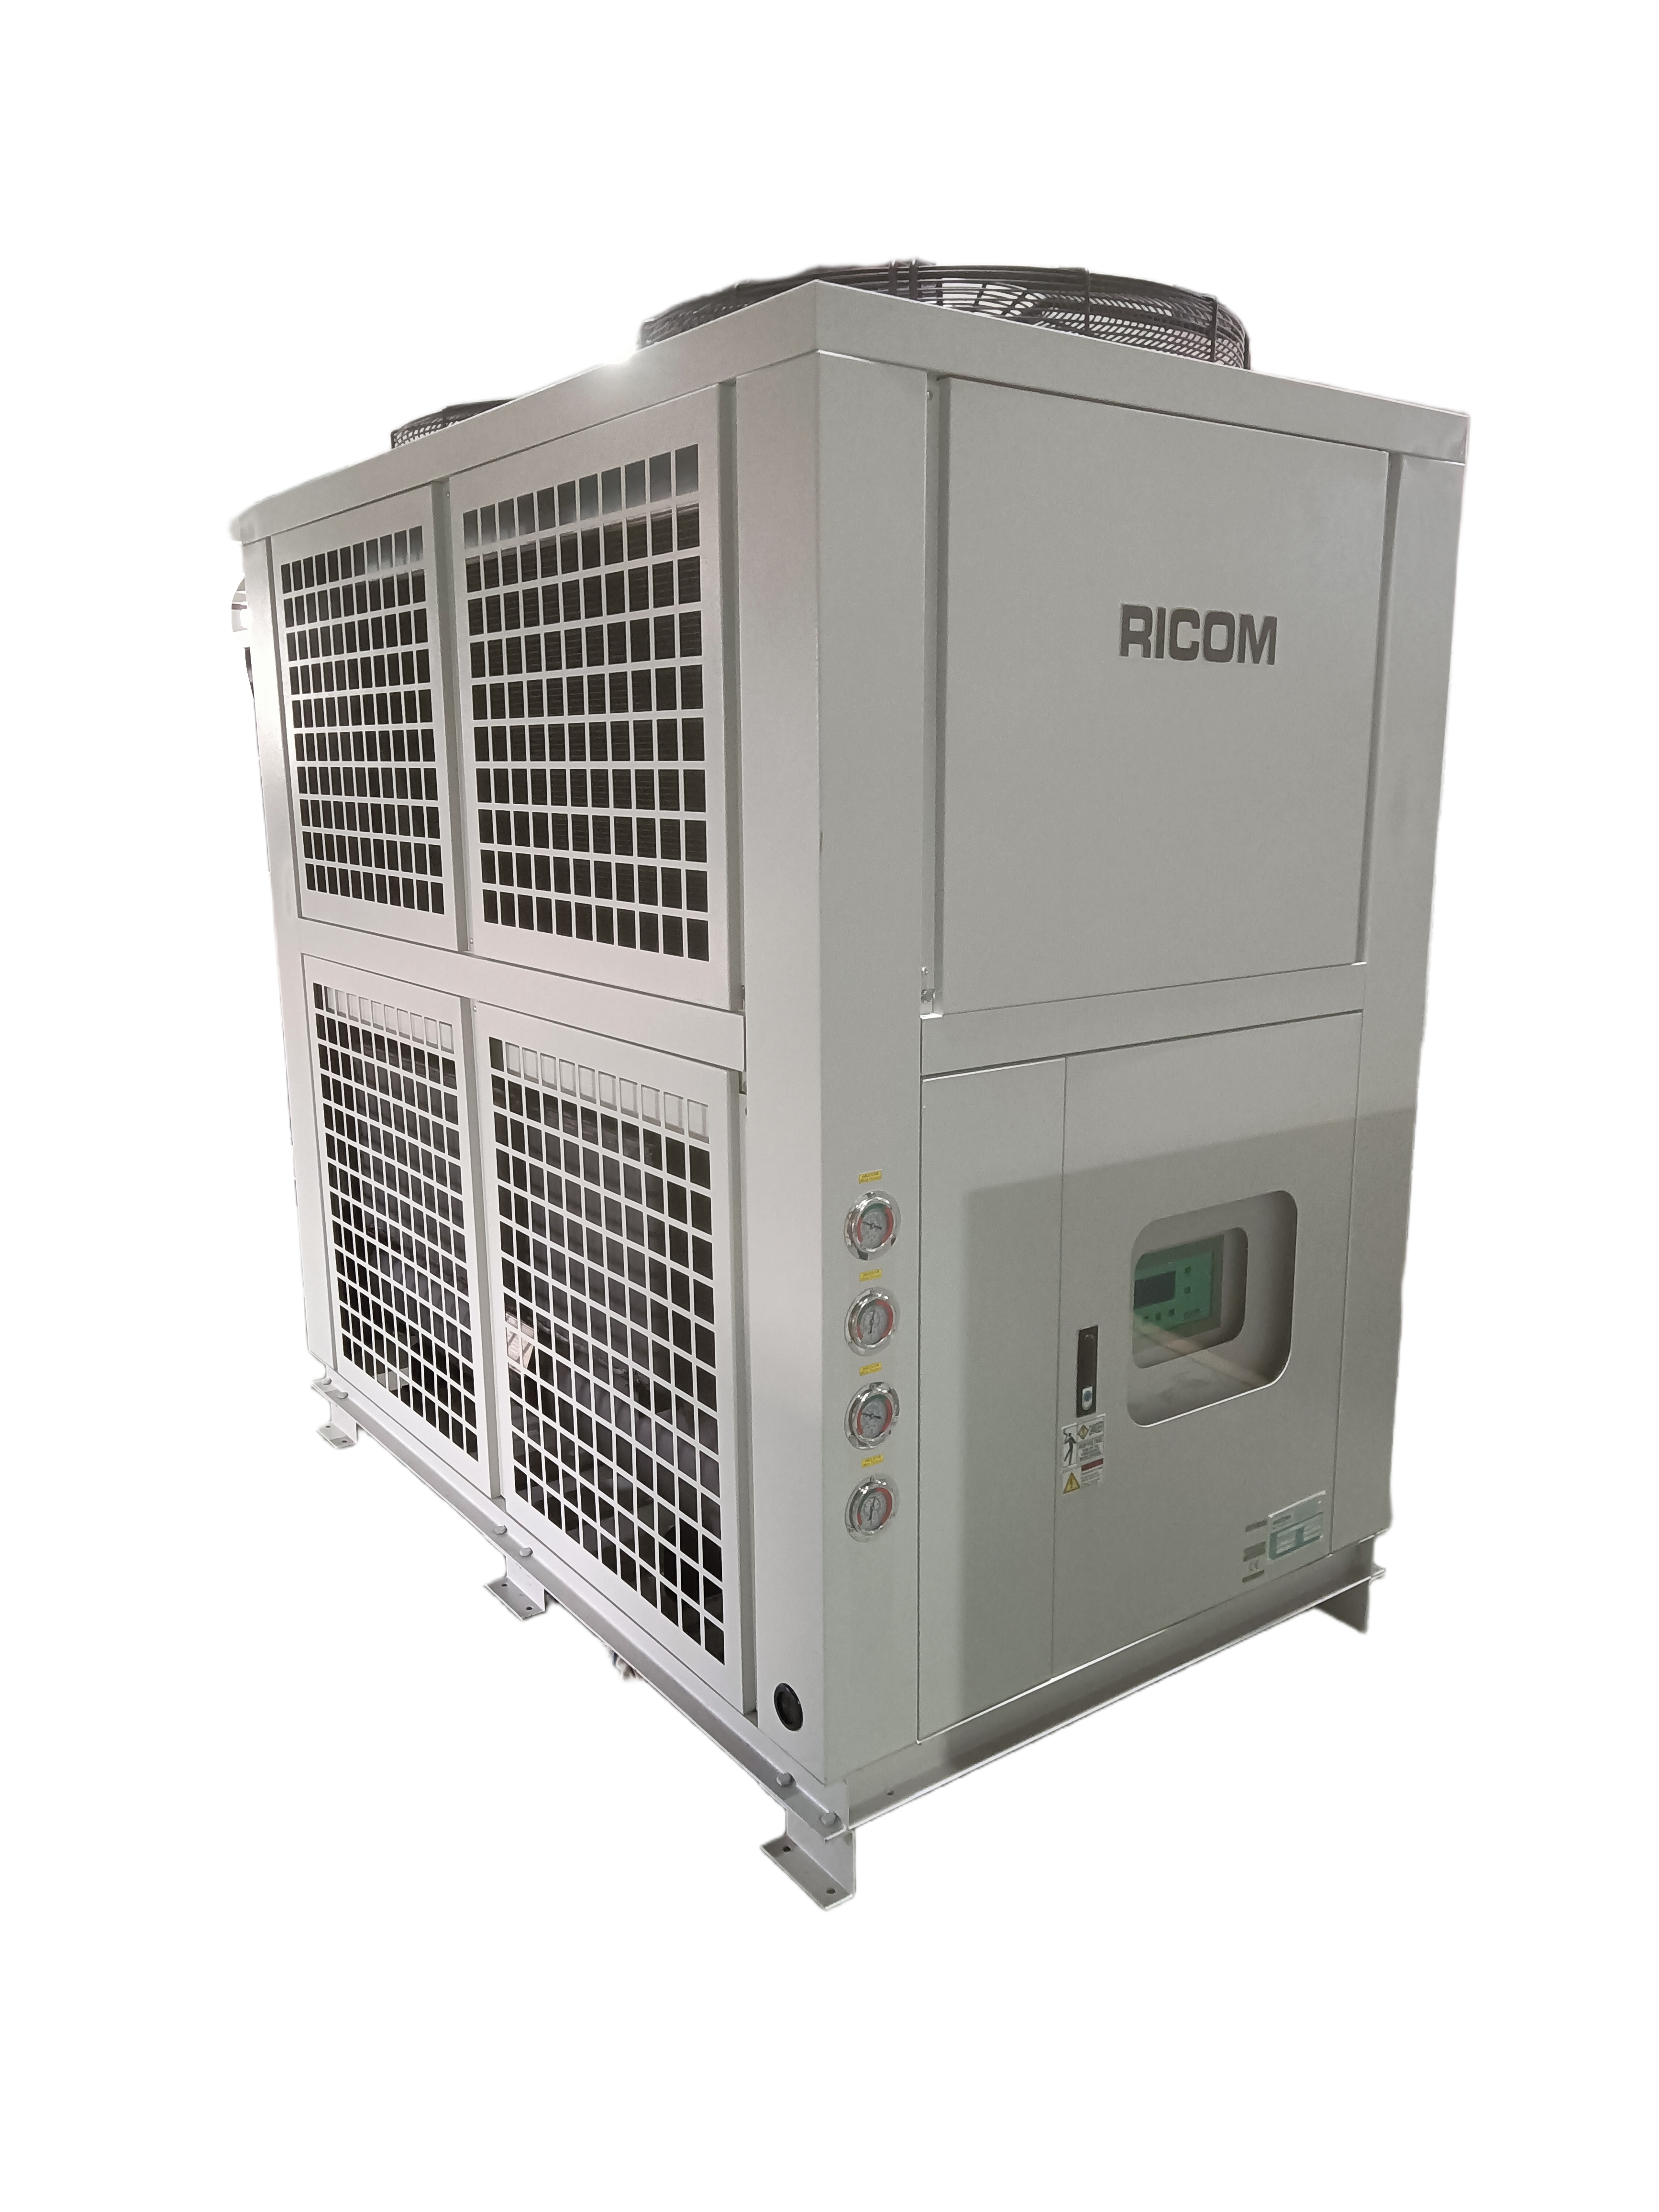
Isı üretimi nispeten yüksek olduğunda veya sürekli çalışma sırasında sıcaklık yükselmeye devam ettiğinde, genel ısı dağıtma kapasitesini artırmak için su soğutma eklenebilir.
Bu nedenle hava-su soğutma her PE tozlaştırma projesi için sabit bir konfigürasyon değildir.
Mao Yue, daha uygun bir soğutma yöntemi belirlemek için gerçek malzeme testi sonuçlarını, hedef parçacık boyutunu, gerekli kapasiteyi, çalışma süresini ve sıcaklık artış performansını değerlendirir.
Sürekli Üretim Doğrulaması
Üretim başladığında normal sıcaklıkta çalışan bir PE pülverizatörü, uzun süreli sürekli çalışma sırasında sıcaklığın mutlaka sabit kalacağı anlamına gelmez.
Çalışma süresi arttıkça, eğer ısı üretim hızı ısı dağıtma kapasitesinden yüksek kalırsa, ısı yavaş yavaş birikebilir ve sonunda toz sıcaklığının yükselmesine, yumuşamasına, yapışmasına veya topaklaşmasına neden olabilir.
Bu nedenle sıcaklık kontrolü yalnızca devreye alma sonrası kısa vadeli performansa göre değerlendirilmemelidir.
Mao Yue, fiili sürekli üretim sırasında aşağıdaki faktörlere dikkat eder:
-
Toz sıcaklığı değişiklikleri
-
Sürekli çalışma sırasında sıcaklık artış eğilimi
-
Besleme stabilitesi
-
Toz haline getirme yükü
-
Toz parçacık boyutu
-
Toz akışkanlığı
-
Yapışma veya aglomerasyon
-
Soğutma performansı
Bu üretim sonuçları, toz haline getirme koşullarının ve soğutma çözümünün uygun şekilde eşleşip eşleşmediğinin belirlenmesine yardımcı olur.
Mao Yue'nin PE Pülverizasyon Sıcaklık Kontrolü Yaklaşımı
PE döner kalıplama tozu için sıcaklık kontrolü tek bir bileşene veya tek bir soğutma yöntemine bağlı değildir.
Mao Yue, üretimin tamamını şu şekilde değerlendiriyor:
Gerçek Malzeme Testi
↓
Toz haline getirme koşulu eşleştirme
↓
Kararlı Çekirdek Bileşenleri
↓
Soğutma Kapasitesi Eşleştirme
↓
Sürekli Üretim Doğrulaması
Nihai amaç, hedef parçacık boyutu, kapasitesi ve toz kalitesi gerekliliklerini karşılarken sabit sıcaklık ve sürekli üretimi korumaktır.
Bu aynı zamanda Mao Yue'nin PE döner kalıplama tozu projelerine yönelik ekipman ve süreç değerlendirmesinin de önemli bir parçasıdır.
PE Pülverizatörün Aşırı Isınmasının Nedeni Nasıl Belirlenir?
PE'nin toz haline getirilmesi sırasında aşırı sıcaklık, üretim sırasında farklı şekillerde ortaya çıkabilir.
Bu yaklaşım, pülverizatörün bir soğutma sistemine sahip olup olmadığını sormaktan daha kullanışlıdır.
SSS
PE Tozu Püskürtme Sırasında Neden Isınıyor?
PE termoplastik bir malzemedir. Yüksek hızlı toz haline getirme sırasında malzeme darbeye, kesmeye ve öğütmeye maruz kalır ve mekanik enerji ısıya dönüştürülür.
PE Tozu Neden Püskürtme Haznesine Yapışıyor?
PE tozu çok ısındığında malzemenin bir kısmı yumuşayabilir ve toz haline getirme odasının iç kısmına yapışma riski artabilir.
Besleme dengesizse, pulverizasyon yükü fazlaysa veya makine uzun süre sürekli çalışıyorsa ısı daha fazla birikebilir.
PE Pülverizasyonu İçin Hava Soğutma Yeterli mi?
Hava soğutmanın tek başına yeterli olup olmadığı gerçek PE malzemesine, hedef parçacık boyutuna, gerekli kapasiteye ve sürekli çalışma süresine bağlıdır.
Nispeten kontrol edilebilir sıcaklık artışına sahip üretim koşulları için, havayla soğutma, toz haline getirme sırasında üretilen ısıyı sürekli olarak ortadan kaldırabilir.
Isı üretimi nispeten yüksekse veya sürekli çalışma sırasında daha sıkı sıcaklık kontrolü gerekiyorsa, genel ısı dağılımını iyileştirmek için su soğutma eklenebilir.
Bu nedenle, suyla soğutmanın gerekli olup olmadığı, yalnızca malzemenin PE olması gerçeğine dayanarak belirlenemez.
Mao Yue Ekipman Seçiminden Önce PE Malzemesini Test Edebilir mi?
Evet. Mao Yue, toz haline getirme koşullarını, sıcaklık performansını ve soğutma çözümünü değerlendirmek için besleme boyutuna, hedef parçacık boyutuna, gerekli kapasiteye ve çalışma koşullarına göre müşterinin gerçek PE malzemesini test edebilir.
PE Pülverizasyon Sıcaklığını Kontrol Etmek İçin Yardıma mı İhtiyacınız Var?
PE döner kalıplama tozunuz aşağıdaki sorunlardan herhangi birini yaşıyorsa:
-
Toz sıcaklığı toz haline getirme sırasında çok hızlı yükseliyor
-
PE tozu toz haline getirme haznesine yapışıyor
-
Toz aglomerasyonu
-
Kararsız toz akışkanlığı
-
Toz kalitesi değişimi
-
Azaltılmış tarama verimliliği
-
Sürekli üretimi sürdürmenin zorluğu
Yalnızca ekipman özelliklerine göre bir soğutma sistemi seçmeyin.
Maoyue'ye gerçek PE malzemenizi ve üretim gereksinimlerinizi gönderin.
PE toz haline getirme ve soğutma çözümünü malzemenize, hedef parçacık boyutuna, gerekli kapasiteye, çalışma süresine ve sıcaklık kontrol gereksinimlerine göre değerlendirebiliriz.
PE Malzeme Bilgilerinizi Gönderin
Malzeme: PE / HDPE / LDPE / LLDPE
Besleme Boyutu: _______
Hedef Parçacık Boyutu: _______
Kapasite: _______ kg/saat
Günlük Çalışma Süresi: _______ saat/gün
Nihai Uygulama: Rotomolding / Diğer
Güncel Sorun: Aşırı Sıcaklık / Yapışma / Topaklanma / Diğer
Üretim koşullarınıza uygun bir toz haline getirme ve soğutma çözümü almak için PE malzeme bilgilerinizi Mao Yue'ye gönderin.