中文简体
PE döner kalıplama tozu, hedef ortalama parçacık boyutuna ulaşıldığında bile hala çok fazla kaba parçacık içerebilir. Ortalama parçacık boyutu, tozun genel durumunu yansıtırken, kaba kısım, hedef parçacık boyutu aralığının dışında kalan büyük boyutlu parçacıkların oranını temsil eder.
Bu nedenle asıl soru PE tozunun yeterince ince olup olmadığı değil, aynı zamanda:
Bu aşırı büyük parçacıklar nereden geliyor ve kaba parçacıklar nasıl kontrol edilebilir?
PE Rotomolding Tozundaki Kaba Parçacıklar Nelerdir?
PE döner kalıplama tozunda kaba parçacıklar genellikle hedef parçacık boyutu aralığının dışında kalan büyük boyutlu parçacıklara karşılık gelir.
Örneğin, belirli bir PE döner kalıplama uygulamasının hedef aralığı 20-40 mesh ise, bu aralıktan önemli ölçüde daha büyük parçacıklar kaba fraksiyonun bir parçası olarak kabul edilebilir.
Kaba fraksiyon, ortalama parçacık boyutuyla aynı değildir. Bir toz partisi, hedefi karşılayan ortalama bir parçacık boyutuna sahip olabilirken, yine de nispeten yüksek oranda büyük boyutlu parçacıklar içerebilir.
Bu nedenle üretim kontrolünün her ikisini de dikkate alması gerekir:
Hedef Parçacık Boyutu Kontrollü Kaba Fraksiyon
PE Tozunda Çok Fazla İri Parçacık Olup Olmadığını Nasıl Belirleyebilirsiniz?
Görsel inceleme bazı bariz kaba parçacıkları tanımlayabilir ancak kaba parçacıkların oranını doğru bir şekilde belirleyemez.
Daha güvenilir bir yaklaşım, farklı üretim partilerinde aynı numune alma, tarama veya parçacık boyutu analiz yöntemini kullanmaktır.
Gerçek üretimde aşağıdaki veriler izlenebilir:
-
Parçacık boyutu dağılımı
-
Kaba kesir
-
Verim
-
Toz sıcaklığı
-
Taşlama boşluğu
-
Taşlama bileşenlerinin çalışma süresi ve durumu
Testin amacı yalnızca kaba kısmı belirlemek değil, daha da önemlisi sorunun kaynağını belirlemektir:
Bu büyük boyutlu parçacıklar toz haline getirme işlemi sırasında mı oluşuyor, yoksa yetersiz eleme verimliliği nedeniyle nihai tozda mı kalıyorlar?
Bu ayrım sürecin hangi aşamasının ayarlanması gerektiğini belirler.
Pulverizasyon Sırasında Büyük Boyutlu Partiküller Oluşuyor mu, Yoksa Eleme Sırasında Geride mi Kalıyor?
Bu, aşırı kaba parçacıkların teşhisinde önemli adımlardan biridir.
İri parçacık sorunlarının tümü toz haline getirme odasından kaynaklanmaz.
Bazı durumlarda, pülverizatör zaten hedef gereklilikleri karşılayan bir partikül boyutu dağılımı üretmiştir, ancak eleme sistemi büyük boyutlu partikülleri etkili bir şekilde uzaklaştırmakta başarısız olur ve bunların nihai toza girmesine izin verir.
Bu nedenle bu iki durumun birbirinden ayrılması gerekmektedir.
Püskürtme Sırasında Büyük Boyutlu Parçacıklar Oluşursa:
Kontrol etmeye odaklanın:
-
Taşlama boşluğu
-
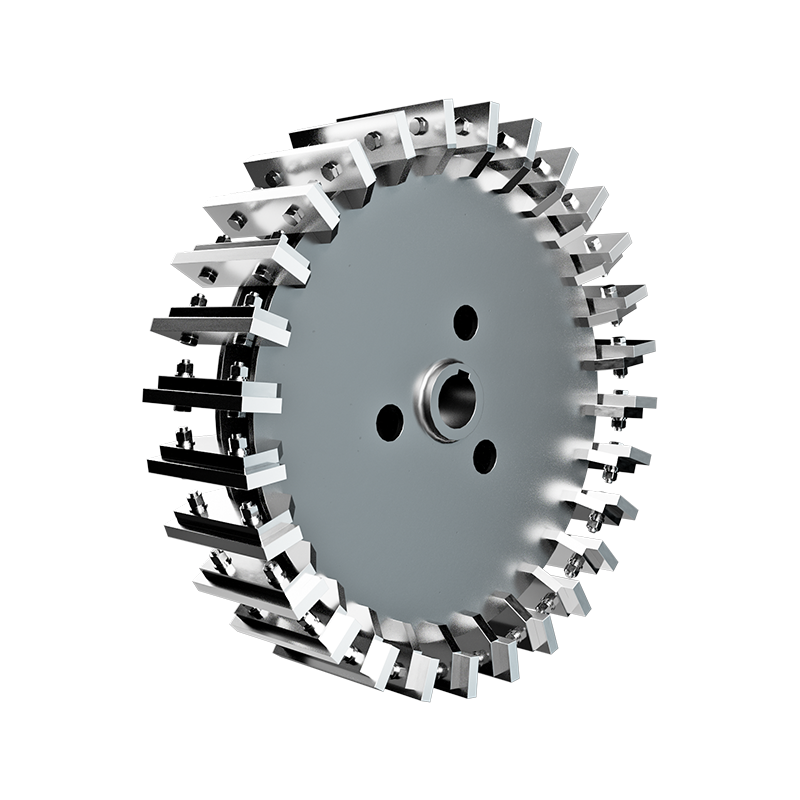
Disk ve bıçak durumu
-
Besleme stabilitesi
-
Toz haline getirme çalışma koşulları
Bu durumda, toz haline getirme işlemi ayarlamanın ana odak noktası olmalıdır.
Toz haline getirme işleminden sonra büyük boyutlu parçacıklar kalırsa:
Kontrol etmeye odaklanın:
-
Ekran açılış boyutu
-
Tarama verimliliği
-
Ekran durumu
-
Olası tıkanma
-
Tarama sisteminden toz akışı
Bu durumda asıl sorun elek sisteminden kaynaklanıyorsa öğütme aralığını tekrar tekrar ayarlamak asıl nedeni çözemeyebilir.

PE Rotomolding Tozundaki İri Parçacıklar Nereden Geliyor?
İri parçacıkların kaynağı belirlendikten sonra ilgili proses koşulları kontrol edilebilir ve ayarlanabilir.
Aşırı Öğütme Boşluğu İri Parçacıkları Artırabilir mi?

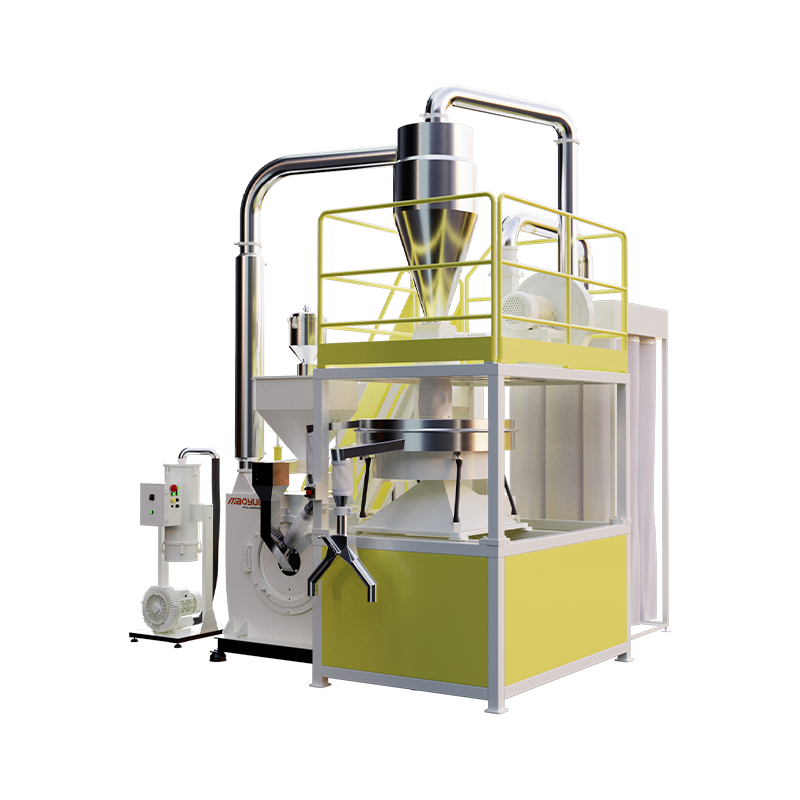
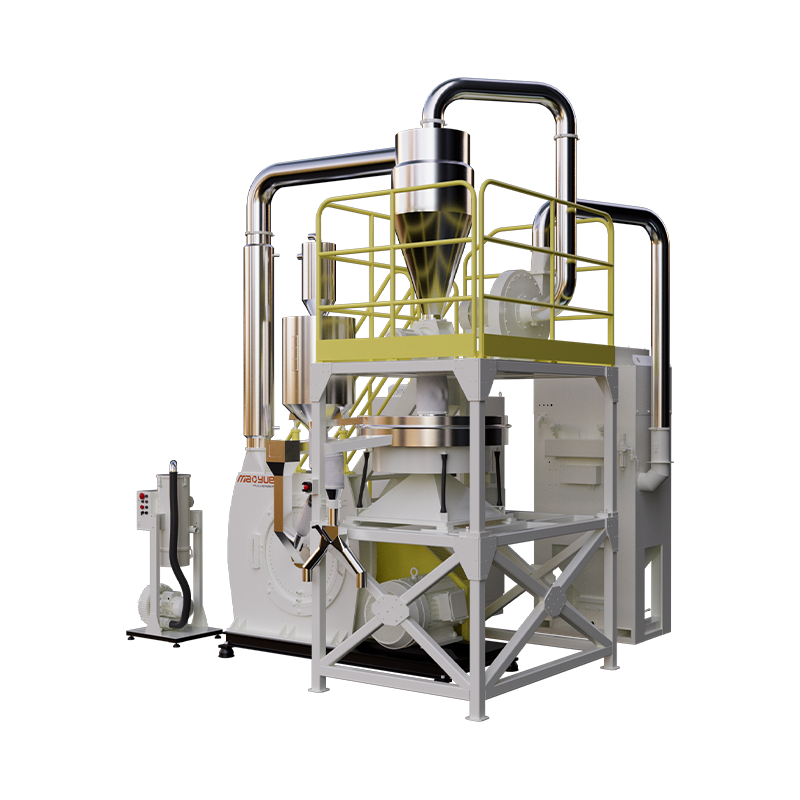
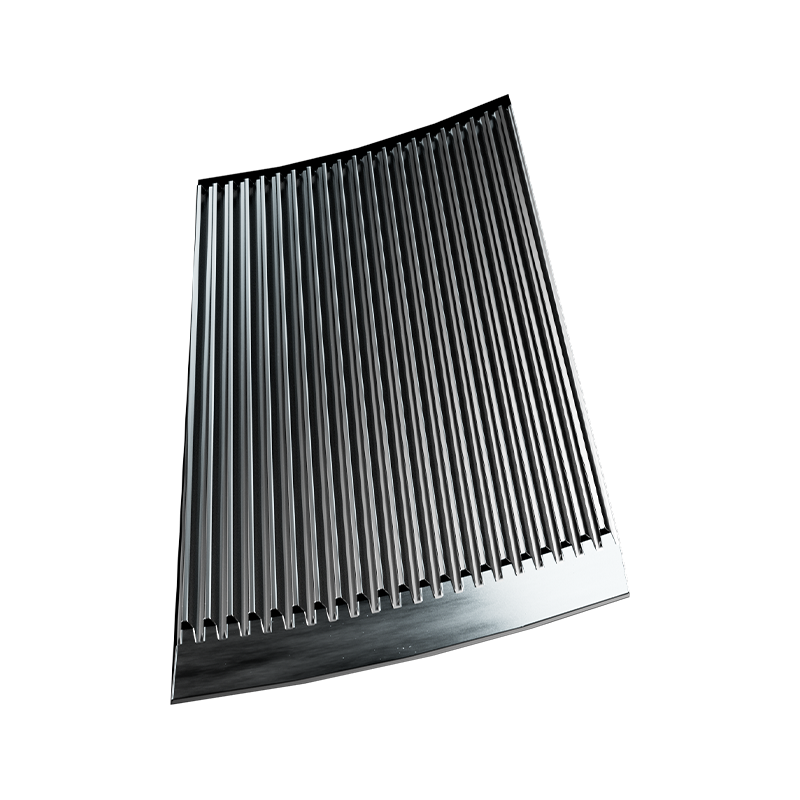
Disk tipi plastik öğütücüde PE malzemesi, dönen disk ile sabit disk arasındaki öğütme bölgesinden geçer.
Öğütme aralığı çok büyükse, bazı malzemeler yeterli öğütme etkisi alamadan öğütme bölgesini terk edebilir, bu da son tozdaki büyük boyutlu parçacıkların oranını artırabilir.
Ancak daha küçük taşlama aralığı her zaman daha iyi değildir.
Aşırı küçük bir boşluk sürtünmeyi, sıcaklık artışını, enerji tüketimini ve disk aşınmasını artırabilir.
Amaç, PE malzemesine, besleme koşuluna, hedef parçacık boyutuna ve üretim gereksinimlerine uygun, stabil bir öğütme aralığı oluşturmaktır.
Odak noktası mümkün olan en küçük boşluğun elde edilmesi değil, gerçek üretim için uygun ve istikrarlı tozlaştırma koşullarının sağlanması olmalıdır.
Disk ve Bıçak Aşınması Büyük Boyutlu Parçacıkları Artırabilir mi?

Taşlama bileşenleri tüm hizmet ömürleri boyunca tam olarak aynı çalışma geometrisini korumaz.
Çalışma kenarları yavaş yavaş aşındıkça gerçek taşlama koşulları değişebilir. Makine normal şekilde çalışmaya devam etse bile nihai tozdaki iri parçacıkların oranı giderek artabilir.
Bu nedenle aşınma yalnızca ekipmanın hâlâ çalışıp çalışmadığına göre değerlendirilmemelidir.
Karşılaştırmak daha faydalıdır:
-
Kaba kesir
-
Parçacık boyutu dağılımı
-
Verim
-
Güç tüketimi
-
Toz sıcaklığı
-
Taşlama boşluğu adjustments
Bu veriler çalışma süresi arttıkça sürekli değişiklik gösteriyorsa taşlama diskleri ve bıçakların durumu kontrol edilmelidir.
Temel soru, öğütme bileşenlerinin hala gerekli parçacık boyutu kontrolünü sağlayıp sağlayamayacağıdır.
Yem Parçacık Boyutu ve Besleme Stabilitesi Kaba Fraksiyonu Etkileyebilir mi?

Pülverizatöre giren PE malzemeleri, peletler, geri dönüştürülmüş malzeme, üretim hurdası ve önceden işlenmiş PE malzemesi gibi farklı formlara ve parçacık boyutlarına sahip olabilir.
Besleme partikül boyutundaki büyük değişiklikler öğütme yükünü değiştirebilir.
Besleme stabilitesi de aynı derecede önemlidir. Besleme hızı sürekli olarak dalgalanırsa toz haline getirme odasının içindeki malzeme yükü de değişecektir ve bu da verimi ve parçacık boyutu dağılımını etkileyebilir.
Bu nedenle yem partikül büyüklüğünün ve besleme hızının birlikte kontrol edilmesi gerekmektedir.
Stabil besleme, pulverizatörün daha tutarlı bir öğütme yükü ve parçacık boyutu dağılımını korumasına yardımcı olur.
Aşırı Sıcaklık Kaba Fraksiyonu Etkileyebilir mi?

PE, mekanik toz haline getirme sırasında sıcaklığa nispeten duyarlıdır.
Malzeme sıcaklığı çok yükselirse PE yumuşayabilir, bu da toz haline getirme işlemini daha az stabil hale getirir ve potansiyel olarak parçacık boyutu kontrolünü etkileyebilir.
Bu nedenle soğutma sisteminin amacı sadece mümkün olan en düşük sıcaklığı elde etmek değil, aynı zamanda uygun ve stabil işleme koşullarını sürdürmektir.
Malzeme ve ekipman konfigürasyonuna bağlı olarak hava soğutma, su soğutma veya her ikisinin bir kombinasyonu kullanılabilir.
Amaç, stabil toz haline getirme koşullarını ve tutarlı toz kalitesini korumaktır.
Yetersiz Eleme Verimliliği Son Tozda İri Parçacıklar Bırakabilir mi?

Evet. Bu, aşırı kaba parçacıkları teşhis ederken dikkate alınması gereken önemli bir faktördür.
Püskürtme işlemi zaten nispeten uygun bir parçacık boyutu dağılımı ürettiyse, ancak eleme sistemi büyük boyutlu parçacıkları etkili bir şekilde uzaklaştıramıyorsa, kaba parçacıklar nihai PE tozunda kalabilir.
Bu nedenle eleme sistemi tamamen ayrı bir aşama olarak ele alınmak yerine, genel toz haline getirme sürecinin bir parçası olarak değerlendirilmelidir.
PE Rotomolding Tozundaki İri Parçacıkları Nasıl Azaltabilirsiniz?
İri parçacıkları azaltmanın etkili yolu, birden fazla ekipman parametresini aynı anda değiştirmemektir.
Öncelikle kaba parçacıkların kaynağını belirleyin, ardından ilgili proses koşullarını ayarlayın ve sonuçları gerçek üretim verileriyle doğrulayın.
Pratik bir yaklaşım şudur:
Ölçü
Kaba fraksiyonu ve parçacık boyutu dağılımını ölçmek için tutarlı bir test yöntemi kullanın.
Kaynağı Belirleyin
Büyük boyutlu parçacıkların toz haline getirme sırasında mı oluştuğunu yoksa eleme sonrasında mı kaldığını belirleyin.
Ayarla
Test sonuçlarına göre ilgili toz haline getirme, besleme, soğutma veya eleme koşullarını kontrol edin.
Doğrula
Ayarlamadan önce ve sonra kaba fraksiyonu, parçacık boyutu dağılımını, verimi ve toz durumunu karşılaştırın.
Veriye dayalı bir yaklaşım, toz kalitesinin yalnızca görsel incelemeyle değerlendirilmesinden daha güvenilirdir.
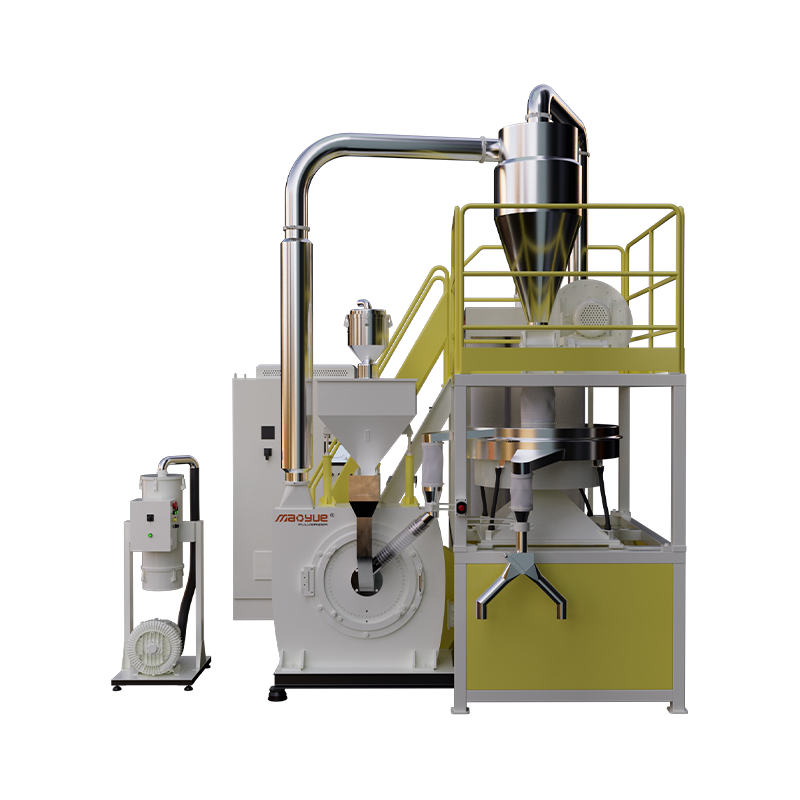
Kaba Parçacık Kontrolü için PE Pülverizatörü Nasıl Seçilir?
PE plastik öğütücüyü seçerken, motor gücü ve teorik verim tek başına makinenin büyük boyutlu parçacıkları etkili bir şekilde kontrol edip edemeyeceğini belirleyemez.
Daha pratik bir değerlendirme dört alana odaklanmalıdır.
Taşlama Kontrolü
Öğütme aralığının malzemeye ve hedef parçacık boyutuna göre ayarlanıp ayarlanamayacağını ve üretim sırasında tutarlı bir şekilde korunup korunamayacağını kontrol edin.
Taşlama Bileşeni Durumu
Taşlama diskleri ve bıçaklarının malzemesini, işleme hassasiyetini, ısıl işlemini ve aşınma durumunu değerlendirin.
Proses Kararlılığı
Besleme kontrolünü, soğutma koşullarını ve çalışma parametrelerinin izlenmesini göz önünde bulundurun.
Tarama ve Toplama
Tarama sisteminin büyük boyutlu parçacıkları etkili bir şekilde ayırıp ayıramadığını ve kararlı toz toplamayı sürdürüp sürdüremediğini kontrol edin.
Önemli soru şu:
PE öğütücü, sürekli üretim sırasında hedef parçacık boyutu aralığını ve kontrollü kaba fraksiyonu koruyabilir mi?
Mao Yue, PE Rotomolding Tozundaki Aşırı İri Parçacıkları Nasıl Teşhis Ediyor ve Çözüyor?
Müşteriler PE tozunda aşırı iri parçacıklarla karşılaştığında çözüm, yalnızca motor gücünü artırmakla veya tek bir ekipman parametresini değiştirmekle başlamamalıdır.
Adım 1, malzeme, toz haline getirme koşulları, parçacık boyutu dağılımı ve tarama sonuçları arasındaki ilişkinin kurulmasıdır.
Adım 1: Gerçek PE Malzemesini Test Edin
Malzeme testi gerektiğinde, Mao Yue toz haline getirme testleri için müşterinin gerçek PE malzemesini kullanabilir.
Test aşağıdaki bilgilere dayanarak yapılabilir:
-
PE malzeme türü
-
Mevcut besleme parçacık boyutu
-
Hedef toz parçacık boyutu
-
Gerekli verim
-
Günlük çalışma saatleri
-
Mevcut kaba parçacık sorunu
Bu, sorunun malzeme durumuyla mı, besleme koşullarıyla mı yoksa toz haline getirme işlemiyle mi ilgili olduğunu belirlemeye yardımcı olur.
Adım 2: Uygun Pülverizasyon Koşullarını Oluşturun
Toz haline getirme koşulları, yalnızca ekipmanın nominal motor gücüne göre seçilmek yerine, gerçek PE malzemesiyle eşleştirilmelidir.
Değerlendirme şunları içerebilir:
-
Taşlama boşluğu
-
Besleme koşulu
-
Soğutma koşulları
-
Taşlama yükü
-
Hedef parçacık boyutu
Amaç, gereksiz sürtünmeyi, sıcaklık artışını ve bileşen aşınmasını önlerken hedef parçacık boyutuna ulaşan kararlı toz haline getirme koşulları oluşturmaktır.
3. Adım: Tarama Sonuçlarını Kontrol Edin
Toz haline getirilmiş malzeme zaten nispeten uygun bir parçacık boyutu dağılımına sahipse ancak nihai toz hala çok fazla büyük boyutlu parçacık içeriyorsa, tarama prosesi daha fazla incelenmelidir.
Bu, asıl sorun eleme sisteminden kaynaklandığında öğütücünün tekrar tekrar ayarlanmasının önlenmesine yardımcı olur.
4. Adım: Sonuçları Üretim Verileriyle Doğrulayın
Proses ayarlamaları tamamlandıktan sonra sonuçların gerçek üretim verileri kullanılarak doğrulanması gerekir.
Aşağıdaki veriler karşılaştırılabilir:
-
Kaba kesir
-
Parçacık boyutu dağılımı
-
Verim
-
Toz sıcaklığı
-
Çalışma kararlılığı
Bu tam bir süreç döngüsü yaratır:
Gerçek Malzeme → Tozlaştırma Koşulları → Eleme → Partikül Boyutu Verileri → Proses Ayarlaması
Yalnızca ekipman spesifikasyon sayfasına göre bir pulverizatör seçmek yerine, ekipmanı ve prosesi bir bütün olarak gerçek toz gereksinimlerine göre değerlendirmek daha etkilidir.
Sonuç: İri Parçacık Kontrolü Bir Proses Kontrol Sorunudur
PE döner kalıplama tozundaki aşırı kaba parçacıklar, yalnızca tozun "yeterince ince olmaması" meselesi değildir.
Etkili kaba parçacık kontrolü, hedef parçacık boyutu, kontrollü iri parçacık ve üretim stabilitesi arasında bir denge korunurken hem toz haline getirme hem de eleme işlemlerinin dikkate alınmasını gerektirir.
Stabil bir PE döner kalıplama tozu üretim prosesi sonuçta aşağıdakileri başarmalıdır:
Hedef Parçacık Boyutu Kontrollü Kaba Fraksiyon Stable Production Consistent Powder Quality
PE Rotomolding Tozunuz Çok Fazla İri Parçacık İçeriyor mu?
PE döner kalıplama tozunuz çok fazla büyük boyutlu parçacık içeriyorsa Maoyue'ye gerçek üretim bilgilerinizi sağlayabilirsiniz.
Aşağıdakileri sağlamanızı öneririz:
-
PE malzeme türü
-
Mevcut besleme parçacık boyutu
-
Hedef toz parçacık boyutu
-
Gerekli verim
-
Varsa mevcut pülverizatör modeli
-
Varsa kaba parçacık veya parçacık boyutu test verileri
Zaten parçacık boyutu test verileriniz varsa, bunu yukarıdaki bilgilerle birlikte gönderebilirsiniz.
Tam test verileriniz yoksa PE malzemenizi, hedef toz parçacık boyutunu ve gerekli verimi sağlayabilirsiniz.
Mao Yue, gerçek malzeme ve üretim gereksinimlerinize göre toz haline getirme sürecini değerlendirebilir ve gerektiğinde malzeme testi düzenleyebilir.
Toz haline getirme çözümünüzü ve malzeme testinizi tartışmak için bize PE malzemenizi, hedef toz parçacık boyutunu ve gerekli verimi gönderin.