中文简体
Giriş: Kararlı Toz Parçacık Boyutu, Kararlı Bir Tozlaştırma Prosesiyle Başlar
Döndürerek kalıplama üretimi için PE tozu, yalnızca malzemenin yeterince ince öğütülmesi meselesi değildir.
PE döner kalıplama tozunun parçacık boyutu ve parçacık boyutu dağılımı, beslemeyi, taşımayı, kalıbın içindeki toz dağılımını, ısıtmayı, eritmeyi ve füzyonu etkileyebilir.
İri parçacıkların ve ince parçacıkların oranı partiler arasında değiştiğinde, tozun akışkanlığı, beslenmesi, kalıp dağılımı ve ısınma ve erime davranışı da etkilenebilir.
Peki PE döner kalıplama tozu parçacık boyutu neden tutarsız?
Bazı durumlarda tek bir faktörden kaynaklanmaz.
Pülverizatör disk aralığı, disk ve bıçak aşınması, besleme stabilitesi, hammadde özellikleri, öğütme sıcaklığı, eleme ve çalışma koşullarının tümü nihai toz parçacık boyutunu etkileyebilir.
Bu nedenle, PE işleyicileri ve döner kalıplama tozu üreticileri için temel soru, yalnızca bir pulverizatörün ince toz üretip üretemeyeceği değil, aynı zamanda toz haline getirme işleminin stabil kalıp kalamayacağı ve sürekli olarak hedef parçacık boyutu aralığında PE tozu üretip üretemeyeceğidir.
Bu nedenle ekipman tasarımı, proses kontrolü ve gerçek malzeme testi önemlidir.
PE Rotomolding Tozu Parçacık Boyutu Nedir?
Parçacık boyutu, PE malzemesinin toz haline getirilmesinden sonra üretilen bireysel toz parçacıklarının boyutunu ifade eder.
Ancak fiili üretimde PE tozunun kalitesi tek bir partikül büyüklüğü değerine göre değerlendirilemez.
Parçacık boyutu dağılımının da dikkate alınması gerekir. Toz içindeki farklı boyutlardaki parçacıkların oranını tanımlar.
Örneğin, bir toz yığını, hedefi karşılayan bir ortalama parçacık boyutuna sahip olabilirken, yine de çok fazla kaba parçacık veya aşırı ince parçacıklar içerebilir.
Bu nedenle basitçe şunu söylemek gerekir:
"Bu pülverizatör 40 meshlik toz üretebilir."
tozun kalitesini tam olarak açıklamaz.
Rotomolding uygulamaları için çeşitli faktörlerin bir arada dikkate alınması gerekir:
-
Hedef parçacık boyutu
-
Parçacık boyutu dağılımı
-
Kaba parçacık içeriği
-
Ceza içeriği
-
Toz akışkanlığı
-
Toz sıcaklığı
-
Besleme stabilitesi
-
Son başvuru koşulları
Bu nedenle, kararlı parçacık boyutu yalnızca bir öğütücü özelliği değildir. Genel üretim kalite kontrolünün bir parçasıdır.

PE Rotomolding Tozu Parçacık Boyutu Neden Tutarsız?
Üretim sırasında PE döner kalıplama tozu parçacık boyutundaki değişiklikler genellikle çeşitli faktörlerle ilişkili olabilir.
Kararsız Pülverizatör Disk Boşluğu
Dönen disk ile sabit disk arasındaki boşluk, toz haline getirme işlemini doğrudan etkiler.
Eğer boşluk çok büyükse malzeme yeterince toz haline getirilemeyebilir.
Boşluk çok küçükse, toz haline getirme yükünü ve sürtünmeyi artırabilir, bu da daha fazla ince parçaya ve daha yüksek sıcaklık artışına neden olabilir.
Daha da önemlisi, eğer işlem sırasında toz haline getirme aralığı değişirse, nihai toz parçacık boyutu da değişebilir.
Bu nedenle bir PE pülverizatörü güvenilir ve ayarlanabilir bir disk aralığı tasarımına sahip olmalıdır.
Sürekli üretim için aralığın bir kez ayarlanması yeterli değildir. Toz haline getirme koşullarının hammadde ve üretim hedefine uygun kalması ve gerektiğinde boşluğun ayarlanabilmesi gerekir.
Disk ve Bıçak Aşınması
Bir plastik öğütücünün çekirdek öğütücü bileşenleri, çalışma sırasında sürekli sürtünmeye ve mekanik kuvvetlere maruz kalır.
Çalışma süresi arttıkça disklerin ve bıçakların çalışma yüzeyleri giderek aşınır ve orijinal geometrileri değişebilir.
Bu şunları etkileyebilir:
-
Toz haline getirme verimliliği
-
Malzeme kalma süresi
-
Toz parçacık boyutu
-
Parçacık şekli
-
Enerji tüketimi
-
Sıcaklık artışı
Yeni bir makine hedef tozu tutarlı bir şekilde üretebilirken, uzun süreli çalışma sonrasında toz performansı değişebilir.
Bu nedenle disk ve bıçak aşınması parçacık boyutu stabilitesi ile birlikte değerlendirilmelidir.
Anahtar soru basitçe şu değil:
“Bıçağın sertliği nedir?”
Daha önemli bir soru ise şu:
"Ekipman sürekli üretimden sonra stabil toz haline getirme koşullarını ve hedef toz spesifikasyonunu koruyabilir mi?"
Bıçak malzemesi, ısıl işlem, işleme doğruluğu, dinamik dengeleme ve bakımın önemli olmasının nedeni budur.
Dengesiz Besleme, Pulverizasyon Yükünde Dalgalanmalara Neden Olur
Pülverizatörün kendisi uygun şekilde ayarlanmış olsa bile dengesiz besleme, nihai tozda dalgalanmalara neden olabilir.
Öğütme haznesine aniden çok fazla malzeme girerse, toz haline getirme yükü hızla artabilir.
İlerleme hızı aniden düşerse ekipman farklı bir yük koşulunda çalışacaktır.
Bu değişiklikler şunları etkileyebilir:
-
Toz haline getirme verimliliği
-
Malzeme kalma süresi
-
Sıcaklık
-
Parçacık boyutu dağılımı
-
Gerçek çıktı
Bu nedenle, PE döner kalıplama tozu üretimi için stabil besleme aynı zamanda parçacık boyutu kontrolünün bir parçasıdır.
Stabil bir besleme sistemi, toz haline getirme haznesine daha sürekli ve kontrol edilebilir bir malzeme akışının korunmasına yardımcı olur.
Farklı PE Hammaddeleri Farklı Özelliklere Sahiptir
Farklı PE hammaddelerinin toz haline getirme sırasında mutlaka aynı şekilde davranması gerekmez.
PE malzemeleri şu açılardan farklılık gösterebilir:
-
Sertlik
-
Erime özellikleri
-
Orijinal parçacık boyutu
-
Nem veya kirletici maddeler
-
İlave içerik
-
Malzeme sıcaklığı
-
Yığın yoğunluğu
PE peletleri, geri dönüştürülmüş PE, film kenar kesimi ve üretim atıkları da farklı toz haline getirme koşulları gerektirebilir.
Bu nedenle, tüm PE malzemeleri için tam olarak aynı ekipman ayarlarının kullanılması, mutlaka aynı toz sonuçlarını üretmez.
Daha güvenilir bir yaklaşım, gerçek malzemeyi test etmek ve ardından uygun toz haline getirme parametrelerini belirlemektir.
Aşırı Öğütme Sıcaklığı Tozun Durumunu Etkileyebilir
PE, yüksek hızlı mekanik tozlaştırma sırasında sürtünme yoluyla ısı üretir.
Sıcaklık çok yükselirse PE yumuşayabilir, bu da malzemenin istenen öğütme davranışını korumasını zorlaştırabilir.
Malzeme ve çalışma koşullarına bağlı olarak aşırı sıcaklık aşağıdakilere neden olabilir:
-
Toz aglomerasyonu
-
Tel çekme veya malzeme yapışması
-
Azaltılmış akışkanlık
-
Tutarsız parçacık boyutu
-
Azaltılmış tarama verimliliği
Bu nedenle sıcaklık kontrolü parçacık boyutu kontrolüyle birlikte düşünülmelidir.
Soğutma, her parçacık boyutu sorununa bir çözüm değildir ancak istikrarlı bir PE toz haline getirme işleminin sürdürülmesinin önemli bir parçası olabilir.
Tarama Nihai Parçacık Boyutu Dağılımını Etkiler
Pulverizasyon tek başına otomatik olarak kararlı bir nihai parçacık boyutu dağılımı üretmez.
Tarama aşaması, nihai toz ürüne hangi parçacıkların gireceğini belirler.
Eleme koşulları değişirse, nihai tozdaki kaba parçacıkların ve ince tanelerin oranı da değişebilir.
Bu nedenle eksiksiz bir PE tozu üretim sistemi şunları dikkate almalıdır:
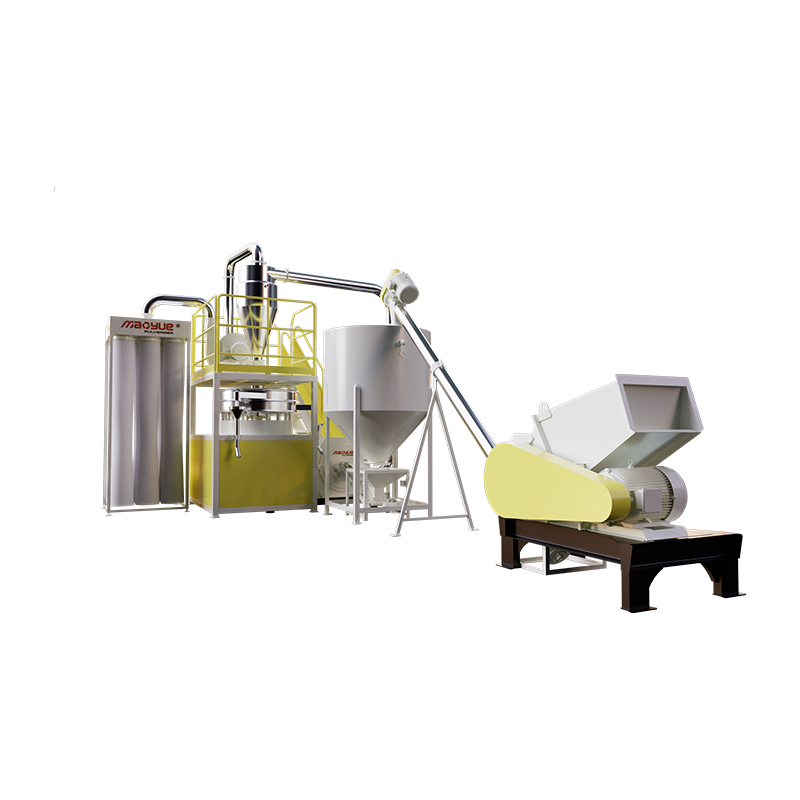
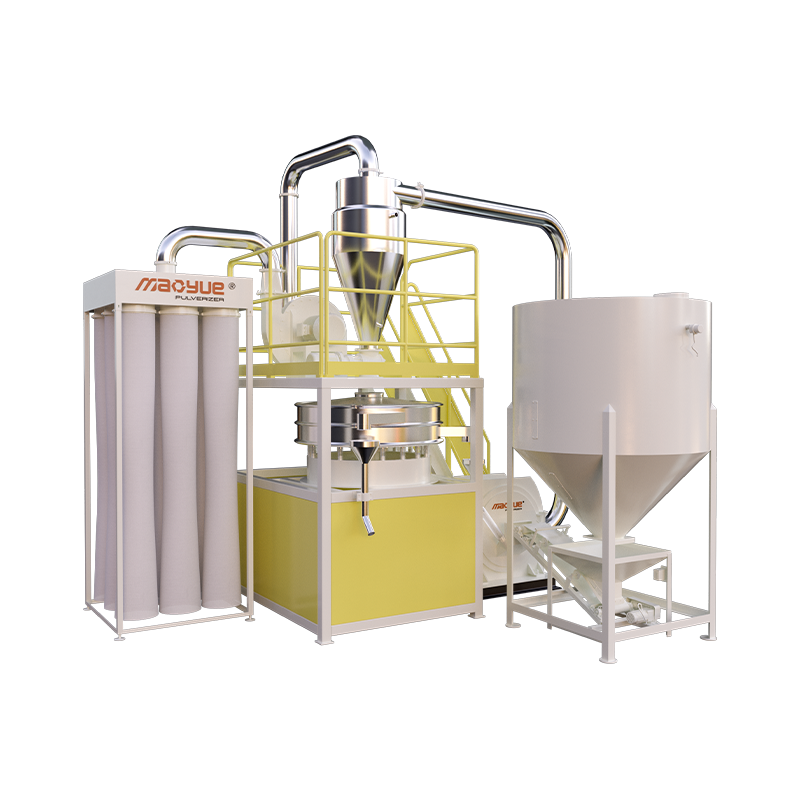
Besleme → Toz haline getirme → Soğutma → Eleme → Toz Toplama
yalnızca öğütücünün kendisine odaklanmak yerine.
PE Toz Parçacık Boyutu Sorun Giderme Kılavuzu
Üretim sırasında parçacık boyutu değiştiğinde atılacak adımlardan biri, sürecin hangi bölümünün bu değişikliğe neden olduğunu belirlemektir.
Bu sorun giderme yaklaşımı, varyasyonun toz haline getirme, besleme, soğutma veya eleme aşamasından gelip gelmediğini belirlemenize yardımcı olabilir.
PE Rotomolding Tozu Parçacık Boyutu Kararlılığı Nasıl Geliştirilir
Potansiyel nedenler belirlendikten sonra parçacık boyutunu kontrol etme yöntemleri daha net hale gelir.
Pülverizatör Disk Boşluğunu Kontrol Edin

Sabit ve ayarlanabilir bir disk aralığı, PE hammaddesine, besleme partikül boyutuna, hedef toz boyutuna ve gerekli çıktıya göre ayarlanabilir. Sadece daha küçük bir boşluğun peşinden koşmayın; amaç sürekli olarak hedef parçacık boyutuna ulaşmak olmalıdır.
Aşınmaya Dirençli Pülverizasyon Bileşenleri Kullanın

Diskleri ve bıçakları aşınma açısından düzenli olarak inceleyin ve gerektiğinde bakımını yapın veya değiştirin.
Stabil Malzeme Beslemesini Koruyun

Hammadde ve üretim gereksinimlerine bağlı olarak, toz haline getirme odasına sabit bir malzeme akışı sağlamak için otomatik, titreşimli, dikey, vakumlu veya demir giderme besleme sistemleri kullanılabilir.
Pulverizasyon Sıcaklığını Kontrol Edin

Malzemeye ve gerekli çıktıya göre hava soğutmayı, suyla soğutmayı veya havayla su soğutmayı seçin ve çalışma sıcaklığını izleyin.
Nihai Tozu Eleme Yoluyla Kontrol Edin

Nihai toz, yalnızca toz haline getirme odasından doğrudan çıkan toza dayanmak yerine eleme sonrasında değerlendirilmelidir.
Tarama şunları ayırmaya yardımcı olabilir:
-
Kaba parçacıklar
-
Hedef boyutlu parçacıklar
-
Aşırı para cezaları
Bu, nihai tozun parçacık boyutu dağılımının daha da kontrol edilmesine yardımcı olur.
Hedef toz boyutuna ve son uygulamaya göre uygun elek spesifikasyonu belirlenmelidir.
40 Mesh PE Toz Kalitesini Tanımlamak İçin Yeterli mi?
“Makineniz 40 meshlik toz üretebilir mi?”
Bu, müşterilerin bir PE pülverizatörü seçerken sıkça sorduğu bir sorudur.
Soru önemlidir ancak 40 mesh tek başına toz kalitesini tam olarak tanımlamaz.
İki tozun her ikisi de 40 ağ gözü olarak tanımlanabilirken, gerçek parçacık boyutu dağılımları farklı olabilir.
Örneğin, bir toz daha yüksek oranda kaba parçacıklar içerebilirken, diğeri daha fazla ince parçacıklar içerebilir.
Bu nedenle PE tozu birden fazla parametreye göre değerlendirilmelidir:
Bu yaklaşım, PE tozunun tek bir ağ spesifikasyonunun karşılaştırılmasından daha pratik bir değerlendirmesini sağlar.
40 meshlik PE döner kalıplama tozuna mı ihtiyacınız var?
Yalnızca gözenek boyutuna dayalı bir pülverizatör seçmeyin. Test için bize PE malzemenizi ve hedef parçacık boyutunu gönderin.
Mao Yue, PE Rotomolding Tozu Parçacık Boyutu Tutarsızlığını Nasıl Ele Alır?
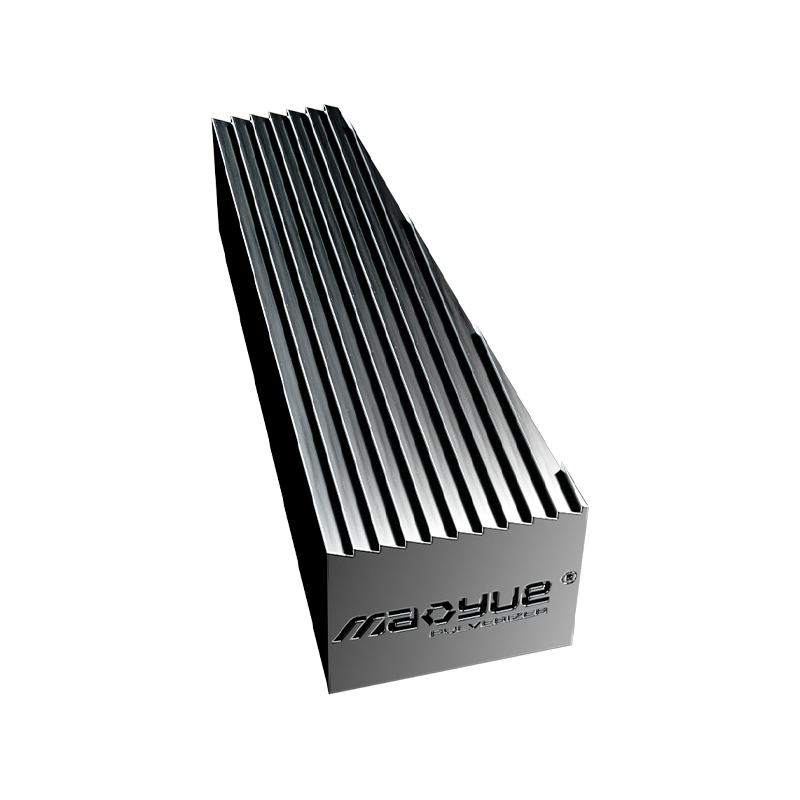
Çekirdek Pülverizasyon Bileşenlerinin Şirket İçi Üretimi

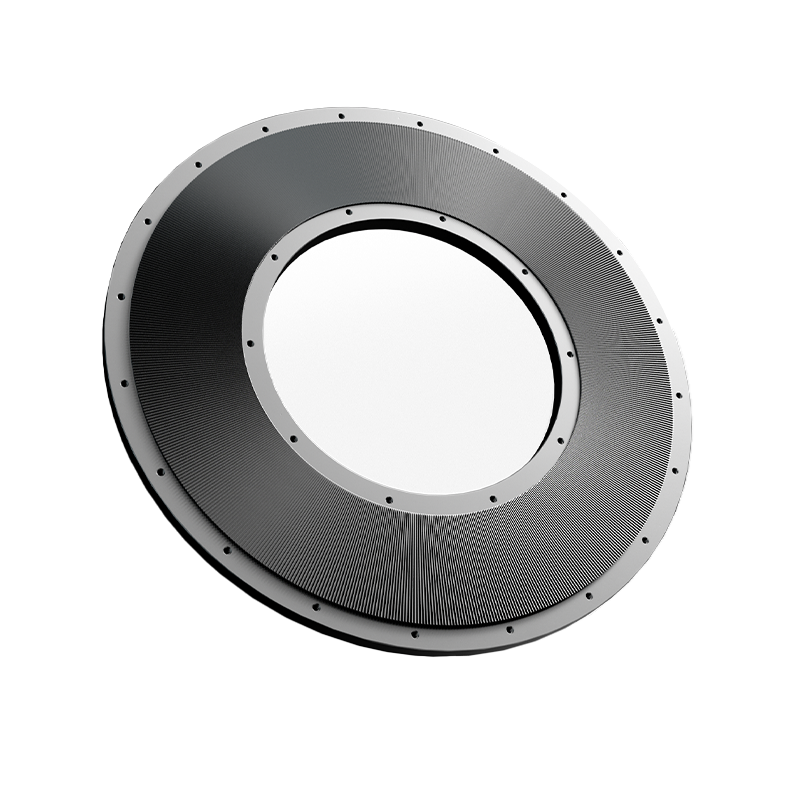
Mao Yue, kalıp geliştirme, işleme, kenar işleme ve denetim üzerinde kontrol sahibi olarak kendi pulverizatör disklerini ve bıçaklarını üretiyor. Bu, çekirdek öğütme bileşenlerinin işleme doğruluğunun ve çalışma geometrisinin korunmasına yardımcı olur.
Hassas İşleme ve Dinamik Dengeleme
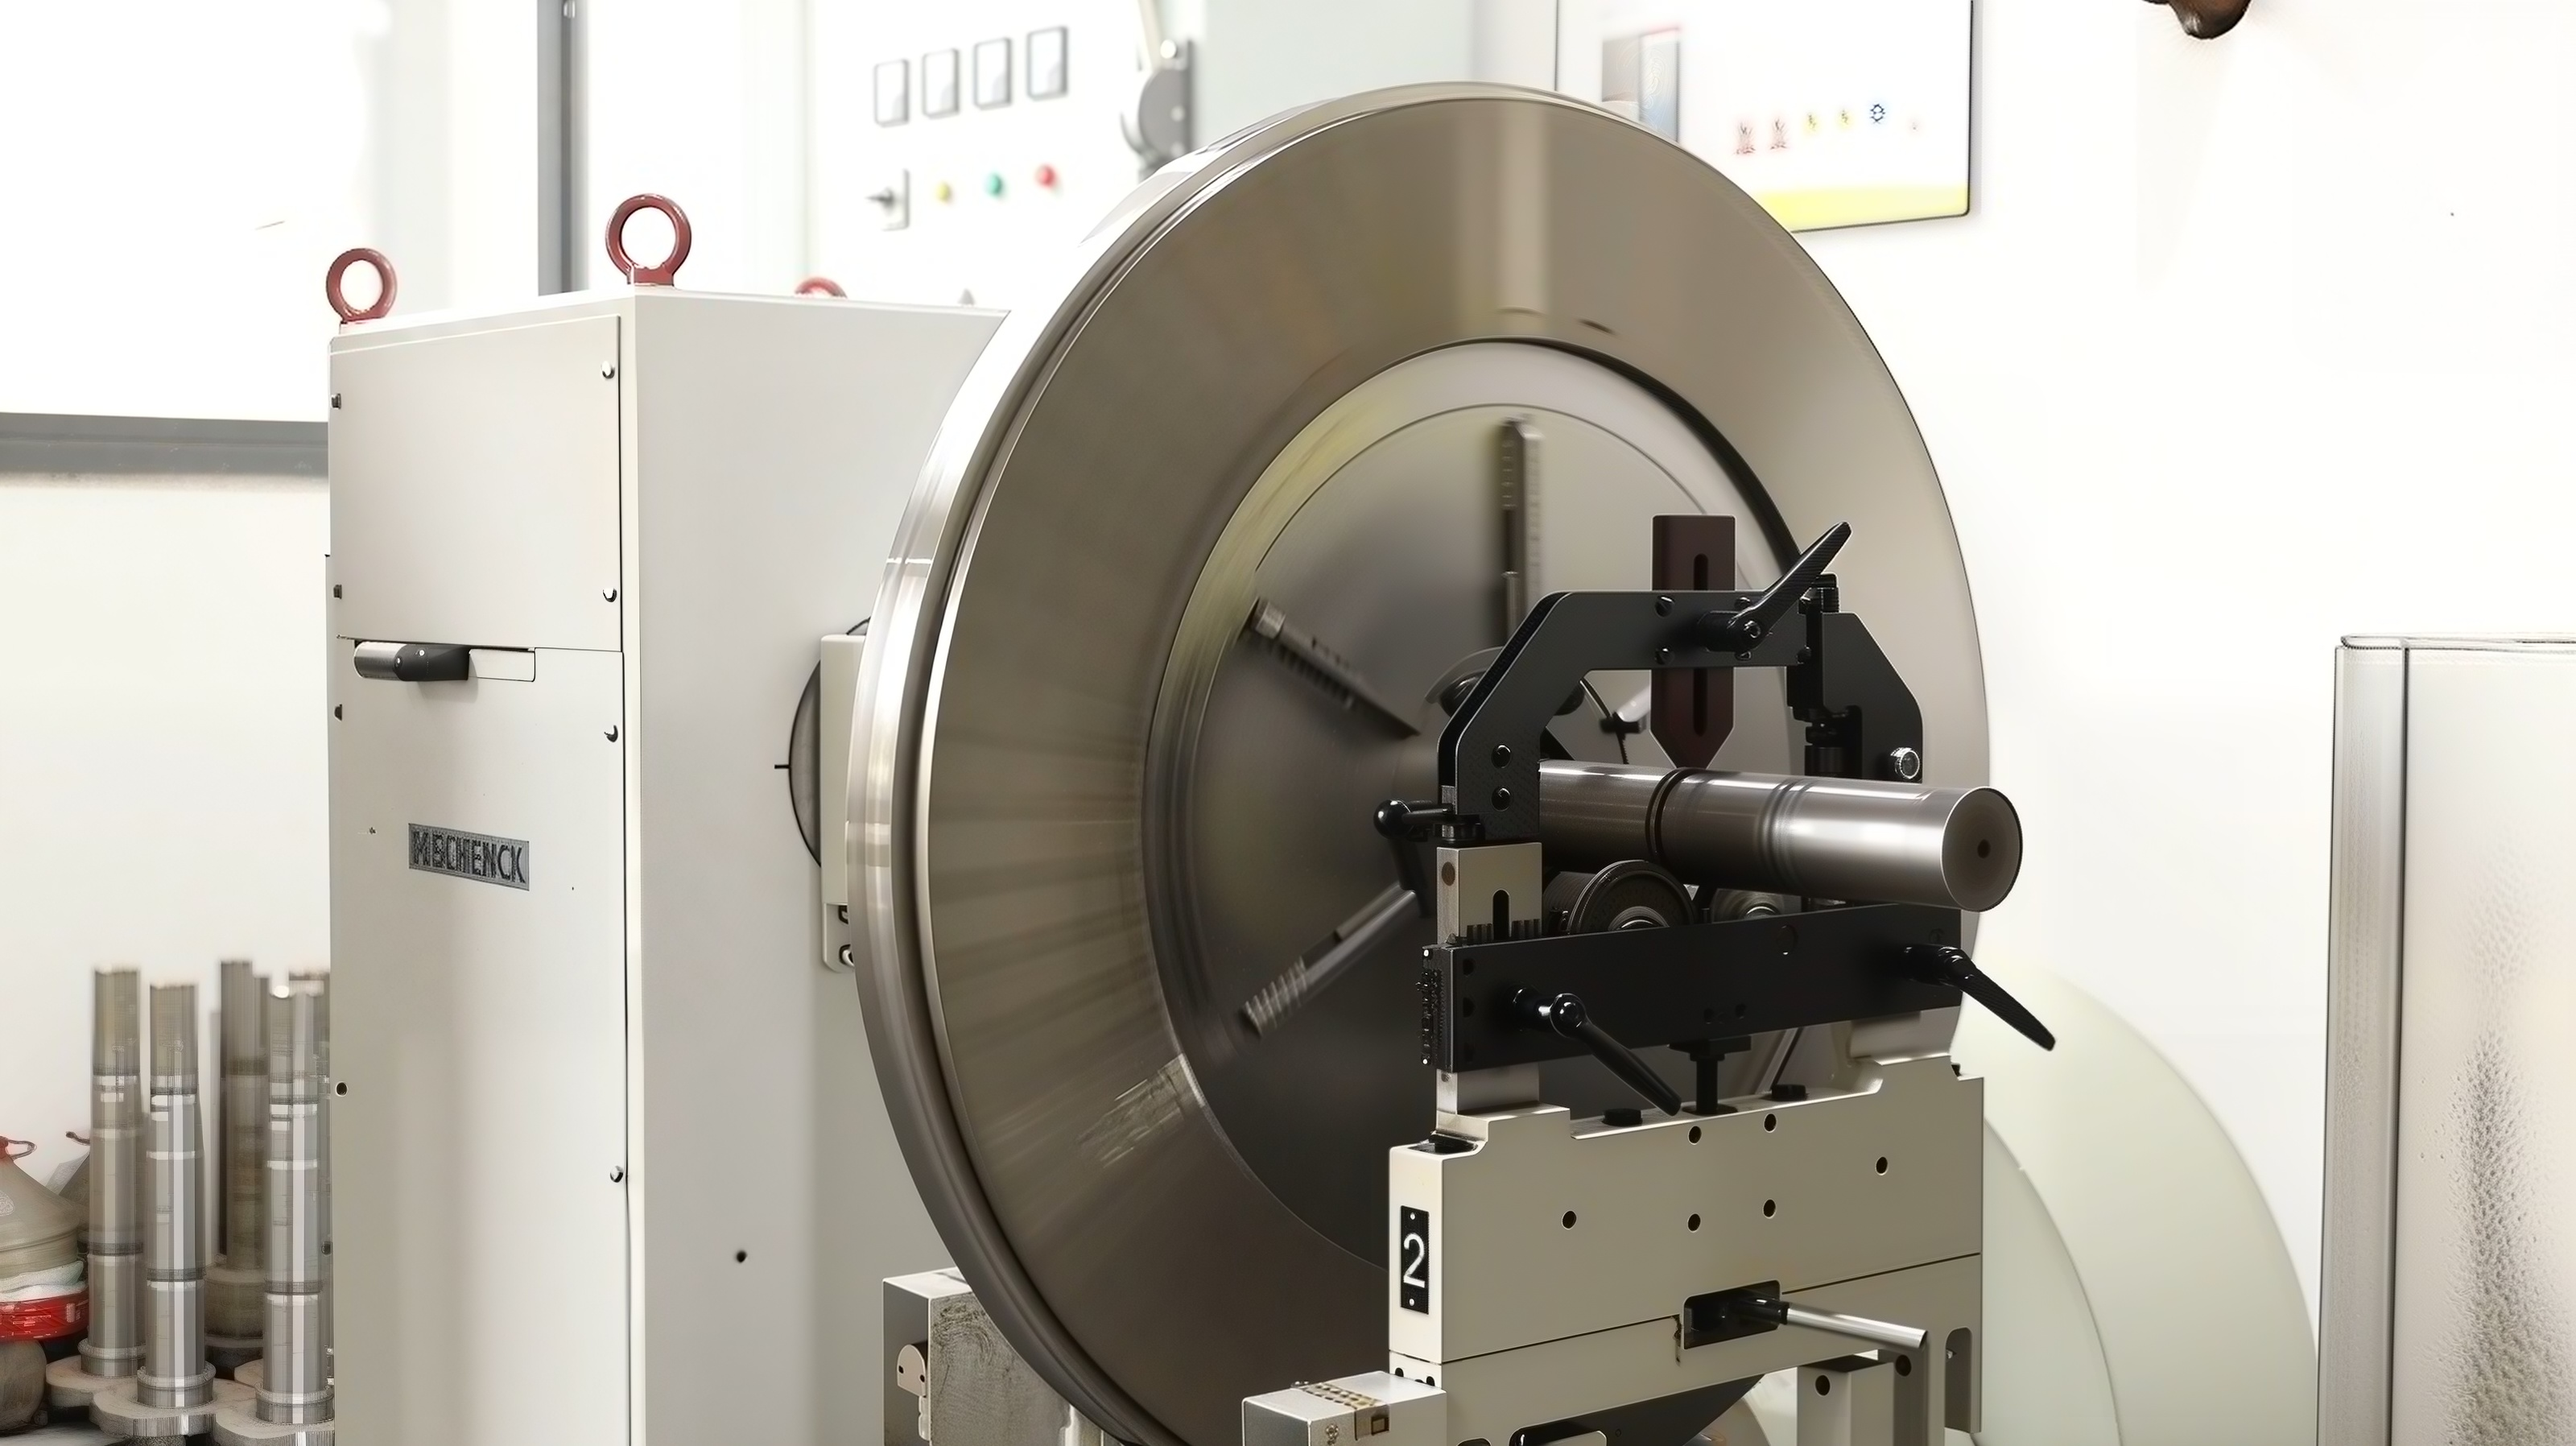
Pülverizatör disklerinin yüksek hızlı çalışma sırasında sabit geometri ve dengeyi koruması gerekir. Mao Yue, çalışma değişkenliğini azaltmak ve istikrarlı toz haline getirme koşullarının korunmasına yardımcı olmak için hassas işleme ve dinamik dengeleme kullanıyor.
Tek Bir Parametreyi Değil, Tüm Süreci Kontrol Edin
Mao Yue, ekipmanı yalnızca disk çapına, motor gücüne veya hedef ağ boyutuna göre seçmiyor. Bunun yerine toz haline getirme işleminin tamamı besleme, disk aralığı, bileşen durumu, sıcaklık, eleme ve gerçek malzeme testine göre değerlendirilir.
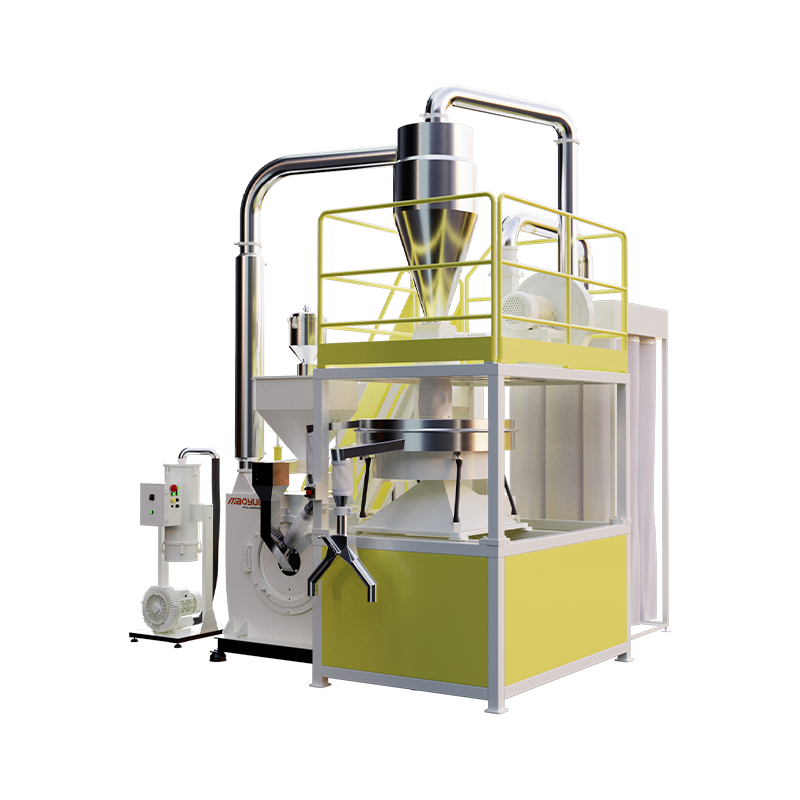
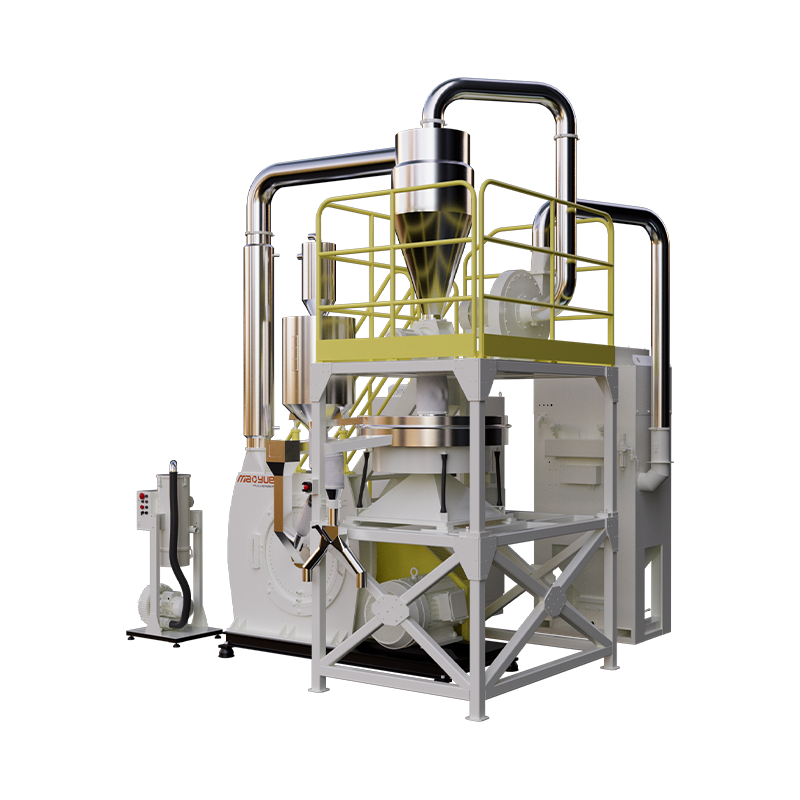
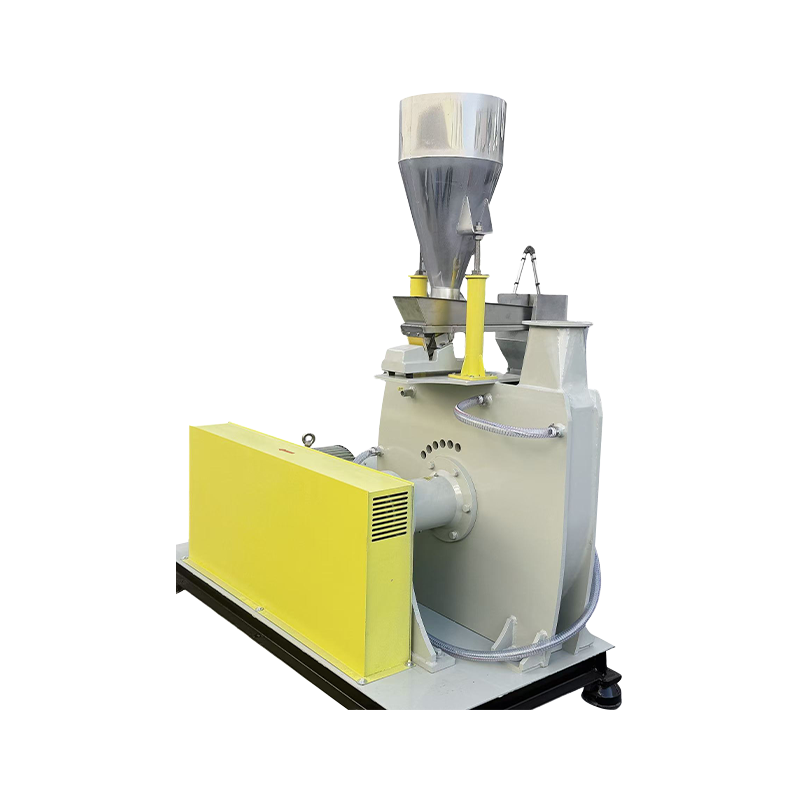
Mao Yue PE Pülverizatörü: Tüm Sistemde Toz Stabilitesinin Kontrol Edilmesi
Mao Yue, tek bir öğütücü parametresine değil, PE öğütme işleminin tamamına odaklanıyor.
Proje gereksinimlerine bağlı olarak sistem aşağıdakileri entegre edebilir:
Besleme → Demir Giderme → Tozlaştırma → Hava/Su Soğutma → Eleme → Siklon Ayırma → Toz Toplama → Toz Toplama

Pulverizatörü Seçmeden Önce Neden Gerçek PE Malzemesini Test Etmelisiniz?
Farklı PE hammaddeleri toz haline getirme işlemi sırasında farklı davranabilir. Sonuç olarak aynı ekipman konfigürasyonu farklı malzemelerle farklı sonuçlar üretebilir.
Nihai ekipman seçiminden önce gerçek malzemenin test edilmesi, toz haline getirme performansını ve çalışma koşullarını değerlendirmenin daha doğrudan bir yolunu sağlar.
Mao Yue, PE malzemenizi aşağıdaki bilgilere dayanarak test edebilir ve değerlendirebilir:
-
PE malzemesi ve besleme parçacık boyutu
-
Toz ağını veya parçacık boyutunu hedefleyin
-
Gerekli çıktı
-
Günlük çalışma saatleri
-
Son döner kalıplama uygulaması
-
Güncel tozla ilgili sorunlar
Test aşağıdakilere odaklanmaktadır:
-
Toz inceliği ve parçacık boyutu dağılımı
-
Üretim kapasitesi
-
Sıcaklık artışı
-
Besleme performansı
-
Toz toplama performansı
Test sonuçlarına göre daha uygun bir pulverizatör konfigürasyonu, soğutma yöntemi ve çalışma koşulları belirlenebilir.
Geri dönüştürülmüş PE ve özelliklerinde önemli farklılıklar bulunan malzemeler için gerçek malzeme testi özellikle yararlı olabilir.
Sıkça Sorulan Sorular
Daha İnce PE Rotomolding Tozu Her Zaman Daha mı İyidir?
Hayır. Uygun toz parçacık boyutu ham maddeye, işleme koşullarına, kalıba ve son uygulamaya bağlıdır. Önemli olan, yalnızca daha ince toz üretmek yerine, uygulama gereksinimlerini karşılayan kararlı bir parçacık boyutu dağılımına ulaşmaktır.
Bıçak Aşınması PE Toz Parçacık Boyutunu Etkileyebilir mi?
Evet. Bıçakların ve disklerin aşınması çalışma geometrisini değiştirebilir ve bu da toz haline getirme verimliliğini ve nihai toz parçacık boyutunu kademeli olarak etkileyebilir.
PE Pulverizasyonu Sırasında Sıcaklığı Nasıl Kontrol Edebilirim?
Soğutma kapasitesi ham maddeye ve gerekli çıktıya uygun olmalıdır. Gerçek üretim koşullarına bağlı olarak hava soğutma, su soğutma veya hava su soğutma kullanılabilir.
Doğru PE Pülverizatörünü Nasıl Seçerim?
Gerçek hammadde, hedef parçacık boyutu, gerekli çıktı, çalışma saatleri ve son uygulama ile başlayın. Nihai ekipman seçiminden önce gerçek malzemenin test edilmesi, doğru pülverizatörün seçilmesi için daha güvenilir bir temel sağlayabilir.
Mao Yue PE Malzememi Test Edebilir mi?
Evet. Bir PE malzeme numunesi, hedef toz parçacık boyutu, gerekli çıktı, günlük çalışma saatleri ve son uygulamayı sağlayabilirsiniz. Mao Yue, toz haline getirme performansını değerlendirmek ve uygun ekipman konfigürasyonunu tartışmak için gerçek malzemeyi test edebilir.
PE Rotomolding Tozunda Daha İri Parçacıkların Sebebi Nedir?
Yaygın nedenler arasında aşırı disk boşluğu, disk veya bıçak aşınması, besleme koşullarındaki değişiklikler ve eleme koşullarındaki değişiklikler yer alır. Nedeni üretim süresi, toz kalitesindeki değişiklikler ve ekipmanın çalışma koşulları dikkate alınarak belirlenmelidir.
PE Rotomolding Toz Parçacık Boyutunuz Sabit mi?
PE döner kalıplama tozunuzda partiden partiye değişiklik, aşırı kaba parçacıklar, aşırı ince taneler, kararsız besleme veya çıktı dalgalanmaları görülüyorsa, sorun tozun kendisi olmayabilir.
Daha önemli soru şu:
Parçacık büyüklüğü değişimi toz haline getirme prosesinde nerede meydana gelir?
Şunları değerlendirebiliriz:
-
Hedef ağ boyutu
-
Hammadde özellikleri
-
Gerekli çıktı
-
Soğutma yöntemi
-
Pülverizatör konfigürasyonu
-
Gerçek malzeme testi
Mao Yue, gerçek PE malzemenizi test edebilir, öğütme sürecini değerlendirebilir ve test sonuçlarına göre uygun bir PE öğütücü konfigürasyonunu tartışabilir.
Stabil döner kalıplama tozu üretebilen bir PE pulverizatörü mü arıyorsunuz? Nihai ekipman seçiminden önce gerçek malzemenizi test edin.