中文简体
Farklı renkteki malzemeleri işlemek için aynı masterbatch pulverizatörü kullanıldığında, önceki üretim partisinden kalan toz sonraki partiye karışarak renklerin çapraz kontaminasyonuna neden olabilir.
Bu sorun özellikle siyah masterbatch gibi koyu renkli malzemelerden beyaz veya açık renkli malzemelere geçişte fark edilir. Az miktarda artık pigment bile renk tutarlılığını etkileyebilir, spesifikasyon dışı toz miktarını artırabilir ve üretim değişim süresini uzatabilir.
Ancak çapraz renk bulaşması yalnızca öğütme haznesinin içinde meydana gelmez. Besleme, taşıma, eleme ve toplama sistemlerinde de artık toz kalabilir. Bu nedenle, renk kirliliğinin azaltılması, tüm işlem yolu boyunca malzeme kalıntılarının kontrol edilmesini ve temizleme etkinliğinin uygun testlerle doğrulanmasını gerektirir.
Bu makalede, masterbatch toz haline getirme sırasında renk çapraz kontaminasyonunun ana nedenleri, denetlenecek önemli alanlar, pratik renk değiştirme yöntemleri ve Maoyue'nin, gerçek malzeme testi ve ekipman konfigürasyonu değerlendirmesi yoluyla müşterilerin çok renkli üretim için toz haline getirme çözümlerini değerlendirmesine nasıl yardımcı olduğu açıklanmaktadır.
Masterbatch Püskürtme Sırasında Neden Renklerde Çapraz Bulaşma Oluşur?
Çapraz renk kontaminasyonu genellikle ekipman içinde kalan malzeme, malzemenin yapışması ve renk değişimleri sırasında eksik temizlik ile ilişkilendirilir.
Önceki parti boşaltıldıktan sonra bile sistemin içinde bir miktar toz kalabilir ve bir sonraki üretim çalışması sırasında malzeme akışına yeniden girebilir.
Üç ana sebep var.
Ekipmanın İçinde Toz Kalıntısı Kaldı
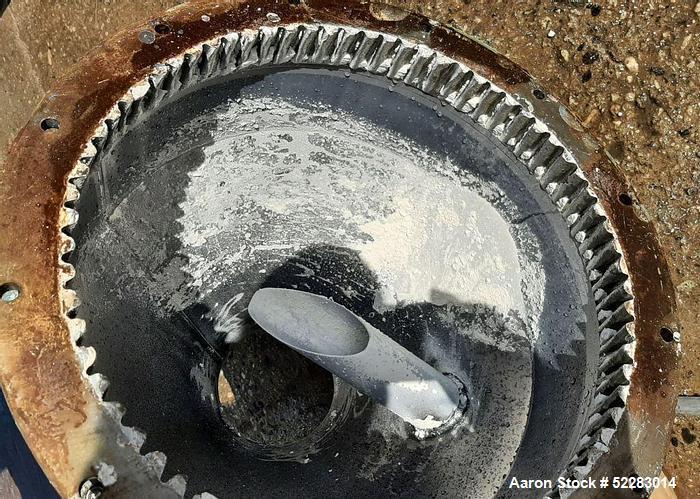
Toz haline getirme sırasında ekipman bağlantılarının, malzeme akışı ölü bölgelerinin ve tamamen boşaltılması zor olan diğer alanların çevresinde bir miktar toz birikebilir.
Bu kalıntılar normal deşarjla tamamen giderilemeyebilir. Bir sonraki parti sisteme girdiğinde, hava akışı, titreşim ve malzeme hareketi, kalan tozun üretim sürecine geri salınmasına neden olarak çapraz renk kontaminasyonuna neden olabilir.
Malzeme Ekipman Yüzeylerine Yapışır
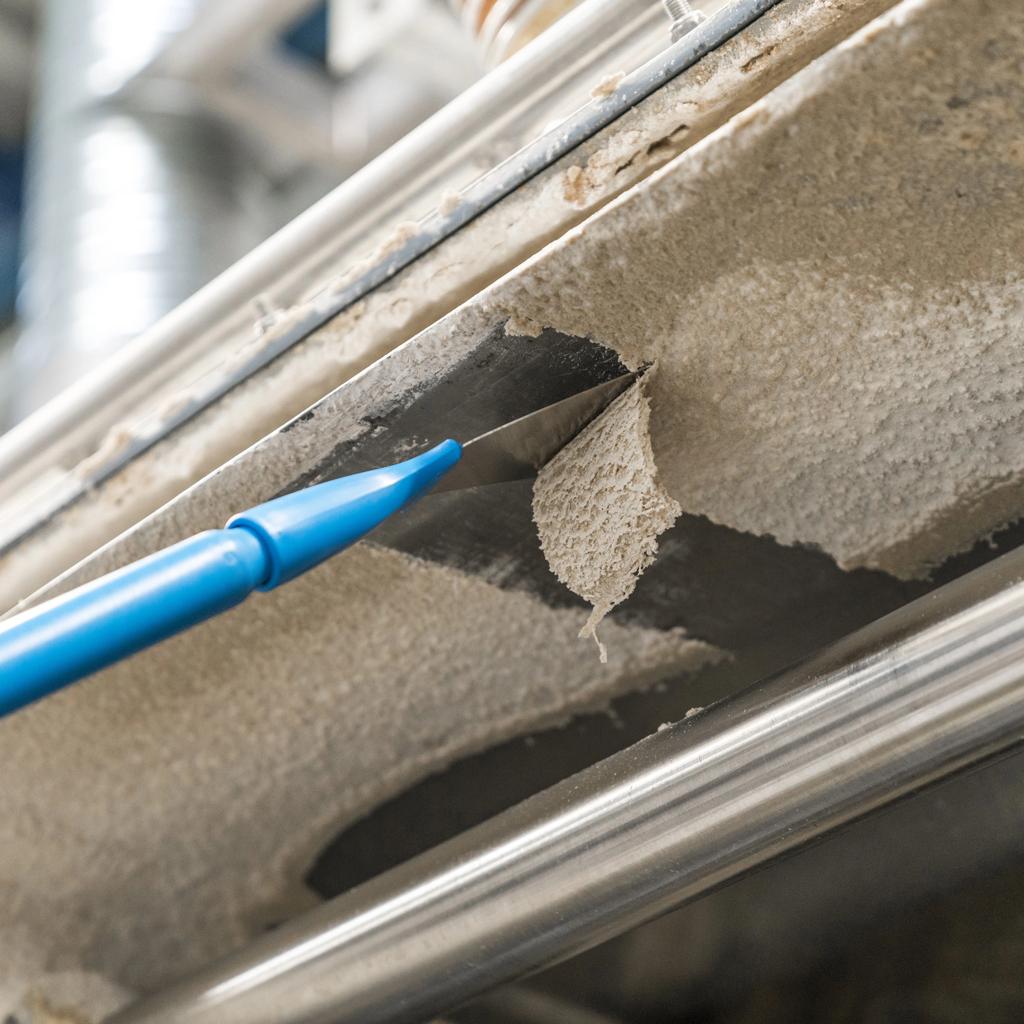
Farklı masterbatch formülasyonları, toz haline getirme sırasındaki davranışlarını etkileyen polimer taşıyıcılar, pigmentler, dolgu maddeleri ve katkı maddeleri içerir.
Bazı sıcaklığa duyarlı formülasyonlar için sürtünme ısısı, polimer taşıyıcının yumuşamasına veya yapışkan hale gelmesine neden olarak malzemenin taşlama disklerine ve hazne yüzeylerine yapışmasına neden olabilir.
Gevşek tozla karşılaştırıldığında, bu yapışmış kalıntıların çıkarılması genellikle daha zordur.
Temizlik Prosedürleri Sistemde Kalan Malzemeyi Göz ardı Eder
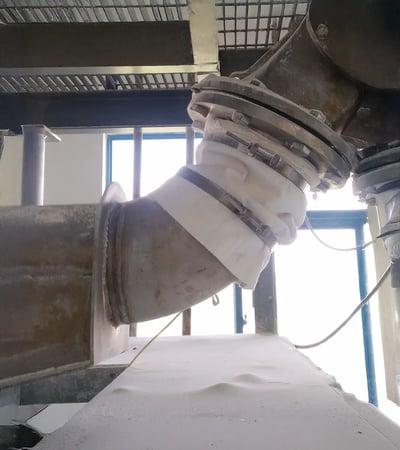
Öğütme odası temizlendikten sonra bile önceki partiden gelen toz, taşıma borularında, siklon ayırıcılarda, eleklerde ve toz toplama bileşenlerinde kalabilir.
Temizlik sırasında bu alanların gözden kaçırılması durumunda, kalan toz bir sonraki üretim partisine girerek kirlenmeye neden olabilir.
Masterbatch Renk Değişimlerinde Hangi Alanlar Kontrol Edilmelidir?
Renk değiştirmeden önce, beslemeden nihai toz toplamaya kadar tüm işleme yolu boyunca potansiyel malzeme birikme noktaları incelenmelidir.
Denetim yalnızca görünür kalıntılara odaklanmamalıdır. Ayrıca tozun sıkışıp kalabileceği ve bir sonraki üretim partisi sırasında açığa çıkabileceği alanlara da özellikle dikkat edilmelidir.
Masterbatch Püskürtme Sırasında Renk Çapraz Kontaminasyonu Nasıl Azaltılır?
Renklerin çapraz kirlenmesini azaltmak, tek bir önlem yerine üretim planlama, komple sistem temizliği, ekipman bakımı ve uygun bileşen konfigürasyonunun bir kombinasyonunu gerektirir.
Renk Üretim Sıralarını Uygun Şekilde Düzenleyin
Üretim koşullarının izin verdiği durumlarda, malzemeleri açık renklerden koyu renklere doğru işlemek, genellikle artık pigmentlerin neden olduğu gözle görülür renk farklılıkları riskini azaltabilir.
Örneğin, beyazdan siyah masterbatch'e geçişin, siyahtan beyaza geçişe göre fark edilebilir renk kirliliği yaratma olasılığı genellikle daha düşüktür.
Ancak üretim sıralamasında yalnızca renk yoğunluğuna dayanmak yerine polimer taşıyıcı uyumluluğu, katkı maddeleri ve ürün kalitesi gereklilikleri de dikkate alınmalıdır.
Önerilen Yaklaşım: Uyumlu formülasyonlara ve benzer kontaminasyon hassasiyetine sahip malzemeleri üretim sıralarına göre gruplayın. Özellikle koyu renklerden açık renklere geçiş yaparken, yüksek riskli geçişler için daha sıkı temizlik ve doğrulama prosedürleri uygulayın.
Tüm Malzeme Akış Yolunun Temizlenmesi
Renk değiştirme temizliği, beslemeden son toz toplamaya kadar malzemeyle temas eden tüm alanları kapsamalıdır.
Temizlemeden önce ekipman, uygun enerji izolasyon önlemleri uygulanarak belirlenmiş prosedürlere göre kapatılmalıdır. Öğütme odasının açılmasını veya bileşenlerin çıkarılmasını gerektiren işlemler, ekipman bakım gereksinimlerine uygun olarak eğitimli personel tarafından gerçekleştirilmelidir.
Temizleme yöntemleri ekipman yapısına ve toz özelliklerine göre seçilmelidir. İnce tozların havaya karışmasını önlemek için basınçlı havanın kontrolsüz kullanımından kaçınılmalıdır.
Plastik tozların yanıcı bir toz atmosferi oluşturabileceği durumlarda, temizlik ekipmanı ve prosedürleri geçerli güvenlik gerekliliklerine uygun olmalıdır.
Önerilen Yaklaşım: Tüm malzeme akış yolunu kapsayan bir renk değişimi temizleme kontrol listesi oluşturun. Temizleme etkinliğini yalnızca öğütme haznesinin görünür durumuna göre değerlendirmek yerine, her alan için temizleme yöntemini ve denetim gerekliliklerini tanımlayın.
Taşlama Diskinin Durumunu ve Malzeme Yapışmasını Kontrol Edin

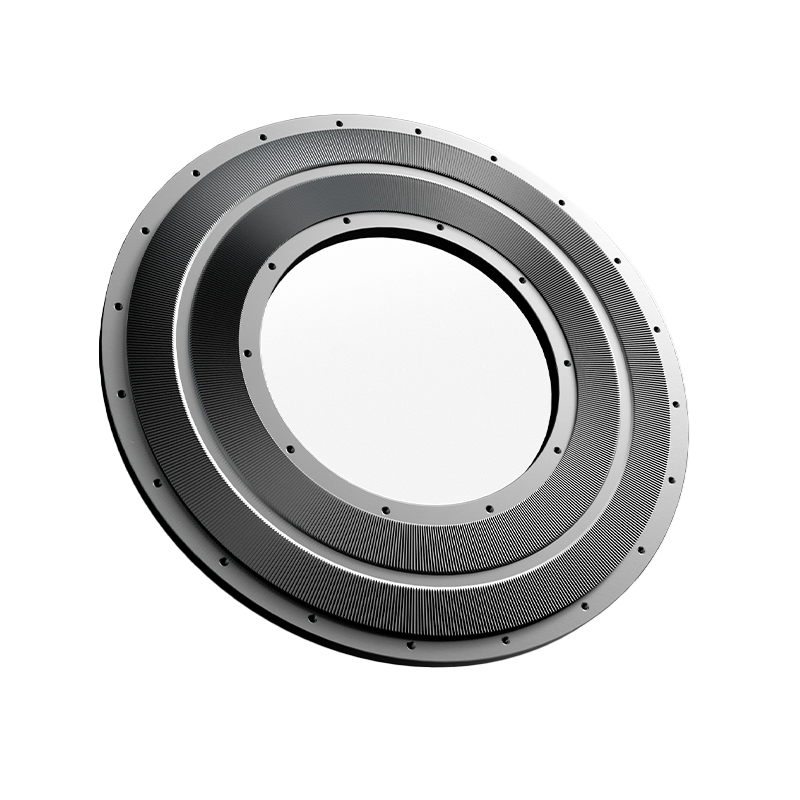
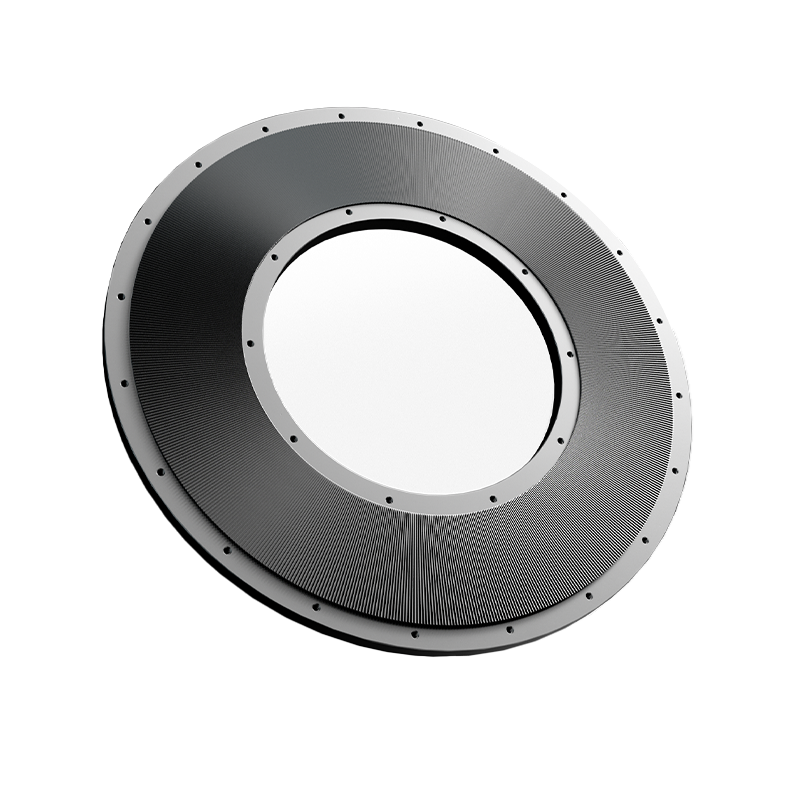
Taşlama disklerinin yüzey durumu, geometrisi ve çalışma aralığı, malzeme hareketini ve öğütme haznesi içindeki lokal birikimi etkileyebilir.
Anormal disk aşınması, yüzey hasarı veya önemli miktarda malzeme yapışması belirli alanların temizlenmesini zorlaştırabilir.
Ancak taşlama diskinin aşınması mutlaka çapraz renk kirliliğinin doğrudan nedeni değildir. Uygunluğu, gerçek kalıntı konumlarına ve çalışma koşullarına göre değerlendirilmelidir.
Önerilen Yaklaşım: Ekipman bakımı sırasında taşlama diski yüzeylerini, kenarlarını ve ilgili bileşenleri anormal yapışma, hasar veya lokal malzeme birikmesi açısından inceleyin. Çalışma koşullarının ayarlanması gerekip gerekmediğini veya bileşenlerin bakım gerektirip gerektirmediğini belirlemek için bulguları kullanın.
Sık Renk Değişimleri için Özel Bileşenleri Değerlendirin
Sıklıkla farklı renkteki masterbatch malzemelerini işleyen üretim hatları için, belirli paylaşılan bileşenler tekrarlanan artık kirlenme kaynakları haline gelebilir.
Ekipman yapısına bağlı olarak özel toz toplama kapları, elekler, esnek taşıma hortumları veya temizleme araçları düşünülebilir.
Ürünlerin özellikle katı çapraz kontaminasyon gerekliliklerine sahip olduğu durumlarda, ayrı üretim hatlarına duyulan ihtiyaç da değerlendirilebilir.
Önerilen Yaklaşım: Gerçek üretim için uygun konfigürasyonu belirlemek amacıyla renk değiştirme sıklığını, temizleme süresini, geçiş tozu kayıplarını, özel bileşen maliyetlerini ve ürün kabul gereksinimlerini karşılaştırın.

Masterbatch Renk Değişiminden Sonra Temizleme Etkinliği Nasıl Doğrulanır?
Ekipman temizliğinin tamamlanması otomatik olarak bir sonraki partideki tozun ürün kalite gereksinimlerini karşıladığı anlamına gelmez.
Çok renkli masterbatch üretimi için, artık kontaminasyonun kabul edilebilir bir seviyeye indirilip getirilmediğini doğrulamak amacıyla kontrollü deneme işletimi, aşamalı numune alma ve ürün testi önerilir.
Adım 1: Tam Temizlik ve Ekipman Denetimi
Belirlenen prosedürlere göre malzeme tahliyesini, ekipmanı kapatmayı, temizlemeyi ve kalan malzeme incelemesini tamamlayın.
Yeniden başlatmadan önce, çıkarılan tüm bileşenlerin doğru şekilde yeniden takıldığından ve ekipmanın güvenli başlatma gereksinimlerini karşıladığından emin olun.
Adım 2: Kontrollü Deneme Çalıştırması Gerçekleştirin
Masterbatch'in bir sonraki rengini pulverizatöre besleyin ve ilk geçiş tozunu normal üretim malzemesinden ayrı olarak toplayın.
Gerekli kalite kontrollerinden geçmeyen geçiş tozu, kabul edilen ürünlerle doğrudan karıştırılmamalıdır.
3. Adım: Aşamalı Örnekleme ve Test Gerçekleştirin
Yabancı renkli partikülleri, renk değişikliklerini ve ilgili formülasyon kalitesi göstergelerini kontrol etmek için önceden belirlenmiş üretim miktarlarında veya zaman aralıklarında toz numuneleri toplayın.
Renk gereksinimlerinin sıkı olduğu ürünler için uygun bir CIELAB renk farkı ölçüm yöntemi kullanılabilir. Numune hazırlama ve ölçüm koşulları standartlaştırılmalıdır.
Bir renk testini geçmek, polimer taşıyıcılar, dolgu maddeleri veya katkı maddeleri içeren çapraz kontaminasyonun mutlaka ortadan kaldırıldığı anlamına gelmez. Formülasyon saflığı gereksinimleri olan ürünler, uygun şekilde ek doğrulamaya tabi tutulmalıdır.
4. Adım: Normal Üretimin Devam Edip Devam Edemeyeceğini Belirleyin
Özel sürüm kriterleri, numune alma miktarları ve test sıklığı, müşterinin ürün gereksinimlerine göre belirlenmelidir.
Sık renk değişimi olan üretim hatları için temizleme süresi, geçiş toz miktarları, test sonuçları ve tekrarlanan temizlik gerektiren yerler kaydedilmelidir.
Bu kayıtların farklı üretim partileri arasında karşılaştırılması, renk değiştirme prosedürünün iyileşip iyileşmediğini belirlemenize yardımcı olabilir.
Tipik Senaryo: Siyah Masterbatch'ten Beyaz Masterbatch'e Geçiş
Siyah masterbatch'ten beyaz masterbatch'e geçiş yaparken, farklı kontaminasyon modelleri farklı artık malzeme kaynaklarına işaret edebilir.
Örneğin, uzun bir çalışma süresinden sonra siyah parçacıklar aralıklı olarak ortaya çıkmaya devam ederse, geçici üretim süresini uzatmak yerine, malzemenin boşaltılmasının zor olduğu alanlar denetlenmelidir.
Farklı aşamalardaki kontaminasyon modellerinin karşılaştırılması, potansiyel nedenlerin daraltılmasına ve daha hedefe yönelik temizlik veya bakım önlemlerinin belirlenmesine yardımcı olabilir.
Mao Yue, Müşterilerin Masterbatch Püskürtme İşleminde Renk Çapraz Kontaminasyonunu Azaltmalarına Nasıl Yardımcı Olur?
Sık sık farklı renkler arasında geçiş yapan masterbatch üreticileri için pulverizatör seçiminde üretim kapasitesi ve toz partikül boyutundan daha fazlası dikkate alınmalıdır. Malzeme yapışması, artık kirlenme riskleri, temizlemeye erişilebilirlik ve geçici toz kayıpları da önemli faktörlerdir.
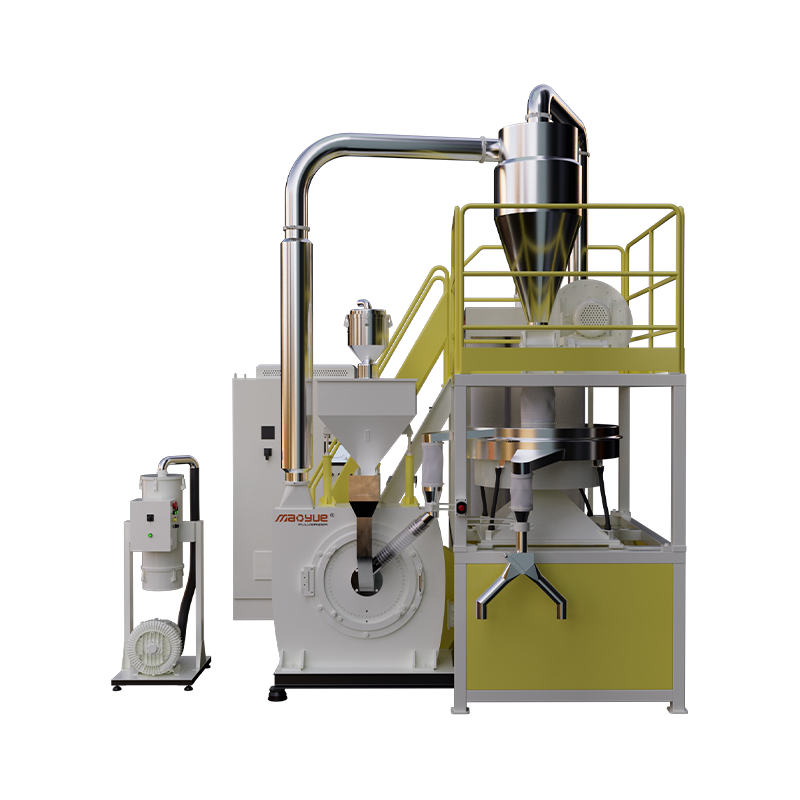
Plastik pulverizatör araştırma, geliştirme ve üretiminde 30 yılı aşkın deneyime sahip, Mao Yue Müşterilerin, gerçek malzeme testleri, taşlama diskleri ve bıçaklarının şirket içi üretimi ve komple toz haline getirme sistemi konfigürasyon değerlendirmesi yoluyla çok renkli üretime yönelik toz haline getirme çözümlerini değerlendirmesine yardımcı olur.
Gerçek Malzeme Testi Yoluyla Malzeme Yapışma ve Kalıntı Risklerini Belirleyin

Farklı masterbatch formülasyonlarındaki polimer taşıyıcılar, pigmentler ve katkı maddeleri, toz haline getirme sırasında malzemenin yapışmasını ve birikmesini etkileyebilir.
Mao Yue, müşteri tarafından sağlanan masterbatch malzemelerini kullanarak, işlem sıcaklığı değişikliklerini, taşlama diski yüzeylerine yapışmayı ve öğütme haznesi içinde kalan malzemeyi gözlemleyerek deneme çalışmaları yürütüyor.
Bu gözlemler, renk değişimleri sırasında temizlik zorluğunu artırabilecek malzeme özelliklerinin ve çalışma koşullarının belirlenmesine yardımcı olur.
Sık renk değiştirme gereksinimleri olan müşteriler için, renk değiştirme denemelerinin fizibilitesi de özel ihtiyaçlara göre tartışılabilir. Bu tür denemeler, sonraki renk üretimi çalışması sırasında temizlikten sonra kalan malzemeyi ve kirlenme modellerini gözlemlemek için kullanılabilir.
Müşteri Değeri: Ekipman seçiminden önce gerçek malzeme işleme davranışını ve potansiyel kalıntı risklerini anlayın, böylece renk değişiminin uygunluğunu yalnızca makine özelliklerine göre değerlendirmenin belirsizliğini azaltın.
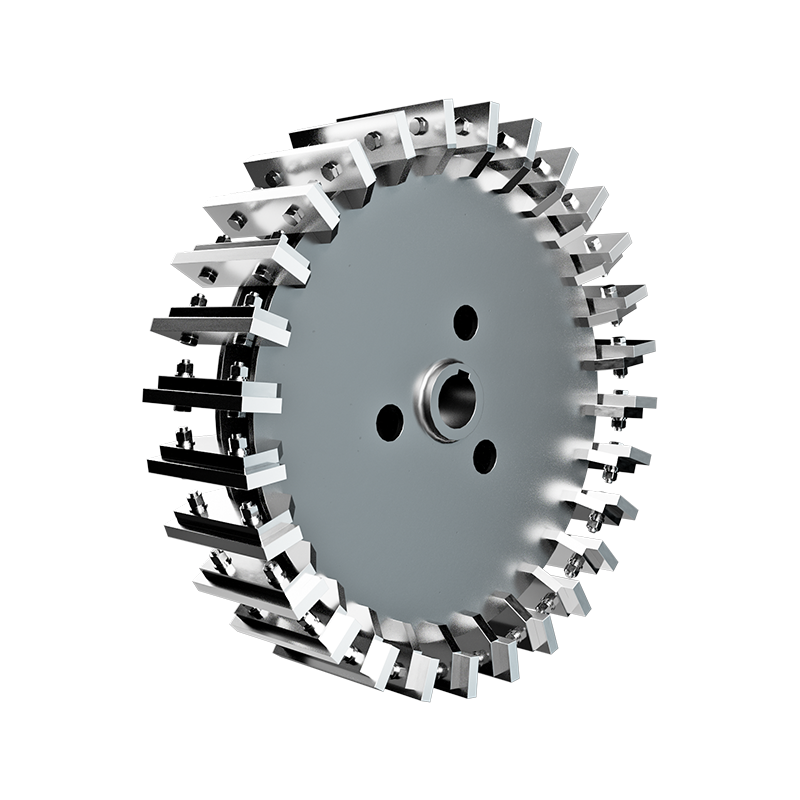
Şirket İçi Taşlama Diski ve Bıçak Üretimi, Çekirdek Bileşenler için Teknik Destek Sağlıyor
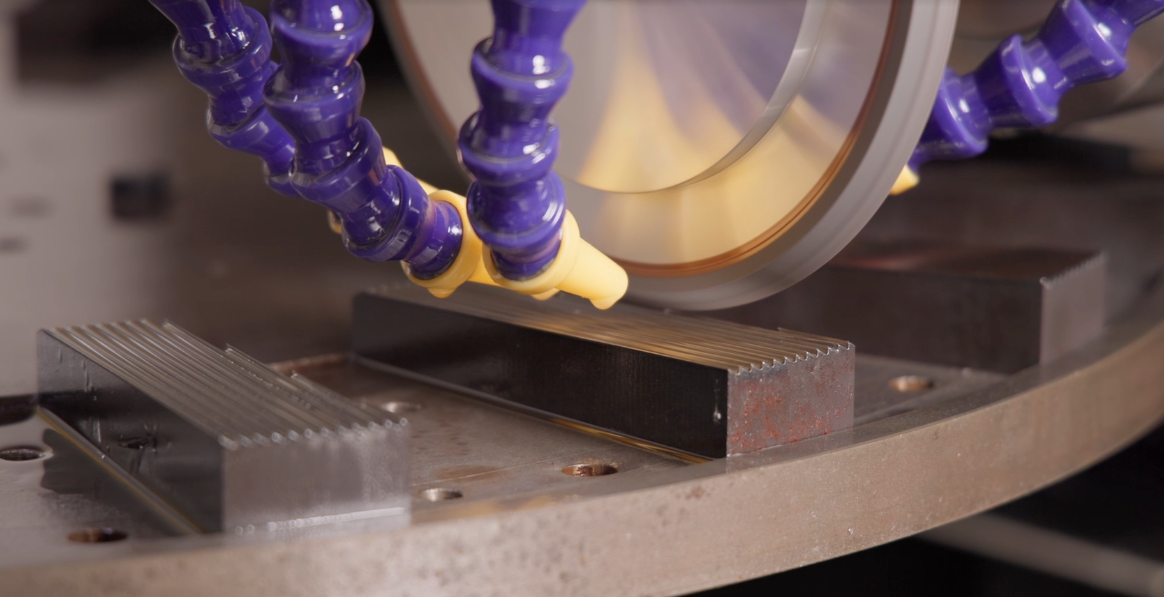
Taşlama diski yüzeyinin durumu, bölgesel aşınma ve malzeme yapışması, toz birikimini ve temizleme zorluğunu etkileyebilir.
Mao Yue, taşlama disklerini ve bıçaklarını kendi bünyesinde üreterek çekirdek bileşen geometrisi, işleme tutarlılığı ve kalite denetimi üzerinde doğrudan kontrol sağlar.
Müşteriler taşlama diskleri çevresinde tekrarlanan malzeme yapışması veya lokal birikme yaşadığında Mao Yue, sorunun çekirdek bileşenlerle ilgili olup olmadığını belirlemek için bileşen yapısını, aşınma durumunu ve gerçek çalışma parametrelerini değerlendirebilir.
Bulgulara dayanarak teknik ekip, bakım, çalıştırma ayarlamaları veya daha fazla bileşen eşleştirme değerlendirmesinin gerekli olup olmadığını değerlendirebilir.
Müşteri Değeri: Şirket içi bileşen üretimi ve inceleme yetenekleriyle desteklenen teknik desteğe erişerek, altta yatan neden belirlenmeden gereksiz bileşen değiştirme riskini azaltın.
Ekipman Konfigürasyonlarını Test Sonuçlarına ve Renk Değiştirme Gereksinimlerine Göre Değerlendirin
Öğütme haznesinin dışından çapraz renk kirliliği meydana gelebilir. Bu nedenle ekipman seçiminde taşıma, eleme ve toz toplama sistemlerindeki potansiyel kalıntılar da dikkate alınmalıdır.
Mao Yue, gerçek malzeme testi sonuçlarına, renk değiştirme sıklığına ve ürün kabul gereksinimlerine dayalı olarak ekipman konfigürasyon seçeneklerini değerlendirebilir.
Müşteri Değeri: Ekipman seçimi, artık kontaminasyon kontrolü, geçici toz kaybının azaltılması ve iyileştirilmiş renk değiştirme yönetimi için daha hedefe yönelik bir temel sağlamak amacıyla gerçek malzeme testini üretim gereksinimleriyle birleştirin.
Gerçek iyileştirmelerin yine de renk değiştirme denemeleri ve üretim kayıtları yoluyla doğrulanması gerekmektedir.
Masterbatch Renk Çapraz Kontaminasyonu Hakkında Sıkça Sorulan Sorular
Masterbatch Pülverizatör Renk Çapraz Kontaminasyonunu Tamamen Önleyebilir mi?
Paylaşılan toz haline getirme sistemleri için, uygun doğrulama yapılmadan çapraz kontaminasyonun sıfır olduğu varsayılmamalıdır. Gerçek kalan kirlilik seviyeleri malzeme özelliklerine, temizleme prosedürlerine ve ekipman konfigürasyonuna bağlıdır.
Masterbatch Renklerini Değiştirirken Sadece Öğütme Haznesinin Temizlenmesi Yeterli Midir?
Mutlaka değil. Besleme, taşıma, eleme ve toplama bileşenlerinde de toz kalıntısı kalabilir. Malzeme akış yolunun tamamı incelenmelidir.
Siyah Masterbatch'ten Beyaz Masterbatch'e Geçiş Daha Kapsamlı Bir Temizlik Gerektirir mi?
Beyaz veya açık renkli tozlarda koyu renkli kalıntılar daha kolay tespit edildiğinden genellikle temizliğe daha fazla dikkat edilmesi gerekir. Ancak spesifik temizlik gereklilikleri ürün kalite standartlarına göre belirlenmelidir.
Masterbatch Renk Değişimlerinde Toz Atığı Nasıl Azaltılabilir?
Üretim sıralarının optimize edilmesi, malzeme birikmesine yatkın alanların temizlenmesi, geçiş tozunun ayrılması ve net ürün salınım kriterlerinin belirlenmesi yoluyla toz atığı azaltılabilir.
Gerçek iyileştirmeler, renk değişim kayıtları ve test verileri aracılığıyla doğrulanmalıdır.
Sonuç
Masterbatch toz haline getirme sırasında renk çapraz kontaminasyonunun azaltılması, tüm toz haline getirme sistemi boyunca kalan malzemenin kontrol edilmesini ve aşamalı numune alma ve ürün testi yoluyla temizleme etkinliğinin doğrulanmasını gerektirir.
Sık renk değişimi olan üretim hatları için ekipman seçiminde temizlemeye erişilebilirlik, değişim sıklığı, geçiş toz kayıpları ve ürün kabul gereklilikleri de dikkate alınmalıdır.
Çok Renkli Üretime Uygun Masterbatch Pülverizatör mü Arıyorsunuz?
Mao Yue ile iletişime geçin masterbatch malzeme bilgileriniz, hedef parçacık boyutu, üretim kapasitesi gereksinimleri, renk değiştirme sıklığı ve mevcut kirlilik zorluklarıyla birlikte.
Teknik ekibimiz, uygun toz haline getirme ekipmanı konfigürasyonlarının değerlendirilmesine yardımcı olabilir ve üretim ihtiyaçlarınız için gerçek malzeme testi seçeneklerini tartışabilir.