中文简体
Renkli masterbatch'in toz haline getirilmesi sırasında, bir makine başlangıçta normal çıktıyı koruyabilir, ancak bir süre sürekli çalışmadan sonra üretim yavaş yavaş düşebilir. Diğer durumlarda, çalışma koşulları değişmemiş gibi görünebilir ancak toplanan toz miktarı üretim dönemleri arasında değişiklik gösterir.
Kararsız çıktı, üretim planlamasını, fiili kapasite değerlendirmesini ve sürekli üretim yönetimini daha da zorlaştırır. Bununla birlikte, son olarak toplanan tozdaki bir azalma, pulverizatör motorunun yeterli güce sahip olmadığı veya taşlama disklerinin aşınmış olduğu anlamına gelmez.
Potansiyel nedenler arasında dengesiz besleme, malzemenin yapışması, taşlama diskinin durumundaki değişiklikler, sıcaklık dalgalanmaları ve boşaltma veya toz toplama sistemindeki tıkanıklıklar yer alır. Sorun giderme, çalışma parametrelerinin ayarlanıp ayarlanmayacağına veya bileşenlerin değiştirilip değiştirilmeyeceğine karar vermeden önce, değişiklikten hangi aşamanın sorumlu olduğunu belirleyerek başlamalıdır.
Kararsız Renkli Masterbatch Pülverizatör Çıktısının Ortak Belirtileri Nelerdir?
Çıktı değişikliklerinin zamanlaması ve özellikleri olası nedenlerin daraltılmasına yardımcı olabilir.
Bu belirtiler kesin tanılardan ziyade sorun giderme ipuçlarıdır. Altta yatan nedeni belirlemek için işletme kayıtları ve gerçek malzeme koşulları da kontrol edilmelidir.
Renkli Masterbatch Pülverizatörlerinde Çıkış Dalgalanmalarının Genel Nedenleri
Kararsız Besleme veya İlerleme Hızı ile İşleme Kapasitesi Arasındaki Uyumsuzluk

Yetersiz besleme, makinenin gerçek verimini sınırlarken, ilerleme oranındaki sık değişiklikler, taşlama yükünde ve çıktıda dalgalanmalara neden olabilir.
Ne kontrol edilmeli:
-
Malzeme beslemenin sürekli olup olmadığı veya köprüleme, tıkanma veya aralıklı kesintilerden etkilenip etkilenmediği.
-
İlerleme hızındaki değişikliklerin çıktıdaki değişikliklerle çakışıp çakışmadığı.
-
Mevcut besleme koşullarının malzeme formuna ve makinenin işleme kapasitesine uygun olup olmadığı.
Önerilen eylemler:
Öncelikle besleme sisteminin çalışma durumunu kontrol edin. Daha sonra ilerleme hızını gerçek işleme performansına göre ayarlayın. Besleme sabit hale geldikten sonra çıktı düşmeye devam ederse, yalnızca besleme hızını artırmak yerine toz haline getirme sürecini ve aşağı akış sistemlerini inceleyin.
Malzeme Yapışma veya Toz Aglomerasyonu
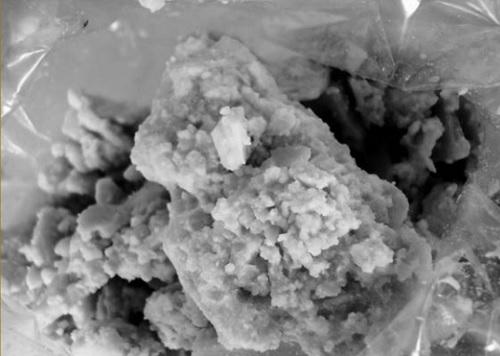
Farklı polimer taşıyıcılar, formülasyonlar ve katkı maddeleri, renkli masterbatch malzemelerinin yumuşama, yapışma ve akış özelliklerini etkileyebilir. Malzeme taşlama diski yüzeylerine veya öğütme haznesinin iç duvarlarına yapışırsa, yavaş yavaş birikebilir ve sürekli işleme ve boşaltmayı engelleyebilir.
Ne kontrol edilmeli:
-
Öğütme diskleri üzerinde veya öğütme haznesinin içinde gözle görülür malzeme birikiminin oluşup oluşmadığı.
-
Tahliye edilen tozun topak içerip içermediği.
-
Bir malzeme partisi veya formülasyon değiştirildikten sonra işleme performansının değişip değişmediği.
Önerilen eylemler:
Sıcaklık, besleme ve soğutma koşullarını malzeme birikiminin konumuna ve gözlemlenen malzeme durumuna göre değerlendirin. Tekrar tekrar yapışmaya neden olan formülasyonlar için, daha düşük bir ilerleme hızını evrensel bir çözüm olarak ele almak yerine, uygun işleme koşullarını belirlemek için malzeme testi yapın.
Yanlış Taşlama Diski Boşluğu veya Kritik Bileşenlerin Aşınması

Taşlama diski boşluğu ve çalışma yüzeyinin durumu, taşlama işlemini ve elde edilen tozun inceliğini etkiler. Uygun olmayan bir boşluk ayarı, disk aşınması veya yüzey hasarı makinenin işleme performansını değiştirebilir.
Ancak üretimin azalması tek başına taşlama disklerinin aşındığını veya değiştirilmesi gerektiğini kanıtlamaz.
Sorun nasıl teşhis edilir:
-
Taşlama diski boşluğunun, belirli makine modelinin çalıştırma ve bakım gereksinimlerini karşıladığını doğrulayın.
-
Taşlama diski yüzeylerini anormal aşınma veya hasar açısından inceleyin.
-
Çıkış değişikliğinden önce ve sonra toz inceliğini ve parçacık boyutu dağılımını karşılaştırın.
-
Aynı anda anormal titreşim veya gürültü meydana gelirse, makinenin bakım prosedürlerine göre daha fazla inceleme yapın.
Önerilen eylemler:
Makineyi kapattıktan ve gerekli güvenlik ve bakım prosedürlerini uyguladıktan sonra taşlama disklerini ve ilgili bileşenleri inceleyin ve boşluk ayarını doğrulayın. Herhangi bir ayarlamadan önce ve sonra test sonuçlarını karşılaştırın. Bileşenleri yalnızca denetim bulguları durumlarının veya boşluk ayarının üretim performansını etkileyebileceğini gösterdiğinde ayarlayın veya değiştirin.
Yetersiz Soğutma veya Kararsız Sıcaklık Kontrolü

Toz haline getirme sırasında üretilen ısı malzeme özelliklerinden, işleme koşullarından ve makine yükünden etkilenir. Kolayca yumuşayan malzemeler için sıcaklık değişiklikleri yapışma ve boşalma performansını daha da etkileyebilir.
Sıcaklık artışı mutlaka soğutma sistemi arızasını göstermez. Ayrıca besleme yükündeki veya malzeme özelliklerindeki değişikliklerle de ilgili olabilir.
Ne kontrol edilmeli:
-
Malzeme veya öğütme odası sıcaklıklarının çıkış değişiminden önce ve sonra önemli ölçüde farklılık gösterip göstermediği.
-
Hava soğutma ve su soğutma sistemlerinin düzgün çalışıp çalışmadığı.
-
Soğutma geçitlerinin tıkalı olup olmadığı veya gerçek soğutma performansının değişip değişmediği.
Önerilen eylemler:
Sıcaklık kayıtlarını çıktı, malzeme yapışması ve besleme koşullarıyla karşılaştırın. İşleme performansındaki değişikliklerin yanı sıra sıcaklık artışı da meydana gelirse nedenini doğrulamak için soğutma kapasitesini ve ilgili çalışma koşullarını araştırın.
Kısıtlı Deşarj veya Toz Toplama

Nihai toplanan çıktı yalnızca toz haline getirme işlemine değil aynı zamanda tozun taşınması, ayrılması ve toplama verimliliğine de bağlıdır. Boru hatlarında malzeme birikmesi, siklon ayırıcılarda veya toplama haznelerinde tıkanmalar ve toz toplama sistemindeki anormallikler, nihai olarak toplanan toz miktarını azaltabilir.
Ne kontrol edilmeli:
-
Tozun sürekli olarak boşaltılıp boşaltılmadığı.
-
Malzemenin taşıma boru hatlarında, siklon ayırıcılarda veya toplama haznelerinde birikip birikmediği.
-
Hava akışı, sızdırmazlık ve toz toplama ekipmanlarının düzgün çalışıp çalışmadığı.
Önerilen eylemler:
Malzeme alıkonulması veya kayıplarını belirlemek için tahliyeden son toplamaya kadar olan tüm yolu inceleyin. Toplanan çıktı düşmeye devam ederken ana makinenin çalışma koşulunda belirgin bir değişiklik yoksa, bir toplama sorununun ana makinenin işleme kapasitesinin yetersiz olması şeklinde yanlış teşhis edilmesini önlemek için alt sistemin kontrol edilmesine öncelik verin.
Malzeme Özellikleri, Ekipman Konfigürasyonu ve Üretim Gereksinimleri Arasındaki Uyumsuzluk
Bir makinenin nominal kapasitesi, her malzemede ve tüm işleme koşullarında aynı çıktının elde edilebileceği anlamına gelmez. Malzeme özellikleri, hedef inceliği, gereken verim ve sürekli çalışma gerekliliklerinin tümü ekipmanın uygunluğunu etkileyebilir.
Kısa süreli testler, malzeme işleme performansının başlangıçta anlaşılmasını sağlayabilir, ancak uzun süreli çalışma sırasındaki koşulları tam olarak temsil etmeyebilirler.
Ne kontrol edilmeli:
-
Mevcut malzemenin orijinal ekipman seçim testleri sırasında kullanılan malzemeyle eşleşip eşleşmediği.
-
Gerçek toz özelliklerinin hedef incelik gereksinimlerini karşılayıp karşılamadığı.
-
Mevcut ana makine ve yardımcı sistemlerin istenilen çıktı ve çalışma süresine uygun olup olmadığı.
Önerilen eylemler:
Ekipman konfigürasyonunu gerçek malzeme ve üretim gereksinimlerine göre yeniden değerlendirin. Ekipmanın uygunluğu yeterince doğrulanmadıysa, konfigürasyon değişikliklerinin gerekli olup olmadığına karar vermeden önce gerekli inceliği, verimi ve çalışma koşullarını tanımlayın.
Pülverizatör Çıkışını Doğru Bir Şekilde Ölçme
İlk sorun giderme işleminden sonra, toplanan çıktının gerçekten azalıp azalmadığını doğrulamak ve hangi aşamanın bundan sorumlu olduğunu belirlemeye yardımcı olmak için tutarlı bir ölçüm yöntemine ihtiyaç vardır.
Adım 1: Gerçek Toz Toplama Hızını Ölçün
Açıkça tanımlanmış bir ölçüm periyodu seçin ve makinenin gerçek çalışma süresini ve toplanan tozun net ağırlığını kaydedin.
Örneğin, makine 30 dakikalık fiili çalışma süresi boyunca 120 kg net toz topluyorsa:
Ortalama toz toplama hızı = 120 kg ÷ 0,5 sa = 240 kg/sa
Bu, o dönemdeki ortalama toz toplama oranını temsil eder. Bu, öğütücünün gerçek malzeme çıkışına eşit olmayabilir çünkü bazı malzemeler geçici olarak makinenin veya taşıma sisteminin içinde kalabilir, diğer malzemeler ise toplama noktasına ulaşmadan kaybolabilir.
Adım 2: Ana Makine Sorunlarını Toplama Sorunlarından Ayırmak için Verileri Karşılaştırın
Kararlı çalışma sırasında kaydedilen verileri, çıktı düştükten sonra toplanan verilerle karşılaştırın. Besleme, sıcaklık, toz durumu ve deşarj kayıtlarını aynı anda inceleyin.
Koşulların izin verdiği durumlarda doğrulama için basitleştirilmiş bir malzeme dengesi kullanılabilir:
Dönem içindeki malzeme girişi = Dönem boyunca toplanan toz Hesaplanan maddi kayıplar Sistem içindeki malzeme stoğundaki artış
Malzeme stoğundaki artış, ölçüm dönemi sonunda sistemde kalan malzeme miktarından başlangıçta kalan miktarın çıkarılmasıyla hesaplanır. Sistemde tutulan malzeme miktarı azalırsa bu değer negatif olabilir.
Ölçüm periyotları ve sistem sınırları tüm dönemlerde tutarlı olmalı ve ölçüm hataları da dikkate alınmalıdır.
Püskürtme aşaması sırasındaki gerçek verim doğrudan ölçülemiyorsa sonuç, makinenin gerçek işleme kapasitesi olarak değerlendirilmek yerine ortalama toz toplama oranı olarak rapor edilmelidir.
3. Adım: Kontrollü Karşılaştırmalı Testlerle Nedeni Doğrulayın
İki adımda belirlenen şüpheli faktörlere dayanarak, ilgili değişkenlerden birini teker teker ayarlayın ve testi karşılaştırılabilir çalışma koşulları altında tekrarlayın. Malzeme partisini, hedef inceliğini ve ölçüm yöntemini mümkün olan her yerde tutarlı tutun ve sabit tutulamayan koşulları belgeleyin.
Aşağıdaki göstergeleri birlikte değerlendirin:
-
Çıkış veya ortalama toz toplama oranı.
-
Toz inceliği ve parçacık boyutu dağılımı.
-
Sıcaklık değişiklikleri ve malzeme yapışması.
-
Deşarj ve toz toplama koşulları.
Bir ayarlamanın yalnızca iyileştirmenin tekrarlanabilir olduğu ve kabul edilemez başka üretim sorunları yaratmadığı durumlarda etkili olduğu kabul edilmelidir.
Mao Yue, Müşterilerin Pülverizatör Çıkış Sorunlarını Değerlendirmesine Nasıl Yardımcı Olur?
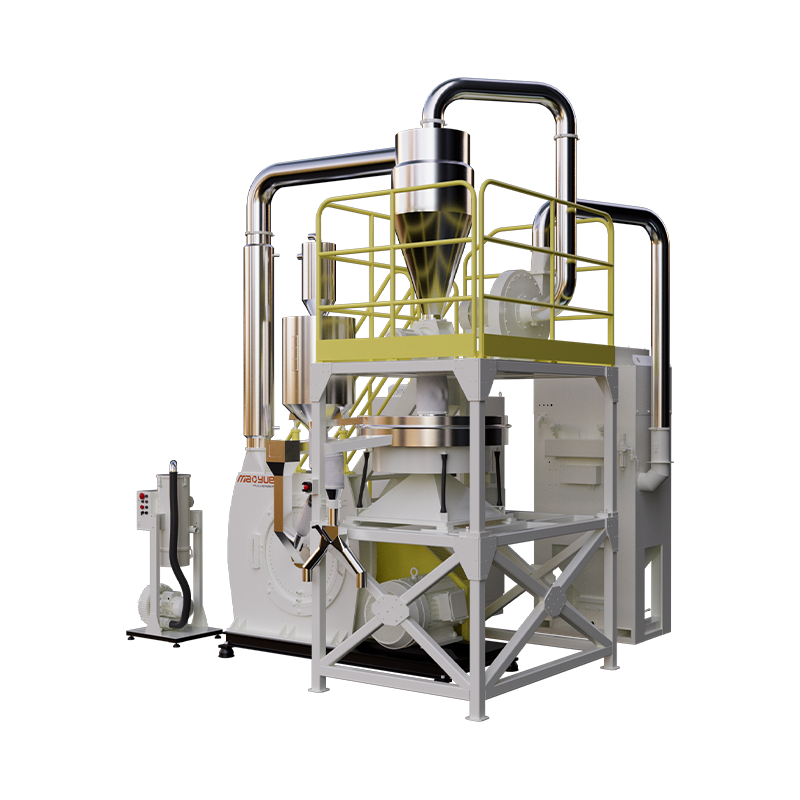
Çıktı dalgalanmalarının endişe verici olduğu renkli masterbatch işleme projeleri için, Mao Yue sadece bir pülverizatör tavsiye etmekten daha fazlasına odaklanıyor. Gerçek malzeme testleri, ekipman konfigürasyonu eşleştirmesi, kritik bileşenlerin şirket içi üretimi ve tüm işleme hattının değerlendirilmesi yoluyla Mao Yue, müşterilerin ekipmanın gerçek üretim gereksinimlerine uygun olup olmadığını değerlendirmesine yardımcı olur.

Malzeme Testi ve Sürekli Çalışma Değerlendirmesi Yoluyla Ekipman Uygunluğunu Doğrulayın
Mao Yue, ekipmanı yalnızca malzeme adlarına veya nominal makine kapasitesine bağlı kalmak yerine, müşterilerin gerçek malzemelerine ve üretim gereksinimlerine göre değerlendiriyor.
Müşteriler tarafından sağlanan malzeme numunelerini test ederek ve hedef inceliği, beklenen çıktıyı ve uygulama gerekliliklerini dikkate alarak Mao Yue, test koşulları altında toz kalitesini, parçacık boyutu dağılımını, malzeme akışkanlığını ve sıcaklık değişikliklerini değerlendirebilir.
Sürekli çalışma gerektiren uygulamalar için test süresi ve değerlendirme kriterleri üzerinde de önceden anlaşmaya varılabilir.
Bu test sonuçları, müşterilere satın almadan önce ekipmanın uygunluğunu değerlendirme konusunda daha güvenilir bir temel sağlar.
Pulverizatör ve Yardımcı Sistemleri Test Sonuçlarıyla Eşleştirin

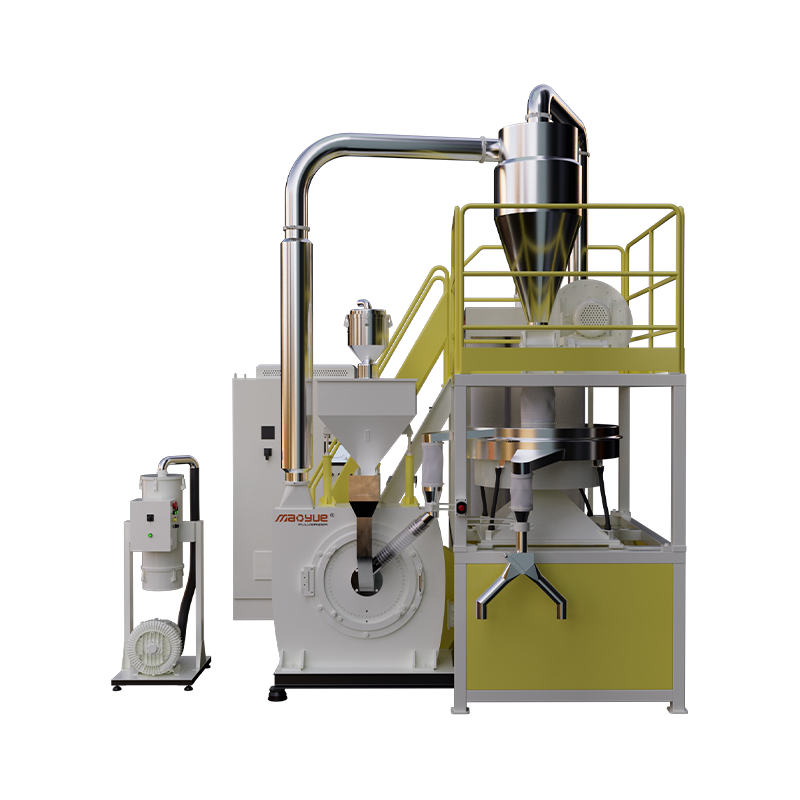
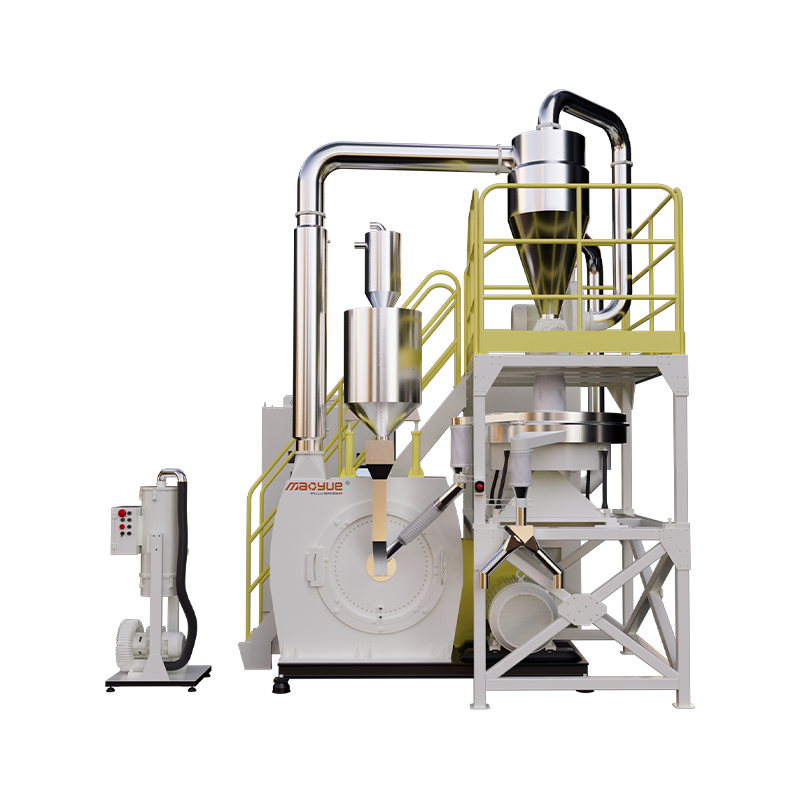
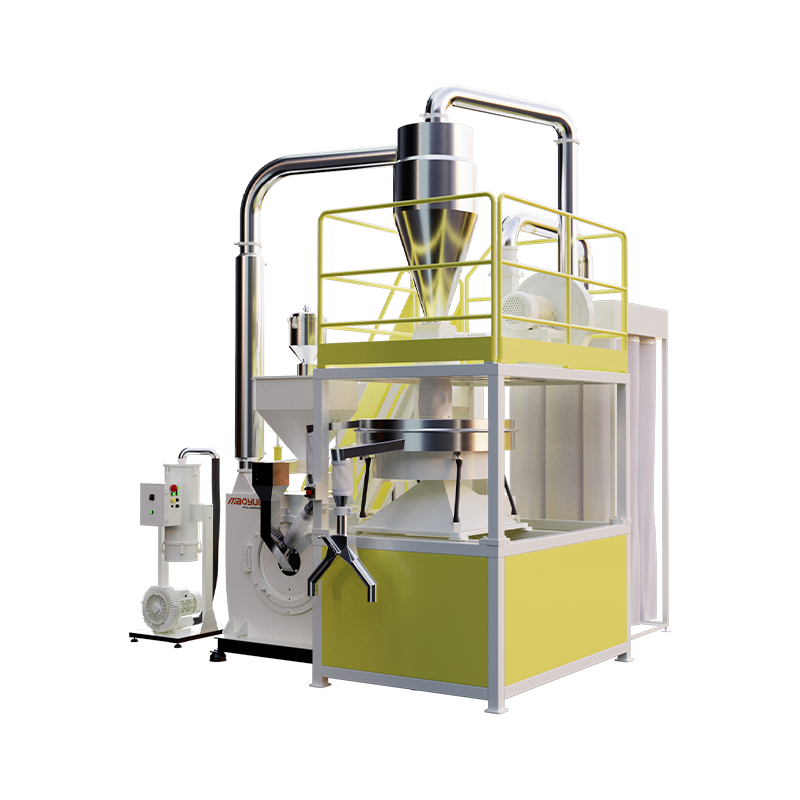
Test sonuçları, üretim hattının hangi bölümlerinin daha yakından değerlendirilmesi gerektiğinin belirlenmesine yardımcı olabilir. Müşterinin hedef çıktısına ve toz spesifikasyonlarına bağlı olarak ekipman konfigürasyon değerlendirmesi, ana pulverizeri, besleme sistemini, soğutma sistemini, eleme ekipmanını ve toz taşıma ve toplama ünitelerini kapsayabilir.
Örneğin, toz zaten gerekli inceliği karşılıyor ancak nihai toplanan çıktı düşük kalıyorsa, yalnızca ana pülverizatöre odaklanmak yerine boşaltma ve toplama aşamaları araştırılmalıdır.
Malzeme yapışmasının yanı sıra sıcaklık artışları da meydana geliyorsa malzeme özellikleri, besleme koşulları ve soğutma konfigürasyonu birlikte değerlendirilmelidir.
Mao Yue, yalnızca daha yüksek kapasiteye sahip bir makine seçmek yerine, tüm işleme hattını müşterinin malzeme ve üretim gereksinimlerine göre eşleştirmeye odaklanıyor.
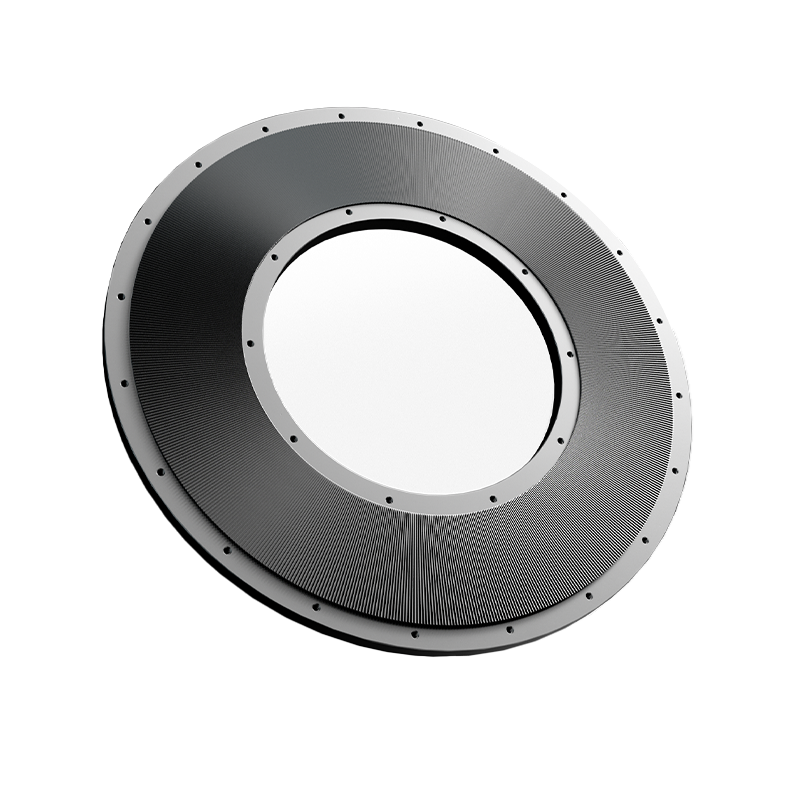
Kritik Parça Üretimini Kontrol Etmek İçin Taşlama Diskleri ve Bıçakların Şirket İçi Üretimi

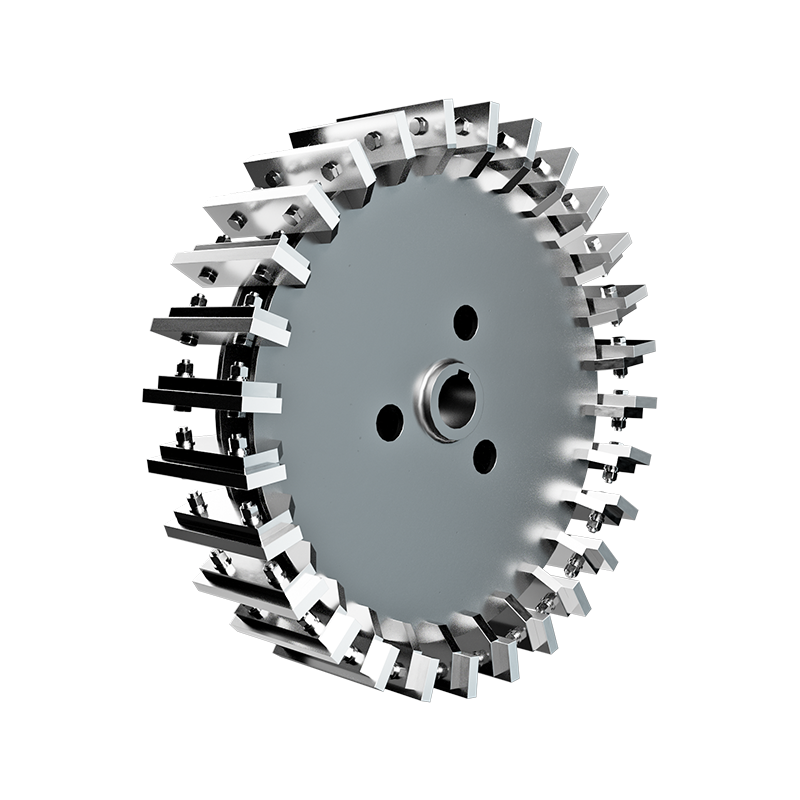
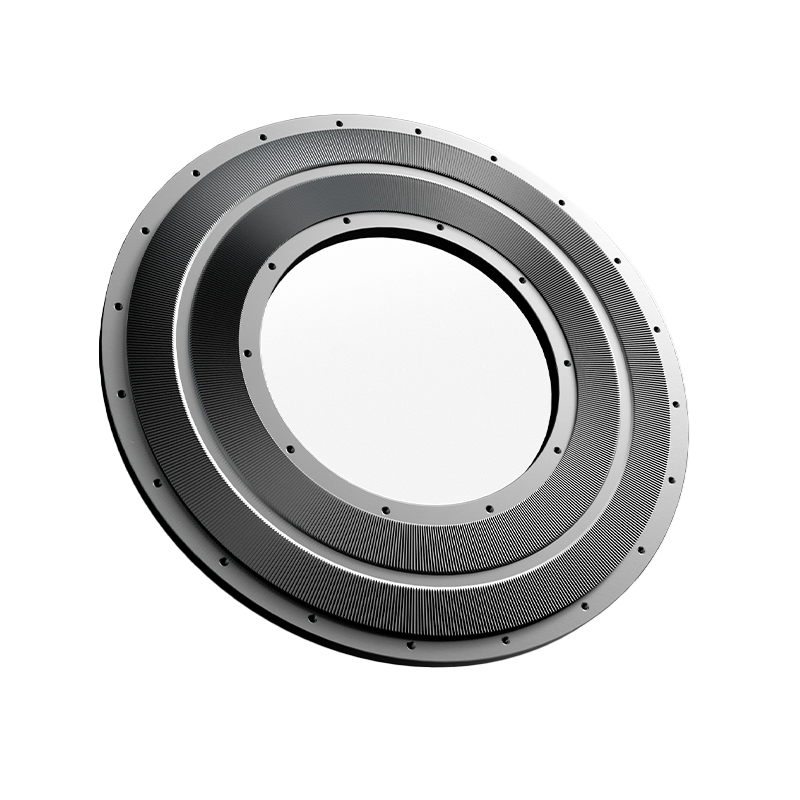
Mao Yue, kendi taşlama disklerini ve bıçaklarını üreterek bu kritik bileşenlerin temel üretim ve denetim süreçleri üzerinde daha fazla kontrole olanak tanıyor.
Taşlama diski tasarımı, işleme doğruluğu, yüzey durumu ve aşınma, çalışma sırasında toz haline getirme performansını etkileyebilir. Mao Yue, kritik bileşen üretimini yöneterek ve bileşen durumunu denetleyerek, müşteriler taşlama diskinin aşınmasını, bakım gereksinimlerini veya değiştirme zamanlamasını değerlendirirken daha hedefe yönelik teknik destek sağlayabilir.
Müşteriler için bu, kritik aşınma bileşenlerinin durumunu anlamak ve makinenin çalışması sırasında bakım ve değiştirmeyi planlamak için daha net bir temel sağlar.
Bir Ekipman Üreticisiyle İletişime Geçmeden Önce Hangi Bilgileri Hazırlamalısınız?
Renkli masterbatch öğütücünüzde üretimde azalma, toz toplama oranlarında dalgalanma veya istikrarsız sürekli çalışma sorunları yaşanıyorsa, daha hedefe yönelik bir değerlendirmeyi desteklemek için aşağıdaki bilgileri hazırlayın:
-
Malzeme bilgisi: Polimer taşıyıcı, ilgili formülasyon ayrıntıları ve malzeme partisi.
-
Besleme koşulları: Malzeme formu, parçacık veya pelet boyutu, besleme yöntemi ve yaklaşık besleme hızı.
-
Toz gereksinimleri: Hedef incelik ve gerekli parçacık boyutu dağılımı.
-
Üretim hedefleri: Kg/saat cinsinden gerekli çıktı ve günlük beklenen çalışma saatleri.
-
Sorun açıklaması: İlk çıktı, sonraki çıktı, fiili çalışma süresi ve düşüşün ne zaman başladığı.
-
Çalışma koşulları: Sıcaklık kayıtları, malzeme yapışması, çalışma kesintileri veya malzeme birikmesi.
-
Mevcut ekipmanlar: Pülverizatör modeli ve motor gücü, soğutma yöntemi, boşaltma konfigürasyonu ve toz toplama kurulumu.
Renkli Masterbatch Pülverizatör Yapılandırmanızı Değerlendirin
Renkli masterbatch pulverizerinizde üretimde azalma, toz toplama oranlarında dalgalanma veya sürekli üretim sırasında malzeme yapışması görülüyorsa, Mao Yue ile iletişime geçin.
Malzeme türünüzü, hedef toz inceliğini, akım çıkışını, hedef kapasiteyi ve çalışma koşullarını sağlayın. Gerçek üretim gereksinimlerinize bağlı olarak Mao Yue, ekipman konfigürasyonunun değerlendirilmesine yardımcı olabilir ve uygun olduğunda bir malzeme test planını tartışabilir.
Test sonuçları kullanılan spesifik malzemeler ve test koşulları için geçerlidir. Gerçek üretim performansı yine de formülasyondan, çalıştırma parametrelerinden ve saha koşullarından etkilenebilir.