中文简体
Renkli masterbatch tozunun topaklaşması ve toz haline getirme sırasında malzemenin yapışması, toz kıvamını, malzeme taşınmasını ve sürekli üretimi etkileyebilir. Öğütme sırasında malzeme taşlama disklerine yapışabilir, öğütme haznesinde birikebilir veya tahliye sonrasında topaklanmalar oluşabilir.
Bu problemler polimer taşıyıcı özellikleri, formülasyon farklılıkları, sürtünmeden kaynaklanan ısı, dengesiz besleme, yetersiz soğutma veya taşlama diskinin durumundaki değişikliklerle ilgili olabilir.
Topaklanmayı azaltmak için, yapışmanın nerede meydana geldiğini belirlemek, katkıda bulunan potansiyel faktörleri araştırmak ve gerçek malzeme testleri yoluyla ayarlamaların toz kalitesini ve üretim stabilitesini iyileştirip iyileştirmediğini doğrulamak önemlidir.
Renkli Masterbatch Tozu Neden Pulverizasyon Sırasında Topaklanma Eğilimi Gösteriyor?
Renkli masterbatch formülasyonları farklılık gösterir; dolayısıyla topaklaşma, tüm formülasyonların toz haline getirme sırasında aynı şekilde davrandığını varsaymak yerine, gerçek malzemeye dayalı olarak araştırılmalıdır.
Sürtünme Isısı Polimerin Yumuşatılmasına Neden Olur
Mekanik toz haline getirme, malzeme ile öğütme yüzeyleri arasındaki sürtünme yoluyla ısı üretir. Sıcaklık, belirli bir formülasyonun yumuşama veya yapışkanlık aralığına yaklaştığında, bazı polimer taşıyıcılar yapışkan hale gelebilir ve etkili bir şekilde parçalanması daha zor olabilir.
Yumuşatılmış malzeme taşlama disklerine veya hazne yüzeylerine yapışabilir. Daha sonra ince tozlar bu birikintilerin üzerinde birikerek yavaş yavaş daha büyük topaklar oluşturabilir.
Hammadde Özellikleri ve Formülasyonlarındaki Farklılıklar
Farklı polimer taşıyıcılar sıcaklığa ve mekanik kuvvetlere farklı tepki verir. Pigmentler, dolgu maddeleri, mumlar, yağlayıcılar ve diğer katkı maddeleri de toz haline getirme performansını etkileyebilir.
Bu nedenle bir renk masterbatch formülasyonu için uygun öğütme koşulları, bir başka renk masterbatch formülasyonu için uygun olmayabilir. Uygun çalışma koşullarını belirlemek için gerçek malzeme testlerine ihtiyaç vardır.
Kararsız Besleme veya Malzeme Birikimi
Aşırı besleme, malzeme yükünü ve ısı oluşumunu artırabilirken, ilerleme oranlarındaki dalgalanmalar taşlama işlemini dengesiz hale getirebilir.
Malzemenin öğütme haznesine işlenebileceğinden ve boşaltılabileceğinden daha hızlı girmesi durumunda birikme meydana gelebilir. Bu birikintiler ilave toz toplayabilir ve topaklanma riskini artırabilir.
Yetersiz Soğutma Kapasitesi
Soğutma hava akışı yetersizse, soğutma kanalları tıkalıysa veya soğutma sistemi gerçek üretim yükünü karşılayamıyorsa sürekli çalışma sırasında ısı birikebilir.
Kısa bir makine denemesi sırasında iyi performans gösteren toz, uzun süreli üretim sırasında hala yapışma sorunları yaşayabilir. Bu nedenle sürekli çalışma sırasındaki sıcaklık değişiklikleri, yalnızca başlatma sırasında yapılan gözlemlerden daha yararlı bilgiler sağlar.
Taşlama Diski Durumu ve Disk Boşluğu Ayarları
Taşlama diskinin aşınması, düzgün olmayan çalışma yüzeyleri veya uygun olmayan disk aralığı ayarları, taşlama verimliliğini ve sürtünme koşullarını değiştirebilir. Malzeme özelliklerine ve çalışma parametrelerine bağlı olarak bu değişiklikler sıcaklığı, verimi ve parçacık boyutu dağılımını etkileyebilir.
Bu nedenle taşlama diskinin durumu, mekanik değişikliklerin üretimi etkileyip etkilemediğini belirlemek için besleme ve soğutma performansıyla birlikte değerlendirilmelidir.
Renkli Masterbatch Püskürtme Sırasında Topaklanma ve Yapışma Nasıl Azaltılabilir?
Etkili bir yaklaşım, malzeme özelliklerini uygun öğütme koşulları ve soğutma kapasitesiyle eşleştirmek ve ardından sonuçları hedeflenen testlerle doğrulamaktır.
Adım 1: Gerçek Renkli Masterbatch Malzemesini Test Edin
Üretime yönelik malzemeyi test ederek başlayın. Polimer taşıyıcıyı, mevcut formülasyon bilgilerini, besleme boyutunu, hedef inceliği ve gerekli çıktıyı kaydedin.
Test sırasında yapışmanın nerede oluştuğunu gözlemleyin ve elde edilen tozu hedef parçacık boyutu dağılımıyla karşılaştırın. Bu, asıl sorunun malzeme özellikleri, ısı birikimi, besleme koşulları veya öğütme performansı ile ilgili olup olmadığının belirlenmesine yardımcı olur.
Adım 2: Taşlama Koşullarını Malzeme Özellikleriyle Eşleştirin

Taşlama diski boşluğunu, ilerleme hızını, varsa ayarlanabilir dönme hızını ve hedef inceliğini kontrol edin.
Malzeme yapışkan hale gelirse disk aralığını otomatik olarak azaltmayın veya taşlama yoğunluğunu artırmayın. Belirli koşullar altında bu ayarlamalar sürtünmeyi ve sıcaklığı artırabilir.
Her seferinde bir ana parametreyi ayarlayın ve her değişiklikten önce ve sonra sonuçları karşılaştırın. Amaç, gereksiz ısı oluşumunu ve malzeme birikimini önleyerek gerekli inceliği elde etmektir.
Adım 3: Sürekli Üretim Sırasında Sıcaklık Artışını Kontrol Edin

Başlatma ve uzun süreli çalışma sırasında sıcaklık değişikliklerini izleyin. Çalışma süresi arttıkça yapışmanın şiddeti artıyorsa, sıcaklık eğilimini malzeme birikintilerinin konumu ve boyutuyla karşılaştırın.
Ayrıca soğutma hava akışını, varsa su sirkülasyonunu ve soğutma geçitlerinin durumunu da kontrol edin. Malzemeye, makine konfigürasyonuna ve üretim yüküne bağlı olarak hava soğutması veya birleşik hava ve su soğutması, toz haline getirme sırasında oluşan ısının giderilmesine yardımcı olabilir.
Ancak soğutma kapasitesinin arttırılması topaklanmayı otomatik olarak ortadan kaldırmaz. Soğutma konfigürasyonunun uygunluğunun yine de gerçek malzeme ve çalışma koşulları altında doğrulanması gerekir.
Adım 4: Stabil Besleme ve Malzeme Tahliyesini Koruyun

Beslemeyi istikrarlı tutun ve taşıma, eleme ve toplama sistemlerinin gerçek üretim çıktısını karşılayabildiğinden emin olun.
Besleme ve boşaltma geçitlerini, eleme ekipmanını ve toz toplama bileşenlerini tıkanıklık veya malzeme birikmesi açısından inceleyin.
Öğütme odası nispeten temiz kalıyor ancak boşaltmadan sonra topaklanmalar ortaya çıkıyorsa, sorunun yalnızca öğütme odasından kaynaklandığını varsaymak yerine, aşağı yöndeki taşıma, eleme, toplama ve malzeme taşıma koşullarını araştırın.
Adım 5: Taşlama Diskinin Durumunu Kontrol Edin ve Sonuçları Doğrulayın

Taşlama diskinin aşınmasını, çalışma yüzeyinin düzgünlüğünü ve disk aralığındaki değişiklikleri kontrol edin. Her ayarlamadan sonra mümkün olduğunca tutarlı koşullar altında çalışma sonuçlarını karşılaştırın.
Aşağıdaki göstergelere odaklanın:
-
Tutarlı numune alma noktalarında toz sıcaklığı
-
Malzeme yapışma ve birikme yerleri
-
Parçacık boyutu dağılımı ve büyük boyutlu parçacıkların oranı
-
Sürekli üretim sırasında gerçek çıktı
-
Toz boşaltma ve taşıma stabilitesi
Etkili bir ayarlama, gerekli incelik ve çıktı hedeflerini karşılarken yapışmayı veya topaklanmayı azaltmalıdır. İyileştirmenin sürdürülebileceğini doğrulamak için uygun bir süre boyunca sürekli üretim testi de gereklidir.
Renkli Masterbatch Toz Aglomerasyonu Sorun Giderme Kılavuzu: Sorun Nerede Oluşuyor?
Bu gözlemler kesin tanılardan ziyade sorun giderme ipuçlarıdır. Aynı soruna birden fazla faktör katkıda bulunabilir, bu nedenle gerçek nedenleri belirlemek için hedefe yönelik testler gereklidir.
Mao Yue Pülverizatörleri Renkli Masterbatch Toz Topaklaşmasına Nasıl Yardımcı Olabilir?
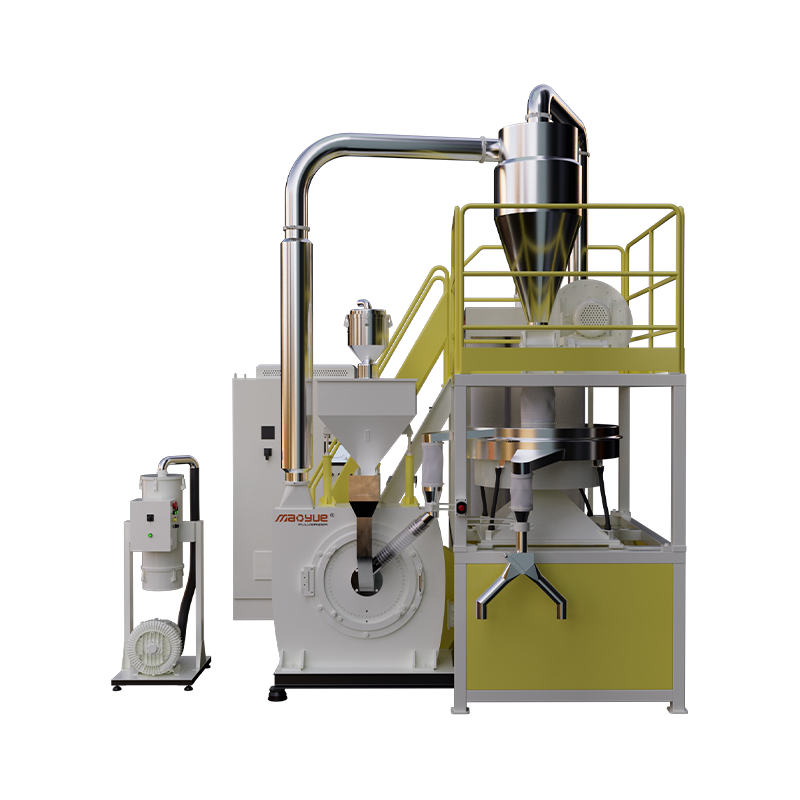
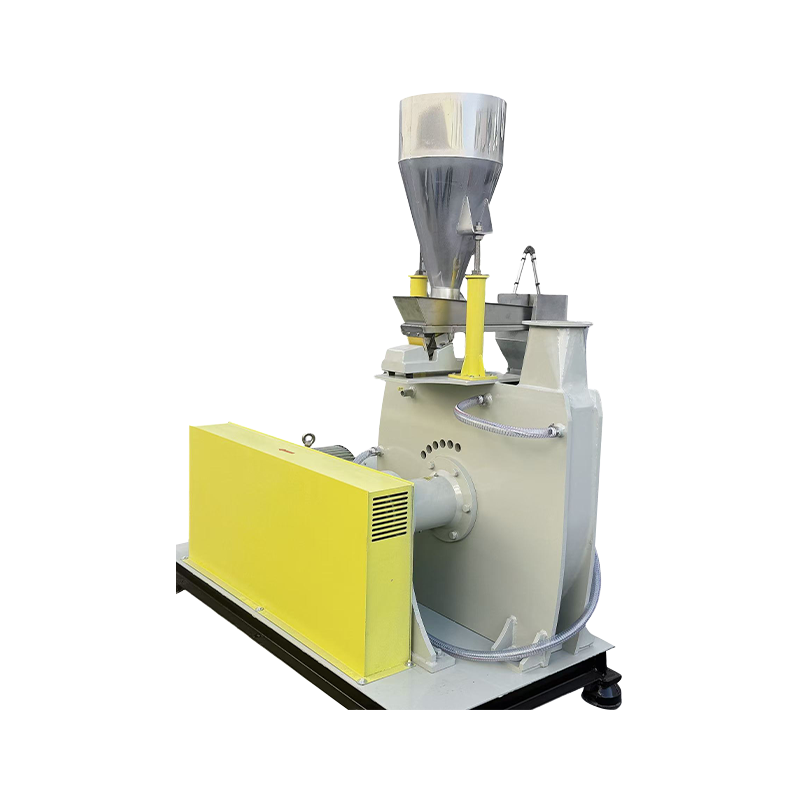
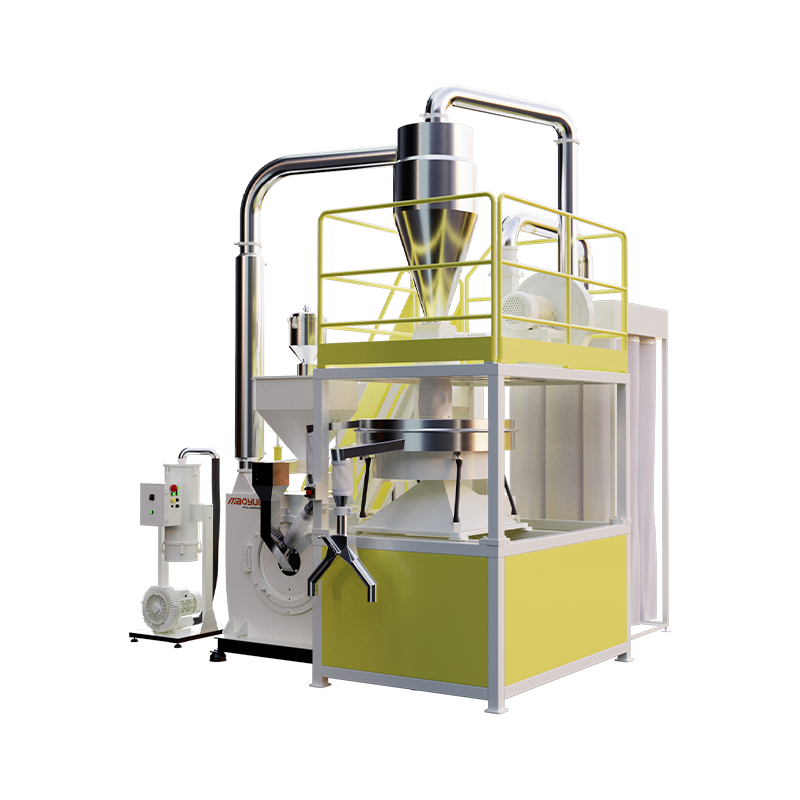
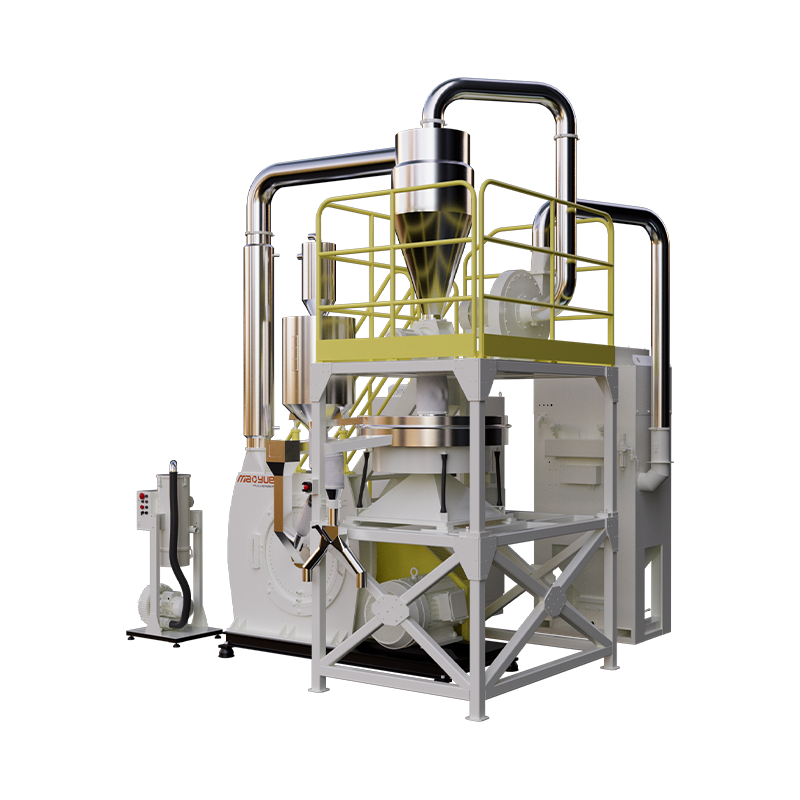
Renkli masterbatch tozu topaklaşması, polimer taşıyıcılar, formülasyonlar ve üretim koşullarındaki farklılıklardan kaynaklanabilir. Gerçek malzeme testleri, ekipman konfigürasyonu eşleştirmesi ve temel çalışma bileşenlerinin şirket içi üretimi yoluyla, Mao Yue Müşterilerin satın almadan önce makinenin uygunluğunu değerlendirmelerine ve daha bilinçli ekipman seçimi kararları vermelerine yardımcı olur.

Daha Bilgili Ekipman Seçimi için Gerçek Malzeme Testi
Farklı renkli masterbatch formülasyonları, toz haline getirme sırasında farklı sıcaklık artışları, yapışma eğilimleri ve toz özellikleri sergileyebilir. Makine özellikleri tek başına gerçek üretim performansını doğru bir şekilde tahmin edemez.
Mao Yue, müşterilerin gerçek renkli masterbatch malzemelerini kullanan malzeme denemelerini destekliyor. Testler, hedef incelik ve çıktı gereksinimlerine dayalı olarak toz durumunu, çıktıyı, sıcaklık değişikliklerini ve kararlaştırılan test koşulları altında gözlemlenebilir yapışmayı değerlendirir.
Bu testler, müşterilerin satın almadan önce makinelerin belirli malzemeleri için uygunluğunu değerlendirmelerine yardımcı olur ve yalnızca genel spesifikasyonlara dayanmaktan ziyade ekipman seçimi için daha pratik bir temel sağlar.
Ekipman ve Proses Konfigürasyonlarını Üretim Gereksinimleriyle Eşleştirin
Ekipman seçimi, hedeflenen incelik ve çıktının dikkate alınmasından daha fazlasını gerektirir. Malzeme özellikleri, besleme koşulları, soğutma gereksinimleri ve aşağı yöndeki toplama sistemleri de değerlendirilmelidir.
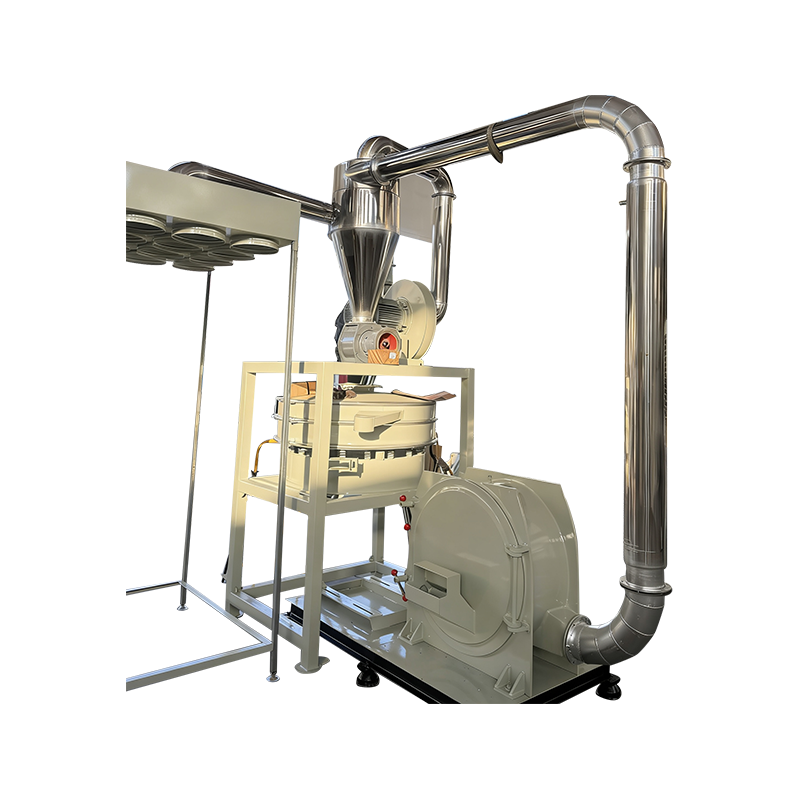
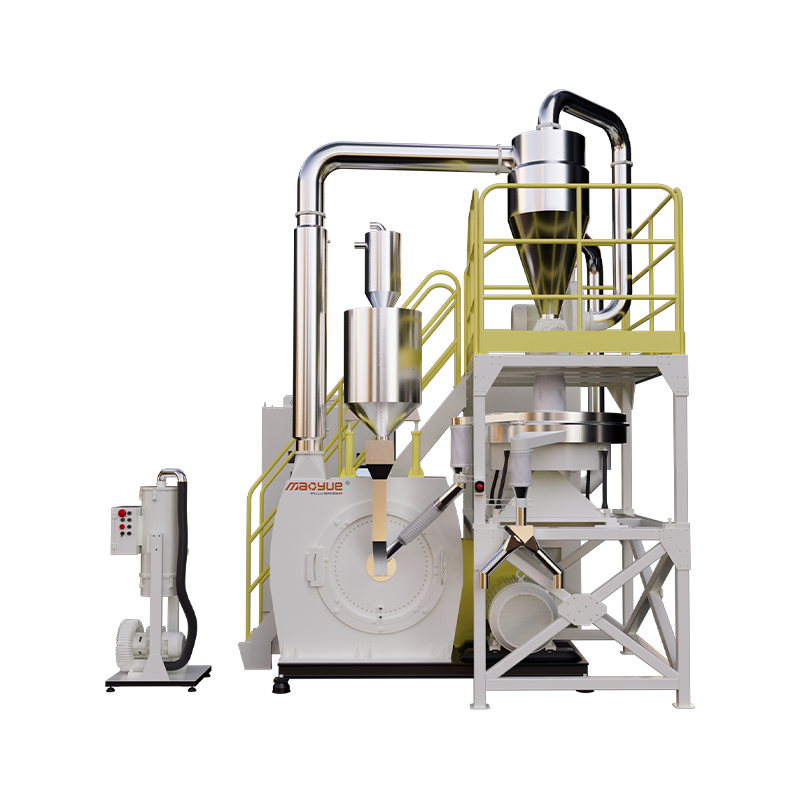
Mao Yue, malzeme testi sonuçlarına ve üretim gereksinimlerine dayanarak uygun taşlama diski konfigürasyonlarını, besleme yöntemlerini, soğutma çözümlerini ve malzeme toplama sistemlerini değerlendirir. Uygulamaya bağlı olarak, uygunluğun gerçek çalışma performansına göre değerlendirilmesiyle hava soğutması veya birleşik hava ve su soğutması düşünülebilir.
Bu malzeme ve süreç bazlı yaklaşım, müşterilerin satın almadan önce farklı konfigürasyonların toz kalitesini, üretim kapasitesini ve çalışma stabilitesini nasıl etkileyebileceğini anlamalarına yardımcı olarak, yalnızca teorik kapasiteye veya standart konfigürasyonlara dayalı ekipman seçimi konusundaki belirsizliği azaltır.
Taşlama Diskleri ve Anahtar Bileşenlerin Kendi Yerinde İmalatı

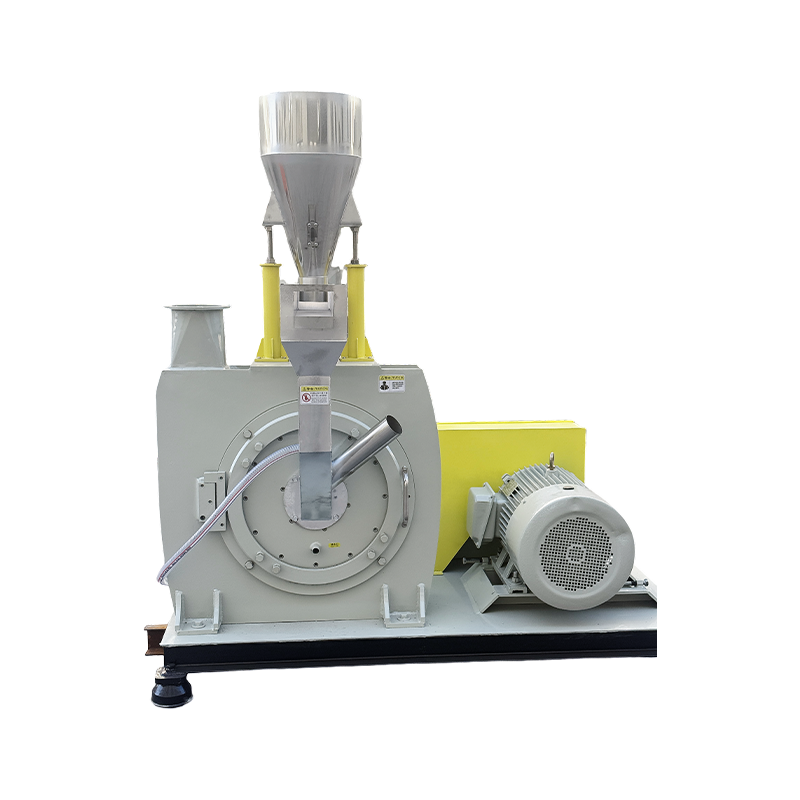
Taşlama diskleri ve bıçakları, disk tipi plastik öğütücülerin kritik çalışan bileşenleridir. Çalışma geometrisi, yüzey durumu ve aşınması öğütme performansını, verimi ve parçacık boyutu dağılımını etkileyebilir.
Mao Yue kendi taşlama disklerini ve bıçaklarını üreterek temel bileşen tasarımı, üretim süreçleri ve denetim üzerinde kontrol sahibi oluyor. Bu, üretim tutarlılığının yönetilmesine yardımcı olur ve taşlama diskinin durumunu, üretim performansı değiştiğinde incelenmesi gereken önemli bir faktör haline getirir.
Parçacık boyutu değişiklikleri, çıktı dalgalanmaları veya artan yapışma meydana geldiğinde, tüm topaklanma sorunlarını otomatik olarak makineye veya sıcaklığa atfetmek yerine, taşlama diski aşınmasının veya çalışma koşulundaki değişikliklerin katkıda bulunan faktörler olup olmadığını belirlemek için malzeme özellikleri, çalışma parametreleri ve temel bileşen durumu birlikte değerlendirilebilir.
Uzun vadeli sürekli üretime ihtiyaç duyan müşteriler için temel bileşen üretimi ve denetimi üzerindeki bu kontrol, ekipman bakımı, üretim koşulu değerlendirmesi ve sonraki süreç ayarlamaları için daha güvenilir bir temel sağlar.
Malzemeniz için Renkli Masterbatch Püskürtme Çözümü Alın
Renkli masterbatch tozu topaklaşması, malzeme özellikleri, öğütme koşulları ve ekipman konfigürasyonu dahil olmak üzere birçok faktörü içerebilir. Uygun bir çözüm, gerçek malzeme ve üretim gereksinimlerine dayanmalıdır.
Mao Yue ile iletişime geçin Gerçek bir malzeme denemesi düzenlemek için renkli masterbatch türünüz, besleme boyutunuz, hedef inceliğiniz, beklenen çıktınız ve mevcut topaklanma sorunlarınız ile birlikte. Kararlaştırılan test koşulları altında Mao Yue, ekipman seçimini ve konfigürasyon eşleşmesini desteklemek için toz inceliğini, çıktısını, sıcaklık değişikliklerini ve gözlemlenebilir yapışmayı değerlendirebilir.