中文简体
Bir pulverizatör normal çalışıyor gibi görünse bile, renkli masterbatch tozu hala tutarsız parçacık boyutları gösterebilir. Bazı parçacıklar çok iri, diğerleri çok ince olabilir veya sürekli üretim sırasında parçacık boyutu dağılımı değişebilir.
Bu değişiklikler toz işlemeyi, sonraki işlemleri ve üretim stabilitesini etkileyebilir. Yaygın nedenler arasında ham madde farklılıkları, taşlama diskinin aşınması, disk aralığı ayarları, sıcaklık değişiklikleri, dengesiz besleme ve eleme sorunları yer alır. Etkili bir iyileştirme önlemi seçmek için atılması gereken tek adım, parçacık boyutu değişiminin nerede meydana geldiğini belirlemektir.
Tutarsız Renkli Masterbatch Toz Parçacık Boyutunun Altı Ana Nedeni
Hammadde Özelliklerindeki Değişiklikler
Renkli masterbatch'teki polimer taşıyıcı, pigmentler, dolgu maddeleri ve katkı maddeleri malzemenin sertliğini, tokluğunu, termal özelliklerini ve öğütme davranışını etkileyebilir. Bu nedenle, pülverizatörün çalışma parametreleri değişmeden kalsa bile formülasyon, malzeme partisi veya besleme boyutundaki farklılıklar, toz parçacık boyutu dağılımında değişikliklere neden olabilir.
Nasıl Kontrol Edilir ve Doğrulanır?
-
Farklı partiler arasında ham madde bilgilerini, formülasyon kayıtlarını ve besleme boyutlarını karşılaştırın.
-
Ekipman koşullarının izin verdiği durumlarda, diğer çalışma koşullarını mümkün olduğunca tutarlı tutarak farklı partilerden malzemeleri test edin.
-
Her partinin sonuçlarını karşılaştırmak için aynı numune alma ve parçacık boyutu test yöntemlerini kullanın.
Parçacık boyutu değişiklikleri, ham madde partilerindeki değişikliklerle örtüşüyorsa ve farklılıklar karşılaştırılabilir ekipman koşullarında devam ediyorsa, ham madde özellikleri katkıda bulunan faktörlerden biri olabilir. Hem ham maddeler hem de çalışma parametreleri aynı anda değişirse, bunların bireysel etkilerini ayırt etmek için daha fazla test yapılması gerekir.
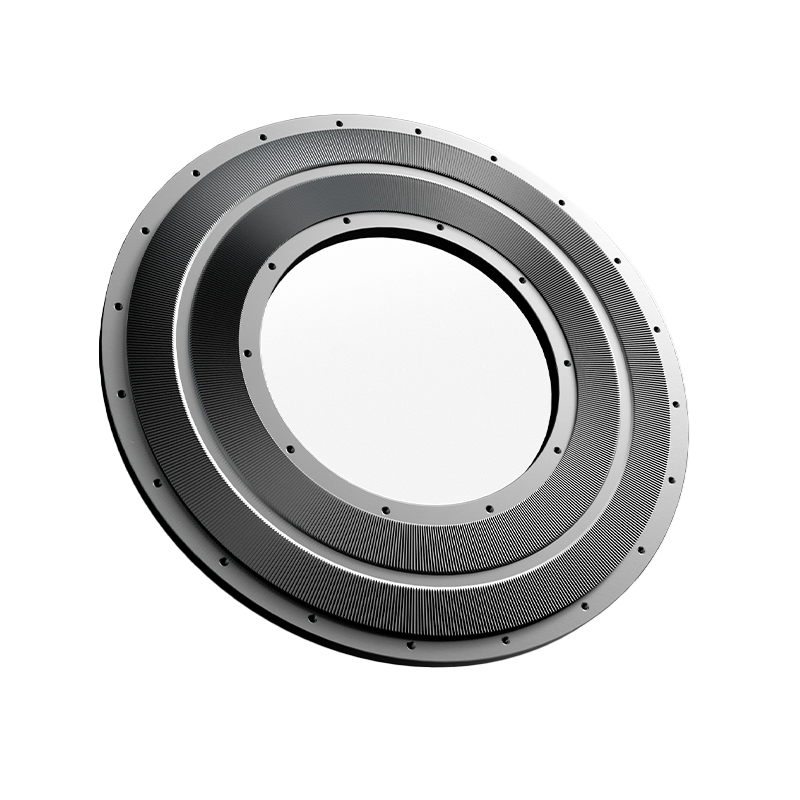
Taşlama Diski Aşınması Taşlama Performansını Değiştirir
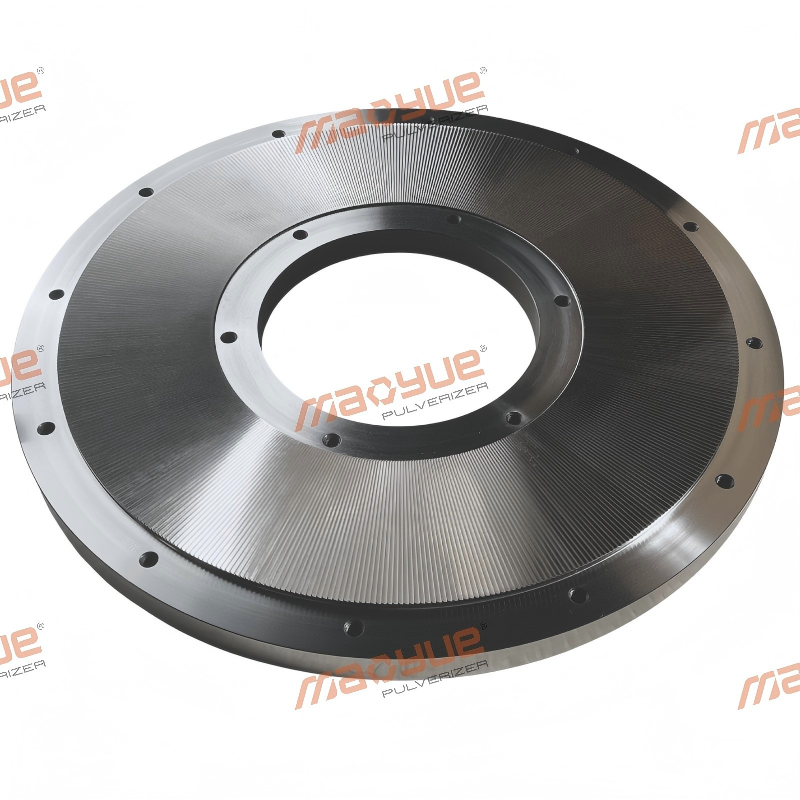
Taşlama diskinin çalışma yüzeyinin geometrisi taşlama işlemini etkiler. Disk zamanla kullanıldıkça, taşlama performansını değiştirebilecek aşınma, düzensiz hasar veya malzeme birikintileri oluşabilir.
Aksi halde benzer koşullar altında, bu değişiklikler kaba parçacıkların oranını arttırabilir veya parçacık boyutu dağılımını etkileyebilir. Ancak anormal parçacık boyutu sonuçları tek başına taşlama diski aşınmıştır ve değiştirilmesi için tek temel olarak kullanılmamalıdır.
Nasıl Kontrol Edilir ve Doğrulanır?
-
Taşlama diskinin çalışma yüzeyini düzensiz aşınma, hasar veya malzeme kalıntıları açısından inceleyin.
-
Bileşen servis kayıtlarını, bakım kayıtlarını ve operasyonun farklı aşamalarında toplanan toz örneklerini inceleyin.
-
Parçacık boyutu testi sonuçlarını karşılaştırırken ham maddeyi, ilerleme hızını ve taşlama diski aralığını mümkün olduğunca tutarlı tutun.
Çalışma yüzeyinde gözle görülür anormallikler bulunursa ve benzer çalışma koşulları altında parçacık boyutu değişiklikleri devam ederse, taşlama diskinin durumu önemli bir katkıda bulunan faktör olabilir. Bakım veya bileşen değişiminden önceki ve sonraki sonuçların karşılaştırılması, çalışma koşullarındaki diğer değişiklikleri hesaba katarken bu değerlendirmenin doğrulanmasına yardımcı olabilir.
Uygun Olmayan Taşlama Diski Boşluğu Parçacık Boyutunu Etkiler

Taşlama diski boşluğu, öğütme yoğunluğunu ve elde edilen tozun özelliklerini etkiler. Eğer boşluk malzeme özelliklerine ve hedef parçacık boyutuna uymuyorsa, bitmiş toz çok fazla iri parçacık veya uygun olmayan oranda ince parçacıklar içerebilir.
Çok geniş bir boşluk, yetersiz boyut küçültülmesine neden olabilir. Belirli ekipman ve malzeme koşullarında çok dar bir boşluk sürtünmeyi, ısı oluşumunu veya mekanik yükü artırabilir. Bu nedenle boşluk ayarlaması, yalnızca mümkün olan en küçük boşluğu hedeflemek yerine parçacık boyutu gereksinimlerini, verimi ve sürekli çalışma stabilitesini dengelemelidir.
Nasıl Kontrol Edilir ve Doğrulanır?
-
Mevcut boşluk ayarının hedef toz özelliklerine uygun olup olmadığını kontrol edin.
-
Ayarlama mekanizmasının ayarlanan boşluğu tutarlı bir şekilde koruyabildiğini doğrulayın.
-
Ekipmanın izin verilen çalışma aralığı dahilinde, her seferinde bir ana değişkeni ayarlayın ve ayarlamadan önce ve sonra parçacık boyutu dağılımını karşılaştırın.
-
Parçacık boyutundaki iyileştirmelere diğer çalışma göstergelerinde önemli değişikliklerin eşlik edip etmediğini belirlemek için verimi ve sıcaklığı aynı anda kaydedin.
Ayarlanan ayar parçacık boyutu dağılımını hedef aralığa yaklaştırıyorsa ve karşılaştırılabilir koşullar altında tekrarlanan testlerde benzer sonuçlar üretiyorsa, uygulamaya daha uygun olabilir. Çok az iyileşme varsa, yeterli kanıt olmadan aradaki farkı daraltmaya devam etmek yerine, katkıda bulunan diğer faktörleri yeniden değerlendirin.
Aşırı Sıcaklık Malzemenin Yumuşatılmasına veya Topaklaşmasına Neden Olur
Mekanik taşlama ısı üretir. Polimer taşıyıcıya ve formülasyona bağlı olarak, artan sıcaklıklar malzemeyi yumuşatabilir, taşlama diskinin çalışma yüzeyine yapışma eğilimini artırabilir veya ince parçacıkların birbirine yapışarak topaklanma oluşturmasına neden olabilir.
Sonuç olarak, nihai tozdaki anormal derecede büyük parçacıkların nedeni mutlaka yetersiz öğütme değildir. Daha küçük parçacıkların birbirine yapışmasıyla da oluşabilirler. Bu iki koşulu birbirinden ayırmak öğütme parametrelerinde uygunsuz ayarlamaların önlenmesine yardımcı olur.
Nasıl Kontrol Edilir ve Doğrulanır?
-
Başlatma ve sürekli çalışma sırasında sıcaklık değişikliklerini kaydedin.
-
Öğütme haznesini ve çalışma yüzeylerini malzeme kalıntıları veya yapışma açısından inceleyin.
-
Başlatma sırasında toplanan toz numunelerini, makine bir süre çalıştırıldıktan sonra toplananlarla karşılaştırın.
-
Anormal iri parçacıkların topaklanma yoluyla oluşup oluşmadığını değerlendirmek için uygun bir test yöntemi kullanın.
Artan sıcaklıklar artan yapışma veya topaklanmayla örtüşüyorsa termal yumuşama katkıda bulunan bir faktör olabilir. Belirgin bir yapışma gözlenmiyorsa ancak kaba parçacıkların oranı yüksek kalıyorsa, öğütme koşulları, bileşen durumu ve eleme performansının daha fazla kontrol edilmesi gerekir.
Kararsız Besleme Taşlama Koşullarında Dalgalanmalara Neden Olur

Dengeli besleme, öğütme haznesi içinde nispeten tutarlı bir çalışma yükünün korunmasına yardımcı olur. Malzeme pulverizatöre aralıklı olarak girerse ekipman yükü dalgalanabilir ve öğütme işleminin gerçekleştiği koşullar değişebilir.
Parçacık boyutu değişiklikleri ekipman yükündeki veya ilerleme hızındaki dalgalanmalarla çakıştığında, taşlama diskinin aşınmış veya hasarlı olduğunu hemen varsaymak yerine besleme sistemi incelenmelidir.
Nasıl Kontrol Edilir ve Doğrulanır?
-
Malzemenin pulverizatöre sürekli ve tutarlı bir şekilde girip girmediğini gözlemleyin.
-
Besleme sistemini köprülenme, malzeme birikmesi veya sınırlı deşarj açısından kontrol edin.
-
Parçacık boyutu değişikliklerinin besleme dalgalanmalarıyla hemen hemen aynı anda meydana gelip gelmediğini belirlemek için besleme hızı, ekipman yükü ve üretim kayıtlarını karşılaştırın.
-
Besleme stabilitesini iyileştirdikten sonra aynı örnekleme yöntemini kullanarak yeni numuneler toplayın ve sonuçları karşılaştırın.
Besleme dalgalanmalarının parçacık boyutu değişiklikleriyle net bir zaman ilişkisi varsa ve besleme stabilize edildikten sonra toz daha tutarlı hale gelirse, besleme koşulları katkıda bulunan bir faktör olabilir. Besleme stabil hale geldikten sonra sorun devam ediyorsa sürecin diğer aşamalarını araştırın.
Tarama ve Sınıflandırma Düzgün Bir Şekilde Eşleşmiyor

Öğütme, malzeme boyutunu küçültürken eleme, parçacıkları ilgili ayırma koşullarına göre ayırır. Pülverizatörden çıkan toz beklentileri karşılasa bile, uygun olmayan bir eleme düzeni, hasarlı elek ağı, zayıf sızdırmazlık veya malzeme geçişi yine de nihai ürünü etkileyebilir.
Nasıl Kontrol Edilir ve Doğrulanır?
Ekipman yerleşiminin izin verdiği durumlarda, pulverizatörün çıkışından ve elemeden sonra bitmiş üründen ayrı numuneler alın. Aynı test yöntemini kullanarak bunları karşılaştırın.
-
Pülverizatörün çıkış numunesi zaten çok fazla spesifikasyon dışı parçacık içeriyorsa, ham maddeleri ve öğütme koşullarını daha ayrıntılı olarak araştırın.
-
Çıkış numunesi gereklilikleri karşılıyor ancak bitmiş ürün karşılamıyorsa elek bütünlüğü, elek özellikleri, sızdırmazlık ve malzeme bypass kontrollerine öncelik verin.
-
Parçacık boyutu anormallikleri malzeme kalıntısı veya kontaminasyonla ilgiliyse, aynı zamanda aşağı yöndeki taşıma, toplama ve temizleme süreçlerini de inceleyin.
Farklı proses aşamalarından alınan örneklerin karşılaştırılması, parçacık boyutu anormalliğinin nerede ortaya çıktığını belirlemeye ve ilk önce hangi alanların araştırılması gerektiğini belirlemeye yardımcı olur.
Test sonuçları taramadan önce ve sonra önemli ölçüde farklılık gösteriyorsa, elek özelliklerinin, tarama verimliliğinin ve malzeme durumunun daha fazla değerlendirilmesi gerekir. Nominal elek açıklığı tek başına nihai tozun hedef parçacık boyutu aralığını karşıladığını garanti edemez.
Tutarsız Renkli Masterbatch Toz Parçacık Boyutunun Gerçek Sebebi Nasıl Belirlenir?
Sorun gidermenin bir adımı, hammadde partileri arasında parçacık boyutu farklılıklarının mı oluştuğunu yoksa aynı partinin sürekli üretimi sırasında mı ortaya çıktığını belirlemektir. Anormalliğin ortaya çıktığı en erken süreç aşamasını belirlemek de önemlidir.
Partiler arasındaki farklılıklar için ham madde bilgilerinin, formülasyon kayıtlarının ve besleme boyutunun karşılaştırılmasına öncelik verin. Aynı parti içinde zamanla ortaya çıkan farklılıklar için taşlama diskinin durumunu, malzeme sıcaklığını, ilerleme hızını ve ekipman çalışma kayıtlarını birlikte değerlendirin.
Sorun eleme veya sonraki işlemler sırasında ortaya çıkıyorsa, mümkün olduğunca pulverizatörün çıkışından alınan numuneleri bitmiş üründen alınan numunelerle karşılaştırın. Bu, her parçacık boyutu anormalliğinin öğütme işlemine atfedilmesinin önlenmesine yardımcı olur.
Katkıda bulunan potansiyel faktörler belirlendikten sonra, mümkün olan yerlerde ana değişkenleri kontrol edin ve tutarlı örnekleme ve test yöntemleri kullanarak karşılaştırmalar yapın. Gerçek uygulamaya göre elek analizi veya lazer kırınımı gibi uygun bir yöntem seçerek sonuçları hedef parçacık boyutu spesifikasyonlarına göre değerlendirin. Farklı test yöntemlerinden elde edilen sonuçlar, geçerli bir karşılaştırma temeli olmadan doğrudan karşılaştırılmamalıdır.
Bir ayarlama yaptıktan sonra parçacık boyutu dağılımını, spesifikasyon dışı parçacıkların oranını ve ilgili çalışma verilerini karşılaştırın. Karşılaştırılabilir koşullar altında elde edilebilecek sonuçlar, nedeni belirlemek ve düzeltmeyi değerlendirmek için daha güçlü kanıtlar sağlar. Tek bir test yararlı ipuçları sunabilir ancak temel nedeni doğrulamak için yeterli olmayabilir.
Partikül Boyutu Sorunları için Hızlı Teşhis Tablosu
Bu teşhis tablosu, denetimlerin önceliklendirilmesine yardımcı olur. Temel nedeni nihai olarak belirlemek için tek başına kullanılmamalıdır.
Kararlı Parçacık Boyutu Dağılımı Neden Önemlidir?
Renkli masterbatch tozu için amaç sadece daha ince parçacıklar üretmek değildir. Tozun, spesifik formülasyonun, uygulamanın ve sonraki işleme yönteminin parçacık boyutu gereksinimlerini karşılaması gerekir.
Kararlı bir parçacık boyutu dağılımı, tutarlı toz işleme ve beslemenin sürdürülmesine, üretim partileri arasındaki farklılıkların azaltılmasına ve bitmiş tozun gerekli uygulama spesifikasyonlarına daha yakın kalmasının sağlanmasına yardımcı olur.
Ancak partikül boyutu pigment dağılımını veya nihai ürün kalitesini belirleyen tek faktör değildir. Polimer taşıyıcı özellikleri, pigment özellikleri, formülasyon ve sonraki işlem koşullarının da etkisi olabilir.
Bu nedenle öğütme performansı, yalnızca ortalama parçacık boyutuna veya görsel görünüme dayanmak yerine, tozun hedef spesifikasyonları ve gerçek uygulama gerekliliklerini tutarlı bir şekilde karşılayıp karşılamadığına göre değerlendirilmelidir.

Mao Yue, Renkli Masterbatch Öğütme Tutarlılığını Geliştirmeye Nasıl Yardımcı Olur?
Tutarsız renkli masterbatch tozu parçacık boyutu, mutlaka tüm pülverizatörün değiştirilmesi gerektiği anlamına gelmez. Daha pratik bir yaklaşım, anormalliğin ilk olarak nerede ortaya çıktığını belirlemek, ardından test sonuçlarını kullanarak ham madde hazırlama, öğütme koşulları, çekirdek bileşenler veya alt eleme işlemlerinin ele alınmasının gerekip gerekmediğini belirlemektir.
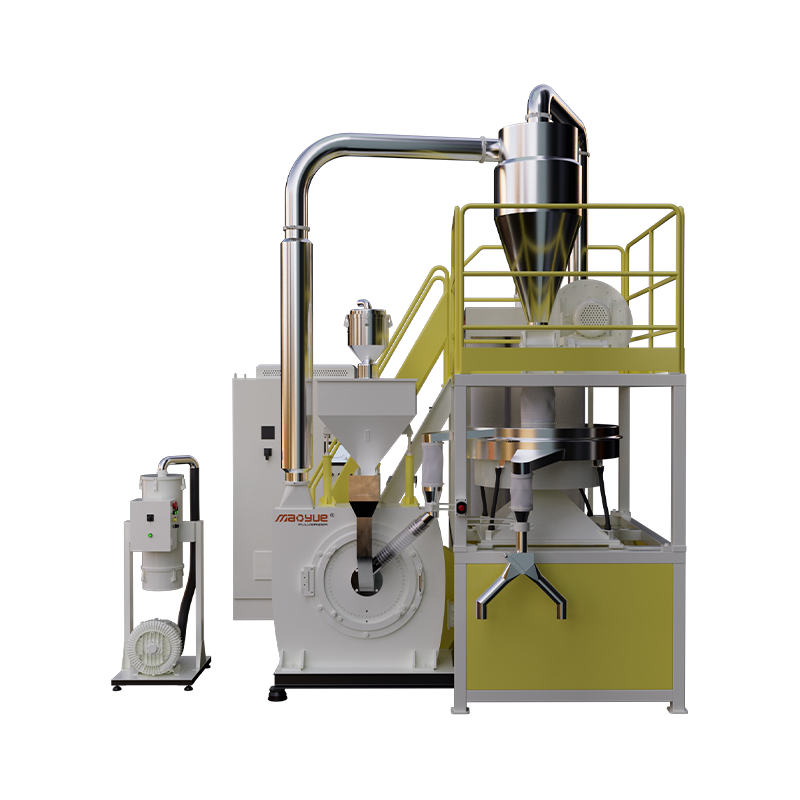
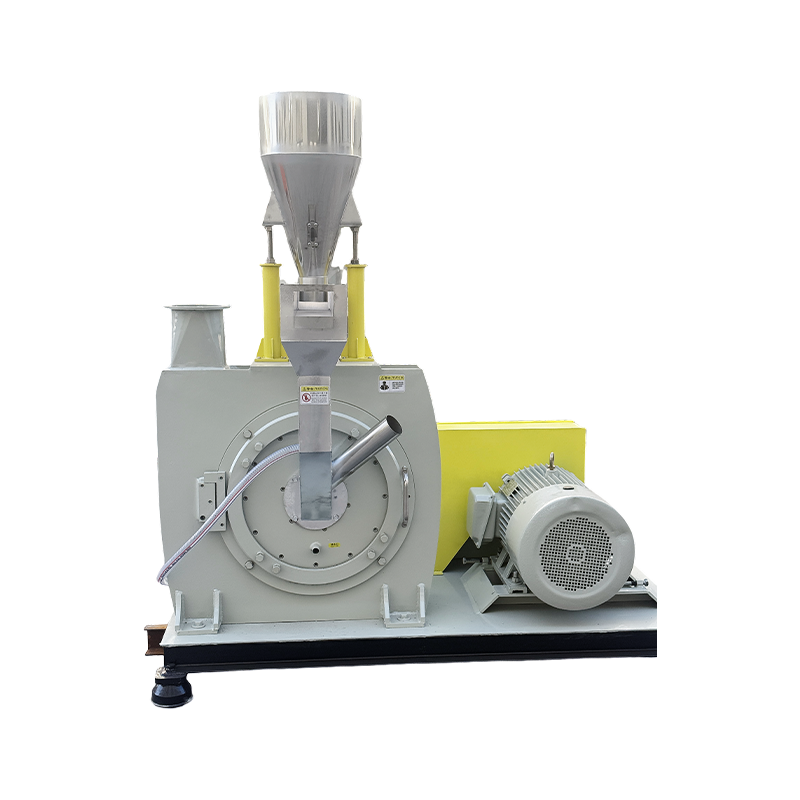
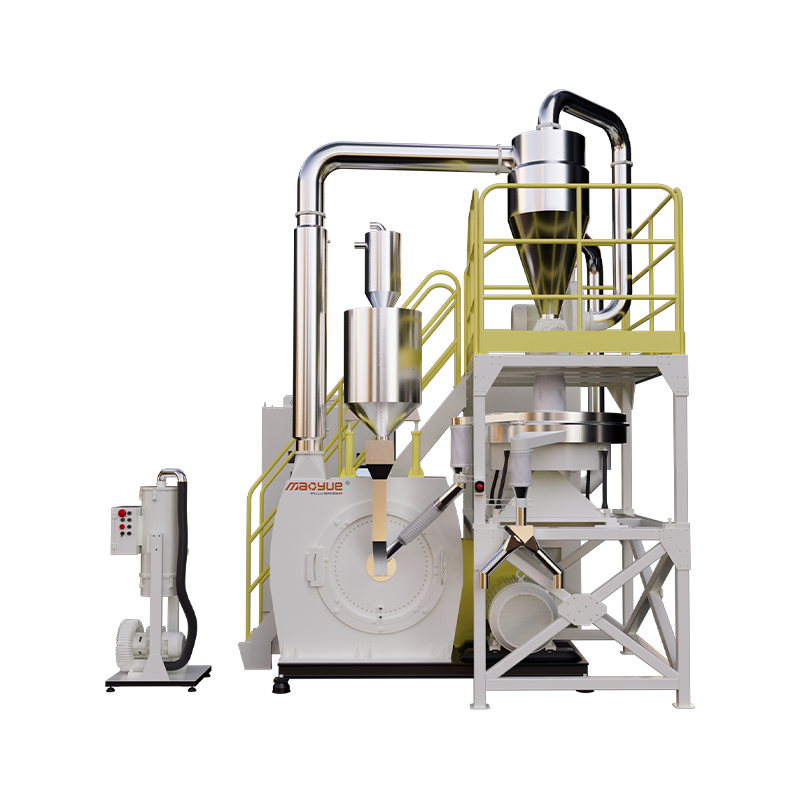
Mao Yue disk tipi plastik öğütücülerin Ar-Ge ve üretiminde uzmanlaşmıştır. Gerçek malzeme testini, taşlama diskleri ve bıçaklarının şirket içi üretimini ve çalışma koşulu eşleştirmesini birleştirerek Mao Yue, müşterilerin taşlama performansını ve ekipman konfigürasyonlarını kendi özel gereksinimlerine göre değerlendirmelerine yardımcı olabilir.
Ekipmanı Seçmeden Önce Gerçek Malzemeleri Test Edin

Farklı renkteki masterbatch formülasyonları öğütme sırasında farklı davranabilir. Malzeme adı veya hedef ağ boyutu tek başına bir pülverizatörün gerçek üretim koşulları altında nasıl performans göstereceğini belirlemek için yeterli değildir.
Test koşullarının izin verdiği durumlarda Mao Yue, müşteriler tarafından sağlanan malzemeleri test edebilir ve test kapsamına göre toz inceliği, üretim miktarı, sıcaklık değişiklikleri ve çalışma koşulları dahil olmak üzere ilgili sonuçları kaydedebilir.
Bu sonuçların müşterinin hedef spesifikasyonlarıyla karşılaştırılması, mevcut ekipman konfigürasyonunun uygulamaya uygun olup olmadığının ve öğütme parametrelerinin veya soğutma koşullarının daha fazla değerlendirilmesinin gerekli olup olmadığının değerlendirilmesine yardımcı olur.
Birden fazla katkıda bulunan faktör içeren problemler için ek testler gerekli olabilir. Tek bir test, temel nedenin kesin kanıtı olarak değerlendirilmemelidir.
Taşlama Diskleri ve Bıçaklarının Kendi İmalatımız

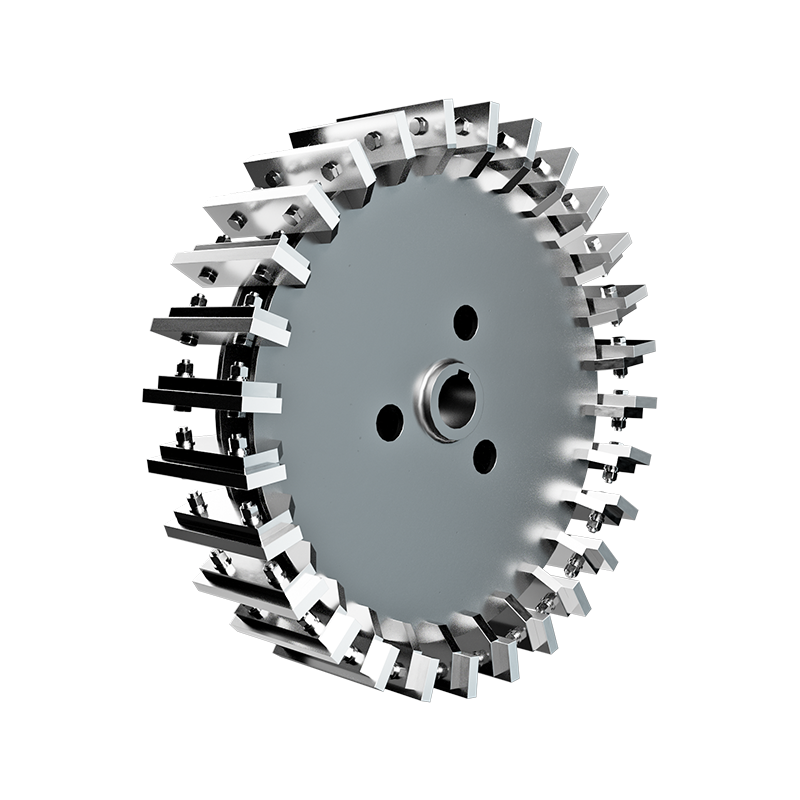
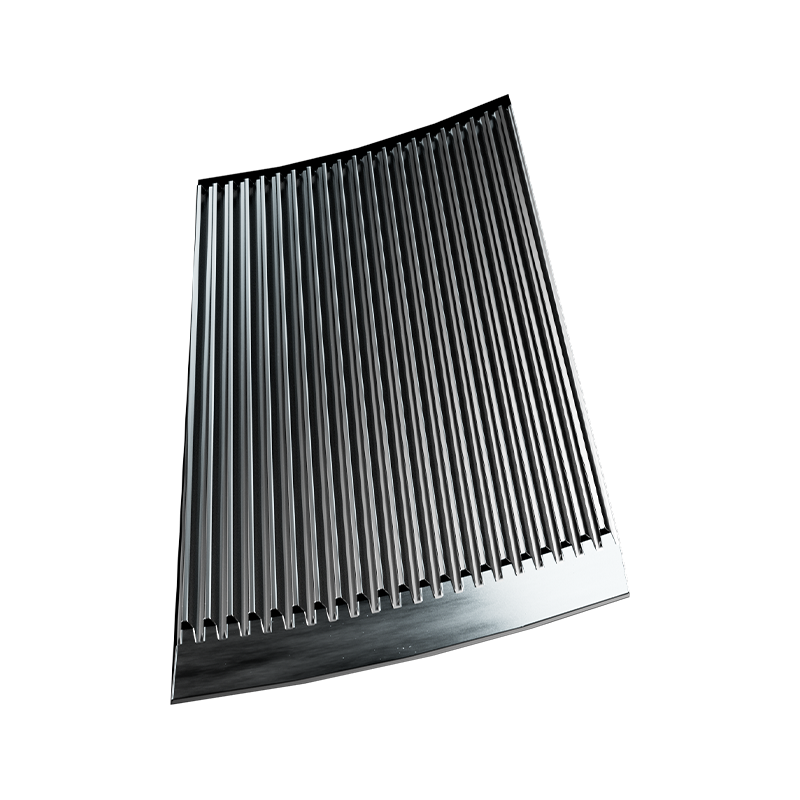
Taşlama disklerinin ve bıçaklarının durumu çalışma geometrisini ve taşlama performansını etkiler. Mao Yue, kendi taşlama disklerini ve bıçaklarını üreterek bu temel bileşenlerin üretim ve denetim süreçleri üzerinde kontrolün korunmasına yardımcı oluyor.
Parçacık boyutu zamanla değiştiğinde, çalışma yüzeyi incelemeleri, bileşen servis kayıtları ve toz testi sonuçları, bileşen durumunun öğütme performansını etkileyip etkilemediğini belirlemek için birlikte değerlendirilebilir.
Mevcut kanıtlar bileşen değişimini haklı çıkarmıyorsa, öncelikle diğer çalışma faktörleri araştırılmalıdır. Bakım veya değiştirme öncesi ve sonrası sonuçların karşılaştırılması, gelecekteki bileşen yönetimi için daha güvenilir bir temel sağlayabilir ve taşlama disklerinin yalnızca tek bir anormal parçacık boyutu sonucu nedeniyle değiştirilmesinin önlenmesine yardımcı olabilir.
Öğütme Koşullarını Hedef Tozla Eşleştirin

Parçacık boyutu tutarlılığı yalnızca taşlama diskinin durumuna değil aynı zamanda disk aralığına, besleme koşullarına, soğutma konfigürasyonuna ve eleme kurulumuna da bağlıdır.
Mao Yue, müşterinin malzeme özelliklerine, hedef parçacık boyutuna ve üretim gereksinimlerine göre ilgili ekipman konfigürasyonlarını ve çalışma koşullarını değerlendirebilir. Koşulların izin verdiği durumlarda, ayarlamalardan önceki ve sonraki parçacık boyutu dağılımını, verimi ve sıcaklığı karşılaştırmak, değişikliklerin amaçlanan sonuçlara ulaşıp ulaşmadığını belirlemeye yardımcı olur.
Anormallik gerçekten eleme veya sonraki işlem sisteminden kaynaklanıyorsa taşlama diski parametrelerini ayarlamaya devam etmek yerine ilgili sistem incelenmelidir.
Gerçek malzeme testlerine ve işletim verilerine dayanan bu yaklaşım, gereksiz parametre ayarlamalarını ve bileşen değiştirmeyi azaltırken müşterilerin uygun ekipman konfigürasyonlarını ve sorun giderme önlemlerini seçmesine yardımcı olur.
Malzemeniz için Renkli Masterbatch Püskürtme Çözümü Alın
Renkli masterbatch öğütücünüz aşırı iri parçacıklar, anormal oranda ince taneler, toz topaklaşması veya partiler arasında parçacık boyutu farklılıkları üretiyorsa, uygulama gereksinimlerinizin ilk değerlendirmesi için Mao Yue'ye aşağıdaki bilgileri sağlayabilirsiniz:
-
Malzeme türü: Polimer taşıyıcı ve bilinen formülasyon detayları.
-
Besleme boyutu: Orijinal parçacık veya malzeme boyutu.
-
Hedef parçacık boyutu: Gerekli ağ boyutu veya parçacık boyutu aralığı.
-
Hedef verim: kg/saat cinsinden beklenen işleme kapasitesi.
-
Mevcut sorun: Gözlemlenen sorun ve üretim sürecinde ne zaman veya nerede ortaya çıktığı.
Mümkünse parçacık boyutu test sonuçlarını, sıcaklık kayıtlarını veya operasyonun farklı aşamalarında toplanan numuneleri de sağlayabilirsiniz. Bu bilgi olası nedenleri daraltmaya ve gerçek malzeme testinin gerekli olup olmadığını belirlemeye yardımcı olabilir.
Mao Yue ile iletişime geçin renkli masterbatch malzemenize, hedef parçacık boyutuna ve üretim gereksinimlerinize göre uyarlanmış bir plastik toz haline getirme çözümünü tartışmak için.